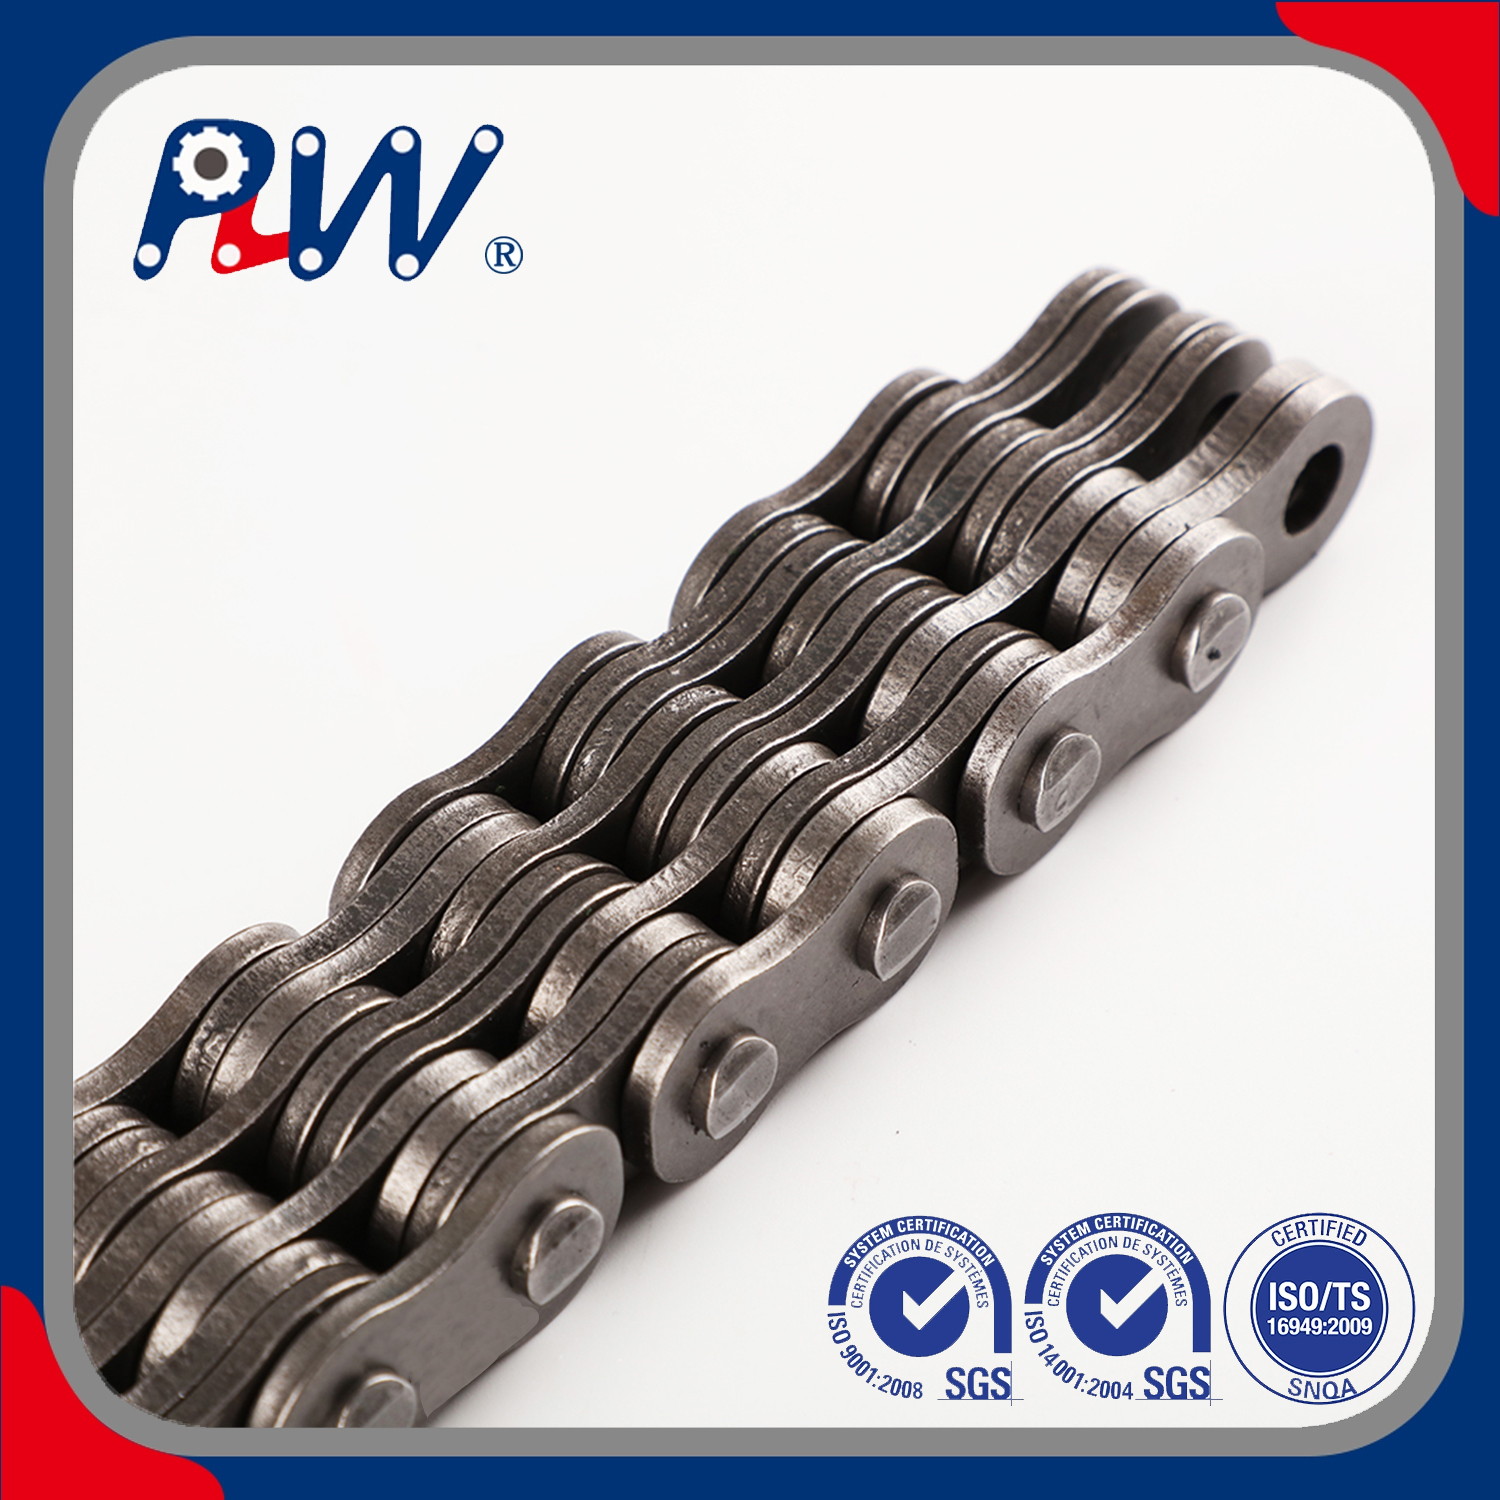
Pelkästään paperisiin luetteloihin tai digitaalisiin tietosivuihin luottaminen aiheuttaa kohtuuttomia riskejä raskaassa materiaalinkäsittelyssä. Hankintainsinöörit tietävät tämän todellisuuden aivan liiankin hyvin. Turvallisuuskriittisiä nostolaitteita ei voi luottaa pelkästään PDF-esitteeseen. Fyysiset näytteet poikkeavat usein luvatuista spesifikaatioista. Nämä poikkeamat tapahtuvat hienovaraisilla, vaikeasti havaittavilla tavoilla. Ne vaarantavat viime kädessä laitteiden turvallisuuden ja käyttöajan. Huono näytearviointi johtaa ennenaikaisiin epäonnistumisiin, jotka uhkaavat sekä henkilöstöä että hyötykuormaa.
Kuinka varmistat, että käsissäsi oleva metalli vastaa näytön tietoja? Tarvitset luotettavan, toistettavan arviointiprosessin. Tarjoamme hankintainsinööreille ja ostajille tiukat, näyttöön perustuvat puitteet. Tämän oppaan avulla voit luotettavasti arvioida fyysisiä näytteitä teknisiin väitteisiin nähden. Lue nämä tärkeät tarkastustekniikat ennen kuin sitoudut joukkotilaukseen.
Key Takeaways
Tarkka vertailu alkaa vakioosanumeroiden dekoodauksella varmistaaksesi, että näyte vastaa tarkasti laitteellesi vaadittavaa sarjaa (BL, AL, LL tai LH).
Silmämääräiset ja mitoitetut tarkastukset toimivat kriittisenä ensimmäisenä läpimenona, ja niissä keskitytään nousun tarkkuuteen, levyyhdistelmiin ja niittauksen laatuun.
Fyysistä kestävyyttä ei voida täysin todentaa näkemällä; pätevät vertailut edellyttävät vaativia jäljitettäviä materiaalisertifikaatteja ja riippumattomia testaustietoja toimittajalta.
Näytteen laatu on vain niin luotettavaa kuin sen takana olevan valmistajan laadunvarmistusinfrastruktuuri.
Dekoodaus Leaf Chains Tekniset tiedot ja standardit
Et voi verrata näytteitä tehokkaasti ilman, että olet ensin linjannut ohjaavia suunnittelustandardeja. American National Standards Institute (ANSI) ja International Organization for Standardization (ISO) sanelevat tiukat suunnittelusäännöt. Sinun on tiedettävä, mikä kehys koskee konettasi. Pohjois-Amerikan markkinat luottavat tyypillisesti AL- ja BL-sarjojen luokitukseen. Sitä vastoin eurooppalaiset standardit käyttävät voimakkaasti lehtiketjut lh-sarja . Insinöörit vaihtavat usein LH:n BL:hen raskaissa nostosovelluksissa. Molemmilla on samat mitat ISO 4347- ja ANSI B29.8 -standardien mukaisesti. Tämän vaihdettavuuden tunnistaminen avaa laajempia hankintavaihtoehtoja.
Tarkista seuraavaksi ulkolevyjen leimatut osanumerot. Sinun on varmistettava, että nämä merkinnät vastaavat pyytämääsi lehtiketjujen tekniset tiedot täydellisesti. Dekoodaa ensin etuliite. 'BL' tarkoittaa raskaita sarjoja, kun taas 'AL' tarkoittaa kevyttä sovellusta. Merkitse etuliitteen jälkeen äänikorkeusnumerot huolellisesti. Esimerkiksi BL6 edustaa 3/4 tuuman jakoväliä (laskettu 6/8 tuumaksi). Lopuksi tulkitse nyöritysliite. Numerot, kuten 2x2, 3x4 tai 4x4, kuvaavat tiettyä levyyhdistelmää. Tämä järjestys määrittää kokonaislaakerialan ja vetolujuuden.
Vertaa näitä leimattuja tietoja käyttötarkoitukseesi. Vastapainon tasapainotusjärjestelmät vaativat erilaisen kuormituskyvyn kuin korkean syklin trukin mastot. Kestävä masto vaatii paksumpia levyjä ja suurempia tappien halkaisijoita. Varmista aina, että näyte vastaa täydellisesti laitteistosi vaatimaa rakenneprofiilia. Hylkää välittömästi kaikki näytteet, joiden leimaus ei täsmää.
Mittatarkkuuden ja visuaalisen tarkastuksen ohjeet
Arviointisi alkaa heti, kun poistat kilpailevat näytteet. Tämä ensivaiheen laadunvalvonta erottaa premium-tuotteet huonolaatuisista vaihtoehdoista. Suorita ensin perusteellinen visuaalinen pyyhkäisy. Etsi selviä kuljetusvaurioita, pinnan ruostetta tai epäsäännöllistä pakkausta. Nämä varhaiset indikaattorit heijastavat usein laajempaa tehtaan laadunvalvontakulttuuria. Valmistaja, joka välittää pakkauksista, välittää yleensä tarkkuusvalmistuksesta.
Tarvitset kalibroidut digitaaliset jarrusatulat, jotta voit mitata äänenkorkeuden oikein. Älä mittaa vain yhtä linkkiä. Mittaa viidestä kymmeneen sävelkorkeutta kerätäksesi kootut tiedot. Tämä vakiokäyttömenettely paljastaa pienet valmistusvaihtelut. Jopa pieni nousuvenymä osoittaa huonoja leimaustoleransseja. Tutki seuraavaksi levyyhdistelmää tarkasti. Varmista, että nauhoituskuvio vastaa tarkasti vaadittua kuormanjakoprofiilia. 4x4 nauhoituksen tulee istua täysin tasaisesti ilman suuria näkyviä rakoja levyjen välissä.
Siirry pinta- ja komponenttitarkastuksiin. Vedä sormiasi varovasti levyn reunoja pitkin. Sinun ei pitäisi tuntea teräviä purseita tai selkeitä stressin nousuja. Karkeat reunat ilmoittavat kuluneista puristusmuotteista ja aiheuttavat ennenaikaisia väsymisvaurioita raskaan kuormituksen aikana. Tarkista seuraavaksi tapin niittaus ja puristus. Neulan päissä on oltava tasaista sienikasvua koko näytteessä. Löysät sovitukset osoittavat vakavia ennenaikaisia epäonnistumisriskejä. Lopuksi arvioi pintakäsittely. The lehtiketjujen tulee olla tasalaatuista, korkealaatuista voitelua. Hyvä tehdasvoide tuntuu tasaiselta ja estää välittömän ilmakehän hapettumisen.
Kestävyyden ja vetolujuuden välineiden arviointi
Hankintaryhmillä on harvoin hallussaan talon sisäisiä tuhoavan vetolujuuden testauslaitteita. Et voi helposti vetää raskasta nostokomponenttia erilleen vain varmistaaksesi sen murtuman. Siksi ostajien on keskityttävä erittäin todennettaviin välityspalvelimiin. Nämä mitattavat välityspalvelimet auttavat arvioimaan luotettavasti pitkän aikavälin kestävyyttä ja rakenteellista eheyttä.
Aloita materiaalin ja lämpökäsittelyn todentamisesta. Tutki fyysinen näyte huolellisesti hyvässä valaistuksessa. Etsi oikean lämpökäsittelyn visuaalisia osoittimia tapeista ja linkkilevyistä. Saatat huomata erityisiä värieroja tappien päissä, mikä viittaa induktiokovettumiseen. Jos sinulla on käytössäsi durometri, tee pinnan kovuustestit välittömästi. Tasainen pinnan kovuus estää nopean tapin ja levyn kulumisen nivelen aikana.
Ota seuraavaksi kalibroidut mikrometrisi. Mittaa sekä ulomman että sisemmän linkkilevyn paksuus. Vertaa näitä mittauksia suoraan virallisten standardispesifikaatioiden toleransseihin. Alimittaiset levyt vähentävät huomattavasti yleistä väsymisikää ja vaarantavat turvamarginaalit. Valmistajat leikkaavat toisinaan levyn paksuutta raaka-ainekustannusten leikkaamiseksi.
Näkö ja perustyökalut kertovat kuitenkin vain puolet tarinasta. Sinun on vaadittava kovia todisteita valmistajalta. Pyydä ostoosastoasi pyytämään virallisia metallurgisia raportteja. Pyydä eräkohtaisia vetolujuustestituloksia. Varmista, että nämä asiakirjat koskevat täsmälleen pöydälläsi olevia näytteitä. Älä hyväksy yleisiä viisi vuotta vanhoja markkinointitodistuksia.
Yleiset tarkastusvaltuudet ja niiden merkitykset
Tarkastuksen välityspalvelin
Mitä se osoittaa
Pakollinen vahvistustyökalu
Levyn paksuus
Turvallisuustekijöiden ja kantavuuden noudattaminen
Kalibroitu mikrometri
Pinnan kovuus
Oikea lämpökäsittely ja pitkäkestoinen kulutuskestävyys
Durometri / kovuusmittari
Pinniitin yhtenäisyys
Johdonmukainen automatisoitu kokoonpano ja tiukat toleranssit
Visuaalinen tarkastus / suurennuslasi
Materiaalitestiraportti
Jäljitettävä teräslaatu ja tarkistettu kemiallinen koostumus
Toimittajan dokumentaatio
Lehtiketjujen toimittajan arviointi näytteen takana
Fyysisen näytteen arviointi menee pidemmälle kuin itse metallin tutkiminen. Kehitä tämä koko prosessi kattavaksi stressitestiksi lehtiketjujen toimittaja . Fyysinen komponentti edustaa yksinkertaisesti heidän organisatorista osaamistaan ja suunnittelustandardejaan.
Ensinnäkin, arvioi jäljitettävyys ja dokumentoinnin täsmällisyys. Tuleeko näyte selkeällä, ammattimaisella paperilla? Sinun pitäisi odottaa päivitettyä ISO 9001 -sertifikaattia ja viimeisimmät materiaalitestiraportit. Paljas näyte, joka saapuu merkitsemättömään laatikkoon, on merkki huonosta jäljitettävyysprotokollasta. Et voi jäljittää dokumentoimattomia komponentteja niiden alkuperäiseen raakateräserään. Tämä tietojen puute aiheuttaa valtavan turvallisuusvastuun.
Testaa seuraavaksi heidän jatkuvaa teknistä tukeaan. Esitä haastavia teknisiä kysymyksiä heidän lähettämänsä näytteen suhteen. Arvioi, kuinka toimittaja vastaa näihin erityisiin teknisiin kyselyihin. Luotettava kumppani selittää läpinäkyvästi valmistustoleranssinsa. He jakavat mielellään sisäisen testausmenetelmänsä insinööriesi kanssa. Välttelevät vastaukset kätkevät yleensä epäjohdonmukaiset valmistuskäytännöt tai ulkoistettu tuotantoongelmat.
Lopuksi arvioi skaalautuvuusriski ennen sopimuksen allekirjoittamista. Käsintehty näyte saattaa näyttää täydelliseltä mikroskoopin alla. Mutta voiko tehdas toistaa tämän täydellisyyden kymmenen tuhannen tuotantometrin aikana? Kysy myyjältä heidän automaattisista laadunvalvontajärjestelmistään. Niiden on taattava, että massatuotetut erät säilyttävät tarkasti valitussa näytteessäsi osoitetut tiukat toleranssit.
Punaiset liput: Go/No-Go päätösmatriisi
Jokainen hankintaprosessi tarvitsee tiukan go/no-go -päätösmatriisin. Anna saapuville tarkastajillesi konkreettinen tarkistuslista yleisistä vioista. Näiden erityisten punaisten lippujen pitäisi välittömästi sulkea näyte jatkokäsittelystä. Älä tee kompromisseja kriittisistä turvakomponenteista.
Varo näitä kriittisiä vikoja tarkastuksen aikana:
Epäjohdonmukaiset sävelkorkeuden mittaukset: Lyhyen pituuden vaihtelut osoittavat erittäin epävakaita leimaus- tai kokoonpanoprosesseja.
Puuttuvat tunnistemerkit: Hyvämaineiset valmistajat leimaavat tunnisteensa selvästi. Lukemattomat tai helposti hankaavat jäljet viittaavat vahvasti väärennettyyn tai huonolaatuiseen tuotantoon.
Jäykät nivelet laatikosta: Nivelten tulee niveltyä sujuvasti heti. Jäykkyys osoittaa huonoja kokoonpanotoleransseja, vääntyneitä nivellevyjä tai riittämätöntä alkuvoitelua.
Jos näyte läpäisee tiukan matriisin, toimi varovasti. Neuvo insinööritiimiäsi seuraavista siirtymävaiheista. Siirry onnistuneesta näytteen arvioinnista pienen pilottiajon aloittamiseen. Voit myös suorittaa ensin paikallisen kenttätestin ei-kriittisille koneille. Älä koskaan siirry suoraan täydelliseen käyttöön, joka perustuu vain yhteen hyvään näytteeseen. Tarkkaile pilottierän varhaista kulumista ennen vuosittaisen toimitussopimuksen allekirjoittamista.
Johtopäätös
Näiden kriittisten nostokomponenttien vertailu ei koskaan tarkoita halvimman vaihtoehdon löytämistä. Ensisijainen tavoitteesi on löytää markkinoiden todennettavin ja johdonmukaisin tuote. Tiukka näytearviointi vähentää onnistuneesti katastrofaalisia epäonnistumisriskejä korkean kuormituksen ympäristöissä. Viime kädessä suojelet sekä ihmishenkiä että kalliita varastokoneita.
Varmista toimitusketjusi luotettavuus noudattamalla näitä välittömiä vaiheita:
Viimeistele sisäisten eritelmien tarkistuslista tiukasti ANSI- tai ISO-suunnittelustandardien perusteella.
Ota käyttöön pakollinen mikrometrin ja paksuuden tarkastusprotokolla kaikille saapuville näytteille.
Siirrä hyväksytyt näytteet valvottuun, tarkasti valvottuun pilottiohjelmaan ennen laajaa massakäyttöönottoa.
FAQ
K: Mitä eroa on rullaketjunäytteen ja lehtiketjunäytteen testaamisessa?
V: Rullaketjut ovat vuorovaikutuksessa ketjupyörien kanssa, joten testaus keskittyy voimakkaasti pyörimiskulumiseen ja rullan iskuihin. Lehtiketjuista puuttuvat rullat kokonaan. Niiden arviointi perustuu tiukasti pin-to-levyn laakerointialueeseen ja puhtaaseen vetolujuuteen raskaan noston yhteydessä. Sinun on keskityttävä pelkkään kantavuuteen pyörimisväsymyksen sijaan.
K: Kuinka voin varmistaa, että näyte on aito lehtiketjujen LH-sarjasta?
V: Sinun tulee ensin etsiä virallisia ISO 4347 -vaatimustenmukaisuusmerkintöjä, jotka on leimattu ulkolevyihin. Mittaa seuraavaksi jarrusatulalla levyn tietty paksuus ja tappien halkaisijat. LH-luokituksessa käytetään paksumpia levyjä ja suurempia tappeja kuin kevyemmät sarjat, mikä varmistaa, että se täyttää raskaat eurooppalaiset nostovaatimukset.
K: Pitäisikö minun odottaa toimittajan toimittavan tuhoisia testitietoja näytteestäni?
V: Kyllä, hyvämaineiset toimittajat toimittavat aina analyysitodistuksen (CoA) tai virallisen materiaalitestiraportin. Tässä dokumentaatiossa on osoitettava vähimmäismurtokuorma tarkalle tuotanto-erälle, josta näytteesi on otettu. Älä koskaan hyväksy kriittisten turvanostosovellusten yleisiä testaustietoja.
K: Miksi näytteeni on jäykkä saapuessaan?
V: Jäykkyys voi viitata useisiin asioihin. Se voi johtua korkeaviskoosisen tehtaan ruosteenestovoiteluaineen jäähtymisestä. Se on kuitenkin usein merkki vakavasta valmistusvirheestä, kuten huonosta levyn lävistyksestä tai virheellisistä kokoonpanotoleransseista. Sinun on puhdistettava näyte ja testattava nivelet vaarallisen mekaanisen sitoutumisen poissulkemiseksi.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी