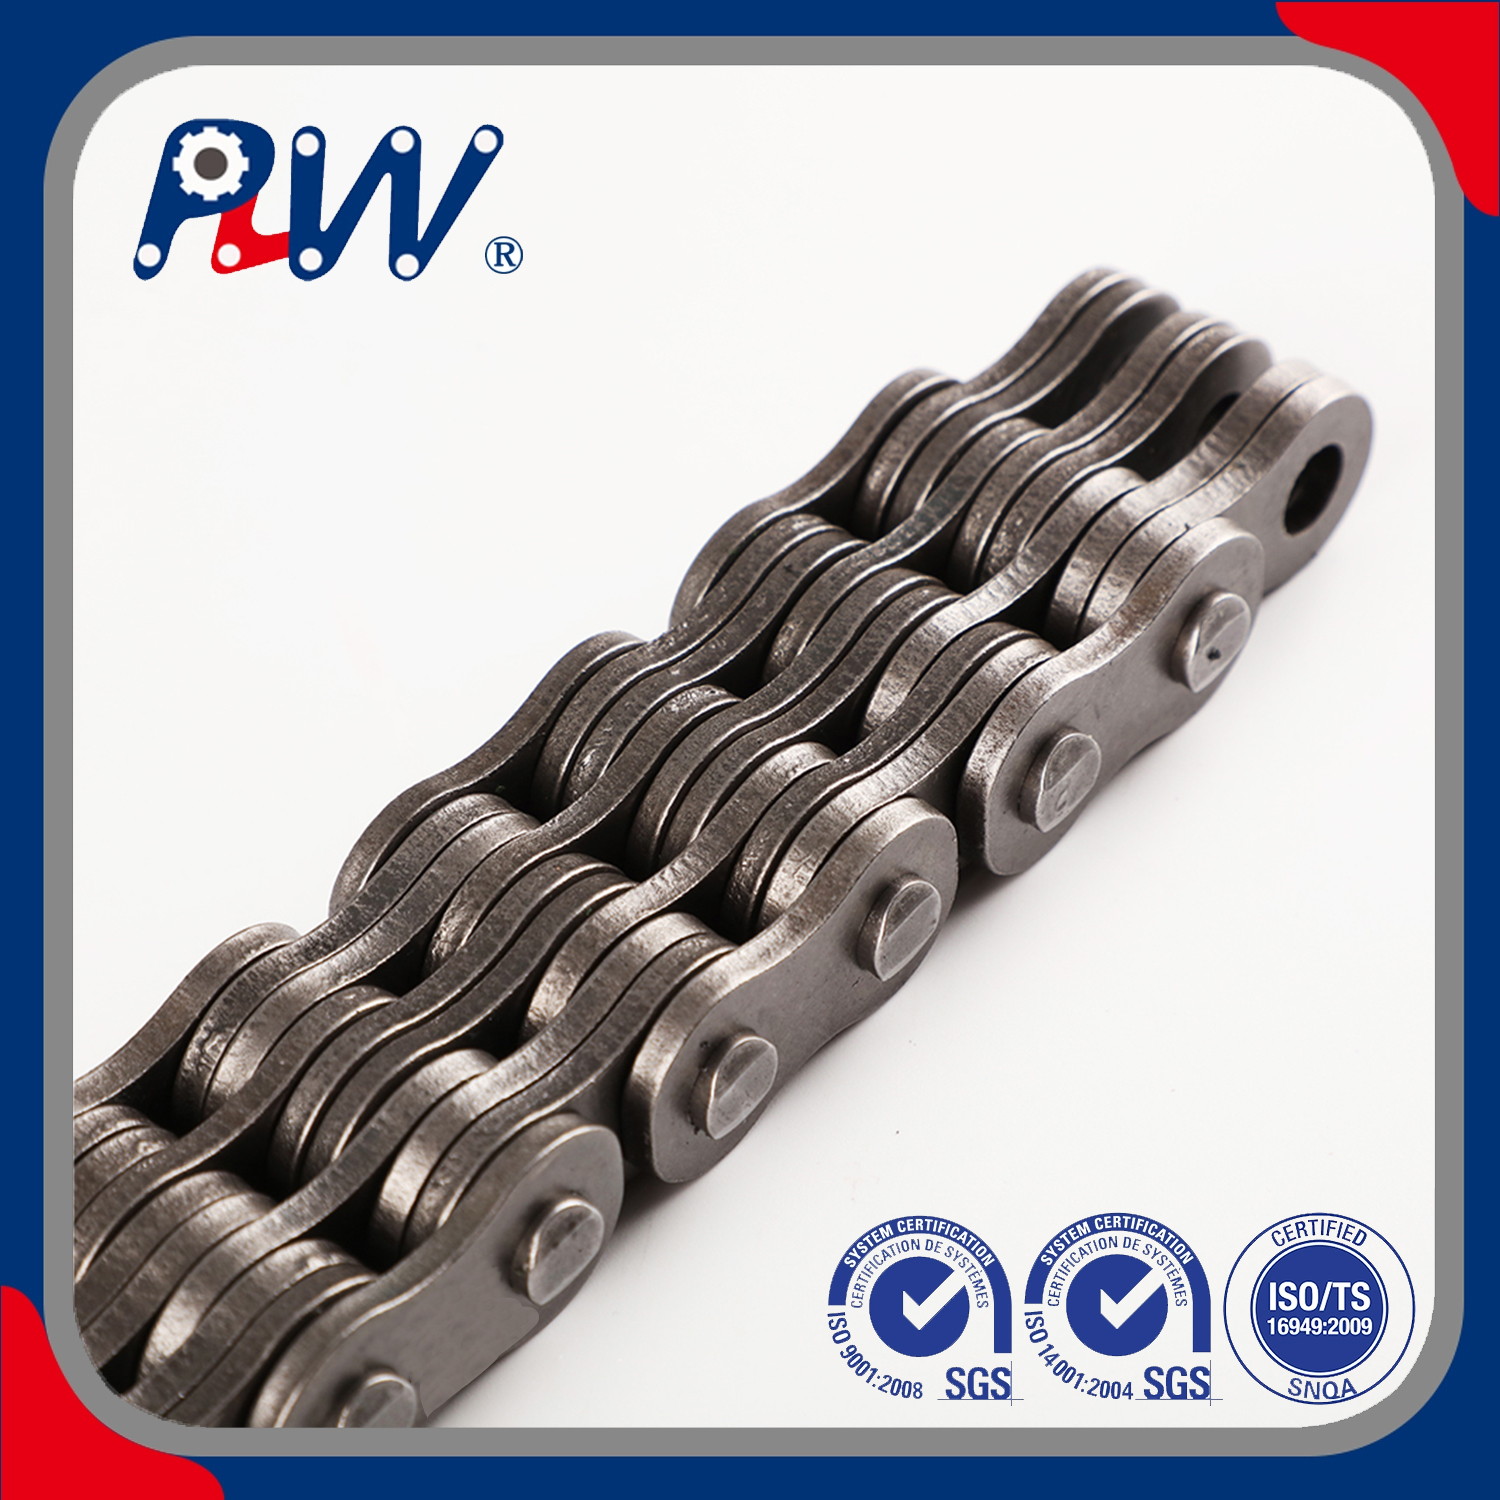
Ainult paberkataloogidele või digitaalsetele spetsifikatsioonilehtedele tuginemine toob raskete materjalide käitlemisel kaasa lubamatuid riske. Hankeinsenerid teavad seda tegelikkust liigagi hästi. Ohutuskriitilisi tõsteseadmeid ei saa usaldada ainult PDF-brošüüri hoolde. Füüsilised proovid kalduvad sageli lubatud spetsifikatsioonidest kõrvale. Need kõrvalekalded ilmnevad peentel ja raskesti tuvastatavatel viisidel. Lõppkokkuvõttes seavad need ohtu seadmete ohutuse ja tööaega. Valimi halb hindamine põhjustab enneaegseid tõrkeid, mis ohustavad nii personali kui ka kasulikku koormust.
Kuidas tagada, et teie käes olev metall vastaks ekraanil kuvatavatele andmetele? Teil on vaja usaldusväärset ja korratavat hindamisprotsessi. Pakume hankeinseneridele ja ostjatele ranget tõenditel põhinevat raamistikku. Seda juhendit saate kasutada füüsiliste näidiste enesekindlaks tehniliste väidete võrdlemiseks. Lugege edasi, et omandada need olulised kontrollitehnikad, enne kui asute tegema hulgitellimust.
Võtmed kaasavõtmiseks
Täpne võrdlus algab standardsete osanumbrite dekodeerimisega, et tagada näidiste vastavus teie seadme jaoks vajalikule täpsele seeriale (BL, AL, LL või LH).
Visuaalne ja mõõtmete kontroll on kriitilise tähtsusega esimene läbimine, keskendudes sammu täpsusele, plaatide kombinatsioonidele ja neetimiskvaliteedile.
Füüsilist vastupidavust ei saa täielikult kontrollida; kehtivad võrdlused nõuavad tarnijalt jälgitavate materjalide sertifikaate ja sõltumatuid katseandmeid.
Proovi kvaliteet on täpselt nii usaldusväärne kui selle taga oleva tootja kvaliteedi tagamise infrastruktuur.
Lehtahelate dekodeerimise spetsifikatsioonid ja standardid
Te ei saa proove tõhusalt võrrelda, kui ei ole eelnevalt kooskõlas kehtivate inseneristandarditega. Ameerika Riiklik Standardiinstituut (ANSI) ja Rahvusvaheline Standardiorganisatsioon (ISO) dikteerivad ranged disainireeglid. Peate teadma, milline raamistik teie masinale kehtib. Põhja-Ameerika turud tuginevad tavaliselt AL- ja BL-seeria klassifikatsioonidele. Seevastu Euroopa standardid kasutavad seda tugevalt leheketid lh seeria . Insenerid vahetavad suure koormusega tõsterakendustes sageli LH-d BL-ga. Mõlemad jagavad identseid mõõtmeid vastavalt ISO 4347 ja ANSI B29.8 standarditele. Selle asendatavuse äratundmine avab laiemad hankimisvõimalused.
Järgmisena uurige välisplaatidel olevaid tembeldatud osanumbreid. Peate veenduma, et need märgistused vastavad teie nõutule lehtkettide spetsifikatsioonid täiuslikult. Kõigepealt dekodeerige eesliide. 'BL' tähistab raskeid seeriaid, samas kui 'AL' tähistab kerget rakendust. Pärast eesliidet märkige hoolikalt helikõrguste numbrid. Näiteks BL6 tähistab 3/4-tollist sammu (arvutatud kui 6/8 tolli). Lõpuks tõlgendage nöörimise järelliidet. Numbrid, nagu 2x2, 3x4 või 4x4, kirjeldavad konkreetset plaadikombinatsiooni. See järjestus määrab laagri kogupindala ja tõmbetugevuse.
Võrrelge neid tembeldatud andmeid oma kavandatud kasutusjuhtumitega. Vastukaalu tasakaalustamise süsteemid nõuavad erinevat kandevõimet kui suure tsükliga tõstukite mastid. Tugev mast nõuab paksemaid plaate ja suuremat tihvti läbimõõtu. Veenduge alati, et näidis vastab ideaalselt teie konkreetse seadme nõudmistele. Lükake viivitamatult tagasi kõik proovid, mille tembeldamine ei sobi.
Mõõtmete täpsuse ja visuaalse kontrolli juhised
Teie hindamine algab hetkest, kui eemaldate konkureerivad näidised. See esmase kvaliteedikontroll eraldab esmaklassilised tooted mittestandardsetest alternatiividest. Esiteks viige läbi põhjalik visuaalne pühkimine. Otsige ilmseid transpordikahjustusi, pinna roostet või ebakorrapärast pakendit. Need varajased näitajad peegeldavad sageli laiemaid tehase kvaliteedikontrolli kultuure. Pakendist hooliv tootja hoolib tavaliselt täppistootmisest.
Kõrguse täpsuse õigeks mõõtmiseks vajate kalibreeritud digitaalseid nihikuid. Ärge mõõtke ainult ühte linki. Koondandmete kogumiseks mõõtke viie kuni kümne sammu ulatuses. See standardne tööprotseduur paljastab väikesed tootmiserinevused. Isegi väike sammu pikenemine viitab halvale stantsimise tolerantsile. Järgmisena uurige plaadikombinatsiooni hoolikalt. Veenduge, et nöörimismuster vastab täpselt nõutavale koormuse jaotusprofiilile. 4x4 pael peab asuma ideaalselt tasapinnas, ilma et plaatide vahel oleks suuri nähtavaid vahesid.
Liikuge pindade ja komponentide kontrollimise juurde. Liigutage sõrmedega ettevaatlikult mööda plaadi servi. Te ei tohiks tunda teravaid purse ega selgeid stressitõuke. Karedad servad annavad märku kulunud stantsimisvormidest ja kutsuvad esile enneaegseid väsimuse tõrkeid suure koormuse korral. Järgmisena kontrollige tihvti neetimist ja pressi sobivust. Nõelapead peavad kogu proovi ulatuses ühtlaselt seenema. Lahtised liibumised viitavad tõsistele enneaegsetele rikete riskidele. Lõpuks hinnake pinnatöötlust. The leheketid peaksid olema ühtlaselt ja kvaliteetselt määritud. Hea tehasemääre tundub ühtlaselt ja hoiab ära kohese atmosfääri oksüdatsiooni.
Vastupidavuse ja tõmbetugevuse prokside hindamine
Hankemeeskondadel on harva ettevõttesiseseid hävitava tõmbekatse seadmeid. Raskeid tõstekomponente ei saa lihtsalt lahti tõmmata, et kontrollida selle purunemiskoormust. Seetõttu peavad ostjad keskenduma hästi kontrollitavatele puhverserveritele. Need mõõdetavad puhverserverid aitavad usaldusväärselt hinnata pikaajalist vastupidavust ja struktuuri terviklikkust.
Alustage materjali ja kuumtöötluse kontrollimisega. Kontrollige füüsilist proovi hoolikalt hea valgustuse korral. Otsige tihvtidelt ja ühendusplaatidelt õige kuumtöötluse visuaalseid indikaatoreid. Võite märgata tihvtide otste ümber spetsiifilisi värvuse erinevusi, mis viitavad induktsioonkõvenemisele. Kui teil on juurdepääs duromeetrile, viige kohe läbi pinna kõvaduse testid. Ühtlane pinna kõvadus hoiab ära tihvtide kiire kulumise liigendamise ajal.
Järgmiseks haarake oma kalibreeritud mikromeetrid. Mõõtke nii välimise kui ka sisemise ühendusplaadi paksus. Võrrelge neid mõõtmisi otse ametlike standardsete spetsifikatsioonide tolerantsidega. Alamõõdulised plaadid vähendavad drastiliselt üldist väsimust ja seavad ohtu ohutusvaru. Tootjad raseerivad mõnikord plaadi paksust, et vähendada toorainekulusid.
Kuid nägemine ja põhitööriistad räägivad vaid poole loost. Peate nõudma tootjalt kindlaid tõendeid. Paluge oma ostuosakonnal nõuda ametlikke metallurgiaaruandeid. Küsige partiipõhiseid tõmbetugevuskatse tulemusi. Veenduge, et need dokumendid kehtivad teie laual olevate täpsete näidiste kohta. Ärge aktsepteerige üldisi viie aasta vanuseid turundussertifikaate.
Ühised kontrollivolinikud ja nende tähendused
Ülevaatuse puhverserver
Mida see näitab
Nõutav kinnitustööriist
Plaadi paksus
Ohutustegurite ja kandevõime järgimine
Kalibreeritud mikromeeter
Pinna kõvadus
Õige kuumtöötlus ja pikaajaline kulumiskindlus
Duromeeter / kõvaduse tester
Pin Needi ühtlus
Järjepidev automatiseeritud kokkupanek ja ranged tolerantsid
Visuaalne kontroll / luup
Materjali testimise aruanne
Jälgitav terase klass ja kontrollitud keemiline koostis
Tarnija dokumentatsioon
Proovi taga oleva lehekettide tarnija hindamine
Füüsilise proovi hindamine läheb kaugemale metalli enda uurimisest. Kujundage kogu see protsess tervikliku stressitestina lehtkettide tarnija . Füüsiline komponent esindab lihtsalt nende organisatsioonilist pädevust ja inseneristandardeid.
Esiteks hinnake jälgitavust ja dokumentatsiooni rangust. Kas proov saabub selge ja professionaalse paberitööga? Peaksite ootama uuendatud ISO 9001 sertifikaati ja hiljutisi materjalitesti aruandeid. Märgistamata kasti saabuv paljas proov annab märku halvast jälgitavuse protokollist. Te ei saa dokumenteerimata komponente jälgida nende algse toorterasest partiini. Selline andmete puudumine toob kaasa tohutu ohutusvastutuse.
Järgmisena testige nende pidevat tehnilist tuge. Esitage nende saadetud proovi kohta keerulisi inseneriküsimusi. Hinnake, kuidas tarnija nendele konkreetsetele tehnilistele päringutele vastab. Usaldusväärne partner selgitab läbipaistvalt oma tootmistolerantse. Nad jagavad hea meelega oma sisetestimise metoodikat teie inseneridega. Põiklevad vastused varjavad tavaliselt ebajärjekindlaid tootmistavasid või allhankega seotud tootmisprobleeme.
Lõpuks hinnake enne lepingu allkirjastamist mastaapsuse riski. Käsitsi valmistatud proov võib mikroskoobi all täiuslik välja näha. Kuid kas tehas suudab seda täiuslikkust kümne tuhande meetri toodangu jooksul korrata? Küsige müüjalt nende automatiseeritud kvaliteedikontrollisüsteemide kohta. Nad peavad tagama, et masstoodetud partiid säilitavad teie hoolikalt valitud proovis näidatud ranged tolerantsid.
Punased lipud: Go/No-Go otsustusmaatriks
Iga hankeprotsess vajab ranget go/no-go otsustusmaatriksit. Esitage oma sissetulevatele inspektoritele konkreetne kontrollnimekiri levinumate defektide kohta. Need konkreetsed punased lipud peaksid valimi edasisest kaalumisest kohe diskvalifitseerima. Ärge tehke järeleandmisi kriitiliste ohutuskomponentide osas.
Kontrollimisel jälgige neid kriitilisi tõrkeid:
Ebaühtlane helikõrguse mõõtmine: hälbed lühikeses pikkuses näitavad väga ebastabiilseid tembeldamis- või monteerimisprotsesse.
Puuduvad identifitseerimismärgid: mainekad tootjad märgistavad oma identifitseerimismärgid selgelt. Loetamatud või kergesti maha hõõrutavad märgid viitavad tugevalt võltsitud või madala kvaliteediga toodangule.
Karbist välja võetud jäigad liigesed: liigesed peaksid koheselt sujuvalt liigenduma. Jäikus viitab halvale koostu tolerantsile, kõverdatud lüliplaatidele või ebapiisavale esialgsele määrimisele.
Kui proov läbib teie range maatriksi, jätkake ettevaatlikult. Nõustage oma insenerimeeskonda järgmiste üleminekuetappide osas. Liikuge edukalt valimi hindamiselt väikese pilootkäivituse algatamisele. Samuti võite esmalt läbi viia mittekriitiliste masinate lokaliseeritud välitesti. Ärge kunagi hüppage otse ühele heale näidisele põhineva täieliku operatiivse levitamise juurde. Enne iga-aastase tarnelepingu allkirjastamist jälgige pilootpartii varajast kulumist.
Järeldus
Nende kriitiliste tõstekomponentide võrdlemine ei tähenda kunagi kõige odavama variandi leidmist. Teie peamine eesmärk on leida turul kõige kontrollitavam ja järjepidevam toode. Proovide range hindamine vähendab edukalt suure koormusega keskkondades katastroofilisi rikkeriske. Lõppkokkuvõttes kaitsete nii inimelusid kui ka kallist laotehnikat.
Tarneahela töökindluse tagamiseks tehke kohe järgmised sammud:
Lõpetage oma sisemiste spetsifikatsioonide kontrollnimekiri, mis põhineb rangelt ANSI või ISO inseneristandarditel.
Rakendage kõigi saabuvate proovide jaoks kohustuslik mikromeetri ja nihiku kontrollimise protokoll.
Enne laialdast massilist kasutuselevõttu viige heakskiidetud proovid üle kontrollitud ja hoolikalt jälgitavasse pilootprogrammi.
KKK
K: Mis vahe on rullketi proovi ja lehtketi proovi testimisel?
V: Rullketid suhtlevad ketiratastega, seega keskendutakse testimisel suurel määral pöörlemiskulumisele ja rullide kokkupõrkele. Lehtkettidel puuduvad täielikult rullid. Nende hinnang tugineb rangelt tihvt-plaadi laagripinnale ja puhtale tõmbetugevusele raskete tõstmiste puhul. Peate keskenduma pigem puhtale kandevõimele kui pöörlemisväsimusele.
K: Kuidas ma saan kontrollida, kas proov on tõesti pärit LH-seeria leheahelatest?
V: Kõigepealt peaksite otsima välistele plaatidele tembeldatud ametlikke ISO 4347 vastavusmärgiseid. Järgmiseks kasutage nihikuid, et mõõta plaadi konkreetset paksust ja tihvtide läbimõõtu. LH klassifikatsioon kasutab paksemaid plaate ja suuremaid tihvte kui kergemad seeriad, mis tagab, et see vastab rasketele Euroopa tõstenõuetele.
K: Kas ma peaksin eeldama, et tarnija esitab minu proovi kohta hävitavaid katseandmeid?
V: Jah, mainekad tarnijad esitavad alati analüüsisertifikaadi (CoA) või ametliku materjali testimise aruande. See dokumentatsioon peab näitama minimaalset purunemiskoormust täpselt selle tootmispartii jaoks, millest teie proov võeti. Ärge kunagi aktsepteerige kriitiliste ohutustõsterakenduste üldisi katseandmeid.
K: Miks on minu proov saabumisel jäik?
V: Jäikus võib viidata mitmele asjale. See võib tuleneda kõrge viskoossusega tehase roostevastase määrdeaine jahtumisest. Siiski annab see sageli märku tõsisest tootmisdefektist, näiteks halvast plaadi mulgustamisest või valest montaaži tolerantsist. Ohtliku mehaanilise sidumise välistamiseks peate proovi puhastama ja liigendit kontrollima.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी