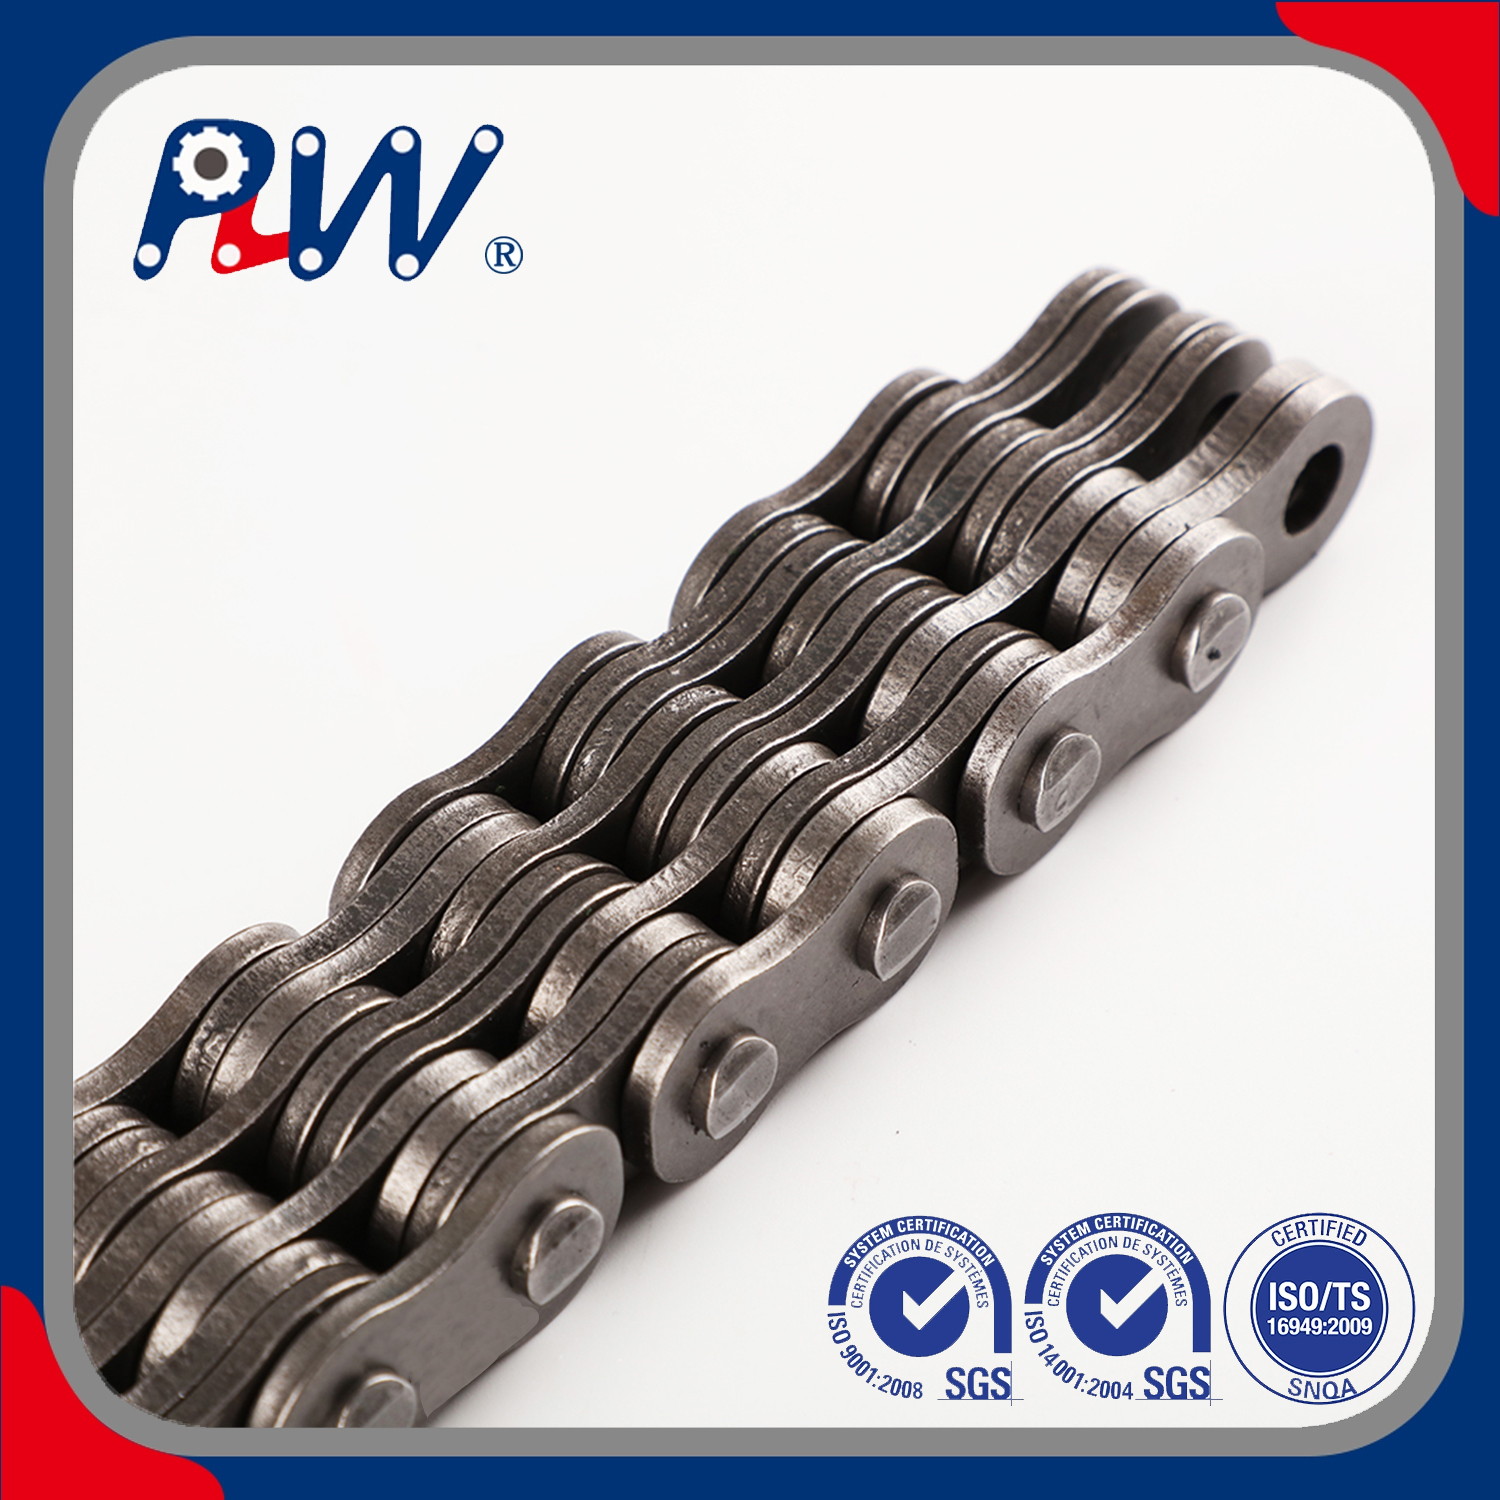
Полагаясь исключительно на бумажные каталоги или цифровые спецификации, вы рискуете столкнуться с неприемлемыми рисками при работе с тяжелыми материалами. Инженеры по закупкам слишком хорошо знают эту реальность. Вы не можете доверить критически важное для безопасности подъемное оборудование только брошюре в формате PDF. Физические образцы часто отклоняются от обещанных характеристик. Эти отклонения происходят тонкими, труднообнаружимыми способами. В конечном итоге они ставят под угрозу безопасность оборудования и время безотказной работы. Плохая оценка образца приводит к преждевременным отказам, угрожающим как персоналу, так и полезной нагрузке.
Как убедиться, что металл в ваших руках соответствует данным на вашем экране? Вам нужен надежный, повторяемый процесс оценки. Мы предоставляем инженерам по закупкам и покупателям строгую, основанную на фактических данных основу. Вы можете использовать это руководство для уверенной оценки физических образцов на соответствие техническим требованиям. Прочтите, чтобы освоить эти важные методы проверки, прежде чем совершать оптовый заказ.
Ключевые выводы
Точное сравнение начинается с расшифровки номеров стандартных деталей, чтобы убедиться, что образец соответствует точной серии (BL, AL, LL или LH), необходимой для вашего оборудования.
Визуальный и размерный контроль является важным первым этапом, при котором основное внимание уделяется точности шага, сочетанию пластин и качеству клепки.
Физическую прочность невозможно полностью проверить визуально; Для достоверных сравнений необходимо требовать от поставщика прослеживаемых сертификатов на материалы и данных независимых испытаний.
Качество образца настолько надежно, насколько надежно инфраструктура обеспечения качества его производителя.
Расшифровка спецификаций и стандартов листовых цепей
Вы не сможете эффективно сравнивать образцы без предварительного согласования с действующими техническими стандартами. Американский национальный институт стандартов (ANSI) и Международная организация по стандартизации (ISO) диктуют строгие правила проектирования. Вы должны знать, какая система применима к вашему оборудованию. На рынках Северной Америки обычно используются классификации серий AL и BL. И наоборот, европейские стандарты широко используют листовые цепи серии lh . Инженеры часто заменяют LH на BL при подъеме тяжелых грузов. Оба имеют одинаковые размеры в соответствии со стандартами ISO 4347 и ANSI B29.8. Признание этой взаимозаменяемости открывает более широкие возможности выбора поставщиков.
Затем проверьте выштампованные номера деталей на внешних пластинах. Вы должны убедиться, что эти маркировки соответствуют запрошенному Характеристики листовых цепей идеальны. Сначала декодируйте префикс. «BL» означает тяжелую серию, а «AL» указывает на легкую эксплуатацию. После префикса внимательно запишите номера шагов. Например, BL6 соответствует шагу 3/4 дюйма (рассчитывается как 6/8 дюйма). Наконец, интерпретируйте суффикс шнуровки. Такие числа, как 2x2, 3x4 или 4x4, описывают конкретную комбинацию пластин. Эта последовательность определяет общую площадь опоры и прочность на растяжение.
Сравните эти проставленные данные с предполагаемым вариантом использования. Системы балансировки противовеса требуют другой грузоподъемности, чем мачты многоцикловых вилочных погрузчиков. Мачта для тяжелых условий эксплуатации требует более толстых пластин и штифтов большего диаметра. Всегда следите за тем, чтобы образец идеально соответствовал структурному профилю, который требуется вашему конкретному оборудованию. Немедленно отбраковывайте любой образец с несоответствующей штамповкой.
Рекомендации по точности размеров и визуальному контролю
Ваша оценка начинается в тот момент, когда вы распаковываете конкурирующие образцы. Этот первичный контроль качества отделяет продукцию премиум-класса от некачественных альтернатив. Сначала проведите тщательный визуальный осмотр. Обратите внимание на очевидные повреждения при транспортировке, поверхностную ржавчину или неправильную упаковку. Эти ранние показатели часто отражают более широкую культуру контроля качества на предприятии. Производитель, заботящийся об упаковке, обычно заботится о точности производства.
Для правильного измерения точности шага вам понадобятся калиброванные цифровые штангенциркули. Не измеряйте только одно звено. Измеряйте расстояние от пяти до десяти шагов, чтобы получить совокупные данные. Эта стандартная рабочая процедура выявляет крошечные производственные отклонения. Даже небольшое удлинение шага указывает на плохие допуски штамповки. Затем внимательно осмотрите комбинацию пластин. Убедитесь, что схема шнуровки точно соответствует требуемому профилю распределения нагрузки. Шнуровка 4x4 должна сидеть идеально ровно, без больших видимых зазоров между пластинами.
Переходите к проверке поверхности и компонентов. Аккуратно проведите пальцами по краям тарелки. Вы не должны ощущать резких заусенцев или отчетливых усилителей напряжения. Неровные края сигнализируют об износе штампов и приводят к преждевременному усталостному разрушению под большими нагрузками. Проверьте заклепку штифта и затем запрессуйте его. Головки булавок должны иметь равномерное грибовидное образование по всему образцу. Неплотное прилегание указывает на серьезный риск преждевременного выхода из строя. Наконец, оцените обработку поверхности. Листовые цепи должны иметь постоянную и качественную смазку. Хорошая заводская смазка действует равномерно и предотвращает немедленное атмосферное окисление.
Оценка показателей долговечности и прочности на растяжение
Группы закупок редко располагают собственным оборудованием для разрушающих испытаний на растяжение. Вы не можете легко разобрать тяжелый подъемный компонент только для того, чтобы проверить его разрывную нагрузку. Поэтому покупатели должны сосредоточиться на прокси с высокой степенью проверки. Эти измеримые косвенные показатели помогают надежно оценить долгосрочную долговечность и структурную целостность.
Начните с проверки материала и термической обработки. Внимательно осмотрите физический образец при хорошем освещении. Обратите внимание на визуальные индикаторы правильной термообработки на штифтах и пластинах звеньев. Вы можете заметить особые различия в окраске концов штифтов, что указывает на индукционную закалку. Если у вас есть доступ к твердомеру, немедленно проведите испытания на твердость поверхности. Постоянная твердость поверхности предотвращает быстрый износ пальцев и пластин во время шарнирного сочленения.
Затем возьмите калиброванные микрометры. Измерьте толщину пластин внешней и внутренней звеньев. Сравните эти измерения непосредственно с допусками официальных стандартных спецификаций. Пластины меньшего размера резко сокращают общий усталостный ресурс и снижают запас прочности. Производители иногда уменьшают толщину пластин, чтобы сократить затраты на сырье.
Однако зрение и базовые инструменты рассказывают лишь половину истории. Вы должны потребовать от производителя веских доказательств. Поручите отделу закупок запросить официальные металлургические отчеты. Запросите результаты испытаний на разрыв для конкретной партии. Убедитесь, что эти документы относятся именно к тем образцам, которые лежат на вашем столе. Не принимайте непатентованные маркетинговые сертификаты пятилетней давности.
Распространенные прокси-серверы проверки и их значения
Инспекционный прокси
Что это означает
Требуемый инструмент проверки
Толщина пластины
Соблюдение факторов безопасности и грузоподъемности
Калиброванный микрометр
Твердость поверхности
Правильная термическая обработка и долговременная износостойкость.
Дюрометр/Твердомер
Однородность заклепок
Последовательная автоматизированная сборка и жесткие допуски
Визуальный осмотр / увеличительное стекло
Отчет об испытаниях материала
Отслеживаемая марка стали и проверенный химический состав
Документация поставщика
Оценка поставщика листовых цепей за образцом
Оценка физического образца выходит за рамки исследования самого металла. Представьте весь этот процесс как комплексный стресс-тест для поставщик листовых цепей . Физический компонент просто отражает их организационную компетентность и технические стандарты.
Во-первых, оцените прослеживаемость и строгость документации. Приходит ли образец с четкими и профессиональными документами? Вам следует ожидать обновленной сертификации ISO 9001 и последних отчетов об испытаниях материалов. Непокрытый образец, доставленный в немаркированную коробку, свидетельствует о плохих протоколах отслеживания. Вы не можете отследить недокументированные компоненты до их исходной партии необработанной стали. Отсутствие данных создает огромную угрозу безопасности.
Затем проверьте их постоянную техническую поддержку. Задавайте сложные инженерные вопросы об отправленном образце. Оцените, как поставщик отвечает на эти конкретные технические запросы. Надежный партнер прозрачно объясняет свои производственные допуски. Они с радостью поделятся своими методологиями внутреннего тестирования с вашими инженерами. За уклончивыми ответами обычно скрываются противоречивые методы производства или проблемы, связанные с передачей производства на аутсорсинг.
Наконец, оцените риск масштабируемости перед подписанием контракта. Образец, изготовленный вручную, может выглядеть идеально под микроскопом. Но сможет ли фабрика воспроизвести это совершенство на десяти тысячах метров производства? Спросите поставщика об их автоматизированных системах контроля качества. Они должны гарантировать, что при массовом производстве партии будут соответствовать строгим допускам, продемонстрированным в тщательно отобранном образце.
Красные флажки: матрица решений «да/нет»
Для каждого процесса закупок необходима строгая матрица решений «да/нет». Предоставьте новым инспекторам конкретный контрольный список распространенных дефектов. Эти конкретные тревожные сигналы должны немедленно лишить образец возможности дальнейшего рассмотрения. Не идите на компромисс в отношении критически важных компонентов безопасности.
Во время проверки обратите внимание на следующие критические неисправности:
Непостоянные измерения шага: отклонения на небольшой длине указывают на крайне нестабильные процессы штамповки или сборки.
Отсутствуют идентификационные знаки: производители с хорошей репутацией четко ставят свои идентификационные знаки. Неразборчивые или легко стирающиеся маркировки убедительно указывают на подделку или некачественную продукцию.
Жесткие суставы «из коробки»: суставы должны сразу же изгибаться плавно. Жесткость указывает на плохие допуски сборки, деформацию соединительных пластин или недостаточную первоначальную смазку.
Если образец соответствует вашей строгой матрице, действуйте осторожно. Проконсультируйте свою команду инженеров о следующих шагах перехода. Переходите от успешной оценки выборки к началу небольшого пилотного запуска. Вы также можете сначала провести локальные полевые испытания на некритическом оборудовании. Никогда не переходите сразу к полному внедрению, основываясь только на одном хорошем образце. Прежде чем подписывать годовой контракт на поставку, проверьте пилотную партию на предмет преждевременного износа.
Заключение
Сравнение этих важнейших подъемных компонентов никогда не означает поиск самого дешевого варианта. Ваша основная цель — найти наиболее проверяемый и стабильный продукт на рынке. Тщательная выборочная оценка успешно снижает риски катастрофических сбоев в средах с высокими нагрузками. В конечном итоге вы защищаете как человеческие жизни, так и дорогостоящую складскую технику.
Примите следующие меры, чтобы обеспечить надежность вашей цепочки поставок:
Завершите контрольный список внутренних спецификаций, основываясь строго на инженерных стандартах ANSI или ISO.
Запросите поддающиеся проверке документальные доказательства соответствия для конкретной партии у всех поставщиков, включенных в короткий список.
Внедрить обязательный протокол проверки микрометром и штангенциркулем для всех поступающих образцов.
Перевести одобренные образцы в контролируемую и тщательно контролируемую пилотную программу перед широким массовым внедрением.
Часто задаваемые вопросы
Вопрос: В чем разница между тестированием образца роликовой цепи и образца пластинчатой цепи?
Ответ: Роликовые цепи взаимодействуют со звездочками, поэтому при испытаниях основное внимание уделяется вращательному износу и ударам роликов. Листовые цепи полностью лишены роликов. Их оценка основывается исключительно на площади опоры пальца на пластину и чистом пределе прочности при подъеме тяжелых грузов. Вы должны сосредоточиться на чистой несущей способности, а не на ротационной усталости.
Вопрос: Как я могу проверить, действительно ли образец принадлежит к серии листовых цепей LH?
О: Сначала вам следует поискать официальную маркировку соответствия стандарту ISO 4347, нанесенную на внешние пластины. Затем с помощью штангенциркуля измерьте конкретную толщину пластины и диаметры штифтов. В классификации LH используются более толстые пластины и более крупные штифты, чем в более легких сериях, что обеспечивает соответствие европейским требованиям к подъему тяжелых грузов.
Вопрос: Должен ли я ожидать, что поставщик предоставит данные разрушающего испытания моего образца?
О: Да, авторитетные поставщики всегда предоставляют сертификат анализа (CoA) или официальный отчет об испытаниях материала. В этой документации должна быть указана минимальная разрывная нагрузка для конкретной производственной партии, из которой был взят ваш образец. Никогда не принимайте общие данные испытаний для критически важных подъемных механизмов.
Вопрос: Почему мой образец оказался жестким по прибытии?
Ответ: Жесткость может указывать на несколько вещей. Это может произойти из-за остывания высоковязкой заводской антикоррозийной смазки. Однако это часто сигнализирует о серьезном производственном дефекте, таком как некачественная штамповка пластины или неправильные допуски при сборке. Необходимо очистить образец и проверить сочленение, чтобы исключить опасное механическое заедание.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी