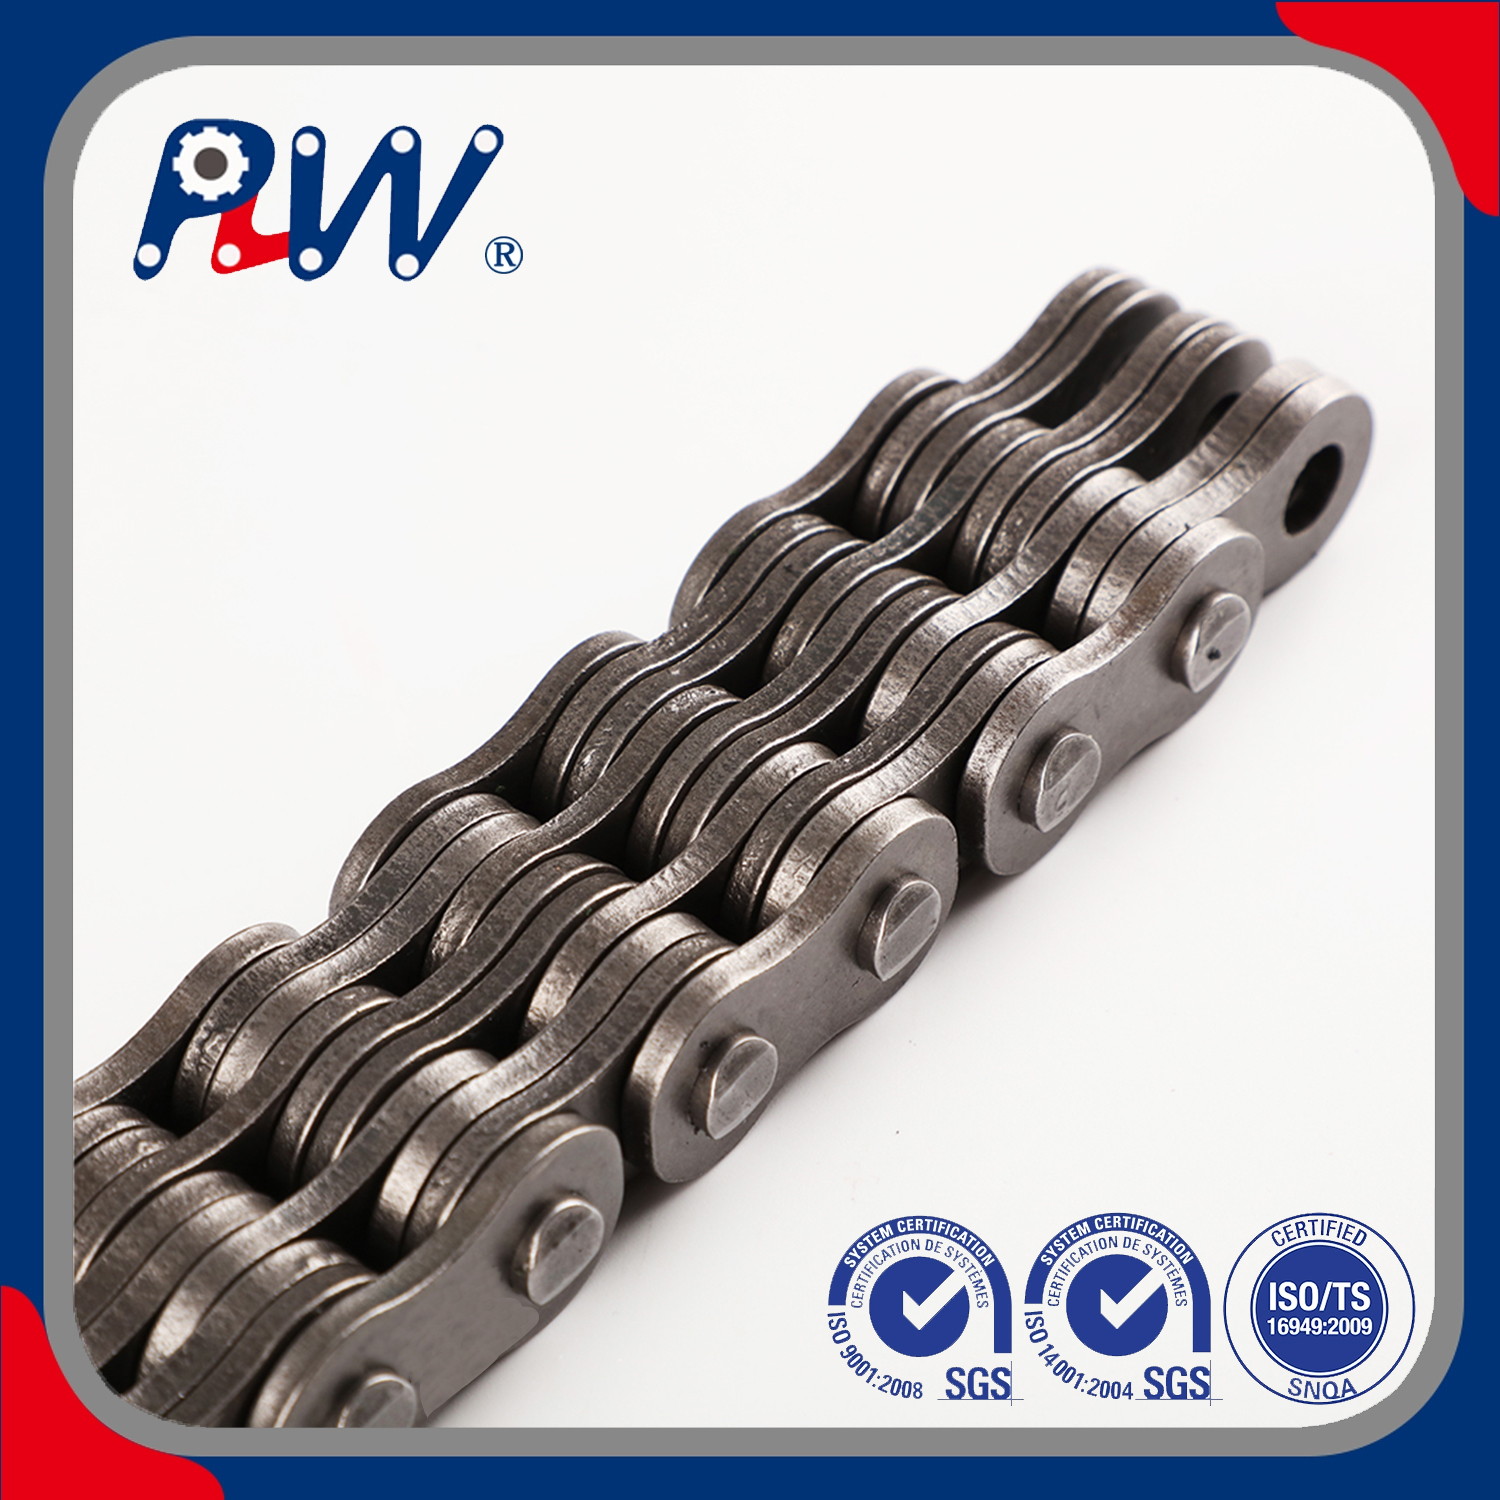
صرف کاغذی کیٹلاگ یا ڈیجیٹل اسپیک شیٹس پر انحصار ہیوی ڈیوٹی میٹریل ہینڈلنگ میں ناقابل قبول خطرات کو متعارف کرایا جاتا ہے۔ پروکیورمنٹ انجینئر اس حقیقت کو بخوبی جانتے ہیں۔ آپ اکیلے پی ڈی ایف بروشر پر حفاظت کے لیے اہم سامان اٹھانے پر بھروسہ نہیں کر سکتے۔ جسمانی نمونے اکثر وعدہ کردہ وضاحتوں سے ہٹ جاتے ہیں۔ یہ انحراف ٹھیک ٹھیک، مشکل کا پتہ لگانے والے طریقوں سے ہوتے ہیں۔ وہ بالآخر آلات کی حفاظت اور آپریشنل اپ ٹائم سے سمجھوتہ کرتے ہیں۔ نمونے کی خراب تشخیص وقت سے پہلے ناکامی کا باعث بنتی ہے، جس سے اہلکاروں اور پے لوڈ دونوں کو خطرہ ہوتا ہے۔
آپ یہ کیسے یقینی بناتے ہیں کہ آپ کے ہاتھ میں موجود دھات آپ کی سکرین پر موجود ڈیٹا سے مماثل ہے؟ آپ کو ایک قابل اعتماد، دوبارہ قابل تشخیصی عمل کی ضرورت ہے۔ ہم پروکیورمنٹ انجینئرز اور خریداروں کو ایک سخت، ثبوت پر مبنی فریم ورک فراہم کرتے ہیں۔ آپ اس گائیڈ کو تکنیکی دعووں کے خلاف جسمانی نمونوں کا اعتماد سے جائزہ لینے کے لیے استعمال کر سکتے ہیں۔ بلک آرڈر کرنے سے پہلے ان اہم معائنہ کی تکنیکوں میں مہارت حاصل کرنے کے لیے پڑھیں۔
کلیدی ٹیک ویز
درست موازنہ معیاری پارٹ نمبرز کو ڈی کوڈنگ کے ساتھ شروع ہوتا ہے تاکہ یہ یقینی بنایا جا سکے کہ نمونہ آپ کے آلات کے لیے درکار عین سیریز (BL، AL، LL، یا LH) سے میل کھاتا ہے۔
بصری اور جہتی معائنے اہم پہلے پاس کے طور پر کام کرتے ہیں، پچ کی درستگی، پلیٹ کے امتزاج، اور riveting معیار پر توجہ مرکوز کرتے ہیں۔
جسمانی استحکام کی مکمل طور پر نظر سے تصدیق نہیں کی جا سکتی ہے۔ درست موازنے کے لیے سپلائر سے ٹریس ایبل میٹریل سرٹیفکیٹ اور آزاد ٹیسٹنگ ڈیٹا کی ضرورت ہوتی ہے۔
نمونے کا معیار اتنا ہی قابل اعتماد ہے جتنا کہ اس کے پیچھے کارخانہ دار کا کوالٹی ایشورنس انفراسٹرکچر۔
ڈی کوڈنگ لیف چینز کی تصریحات اور معیارات
آپ پہلے گورننگ انجینئرنگ کے معیارات پر صف بندی کیے بغیر نمونوں کا مؤثر طریقے سے موازنہ نہیں کر سکتے۔ امریکن نیشنل اسٹینڈرڈز انسٹی ٹیوٹ (ANSI) اور انٹرنیشنل آرگنائزیشن فار اسٹینڈرڈائزیشن (ISO) ڈیزائن کے سخت قوانین کا حکم دیتے ہیں۔ آپ کو معلوم ہونا چاہیے کہ آپ کی مشینری پر کون سا فریم ورک لاگو ہوتا ہے۔ شمالی امریکہ کی مارکیٹیں عام طور پر AL اور BL سیریز کی درجہ بندی پر انحصار کرتی ہیں۔ اس کے برعکس، یورپی معیار بہت زیادہ استعمال کرتے ہیں۔ لیف چینز ایل ایچ سیریز انجینئرز اکثر ہیوی ڈیوٹی لفٹنگ ایپلی کیشنز میں LH کو BL کے ساتھ تبدیل کرتے ہیں۔ دونوں ISO 4347 اور ANSI B29.8 معیارات کے تحت یکساں طول و عرض کا اشتراک کرتے ہیں۔ اس تبادلے کی صلاحیت کو تسلیم کرنے سے سورسنگ کے وسیع تر اختیارات کھل جاتے ہیں۔
اگلا، بیرونی پلیٹوں پر مہر لگے ہوئے حصہ نمبروں کی جانچ کریں۔ آپ کو تصدیق کرنی چاہیے کہ یہ نشانات آپ کی درخواست سے مماثل ہیں۔ پتی کی زنجیروں کی وضاحتیں بالکل ٹھیک ہیں۔ پہلے سابقہ کو ڈی کوڈ کریں۔ 'BL' کا مطلب ہیوی سیریز ہے، جب کہ 'AL' لائٹ ڈیوٹی ایپلی کیشن کی نشاندہی کرتا ہے۔ سابقہ کے بعد، پچ نمبرز کو احتیاط سے نوٹ کریں۔ مثال کے طور پر، BL6 3/4 انچ کی پچ کی نمائندگی کرتا ہے (جس کا حساب 6/8 انچ ہے)۔ آخر میں، لیسنگ لاحقہ کی تشریح کریں۔ 2x2، 3x4، یا 4x4 جیسے نمبر پلیٹ کے مخصوص مجموعہ کو بیان کرتے ہیں۔ یہ ترتیب کل بیئرنگ ایریا اور ٹینسائل طاقت کا تعین کرتی ہے۔
اس مہر والے ڈیٹا کا اپنے مطلوبہ استعمال کے کیس سے موازنہ کریں۔ کاؤنٹر ویٹ بیلنسنگ سسٹمز کو ہائی سائیکل فورک لفٹ ماسٹ سے مختلف بوجھ کی صلاحیت کی ضرورت ہوتی ہے۔ ایک ہیوی ڈیوٹی مستول موٹی پلیٹوں اور بڑے پن قطروں کا مطالبہ کرتا ہے۔ ہمیشہ اس بات کو یقینی بنائیں کہ نمونہ آپ کے مخصوص آلات کے تقاضوں کے ساختی پروفائل سے بالکل مماثل ہے۔ کسی بھی نمونے کو فوری طور پر مسترد کریں جس میں غیر مماثل مہر ثبت ہو۔
جہتی درستگی اور بصری معائنہ کے رہنما خطوط
آپ کی تشخیص اس وقت شروع ہوتی ہے جب آپ مقابلہ کرنے والے نمونوں کو ان باکس کرتے ہیں۔ یہ فرسٹ پاس کوالٹی کنٹرول پریمیم مصنوعات کو غیر معیاری متبادل سے الگ کرتا ہے۔ سب سے پہلے، ایک مکمل بصری جھاڑو کرو. واضح شپنگ نقصان، سطح پر زنگ، یا بے قاعدہ پیکیجنگ تلاش کریں۔ یہ ابتدائی اشارے اکثر وسیع تر فیکٹری کوالٹی کنٹرول ثقافتوں کی عکاسی کرتے ہیں۔ پیکیجنگ کا خیال رکھنے والا مینوفیکچرر عام طور پر صحت سے متعلق مینوفیکچرنگ کا خیال رکھتا ہے۔
پچ کی درستگی کو صحیح طریقے سے ماپنے کے لیے آپ کو کیلیبریٹڈ ڈیجیٹل کیلیپرز کی ضرورت ہے۔ صرف ایک لنک کی پیمائش نہ کریں۔ مجموعی ڈیٹا کیپچر کرنے کے لیے پانچ سے دس پچوں کے دورانیے کی پیمائش کریں۔ یہ معیاری آپریٹنگ طریقہ کار مینوفیکچرنگ کے چھوٹے تغیرات کو ظاہر کرتا ہے۔ یہاں تک کہ تھوڑا سا پچ بڑھانا بھی اسٹیمپنگ کی ناقص رواداری کی نشاندہی کرتا ہے۔ اگلا، پلیٹ کے مجموعہ کو قریب سے جانچیں۔ تصدیق کریں کہ لیسنگ پیٹرن مطلوبہ لوڈ ڈسٹری بیوشن پروفائل سے بالکل مماثل ہے۔ ایک 4x4 لیسنگ کو پلیٹوں کے درمیان بڑے دکھائی دینے والے خلا کے بغیر بالکل فلش بیٹھنا چاہیے۔
سطح اور اجزاء کے معائنے کی طرف بڑھیں۔ اپنی انگلیوں کو پلیٹ کے کناروں کے ساتھ احتیاط سے چلائیں۔ آپ کو تیز دھڑکنوں یا مختلف تناؤ کے بڑھنے والے محسوس نہیں کرنے چاہئیں۔ کھردرے کناروں کا سگنل پہنا ہوا سٹیمپنگ مر جاتا ہے اور بھاری بوجھ کے تحت قبل از وقت تھکاوٹ کی ناکامی کو دعوت دیتا ہے۔ پن riveting چیک کریں اور اگلے فٹ بیٹھتا ہے دبائیں. پن ہیڈز کو پورے نمونے میں یکساں افزائش دکھانی چاہیے۔ ڈھیلا فٹ ہونا قبل از وقت ناکامی کے شدید خطرات کی نشاندہی کرتا ہے۔ آخر میں، سطح کے علاج کا اندازہ کریں. دی پتوں کی زنجیروں کو مسلسل، اعلیٰ معیار کی چکنا ہونا چاہیے۔ اچھا فیکٹری چکنا برابر محسوس ہوتا ہے اور فوری طور پر ماحول کے آکسیکرن کو روکتا ہے۔
استحکام اور تناؤ کی طاقت کے لیے پراکسی کا اندازہ لگانا
پروکیورمنٹ ٹیموں کے پاس شاذ و نادر ہی اندرون خانہ تباہ کن ٹینسائل ٹیسٹنگ کا سامان ہوتا ہے۔ آپ ہیوی ڈیوٹی لفٹنگ جزو کو آسانی سے اس کے بریکنگ بوجھ کی تصدیق کے لیے الگ نہیں کر سکتے۔ لہذا، خریداروں کو انتہائی قابل تصدیق پراکسی پر توجہ دینی چاہیے۔ یہ قابل پیمائش پراکسیز طویل مدتی استحکام اور ساختی سالمیت کا معتبر انداز میں اندازہ لگانے میں مدد کرتی ہیں۔
مواد اور گرمی کے علاج کی تصدیق کے ساتھ شروع کریں۔ اچھی روشنی کے تحت جسمانی نمونے کا بغور جائزہ لیں۔ پنوں اور لنک پلیٹوں پر گرمی کے مناسب علاج کے بصری اشارے تلاش کریں۔ آپ پن کے سروں کے ارد گرد رنگ کے مخصوص فرق دیکھ سکتے ہیں، جو انڈکشن سخت ہونے کی نشاندہی کرتے ہیں۔ اگر آپ کو ڈورومیٹر تک رسائی حاصل ہے تو، فوری طور پر سطح کی سختی کے ٹیسٹ کروائیں۔ مسلسل سطح کی سختی اظہار کے دوران تیزی سے پن ٹو پلیٹ پہننے سے روکتی ہے۔
اگلا، اپنے کیلیبریٹڈ مائیکرو میٹرز کو پکڑیں۔ دونوں بیرونی اور اندرونی لنک پلیٹوں کی موٹائی کی پیمائش کریں۔ ان پیمائشوں کا براہ راست سرکاری معیاری وضاحتی رواداری سے موازنہ کریں۔ کم سائز والی پلیٹیں مجموعی طور پر تھکاوٹ کی زندگی کو کافی حد تک کم کرتی ہیں اور حفاظتی مارجن کو سمجھوتہ کرتی ہیں۔ مینوفیکچررز بعض اوقات خام مال کے اخراجات کو کم کرنے کے لیے پلیٹ کی موٹائی کو مونڈ دیتے ہیں۔
تاہم، نظر اور بنیادی اوزار صرف آدھی کہانی سناتے ہیں۔ آپ کو مینوفیکچرر سے سخت ثبوت کا مطالبہ کرنا چاہیے۔ اپنے محکمہ خریداری کو سرکاری میٹالرجیکل رپورٹس کی درخواست کرنے کی ہدایت کریں۔ بیچ کے لیے مخصوص ٹینسائل طاقت ٹیسٹ کے نتائج طلب کریں۔ یقینی بنائیں کہ یہ دستاویزات آپ کی میز پر فراہم کردہ عین مطابق نمونوں پر لاگو ہوں۔ عام، پانچ سالہ مارکیٹنگ سرٹیفکیٹ قبول نہ کریں۔
عام معائنہ پراکسی اور ان کے معنی
معائنہ پراکسی
یہ کیا اشارہ کرتا ہے۔
مطلوبہ تصدیقی ٹول
پلیٹ کی موٹائی
حفاظتی عوامل اور بوجھ کی صلاحیت کی پابندی
کیلیبریٹڈ مائکرو میٹر
سطح کی سختی
مناسب گرمی کا علاج اور طویل مدتی لباس مزاحمت
ڈورومیٹر / سختی ٹیسٹر
پن ریویٹ یکسانیت
مستقل خودکار اسمبلی اور سخت رواداری
بصری معائنہ / میگنفائنگ گلاس
مواد کی جانچ کی رپورٹ
ٹریس ایبل اسٹیل گریڈ اور تصدیق شدہ کیمیائی ساخت
فراہم کنندہ کی دستاویزات
نمونے کے پیچھے لیف چینز فراہم کنندہ کا اندازہ لگانا
جسمانی نمونے کا اندازہ خود دھات کی جانچ سے باہر ہے۔ اس پورے عمل کو ایک جامع تناؤ کے امتحان کے طور پر تیار کریں۔ پتی کی زنجیریں فراہم کنندہ جسمانی جزو صرف ان کی تنظیمی قابلیت اور انجینئرنگ کے معیارات کی نمائندگی کرتا ہے۔
سب سے پہلے، ٹریس ایبلٹی اور دستاویزات کی سختی کا اندازہ لگائیں۔ کیا نمونہ واضح، پیشہ ورانہ کاغذی کارروائی کے ساتھ آتا ہے؟ آپ کو ایک تازہ ترین ISO 9001 سرٹیفیکیشن اور حالیہ میٹریل ٹیسٹ رپورٹس کی توقع کرنی چاہیے۔ بغیر نشان والے باکس میں آنے والا ننگا نمونہ خراب ٹریس ایبلٹی پروٹوکول کا اشارہ کرتا ہے۔ آپ غیر دستاویزی اجزاء کو ان کے اصل خام اسٹیل بیچ میں واپس نہیں ٹریس کر سکتے ہیں۔ اعداد و شمار کی یہ کمی بڑے پیمانے پر حفاظتی ذمہ داری کا باعث بنتی ہے۔
اگلا، ان کی جاری تکنیکی مدد کی جانچ کریں۔ ان کے بھیجے گئے نمونے کے بارے میں انجینئرنگ کے چیلنجنگ سوالات پوچھیں۔ اس بات کا اندازہ کریں کہ سپلائر ان مخصوص تکنیکی سوالات کا کیسے جواب دیتا ہے۔ ایک قابل اعتماد پارٹنر شفاف طریقے سے ان کی مینوفیکچرنگ رواداری کی وضاحت کرتا ہے۔ وہ خوشی سے اپنے داخلی جانچ کے طریقہ کار کو آپ کے انجینئرز کے ساتھ بانٹتے ہیں۔ مبہم جوابات عام طور پر متضاد مینوفیکچرنگ طریقوں یا آؤٹ سورس پروڈکشن کے مسائل کو چھپاتے ہیں۔
آخر میں، معاہدے پر دستخط کرنے سے پہلے اسکیل ایبلٹی خطرے کا اندازہ لگائیں۔ ایک ہاتھ سے تیار کردہ نمونہ خوردبین کے نیچے کامل نظر آسکتا ہے۔ لیکن کیا فیکٹری اس کمال کو دس ہزار میٹر پروڈکشن میں نقل کر سکتی ہے؟ وینڈر سے ان کے خودکار کوالٹی کنٹرول سسٹم کے بارے میں پوچھیں۔ انہیں اس بات کی ضمانت دینی چاہیے کہ بڑے پیمانے پر تیار کردہ بیچ آپ کے احتیاط سے منتخب کردہ نمونے میں ظاہر کی گئی سخت رواداری کو برقرار رکھیں۔
ریڈ فلیگ: گو/نو-گو فیصلہ میٹرکس
ہر حصولی کے عمل کو سخت گو/نو-گو فیصلہ میٹرکس کی ضرورت ہوتی ہے۔ اپنے آنے والے انسپکٹرز کو عام نقائص کی ٹھوس چیک لسٹ فراہم کریں۔ ان مخصوص سرخ جھنڈوں کو فوری طور پر مزید غور سے نمونے کو نااہل قرار دینا چاہیے۔ اہم حفاظتی اجزاء پر سمجھوتہ نہ کریں۔
اپنے معائنہ کے دوران ان اہم ناکامیوں پر نگاہ رکھیں:
متضاد پچ کی پیمائش: مختصر لمبائی میں تغیرات انتہائی غیر مستحکم سٹیمپنگ یا اسمبلی کے عمل کی نشاندہی کرتے ہیں۔
گمشدہ شناختی نشان: معروف صنعت کار اپنی شناخت پر واضح طور پر مہر لگاتے ہیں۔ ناجائز یا آسانی سے رگڑنے والے نشانات جعلی یا کم درجے کی پیداوار کی سختی سے تجویز کرتے ہیں۔
باکس سے باہر سخت جوڑ: جوڑوں کو فوراً آسانی سے بولنا چاہیے۔ سختی اس بات کی نشاندہی کرتی ہے کہ اسمبلی کی ناقص رواداری، خراب لنک پلیٹیں، یا ناکافی ابتدائی چکنا۔
اگر کوئی نمونہ آپ کے سخت میٹرکس کو پاس کرتا ہے تو احتیاط سے آگے بڑھیں۔ منتقلی کے اگلے مراحل پر اپنی انجینئرنگ ٹیم کو مشورہ دیں۔ کامیاب نمونے کی جانچ سے ایک چھوٹی پائلٹ رن شروع کرنے کی طرف بڑھیں۔ آپ پہلے غیر اہم مشینری پر مقامی فیلڈ ٹیسٹ بھی کر سکتے ہیں۔ صرف ایک اچھے نمونے کی بنیاد پر مکمل آپریشنل رول آؤٹ پر سیدھے نہ جائیں۔ سالانہ سپلائی کنٹریکٹ پر دستخط کرنے سے پہلے ابتدائی لباس کے لیے پائلٹ بیچ کی نگرانی کریں۔
نتیجہ
لفٹنگ کے ان اہم اجزاء کا موازنہ کرنا کبھی بھی سستا آپشن تلاش کرنے کے بارے میں نہیں ہے۔ آپ کے بنیادی مقصد میں مارکیٹ میں سب سے زیادہ قابل تصدیق اور مستقل پروڈکٹ کو دریافت کرنا شامل ہے۔ سخت نمونے کی جانچ کامیابی سے زیادہ بوجھ والے ماحول میں تباہ کن ناکامی کے خطرات کو کم کرتی ہے۔ آپ بالآخر انسانی جانوں اور مہنگی گودام مشینری دونوں کی حفاظت کرتے ہیں۔
اپنی سپلائی چین کی وشوسنییتا کو محفوظ بنانے کے لیے یہ فوری اگلے اقدامات کریں:
ANSI یا ISO انجینئرنگ کے معیارات کی بنیاد پر اپنی داخلی تفصیلات چیک لسٹ کو حتمی شکل دیں۔
تمام شارٹ لسٹ شدہ دکانداروں سے تعمیل کے قابل تصدیق، بیچ کے لیے مخصوص دستاویزی ثبوت کی درخواست کریں۔
تمام آنے والے نمونوں کے لیے ایک لازمی مائکرو میٹر اور کیلیپر معائنہ پروٹوکول کو لاگو کریں۔
بڑے پیمانے پر بڑے پیمانے پر اپنانے سے پہلے منظور شدہ نمونوں کو ایک کنٹرول شدہ، بھاری نگرانی والے پائلٹ پروگرام میں منتقل کرنا۔
اکثر پوچھے گئے سوالات
س: رولر چین کے نمونے کے مقابلے میں لیف چین کے نمونے کی جانچ میں کیا فرق ہے؟
A: رولر چینز سپروکیٹس کے ساتھ تعامل کرتے ہیں، لہذا ٹیسٹنگ گھومنے والے لباس اور رولر کے اثرات پر بہت زیادہ توجہ مرکوز کرتی ہے۔ پتیوں کی زنجیروں میں رولرس کی مکمل کمی ہوتی ہے۔ ان کا اندازہ سختی سے پن ٹو پلیٹ بیئرنگ ایریا اور ہیوی لفٹنگ کے لیے خالص تناؤ کی طاقت پر منحصر ہے۔ آپ کو گردشی تھکاوٹ کے بجائے سراسر بوجھ برداشت کرنے کی صلاحیت پر توجہ دینی چاہیے۔
سوال: میں کیسے تصدیق کر سکتا ہوں کہ آیا کوئی نمونہ حقیقی طور پر لیف چینز LH سیریز سے ہے؟
A: آپ کو پہلے بیرونی پلیٹوں پر لگائے گئے سرکاری ISO 4347 تعمیل کے نشانات کو تلاش کرنا چاہئے۔ اگلا، مخصوص پلیٹ کی موٹائی اور پن کے قطر کی پیمائش کے لیے کیلیپرز کا استعمال کریں۔ LH درجہ بندی ہلکی سیریز کے مقابلے موٹی پلیٹوں اور بڑی پنوں کا استعمال کرتی ہے، اس بات کو یقینی بناتی ہے کہ یہ بھاری ڈیوٹی یورپی لفٹنگ کی ضروریات کو ہینڈل کرتا ہے۔
سوال: کیا مجھے سپلائر سے اپنے نمونے کے لیے تباہ کن ٹیسٹ ڈیٹا فراہم کرنے کی توقع کرنی چاہیے؟
A: جی ہاں، معروف سپلائرز ہمیشہ تجزیہ کا سرٹیفکیٹ (CoA) یا سرکاری مواد کی جانچ کی رپورٹ فراہم کرتے ہیں۔ اس دستاویز کو عین پروڈکشن بیچ کے لیے کم از کم بریکنگ لوڈ کا مظاہرہ کرنا چاہیے جس سے آپ کا نمونہ نکالا گیا تھا۔ اہم حفاظتی لفٹنگ ایپلی کیشنز کے لیے عام ٹیسٹنگ ڈیٹا کو کبھی بھی قبول نہ کریں۔
سوال: میرا نمونہ پہنچنے پر سخت کیوں ہے؟
ج: سختی کئی چیزوں کی نشاندہی کر سکتی ہے۔ اس کا نتیجہ ہائی واسکاسیٹی فیکٹری کے زنگ سے بچاؤ والی چکنائی کے ٹھنڈا ہونے سے ہو سکتا ہے۔ تاہم، یہ اکثر مینوفیکچرنگ کی سنگین خرابی کی نشاندہی کرتا ہے، جیسے ناقص پلیٹ چھدرن یا غیر مناسب اسمبلی رواداری۔ خطرناک مکینیکل بائنڈنگ کو مسترد کرنے کے لیے آپ کو نمونے کو صاف کرنا اور آرٹیکلیشن کی جانچ کرنی چاہیے۔

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी