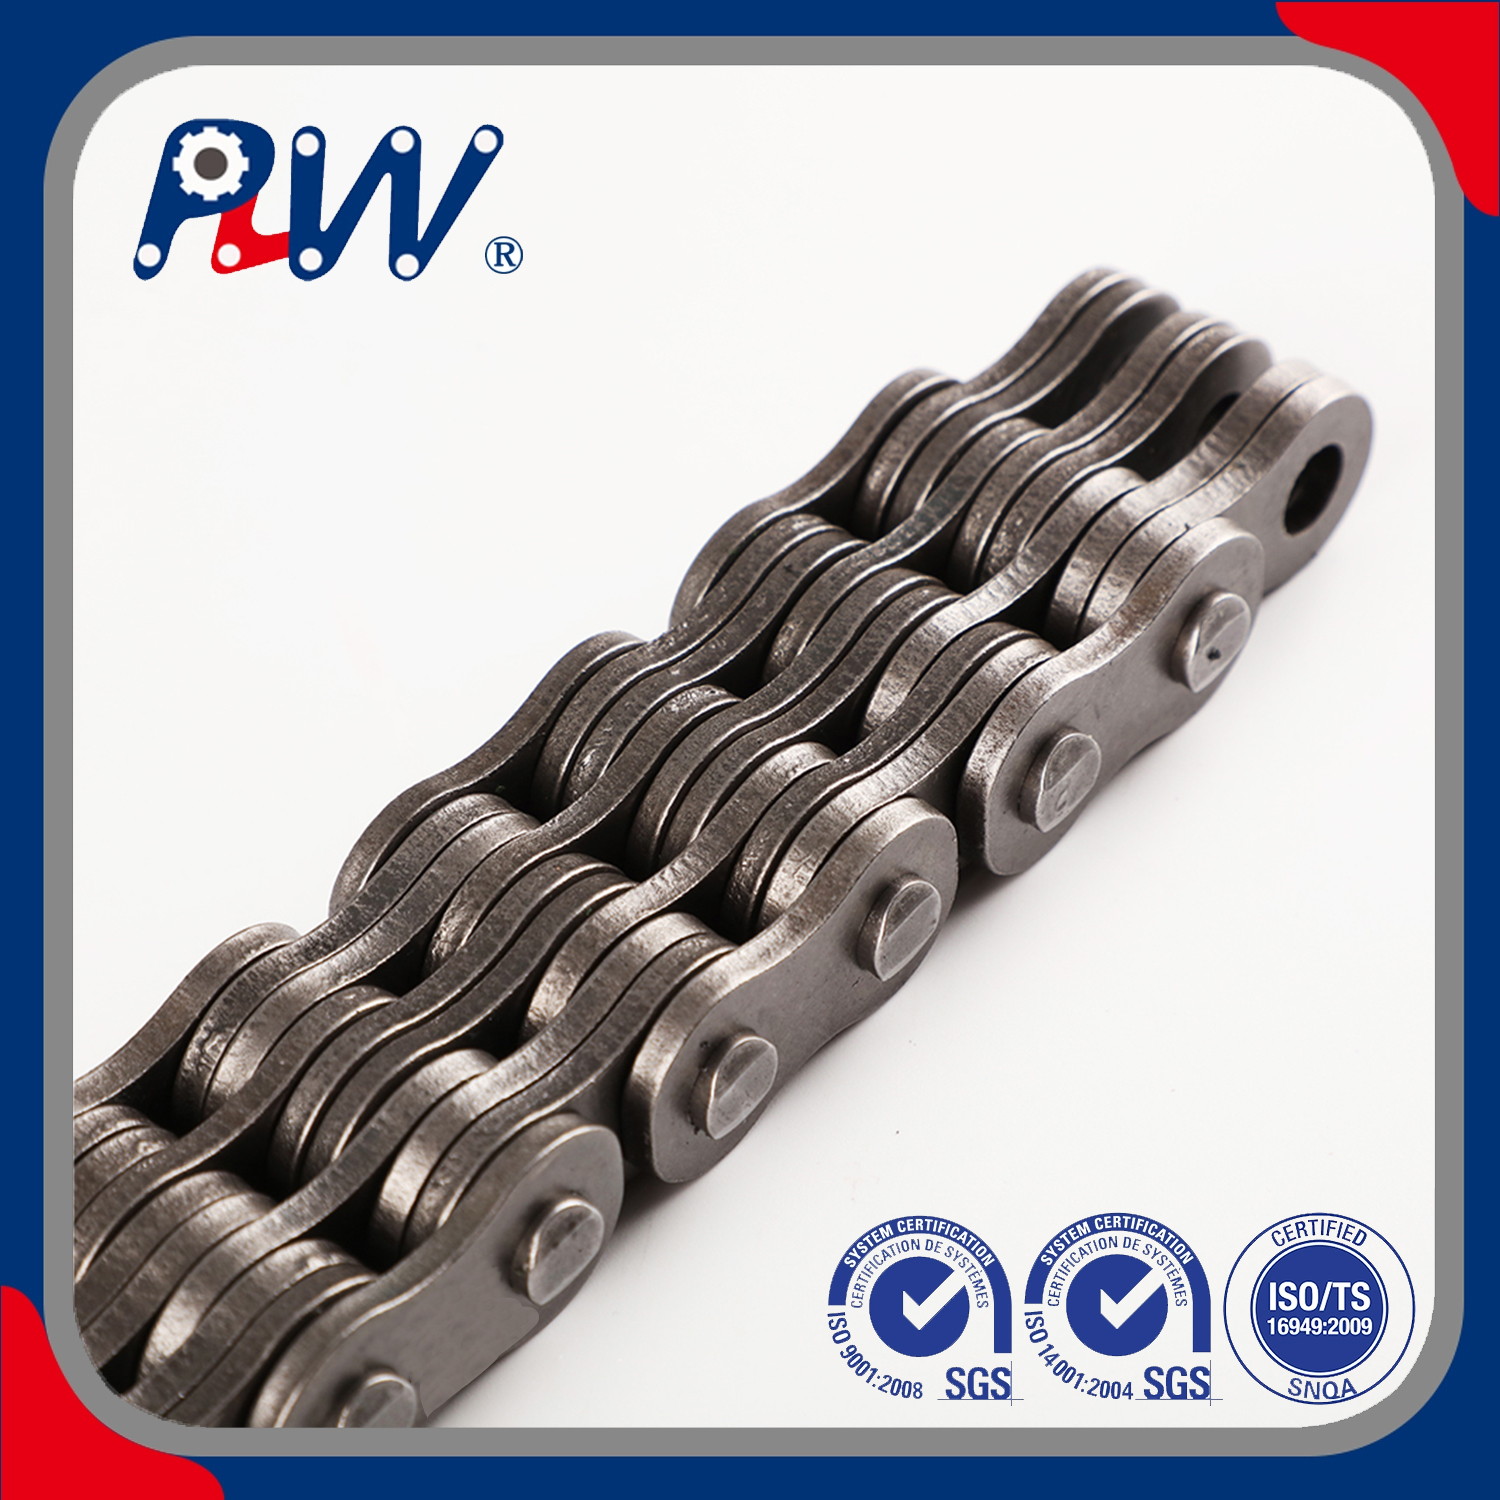
Mbështetja vetëm në katalogë letre ose në fletët e specifikimeve dixhitale sjell rreziqe të papranueshme në trajtimin e materialeve të rënda. Inxhinierët e prokurimit e dinë shumë mirë këtë realitet. Nuk mund t'i besoni pajisjeve ngritëse kritike për sigurinë vetëm në një broshurë PDF. Mostrat fizike shpesh devijojnë nga specifikimet e premtuara. Këto devijime ndodhin në mënyra delikate, të vështira për t'u zbuluar. Ata përfundimisht komprometojnë sigurinë e pajisjeve dhe kohën e funksionimit. Një vlerësim i dobët i mostrës çon në dështime të parakohshme, duke kërcënuar si personelin ashtu edhe ngarkesën.
Si të siguroheni që metali në duart tuaja përputhet me të dhënat në ekranin tuaj? Keni nevojë për një proces vlerësimi të besueshëm dhe të përsëritshëm. Ne u ofrojmë inxhinierëve dhe blerësve të prokurimit një kornizë rigoroze, të bazuar në prova. Ju mund ta përdorni këtë udhëzues për të vlerësuar me siguri mostrat fizike kundrejt pretendimeve teknike. Lexoni për të zotëruar këto teknika të rëndësishme të inspektimit përpara se të angazhoheni për një porosi me shumicë.
Marrëveshje kryesore
Krahasimi i saktë fillon me dekodimin e numrave standard të pjesëve për t'u siguruar që mostra përputhet me serinë e saktë (BL, AL, LL ose LH) të kërkuar për pajisjen tuaj.
Inspektimet vizuale dhe dimensionale shërbejnë si kalimi i parë kritik, duke u fokusuar në saktësinë e hapit, kombinimet e pllakave dhe cilësinë e thumbave.
Qëndrueshmëria fizike nuk mund të verifikohet plotësisht me shikim; Krahasimet e vlefshme kërkojnë certifikata materiale të gjurmueshme dhe të dhëna të pavarura testimi nga furnizuesi.
Cilësia e një kampioni është po aq e besueshme sa infrastruktura e sigurimit të cilësisë së prodhuesit pas saj.
Dekodimi i specifikimeve dhe standardeve të zinxhirëve të gjetheve
Ju nuk mund të krahasoni mostrat në mënyrë efektive pa u lidhur më parë me standardet qeverisëse inxhinierike. Instituti Kombëtar i Standardeve Amerikane (ANSI) dhe Organizata Ndërkombëtare për Standardizim (ISO) diktojnë rregulla strikte të projektimit. Ju duhet të dini se cili kornizë zbatohet për makineritë tuaja. Tregjet e Amerikës së Veriut zakonisht mbështeten në klasifikimet e serive AL dhe BL. Në të kundërt, standardet evropiane përdorin shumë zinxhirë gjethesh lh seri . Inxhinierët shpesh shkëmbejnë LH me BL në aplikimet e ngritjes së rëndë. Të dy ndajnë dimensione identike sipas standardeve ISO 4347 dhe ANSI B29.8. Njohja e kësaj këmbyeshmërie hap opsione më të gjera ndihmuese.
Më pas, shqyrtoni numrat e pjesëve të stampuara në pllakat e jashtme. Ju duhet të verifikoni që këto shenja përputhen me kërkesat tuaja specifikimet e zinxhirëve të gjetheve në mënyrë perfekte. Së pari deshifroni prefiksin. 'BL' do të thotë seri të rënda, ndërsa 'AL' tregon një aplikim të lehtë. Pas prefiksit, vini re me kujdes numrat e zërit. Për shembull, një BL6 përfaqëson një hap 3/4 inç (llogaritur si 6/8 inç). Së fundi, interpretoni prapashtesën e lidhëses. Numrat si 2x2, 3x4 ose 4x4 përshkruajnë kombinimin specifik të pllakave. Kjo sekuencë përcakton sipërfaqen totale mbajtëse dhe forcën në tërheqje.
Krahasoni këto të dhëna të stampuara me rastin tuaj të përdorimit të synuar. Sistemet e balancimit të kundërpeshës kërkojnë kapacitete të ndryshme ngarkese sesa shtyllat e pirunëve me cikël të lartë. Një direk me ngarkesë të rëndë kërkon pllaka më të trasha dhe diametra më të mëdhenj të kunjave. Gjithmonë sigurohuni që kampioni të përputhet në mënyrë të përkryer me profilin strukturor që kërkon pajisjet tuaja specifike. Refuzoni menjëherë çdo mostër që shfaq vulosje të papërputhshme.
Saktësia Dimensionale dhe Udhëzimet e Inspektimit Vizual
Vlerësimi juaj fillon në momentin që ju zhveshni mostrat konkurruese. Ky kontroll i cilësisë së parë i ndan produktet premium nga alternativat nën standarde. Së pari, bëni një spastrim të plotë vizual. Shikoni për dëmtime të dukshme të transportit, ndryshk në sipërfaqe ose paketim të parregullt. Këta tregues të hershëm shpesh pasqyrojnë kultura më të gjera të kontrollit të cilësisë së fabrikës. Një prodhues që kujdeset për paketimin zakonisht kujdeset për prodhimin e saktë.
Ju nevojiten kalibrat dixhitalë të kalibruar për të matur saktësinë e zërit siç duhet. Mos mat vetëm një lidhje të vetme. Matni në një hapësirë prej pesë deri në dhjetë hapa për të kapur të dhëna të përgjithshme. Kjo procedurë standarde e funksionimit zbulon variacione të vogla të prodhimit. Edhe një zgjatim i lehtë i hapit tregon toleranca të dobëta të stampimit. Më pas, shqyrtoni nga afër kombinimin e pjatës. Verifikoni se modeli i lidhëses përputhet saktësisht me profilin e kërkuar të shpërndarjes së ngarkesës. Një lidhëse 4x4 duhet të ulet në mënyrë perfekte pa boshllëqe të mëdha të dukshme midis pllakave.
Kaloni te inspektimet sipërfaqësore dhe të komponentëve. Drejtoni gishtat me kujdes përgjatë skajeve të pllakës. Ju nuk duhet të ndjeni gërvishtje të mprehta ose rritje të theksuar të stresit. Skajet e përafërt sinjalizojnë vulosjen e konsumuar dhe shkaktojnë dështime të lodhjes së parakohshme nën ngarkesa të rënda. Kontrolloni thumbimin e kunjave dhe shtypni të përshtatet më pas. Kokat e kunjave duhet të shfaqin kërpudha uniforme në të gjithë kampionin. Përshtatjet e lirshme tregojnë rreziqe të rënda të dështimit të parakohshëm. Në fund, vlerësoni trajtimin sipërfaqësor. Të Zinxhirët e gjetheve duhet të shfaqin lubrifikim të qëndrueshëm dhe me cilësi të lartë. Lubrifikuesi i mirë i fabrikës ndihet i barabartë dhe parandalon oksidimin e menjëhershëm atmosferik.
Vlerësimi i treguesve për qëndrueshmërinë dhe rezistencën në tërheqje
Ekipet e prokurimit rrallë posedojnë pajisje destruktive për testimin e tërheqjes. Ju nuk mund ta tërhiqni lehtësisht një komponent ngritës të rëndë vetëm për të verifikuar ngarkesën e tij të thyer. Prandaj, blerësit duhet të përqendrohen në përfaqësues shumë të verifikueshëm. Këto tregues të matshëm ndihmojnë në vlerësimin e besueshëm të qëndrueshmërisë afatgjatë dhe integritetit strukturor.
Filloni me verifikimin e materialit dhe trajtimit termik. Ekzaminoni mostrën fizike me kujdes nën ndriçim të mirë. Kërkoni tregues vizualë të trajtimit të duhur të nxehtësisë në kunjat dhe pllakat lidhëse. Mund të vëreni dallime specifike të ngjyrosjes rreth skajeve të kunjave, duke treguar forcimin e induksionit. Nëse keni akses në një durometër, kryeni menjëherë testet e fortësisë së sipërfaqes. Fortësia e qëndrueshme e sipërfaqes parandalon konsumimin e shpejtë nga pin-to-pllakë gjatë artikulimit.
Më pas, kapni mikrometrat tuaj të kalibruar. Matni trashësinë e pllakave lidhëse të jashtme dhe të brendshme. Krahasoni këto matje drejtpërdrejt me tolerancat e specifikimeve standarde zyrtare. Pllakat e vogla reduktojnë në mënyrë drastike jetëgjatësinë e përgjithshme të lodhjes dhe komprometojnë kufijtë e sigurisë. Prodhuesit ndonjëherë rruajnë trashësinë e pllakës për të ulur kostot e lëndës së parë.
Megjithatë, pamja dhe mjetet bazë tregojnë vetëm gjysmën e historisë. Ju duhet të kërkoni prova të forta nga prodhuesi. Udhëzoni departamentin tuaj të blerjeve që të kërkojë raporte zyrtare metalurgjike. Kërkoni rezultatet e testit të rezistencës në tërheqje specifike për grupin. Sigurohuni që këto dokumente të zbatohen në mostrat e sakta të dhëna në tryezën tuaj. Mos pranoni certifikata gjenerike, pesëvjeçare të marketingut.
Përfaqësuesit e zakonshëm të inspektimit dhe kuptimet e tyre
Prokura e inspektimit
Çfarë Tregon
Mjeti i kërkuar i verifikimit
Trashësia e Pllakës
Respektimi i faktorëve të sigurisë dhe kapacitetit të ngarkesës
Mikrometër i kalibruar
Fortësia e sipërfaqes
Trajtimi i duhur termik dhe rezistenca afatgjatë ndaj konsumit
Durometer / Testues i fortësisë
Uniformiteti i gozhdës së kunjit
Montim i automatizuar i qëndrueshëm dhe toleranca të ngushta
Inspektim vizual / Xham zmadhues
Raporti i testit të materialit
Klasa e çelikut të gjurmueshme dhe përbërja kimike e verifikuar
Dokumentacioni i Furnizuesit
Vlerësimi i furnizuesit të zinxhirëve të gjetheve pas kampionit
Vlerësimi i një kampioni fizik shkon përtej ekzaminimit të vetë metalit. Kufizoni të gjithë këtë proces si një test stresi gjithëpërfshirës për furnizuesi i zinxhirëve të gjetheve . Komponenti fizik thjesht përfaqëson kompetencën e tyre organizative dhe standardet inxhinierike.
Së pari, vlerësoni gjurmueshmërinë dhe ashpërsinë e dokumentacionit. A vjen kampioni me dokumente të qarta dhe profesionale? Ju duhet të prisni një certifikim të përditësuar ISO 9001 dhe raporte të fundit të testimit të materialit. Një mostër e zhveshur që mbërrin në një kuti të pashënjuar sinjalizon protokolle të dobëta të gjurmueshmërisë. Ju nuk mund të gjurmoni komponentët e padokumentuar në grupin e tyre origjinal të çelikut të papërpunuar. Kjo mungesë e të dhënave paraqet një përgjegjësi të madhe sigurie.
Tjetra, testoni mbështetjen e tyre teknike të vazhdueshme. Bëni pyetje sfiduese inxhinierike në lidhje me mostrën që ata dërguan. Vlerësoni se si furnizuesi i përgjigjet këtyre pyetjeve teknike specifike. Një partner i besueshëm shpjegon në mënyrë transparente tolerancat e tyre të prodhimit. Ata ndajnë me kënaqësi metodologjitë e tyre të testimit të brendshëm me inxhinierët tuaj. Përgjigjet evazive zakonisht fshehin praktika të paqëndrueshme të prodhimit ose çështjet e prodhimit të jashtëm.
Së fundi, vlerësoni rrezikun e shkallëzueshmërisë përpara se të nënshkruani një kontratë. Një mostër e punuar me dorë mund të duket e përsosur nën një mikroskop. Por a mund ta përsërisë fabrika këtë përsosmëri në dhjetë mijë metra prodhim? Pyetni shitësin për sistemet e tyre të automatizuara të kontrollit të cilësisë. Ata duhet të garantojnë që tufat e prodhuara në masë të ruajnë tolerancat strikte të demonstruara në mostrën tuaj të zgjedhur me kujdes.
Flamujt e Kuq: Matrica e Vendimeve Shko/Mos Shko
Çdo proces prokurimi ka nevojë për një matricë të rreptë vendimi shko/no-shko. Jepuni inspektorëve tuaj të ardhshëm një listë kontrolli konkrete të defekteve të zakonshme. Këto flamuj të kuq specifik duhet të skualifikojnë menjëherë një mostër nga shqyrtimi i mëtejshëm. Mos bëni kompromis për komponentët kritikë të sigurisë.
Kini kujdes për këto dështime kritike gjatë inspektimit tuaj:
Matjet e paqëndrueshme të lartësisë: Ndryshimet në një gjatësi të shkurtër tregojnë procese stampimi ose montimi shumë të paqëndrueshme.
Mungojnë shenjat e identifikimit: Prodhuesit me reputacion vulosin qartë identifikimin e tyre. Shenjat e palexueshme ose lehtësisht të fërkuara sugjerojnë fuqimisht prodhim të falsifikuar ose me cilësi të ulët.
Nyje të ngurtë jashtë kutisë: Lidhjet duhet të artikulohen pa probleme menjëherë. Ngurtësia tregon tolerancat e dobëta të montimit, pllakat lidhëse të deformuara ose lubrifikimin fillestar të pamjaftueshëm.
Nëse një mostër kalon matricën tuaj rigoroze, vazhdoni me kujdes. Këshilloni ekipin tuaj inxhinierik për hapat e ardhshëm të tranzicionit. Kaloni nga vlerësimi i suksesshëm i mostrës në fillimin e një pilot të vogël. Ju gjithashtu mund të kryeni fillimisht një test të lokalizuar në terren në makineri jo kritike. Asnjëherë mos kaloni drejtpërdrejt në një paraqitje të plotë operacionale bazuar vetëm në një mostër të mirë. Monitoroni grupin pilot për konsum të hershëm përpara nënshkrimit të kontratës vjetore të furnizimit.
konkluzioni
Krahasimi i këtyre komponentëve ngritës kritik nuk ka të bëjë kurrë me gjetjen e opsionit më të lirë. Qëllimi juaj kryesor përfshin zbulimin e produktit më të verifikueshëm dhe të qëndrueshëm në treg. Vlerësimi rigoroz i mostrës zbut me sukses rreziqet e dështimit katastrofik në mjedise me ngarkesë të lartë. Në fund të fundit, ju mbroni jetën e njerëzve dhe makineritë e shtrenjta të magazinës.
Merrni këto hapa të menjëhershëm të ardhshëm për të siguruar besueshmërinë e zinxhirit tuaj të furnizimit:
Përfundoni listën tuaj të kontrollit të specifikimeve të brendshme bazuar në mënyrë rigoroze në standardet inxhinierike ANSI ose ISO.
Kërkoni prova të pajtueshmërisë të verifikueshme, specifike për grupin nga të gjithë shitësit e përzgjedhur në listën e ngushtë.
Zbatoni një protokoll të detyrueshëm të inspektimit të mikrometrit dhe kaliperit për të gjitha mostrat që vijnë.
Kalimi i mostrave të miratuara në një program pilot të kontrolluar dhe të monitoruar shumë përpara miratimit masiv të gjerë.
FAQ
Pyetje: Cili është ndryshimi në testimin e një kampioni të zinxhirit rul kundrejt një kampioni të zinxhirit të gjetheve?
Përgjigje: Zinxhirët e rulit ndërveprojnë me rrotat, kështu që testimi fokusohet shumë në konsumimin rrotullues dhe ndikimin e rrotullës. Zinxhirëve të gjetheve u mungojnë plotësisht rrotullat. Vlerësimi i tyre mbështetet në mënyrë rigoroze në zonën e mbajtësit nga pin-to-pllakë dhe forcën e pastër në tërheqje për ngritjen e rëndë. Ju duhet të përqendroheni në kapacitetin e plotë të ngarkesës sesa në lodhjen rrotulluese.
Pyetje: Si mund të verifikoj nëse një mostër është vërtet nga seria LH e zinxhirëve të gjetheve?
Përgjigje: Së pari duhet të kërkoni për shenjat zyrtare të pajtueshmërisë me ISO 4347 të stampuara në pllakat e jashtme. Më pas, përdorni kalibrat për të matur trashësinë specifike të pllakës dhe diametrat e kunjave. Klasifikimi LH përdor pllaka më të trasha dhe kunja më të mëdha se seritë më të lehta, duke siguruar që ai të përballojë kërkesat evropiane të ngritjes së rëndë.
Pyetje: A duhet të pres që furnizuesi të sigurojë të dhëna destruktive të testit për kampionin tim?
Përgjigje: Po, furnizuesit me reputacion ofrojnë gjithmonë një Certifikatë Analizë (CoA) ose një raport zyrtar të testimit të materialit. Ky dokumentacion duhet të demonstrojë ngarkesën minimale të thyerjes për grupin e saktë të prodhimit nga është tërhequr kampioni juaj. Asnjëherë mos pranoni të dhëna të përgjithshme të testimit për aplikimet kritike të ngritjes së sigurisë.
Pyetje: Pse kampioni im është i ngurtë pas mbërritjes?
Përgjigje: Ngurtësia mund të tregojë disa gjëra. Mund të rezultojë nga ftohja e vajit parandalues të ndryshkut të fabrikës me viskozitet të lartë. Megjithatë, shpesh sinjalizon një defekt serioz prodhimi, si p.sh. goditje e dobët e pllakave ose toleranca të pahijshme të montimit. Duhet të pastroni mostrën dhe të testoni artikulacionin për të përjashtuar lidhjen e rrezikshme mekanike.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी