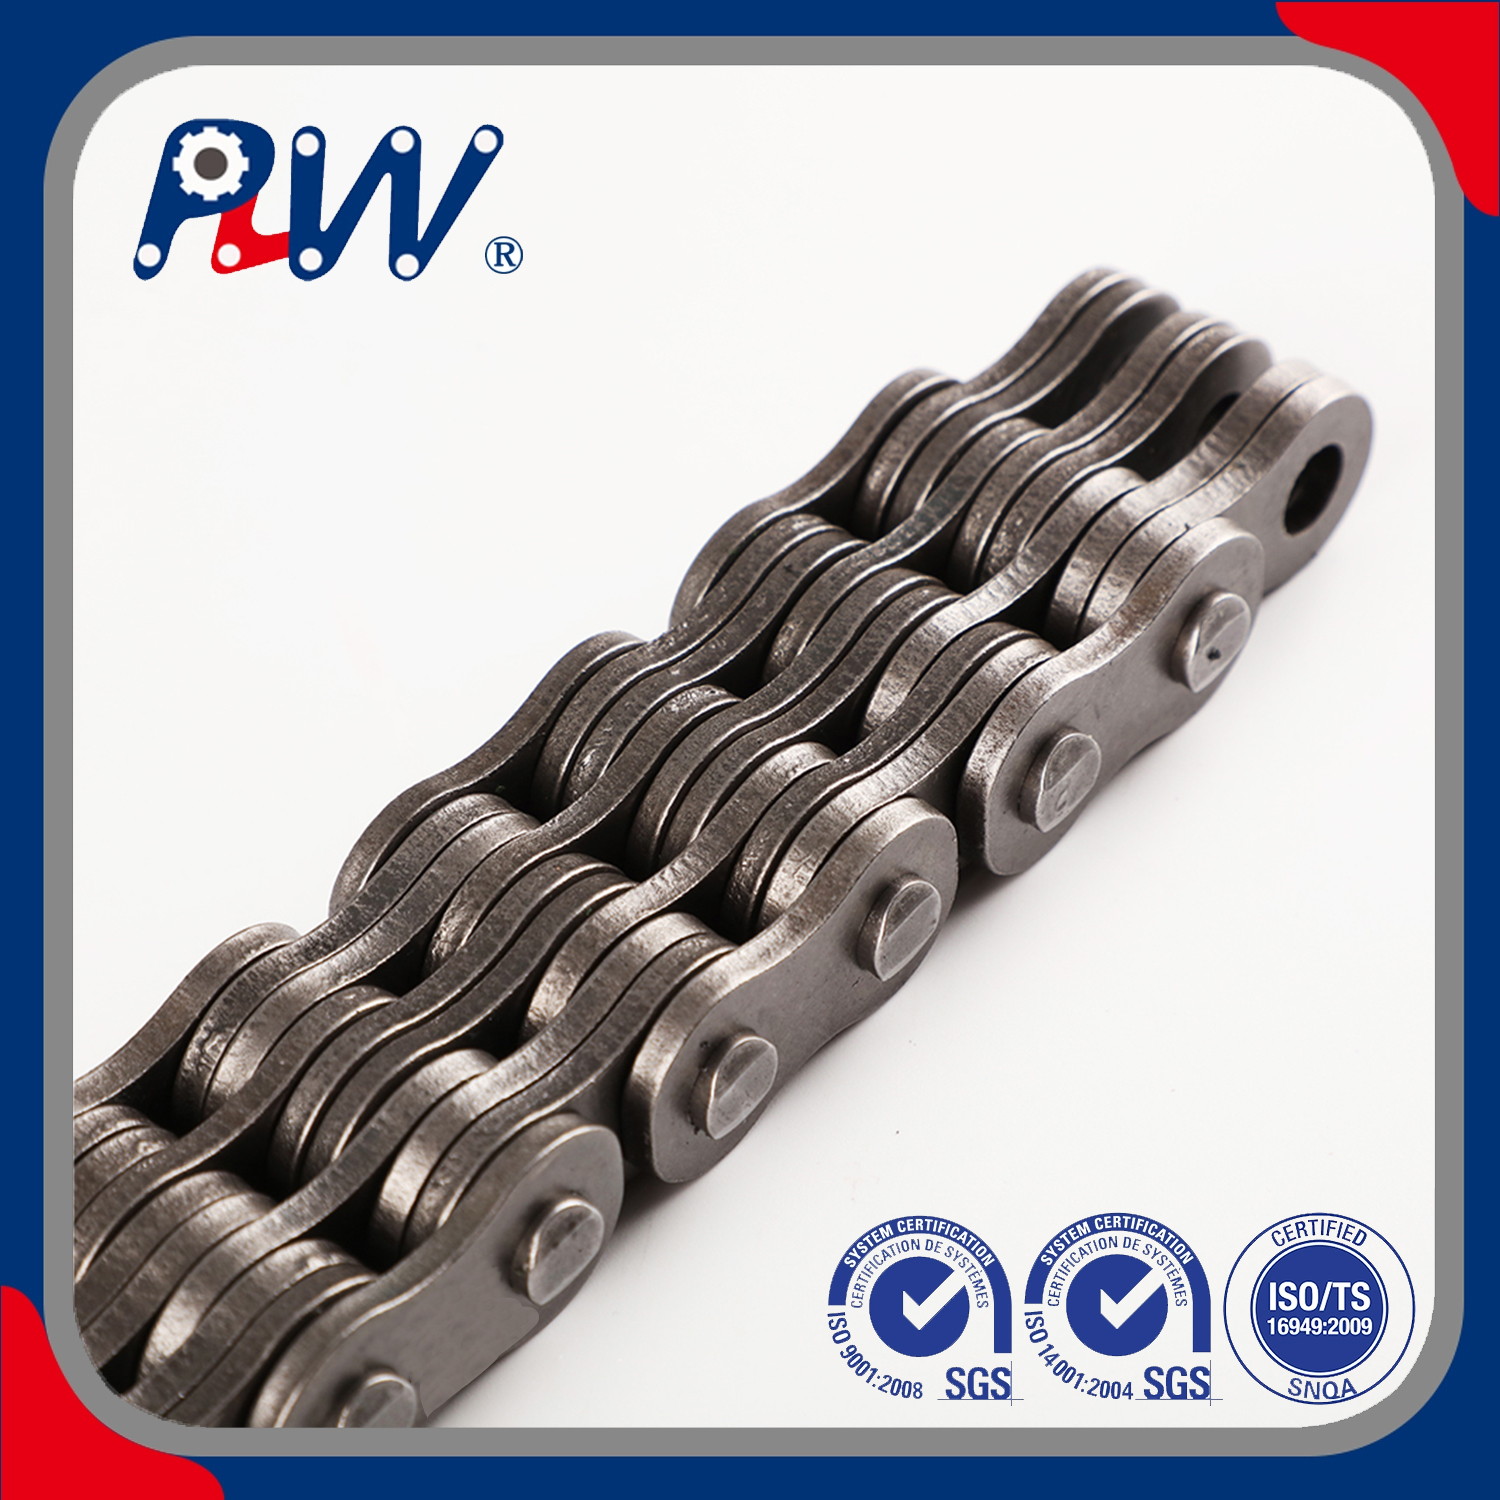
Sich ausschließlich auf Papierkataloge oder digitale Datenblätter zu verlassen, birgt inakzeptable Risiken beim Schwerlast-Materialtransport. Einkaufsingenieure kennen diese Realität nur zu gut. Sie können sich bei sicherheitskritischen Hebegeräten nicht allein auf eine PDF-Broschüre verlassen. Physische Muster weichen häufig von den versprochenen Spezifikationen ab. Diese Abweichungen geschehen auf subtile, schwer zu erkennende Weise. Letztendlich gefährden sie die Gerätesicherheit und die Betriebszeit. Eine schlechte Probenauswertung führt zu vorzeitigen Ausfällen und gefährdet sowohl Personal als auch Nutzlast.
Wie stellen Sie sicher, dass das Metall in Ihren Händen mit den Daten auf Ihrem Bildschirm übereinstimmt? Sie benötigen einen zuverlässigen, wiederholbaren Bewertungsprozess. Wir bieten Beschaffungsingenieuren und Einkäufern einen strengen, evidenzbasierten Rahmen. Mithilfe dieses Leitfadens können Sie physische Proben zuverlässig anhand technischer Angaben bewerten. Lesen Sie weiter, um diese wichtigen Inspektionstechniken zu beherrschen, bevor Sie eine Großbestellung aufgeben.
Wichtige Erkenntnisse
Ein genauer Vergleich beginnt mit der Dekodierung der Standardteilenummern, um sicherzustellen, dass das Muster genau der Serie (BL, AL, LL oder LH) entspricht, die für Ihre Ausrüstung erforderlich ist.
Visuelle und Maßprüfungen dienen als kritischer erster Durchgang und konzentrieren sich auf Teilungsgenauigkeit, Plattenkombinationen und Nietqualität.
Die physische Haltbarkeit kann durch bloßes Sehen nicht vollständig überprüft werden; Gültige Vergleiche erfordern anspruchsvolle rückverfolgbare Materialzertifikate und unabhängige Prüfdaten des Lieferanten.
Die Qualität eines Musters ist nur so zuverlässig wie die Qualitätssicherungsinfrastruktur des Herstellers dahinter.
Spezifikationen und Standards für Flyerketten dekodieren
Sie können Proben nicht effektiv vergleichen, ohne sich zuvor an den geltenden technischen Standards zu orientieren. Das American National Standards Institute (ANSI) und die International Organization for Standardization (ISO) schreiben strenge Designregeln vor. Sie müssen wissen, welche Rahmenbedingungen für Ihre Maschine gelten. Nordamerikanische Märkte stützen sich typischerweise auf die Klassifizierungen der Serien AL und BL. Im Gegensatz dazu nutzen europäische Standards dies in hohem Maße Flyerketten Serie links . Ingenieure tauschen bei schweren Hebeanwendungen häufig LH mit BL aus. Beide haben identische Abmessungen gemäß den Normen ISO 4347 und ANSI B29.8. Das Erkennen dieser Austauschbarkeit eröffnet breitere Beschaffungsmöglichkeiten.
Untersuchen Sie als Nächstes die eingestanzten Teilenummern auf den Außenplatten. Sie müssen überprüfen, ob diese Markierungen mit Ihren Anforderungen übereinstimmen Spezifikationen der Flyerketten perfekt. Dekodieren Sie zuerst das Präfix. „BL“ steht für schwere Baureihe, während „AL“ für eine leichte Anwendung steht. Notieren Sie sich nach dem Präfix sorgfältig die Tonhöhennummern. Ein BL6 stellt beispielsweise eine 3/4-Zoll-Teilung dar (berechnet als 6/8 Zoll). Interpretieren Sie abschließend das Schnürsuffix. Zahlen wie 2x2, 3x4 oder 4x4 beschreiben die spezifische Plattenkombination. Diese Reihenfolge bestimmt die Gesamtauflagefläche und die Zugfestigkeit.
Vergleichen Sie diese gestempelten Daten mit Ihrem beabsichtigten Anwendungsfall. Gegengewichtsausgleichssysteme erfordern andere Tragfähigkeiten als Hochtakt-Gabelstaplermasten. Ein Schwerlastmast erfordert dickere Platten und größere Bolzendurchmesser. Stellen Sie immer sicher, dass die Probe perfekt zum Strukturprofil Ihrer spezifischen Ausrüstungsanforderungen passt. Weisen Sie jede Probe sofort zurück, wenn sie eine nicht übereinstimmende Stempelung aufweist.
Richtlinien zur Maßgenauigkeit und Sichtprüfung
Ihre Bewertung beginnt in dem Moment, in dem Sie Konkurrenzproben auspacken. Diese Qualitätskontrolle im ersten Durchgang trennt Premiumprodukte von minderwertigen Alternativen. Führen Sie zunächst eine gründliche Sichtprüfung durch. Achten Sie auf offensichtliche Transportschäden, Oberflächenrost oder unregelmäßige Verpackung. Diese Frühindikatoren spiegeln häufig breitere Qualitätskontrollkulturen in Fabriken wider. Ein Hersteller, dem die Verpackung am Herzen liegt, legt in der Regel Wert auf Präzisionsfertigung.
Um die Tonhöhengenauigkeit richtig messen zu können, benötigen Sie kalibrierte digitale Messschieber. Messen Sie nicht nur einen einzelnen Link. Messen Sie über einen Zeitraum von fünf bis zehn Seillängen, um aggregierte Daten zu erfassen. Diese Standardarbeitsanweisung deckt geringfügige Abweichungen bei der Herstellung auf. Selbst eine geringfügige Teilungsdehnung weist auf schlechte Stanztoleranzen hin. Untersuchen Sie als Nächstes die Plattenkombination genau. Stellen Sie sicher, dass das Schnürmuster genau mit dem erforderlichen Lastverteilungsprofil übereinstimmt. Eine 4x4-Schnürung muss perfekt bündig sitzen und darf keine großen sichtbaren Lücken zwischen den Platten aufweisen.
Fahren Sie mit der Oberflächen- und Komponentenprüfung fort. Führen Sie Ihre Finger vorsichtig über die Plattenkanten. Sie sollten keine scharfen Grate oder deutliche Spannungserhöhungen spüren. Raue Kanten weisen auf verschlissene Prägestempel hin und führen zu vorzeitigen Ermüdungsausfällen bei hoher Belastung. Überprüfen Sie als Nächstes die Vernietung und den Presssitz der Stifte. Die Nadelköpfe müssen über die gesamte Probe hinweg eine gleichmäßige Pilzbildung aufweisen. Lockere Sitze weisen auf ein hohes Risiko eines vorzeitigen Ausfalls hin. Beurteilen Sie abschließend die Oberflächenbehandlung. Der Flyerketten sollten eine gleichbleibend hochwertige Schmierung aufweisen. Gutes Fabrikschmiermittel fühlt sich gleichmäßig an und verhindert eine sofortige atmosphärische Oxidation.
Bewertung von Stellvertretern hinsichtlich Haltbarkeit und Zugfestigkeit
Beschaffungsteams verfügen selten über eigene zerstörerische Zugprüfgeräte. Sie können eine schwere Hebekomponente nicht einfach auseinanderziehen, nur um ihre Bruchlast zu überprüfen. Daher müssen sich Käufer auf hoch überprüfbare Proxys konzentrieren. Diese messbaren Proxies helfen dabei, die langfristige Haltbarkeit und strukturelle Integrität zuverlässig abzuschätzen.
Beginnen Sie mit der Überprüfung des Materials und der Wärmebehandlung. Untersuchen Sie die physische Probe sorgfältig bei guter Beleuchtung. Achten Sie auf visuelle Anzeichen einer ordnungsgemäßen Wärmebehandlung an Bolzen und Verbindungsplatten. Möglicherweise stellen Sie an den Stiftenden spezifische Farbunterschiede fest, die auf eine Induktionshärtung hinweisen. Wenn Sie Zugang zu einem Durometer haben, führen Sie sofort Tests zur Oberflächenhärte durch. Die gleichmäßige Oberflächenhärte verhindert einen schnellen Verschleiß zwischen Stift und Platte während der Artikulation.
Als nächstes schnappen Sie sich Ihre kalibrierten Mikrometer. Messen Sie die Dicke der Außen- und Innenlaschen. Vergleichen Sie diese Messungen direkt mit den offiziellen Standardspezifikationstoleranzen. Unterdimensionierte Platten verkürzen die Gesamtermüdungslebensdauer drastisch und beeinträchtigen die Sicherheitsmargen. Hersteller reduzieren manchmal die Blechdicke, um die Rohmaterialkosten zu senken.
Sicht und grundlegende Werkzeuge erzählen jedoch nur die halbe Wahrheit. Sie müssen vom Hersteller stichhaltige Beweise verlangen. Weisen Sie Ihre Einkaufsabteilung an, offizielle metallurgische Berichte anzufordern. Fragen Sie nach chargenspezifischen Zugfestigkeitstestergebnissen. Stellen Sie sicher, dass diese Dokumente genau auf die auf Ihrem Schreibtisch bereitgestellten Muster zutreffen. Akzeptieren Sie keine generischen, fünf Jahre alten Marketingzertifikate.
Gängige Inspektions-Proxys und ihre Bedeutung
Inspektions-Proxy
Was es anzeigt
Erforderliches Verifizierungstool
Plattendicke
Einhaltung von Sicherheitsfaktoren und Tragfähigkeit
Kalibriertes Mikrometer
Oberflächenhärte
Richtige Wärmebehandlung und langfristige Verschleißfestigkeit
Durometer / Härteprüfer
Einheitliche Stiftnieten
Durchgängig automatisierte Montage und enge Toleranzen
Visuelle Inspektion / Lupe
Materialtestbericht
Rückverfolgbare Stahlsorte und verifizierte chemische Zusammensetzung
Lieferantendokumentation
Bewertung des Flyerkettenlieferanten hinter der Probe
Die Beurteilung einer physischen Probe geht über die Untersuchung des Metalls selbst hinaus. Stellen Sie diesen gesamten Prozess als einen umfassenden Stresstest für das Unternehmen dar Lieferant für Flyerketten . Die physische Komponente repräsentiert lediglich ihre organisatorische Kompetenz und ihre technischen Standards.
Bewerten Sie zunächst die Genauigkeit der Rückverfolgbarkeit und Dokumentation. Kommt die Probe mit klaren, professionellen Unterlagen an? Sie können mit einer aktualisierten ISO 9001-Zertifizierung und aktuellen Materialtestberichten rechnen. Eine nackte Probe, die in einer nicht gekennzeichneten Box ankommt, weist auf schlechte Rückverfolgbarkeitsprotokolle hin. Sie können nicht dokumentierte Komponenten nicht bis zu ihrer ursprünglichen Rohstahlcharge zurückverfolgen. Dieser Mangel an Daten stellt ein enormes Sicherheitsrisiko dar.
Testen Sie als Nächstes den laufenden technischen Support. Stellen Sie anspruchsvolle technische Fragen zu der von ihnen gesendeten Probe. Bewerten Sie, wie der Lieferant auf diese spezifischen technischen Fragen reagiert. Ein vertrauenswürdiger Partner erläutert transparent seine Fertigungstoleranzen. Sie teilen gerne ihre internen Testmethoden mit Ihren Ingenieuren. Ausweichende Antworten verbergen in der Regel inkonsistente Herstellungspraktiken oder Probleme mit der ausgelagerten Produktion.
Bewerten Sie abschließend das Skalierbarkeitsrisiko, bevor Sie einen Vertrag unterzeichnen. Eine handgefertigte Probe könnte unter dem Mikroskop perfekt aussehen. Aber kann die Fabrik diese Perfektion über zehntausend Produktionsmeter hinweg reproduzieren? Fragen Sie den Anbieter nach seinen automatisierten Qualitätskontrollsystemen. Sie müssen garantieren, dass Massenproduktionschargen die strengen Toleranzen einhalten, die in Ihrer sorgfältig ausgewählten Probe nachgewiesen wurden.
Rote Flaggen: Die Go/No-Go-Entscheidungsmatrix
Jeder Beschaffungsprozess benötigt eine strikte Go/No-Go-Entscheidungsmatrix. Stellen Sie Ihren Inspektoren eine konkrete Checkliste mit häufigen Mängeln zur Verfügung. Diese spezifischen Warnsignale sollten eine Probe sofort von der weiteren Prüfung ausschließen. Gehen Sie bei kritischen Sicherheitskomponenten keine Kompromisse ein.
Achten Sie bei Ihrer Inspektion auf diese kritischen Fehler:
Inkonsistente Teilungsmessungen: Abweichungen über eine kurze Länge weisen auf äußerst instabile Stanz- oder Montageprozesse hin.
Fehlende Kennzeichnungen: Seriöse Hersteller stempeln ihre Kennzeichnungen deutlich ab. Unleserliche oder leicht abreibbare Markierungen deuten stark auf eine Fälschung oder minderwertige Produktion hin.
Steife Gelenke sofort einsatzbereit: Die Gelenke sollten sich sofort reibungslos bewegen lassen. Steifheit weist auf schlechte Montagetoleranzen, verzogene Laschen oder unzureichende Erstschmierung hin.
Wenn eine Probe Ihre strenge Matrix besteht, gehen Sie vorsichtig vor. Beraten Sie Ihr Engineering-Team bei den nächsten Übergangsschritten. Gehen Sie von der erfolgreichen Probenauswertung zur Initiierung eines kleinen Pilotlaufs über. Sie können auch zunächst einen lokalen Feldtest an nicht kritischen Maschinen durchführen. Beginnen Sie niemals direkt mit der vollständigen Betriebseinführung, basierend nur auf einem einzigen guten Beispiel. Überwachen Sie die Pilotcharge auf vorzeitigen Verschleiß, bevor Sie den jährlichen Liefervertrag unterzeichnen.
Abschluss
Beim Vergleich dieser wichtigen Hebekomponenten geht es nie darum, die günstigste Option zu finden. Ihr vorrangiges Ziel besteht darin, das überprüfbarste und konsistenteste Produkt auf dem Markt zu finden. Eine strenge Probenauswertung mindert erfolgreich das Risiko katastrophaler Ausfälle in Umgebungen mit hoher Auslastung. Letztendlich schützen Sie sowohl Menschenleben als auch teure Lagermaschinen.
Ergreifen Sie sofort die nächsten Schritte, um die Zuverlässigkeit Ihrer Lieferkette sicherzustellen:
Stellen Sie Ihre interne Spezifikationscheckliste strikt auf der Grundlage der ANSI- oder ISO-Technikstandards fertig.
Fordern Sie von allen ausgewählten Anbietern einen überprüfbaren, chargenspezifisch dokumentierten Compliance-Nachweis an.
Implementieren Sie ein obligatorisches Mikrometer- und Messschieber-Inspektionsprotokoll für alle eingehenden Proben.
Überführen Sie genehmigte Proben in ein kontrolliertes, streng überwachtes Pilotprogramm, bevor Sie sie in großen Mengen einsetzen.
FAQ
F: Was ist der Unterschied zwischen der Prüfung einer Rollenkettenprobe und einer Flyerkettenprobe?
A: Rollenketten interagieren mit Kettenrädern, daher konzentrieren sich die Tests stark auf Rotationsverschleiß und Rollenaufprall. Flyerketten haben keinerlei Rollen. Ihre Bewertung basiert ausschließlich auf der Auflagefläche zwischen Bolzen und Platte und der reinen Zugfestigkeit für schweres Heben. Sie müssen sich auf die bloße Tragfähigkeit und nicht auf Rotationsermüdung konzentrieren.
F: Wie kann ich überprüfen, ob eine Probe tatsächlich aus der Flyerketten-LH-Serie stammt?
A: Sie sollten zunächst nach offiziellen ISO 4347-Konformitätsmarkierungen suchen, die auf den Außenplatten eingestanzt sind. Als nächstes messen Sie mit einem Messschieber die spezifische Plattendicke und die Stiftdurchmesser. Die LH-Klassifizierung verwendet dickere Platten und größere Stifte als leichtere Serien und stellt so sicher, dass sie den schweren europäischen Hebeanforderungen gerecht wird.
F: Sollte ich vom Lieferanten erwarten, dass er zerstörende Testdaten für meine Probe bereitstellt?
A: Ja, seriöse Lieferanten stellen immer ein Analysezertifikat (CoA) oder einen offiziellen Materialtestbericht zur Verfügung. Aus dieser Dokumentation muss die Mindestbruchlast für die exakte Produktionscharge hervorgehen, aus der Ihre Probe entnommen wurde. Akzeptieren Sie niemals generische Testdaten für kritische Sicherheitshebeanwendungen.
F: Warum ist meine Probe bei der Ankunft steif?
A: Steifheit kann auf mehrere Dinge hinweisen. Dies kann auf das Abkühlen hochviskoser werkseitiger Rostschutzschmierstoffe zurückzuführen sein. Allerdings deutet dies häufig auf einen schwerwiegenden Herstellungsfehler hin, wie z. B. eine schlechte Stanzung der Platte oder falsche Montagetoleranzen. Sie müssen die Probe reinigen und die Artikulation testen, um gefährliche mechanische Bindungen auszuschließen.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी