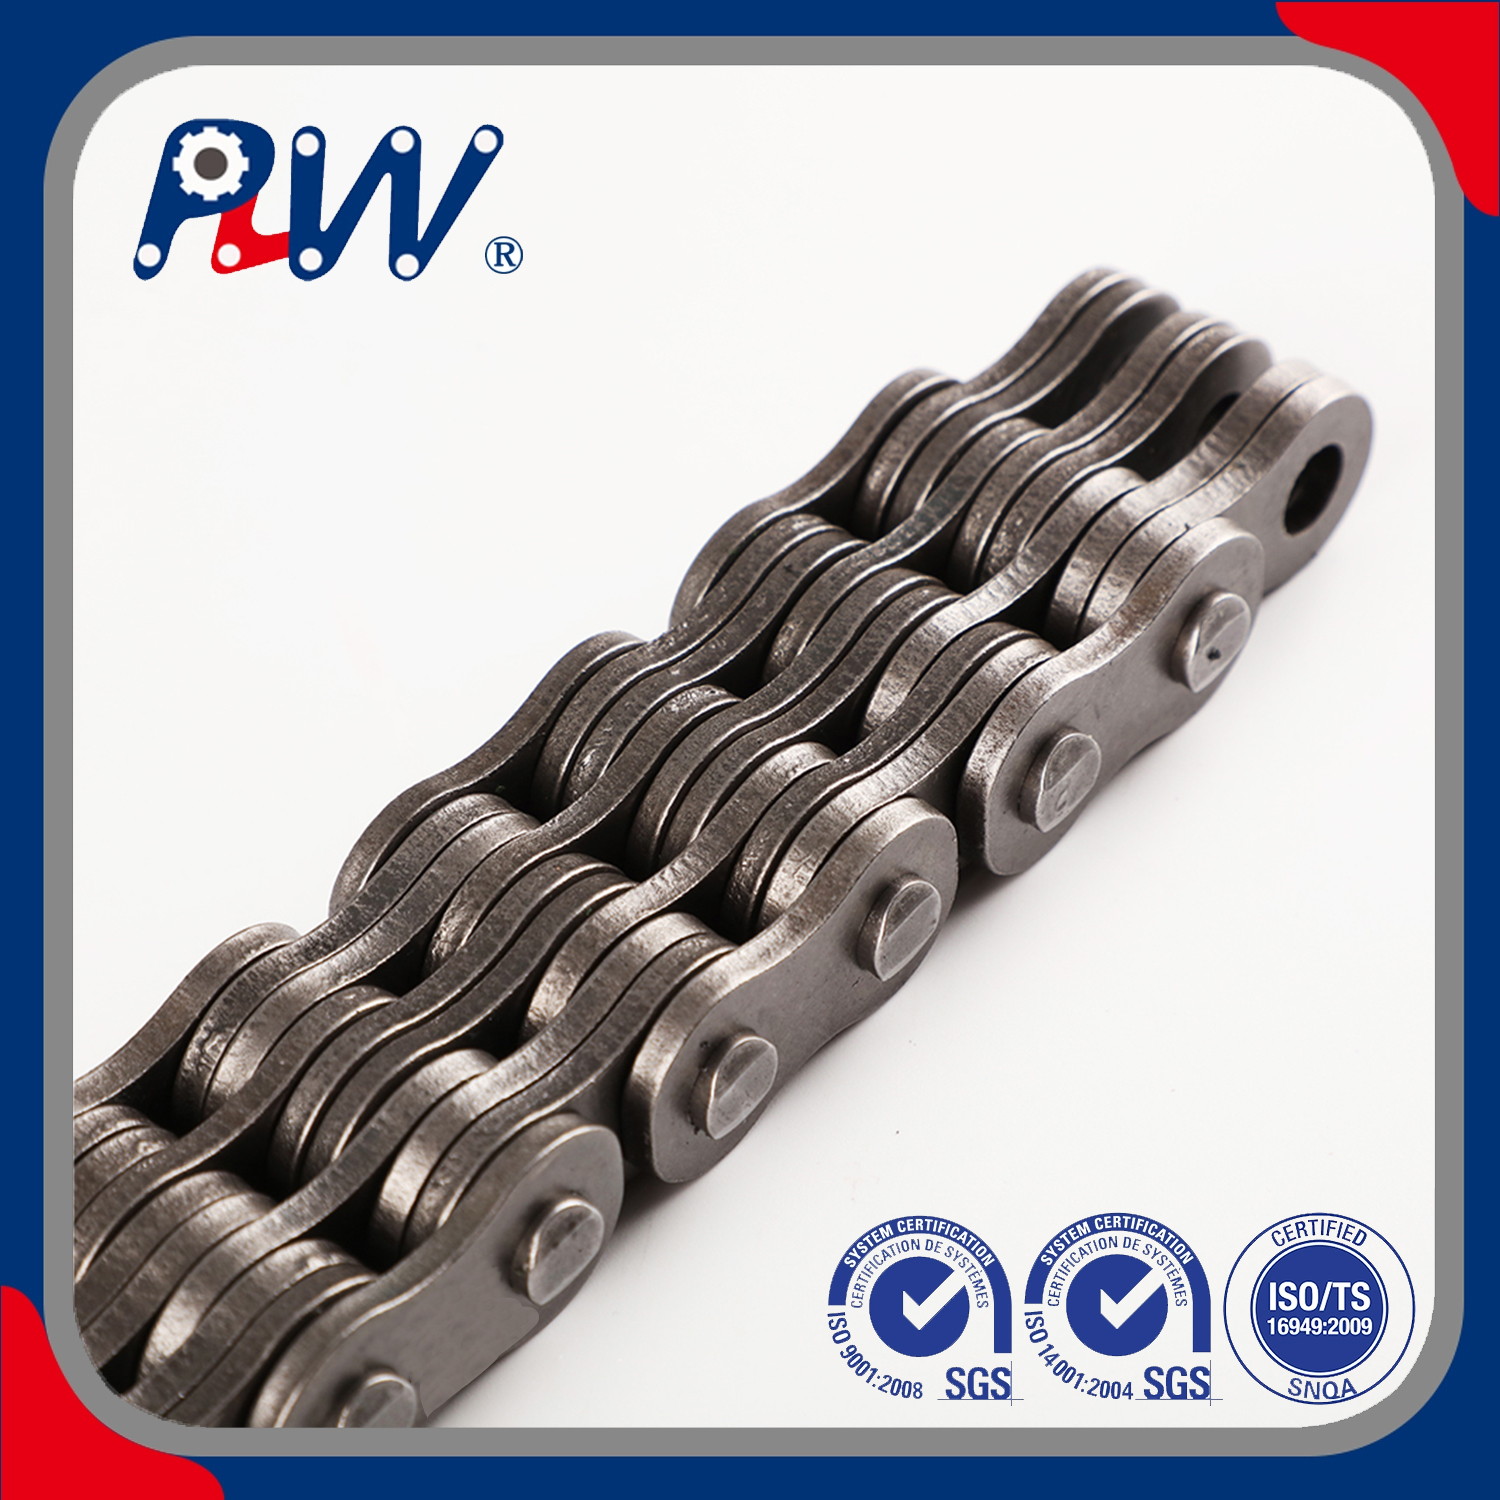
Yalnızca kağıt kataloglara veya dijital teknik özellik sayfalarına güvenmek, ağır malzeme taşımada kabul edilemez riskler doğurur. Tedarik mühendisleri bu gerçeği çok iyi biliyor. Güvenlik açısından kritik kaldırma ekipmanına yalnızca bir PDF broşürüne güvenemezsiniz. Fiziksel numuneler sıklıkla vaat edilen spesifikasyonlardan sapmaktadır. Bu sapmalar incelikli ve tespit edilmesi zor şekillerde gerçekleşir. Sonuçta ekipman güvenliğinden ve operasyonel çalışma süresinden ödün verirler. Numunenin kötü değerlendirilmesi erken arızalara yol açarak hem personeli hem de yükü tehdit eder.
Elinizdeki metalin ekranınızdaki verilerle eşleşmesini nasıl sağlarsınız? Güvenilir, tekrarlanabilir bir değerlendirme sürecine ihtiyacınız var. Tedarik mühendislerine ve alıcılara titiz, kanıta dayalı bir çerçeve sunuyoruz. Fiziksel örnekleri teknik iddialara göre güvenle değerlendirmek için bu kılavuzu kullanabilirsiniz. Toplu sipariş vermeden önce bu önemli denetim tekniklerinde uzmanlaşmak için okumaya devam edin.
Temel Çıkarımlar
Doğru karşılaştırma, numunenin ekipmanınız için gereken seriyle (BL, AL, LL veya LH) tam olarak eşleştiğinden emin olmak amacıyla standart parça numaralarının kodunun çözülmesiyle başlar.
Görsel ve boyutsal incelemeler, hatve doğruluğuna, plaka kombinasyonlarına ve perçinleme kalitesine odaklanan kritik ilk geçiş görevi görür.
Fiziksel dayanıklılık gözle tam olarak doğrulanamaz; geçerli karşılaştırmalar, tedarikçiden izlenebilir malzeme sertifikaları ve bağımsız test verileri gerektirir.
Bir numunenin kalitesi ancak arkasındaki üreticinin kalite güvence altyapısı kadar güvenilirdir.
Yaprak Zincirlerin Özellikleri ve Standartlarının Kod Çözülmesi
Öncelikle geçerli mühendislik standartlarına uyum sağlamadan numuneleri etkili bir şekilde karşılaştıramazsınız. Amerikan Ulusal Standartlar Enstitüsü (ANSI) ve Uluslararası Standardizasyon Örgütü (ISO), katı tasarım kuralları belirler. Makineniz için hangi çerçevenin geçerli olduğunu bilmelisiniz. Kuzey Amerika pazarları genellikle AL ve BL serisi sınıflandırmalarına dayanır. Bunun tersine, Avrupa standartları ağırlıklı olarak yaprak zincirler lh serisi . Mühendisler ağır hizmet tipi kaldırma uygulamalarında sıklıkla LH'yi BL ile değiştirirler. Her ikisi de ISO 4347 ve ANSI B29.8 standartları kapsamında aynı boyutları paylaşmaktadır. Bu değiştirilebilirliğin tanınması, daha geniş kaynak bulma seçeneklerinin önünü açar.
Daha sonra dış plakaların üzerindeki damgalı parça numaralarını inceleyin. Bu işaretlerin talep ettiğiniz işaretlerle eşleştiğini doğrulamanız gerekir. yaprak zincirlerinin özellikleri mükemmel. Önce önekin kodunu çözün. 'BL' ağır seriyi, 'AL' ise hafif hizmet uygulamasını belirtir. Ön ekin ardından adım numaralarını dikkatlice not edin. Örneğin, bir BL6 3/4 inçlik bir aralığı temsil eder (6/8 inç olarak hesaplanır). Son olarak bağlama son ekini yorumlayın. 2x2, 3x4 veya 4x4 gibi sayılar spesifik plaka kombinasyonunu tanımlar. Bu sıra toplam taşıma alanını ve çekme mukavemetini belirler.
Bu damgalı verileri amaçlanan kullanım durumunuzla karşılaştırın. Karşı ağırlık dengeleme sistemleri, yüksek devirli forklift direklerinden farklı yük kapasiteleri gerektirir. Ağır hizmet tipi bir direk, daha kalın plakalar ve daha büyük pim çapları gerektirir. Numunenin her zaman özel ekipmanınızın talep ettiği yapısal profile mükemmel şekilde uyduğundan emin olun. Uyumsuz damgalama sergileyen herhangi bir numuneyi derhal reddedin.
Boyutsal Doğruluk ve Görsel Denetim Yönergeleri
Değerlendirmeniz, rakip örneklerin kutusunu açtığınız anda başlar. Bu ilk geçiş kalite kontrolü, birinci sınıf ürünleri standart altı alternatiflerden ayırır. İlk önce kapsamlı bir görsel tarama yapın. Açık nakliye hasarı, yüzey pası veya düzensiz ambalaj olup olmadığına bakın. Bu erken göstergeler genellikle daha geniş fabrika kalite kontrol kültürlerini yansıtır. Ambalajlamaya önem veren bir üretici genellikle hassas üretime önem verir.
Perde doğruluğunu doğru bir şekilde ölçmek için kalibre edilmiş dijital kumpaslara ihtiyacınız vardır. Yalnızca tek bir bağlantıyı ölçmeyin. Toplu verileri yakalamak için beş ila on adımlık bir aralıkta ölçüm yapın. Bu standart çalışma prosedürü, üretimdeki küçük farklılıkları ortaya çıkarır. Hafif bir adım uzaması bile zayıf damgalama toleranslarına işaret eder. Daha sonra plaka kombinasyonunu yakından inceleyin. Bağlama modelinin gerekli yük dağıtım profiliyle tam olarak eşleştiğini doğrulayın. 4x4 bağcık, plakalar arasında görünür büyük boşluklar olmadan mükemmel şekilde aynı hizada oturmalıdır.
Yüzey ve bileşen incelemelerine geçin. Parmaklarınızı dikkatlice plaka kenarları boyunca gezdirin. Keskin çapaklar veya bariz gerilim yükselticileri hissetmemelisiniz. Pürüzlü kenarlar damgalama kalıplarının aşındığını gösterir ve ağır yükler altında erken yorulma arızalarına davetiye çıkarır. Pimin perçinlenmesini kontrol edin ve ardından geçmelere basın. Pim başları numunenin tamamında tekdüze mantarlanma göstermelidir. Gevşek uyumlar ciddi erken arıza risklerini gösterir. Son olarak yüzey işlemini değerlendirin. yaprak zincirleri tutarlı, yüksek kalitede yağlama göstermelidir. İyi fabrika yağı eşit bir his verir ve anında atmosferik oksidasyonu önler.
Dayanıklılık ve Çekme Dayanımı Açısından Proxylerin Değerlendirilmesi
Tedarik ekipleri nadiren kurum içi tahribatlı çekme testi ekipmanına sahiptir. Ağır hizmet tipi bir kaldırma bileşenini sadece kırılma yükünü doğrulamak için kolayca ayıramazsınız. Bu nedenle, alıcıların doğrulanabilirliği yüksek proxy'lere odaklanması gerekiyor. Bu ölçülebilir göstergeler, uzun vadeli dayanıklılığın ve yapısal bütünlüğün güvenilir bir şekilde tahmin edilmesine yardımcı olur.
Malzeme ve ısıl işlem doğrulamasıyla başlayın. Fiziksel numuneyi iyi aydınlatma altında dikkatlice inceleyin. Pimler ve bağlantı plakaları üzerinde uygun ısıl işlemin görsel göstergelerini arayın. Pim uçlarının çevresinde indüksiyonla sertleşmeyi gösteren belirli renk farklılıkları fark edebilirsiniz. Durometreye erişiminiz varsa derhal yüzey sertliği testleri yapın. Tutarlı yüzey sertliği, artikülasyon sırasında pimden plakaya hızlı aşınmayı önler.
Daha sonra kalibre edilmiş mikrometrelerinizi alın. Hem dış hem de iç bağlantı plakalarının kalınlığını ölçün. Bu ölçümleri doğrudan resmi standart spesifikasyon toleranslarıyla karşılaştırın. Küçük boyutlu plakalar genel yorulma ömrünü önemli ölçüde azaltır ve güvenlik marjlarını tehlikeye atar. Üreticiler bazen hammadde maliyetlerini azaltmak için levha kalınlığını tıraşlıyor.
Ancak görme ve temel araçlar hikayenin yalnızca yarısını anlatır. Üreticiden somut deliller talep etmelisiniz. Satın alma departmanınıza resmi metalürji raporları talep etmesi talimatını verin. Partiye özel çekme mukavemeti testi sonuçlarını isteyin. Bu belgelerin masanızda verilen numunelerin aynısı olduğundan emin olun. Genel, beş yıllık pazarlama sertifikalarını kabul etmeyin.
Ortak Denetim Vekilleri ve Anlamları
Denetim Vekili
Neyi Gösterir
Gerekli Doğrulama Aracı
Plaka Kalınlığı
Güvenlik faktörlerine ve yük kapasitesine bağlılık
Kalibre Edilmiş Mikrometre
Yüzey Sertliği
Uygun ısıl işlem ve uzun süreli aşınma direnci
Durometre / Sertlik Ölçme Cihazı
Pim Perçin Tekdüzeliği
Tutarlı otomatik montaj ve sıkı toleranslar
Görsel Muayene / Büyüteç
Malzeme Test Raporu
İzlenebilir çelik kalitesi ve doğrulanmış kimyasal bileşim
Fiziksel bir numuneyi değerlendirmek, metalin kendisini incelemenin ötesine geçer. Tüm bu süreci kapsamlı bir stres testi olarak çerçeveleyin. yaprak zincirleri tedarikçisi . Fiziksel bileşen basitçe organizasyonel yeterliliklerini ve mühendislik standartlarını temsil eder.
İlk olarak izlenebilirliği ve dokümantasyonun doğruluğunu değerlendirin. Numune net ve profesyonel belgelerle birlikte mi geliyor? Güncellenmiş bir ISO 9001 sertifikası ve en son malzeme test raporlarını beklemelisiniz. İşaretlenmemiş bir kutuya gelen çıplak bir numune, zayıf izlenebilirlik protokollerine işaret eder. Belgelenmemiş bileşenleri orijinal ham çelik partilerine kadar takip edemezsiniz. Bu veri eksikliği büyük bir güvenlik sorumluluğu doğurmaktadır.
Daha sonra, devam eden teknik desteklerini test edin. Gönderdikleri numuneyle ilgili zorlu mühendislik soruları sorun. Tedarikçinin bu spesifik teknik sorulara nasıl yanıt verdiğini değerlendirin. Güvenilir bir ortak, üretim toleranslarını şeffaf bir şekilde açıklar. Dahili test metodolojilerini memnuniyetle mühendislerinizle paylaşırlar. Kaçamak yanıtlar genellikle tutarsız üretim uygulamalarını veya dış kaynaklı üretim sorunlarını gizler.
Son olarak, bir sözleşme imzalamadan önce ölçeklenebilirlik riskini değerlendirin. El yapımı bir örnek mikroskop altında mükemmel görünebilir. Peki fabrika bu mükemmelliği on bin metrelik üretimde tekrarlayabilir mi? Satıcıya otomatik kalite kontrol sistemleri hakkında bilgi verin. Seri üretilen partilerin özenle seçilmiş numunenizde gösterilen katı toleransları koruduğunu garanti etmelidirler.
Kırmızı Bayraklar: Git/Yapma Karar Matrisi
Her satın alma sürecinin sıkı bir devam/devam etme karar matrisine ihtiyacı vardır. Gelen denetçilerinize yaygın kusurlara ilişkin somut bir kontrol listesi sağlayın. Bu spesifik kırmızı bayraklar, bir numunenin daha fazla değerlendirmeye alınmasını derhal diskalifiye etmelidir. Kritik güvenlik bileşenlerinden ödün vermeyin.
Denetiminiz sırasında bu kritik arızalara dikkat edin:
Tutarsız Adım Ölçümleri: Kısa uzunluk boyunca farklılıklar oldukça dengesiz damgalama veya montaj işlemlerine işaret eder.
Eksik Kimlik İşaretleri: Saygın üreticiler kimliklerini açıkça damgalar. Okunamayan veya kolayca silinen işaretler, güçlü bir şekilde sahte veya düşük kaliteli üretime işaret etmektedir.
Kutudan Çıkarıldığında Sert Bağlantılar: Bağlantı noktaları hemen düzgün bir şekilde eklemlenmelidir. Sertlik, zayıf montaj toleranslarını, çarpık bağlantı plakalarını veya yetersiz ilk yağlamayı gösterir.
Bir numune titiz matrisinizi geçerse dikkatli bir şekilde ilerleyin. Mühendislik ekibinize sonraki geçiş adımları konusunda tavsiyelerde bulunun. Başarılı numune değerlendirmesinden küçük bir pilot çalışma başlatmaya geçin. Ayrıca öncelikle kritik olmayan makinelerde yerelleştirilmiş bir saha testi de gerçekleştirebilirsiniz. Yalnızca tek bir iyi örneğe dayanarak asla doğrudan tam operasyonel kullanıma geçmeyin. Yıllık tedarik sözleşmesini imzalamadan önce pilot partiyi erken aşınma açısından izleyin.
Çözüm
Bu kritik kaldırma bileşenlerini karşılaştırmak hiçbir zaman en ucuz seçeneği bulmakla ilgili değildir. Birincil hedefiniz piyasadaki en doğrulanabilir ve tutarlı ürünü keşfetmektir. Titiz numune değerlendirmesi, yüksek yüklü ortamlarda yıkıcı arıza risklerini başarıyla azaltır. Sonuçta hem insan hayatını hem de pahalı depo makinelerini korursunuz.
Tedarik zincirinizin güvenilirliğini güvence altına almak için aşağıdaki adımları hemen uygulayın:
Dahili spesifikasyon kontrol listenizi kesinlikle ANSI veya ISO mühendislik standartlarına göre tamamlayın.
Kısa listedeki tüm satıcılardan doğrulanabilir, partiye özel belgelenmiş uyumluluk kanıtı isteyin.
Gelen tüm numuneler için zorunlu bir mikrometre ve kumpas inceleme protokolü uygulayın.
Yaygın olarak benimsenmeden önce onaylı örneklerin kontrollü, yoğun şekilde izlenen bir pilot programa dönüştürülmesi.
SSS
S: Makaralı zincir numunesini test etmekle yaprak zincir numunesini test etmek arasındaki fark nedir?
C: Makaralı zincirler dişlilerle etkileşime girer, bu nedenle testler ağırlıklı olarak dönme aşınması ve makara etkisine odaklanır. Yaprak zincirlerinde makaralar tamamen yoktur. Değerlendirmeleri kesinlikle pimden plakaya taşıma alanına ve ağır kaldırmaya yönelik saf çekme mukavemetine dayanmaktadır. Dönme yorgunluğundan ziyade tam yük taşıma kapasitesine odaklanmalısınız.
S: Bir numunenin gerçekten LH serisi yaprak zincirlerinden olup olmadığını nasıl doğrulayabilirim?
C: Öncelikle dış plakalara damgalanmış resmi ISO 4347 uyumluluk işaretlerini aramalısınız. Daha sonra belirli plaka kalınlığını ve pim çaplarını ölçmek için pergelleri kullanın. LH sınıflandırması, daha hafif serilere göre daha kalın plakalar ve daha büyük pimler kullanarak Avrupa'nın ağır kaldırma gereksinimlerini karşılamasını sağlar.
S: Tedarikçinin numunem için yıkıcı test verileri sağlamasını beklemeli miyim?
C: Evet, saygın tedarikçiler her zaman bir Analiz Sertifikası (CoA) veya resmi bir malzeme test raporu sunar. Bu belge, numunenizin alındığı tam üretim partisi için minimum kopma yükünü göstermelidir. Kritik güvenli kaldırma uygulamaları için asla genel test verilerini kabul etmeyin.
S: Numunem ulaştığında neden sertleşiyor?
C: Sertlik birçok şeyin göstergesi olabilir. Yüksek viskoziteli fabrika pas önleyici yağın soğumasından kaynaklanabilir. Ancak bu durum genellikle zayıf plaka delme veya uygunsuz montaj toleransları gibi ciddi bir üretim hatasına işaret eder. Tehlikeli mekanik yapışmayı ortadan kaldırmak için numuneyi temizlemeli ve artikülasyonu test etmelisiniz.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी