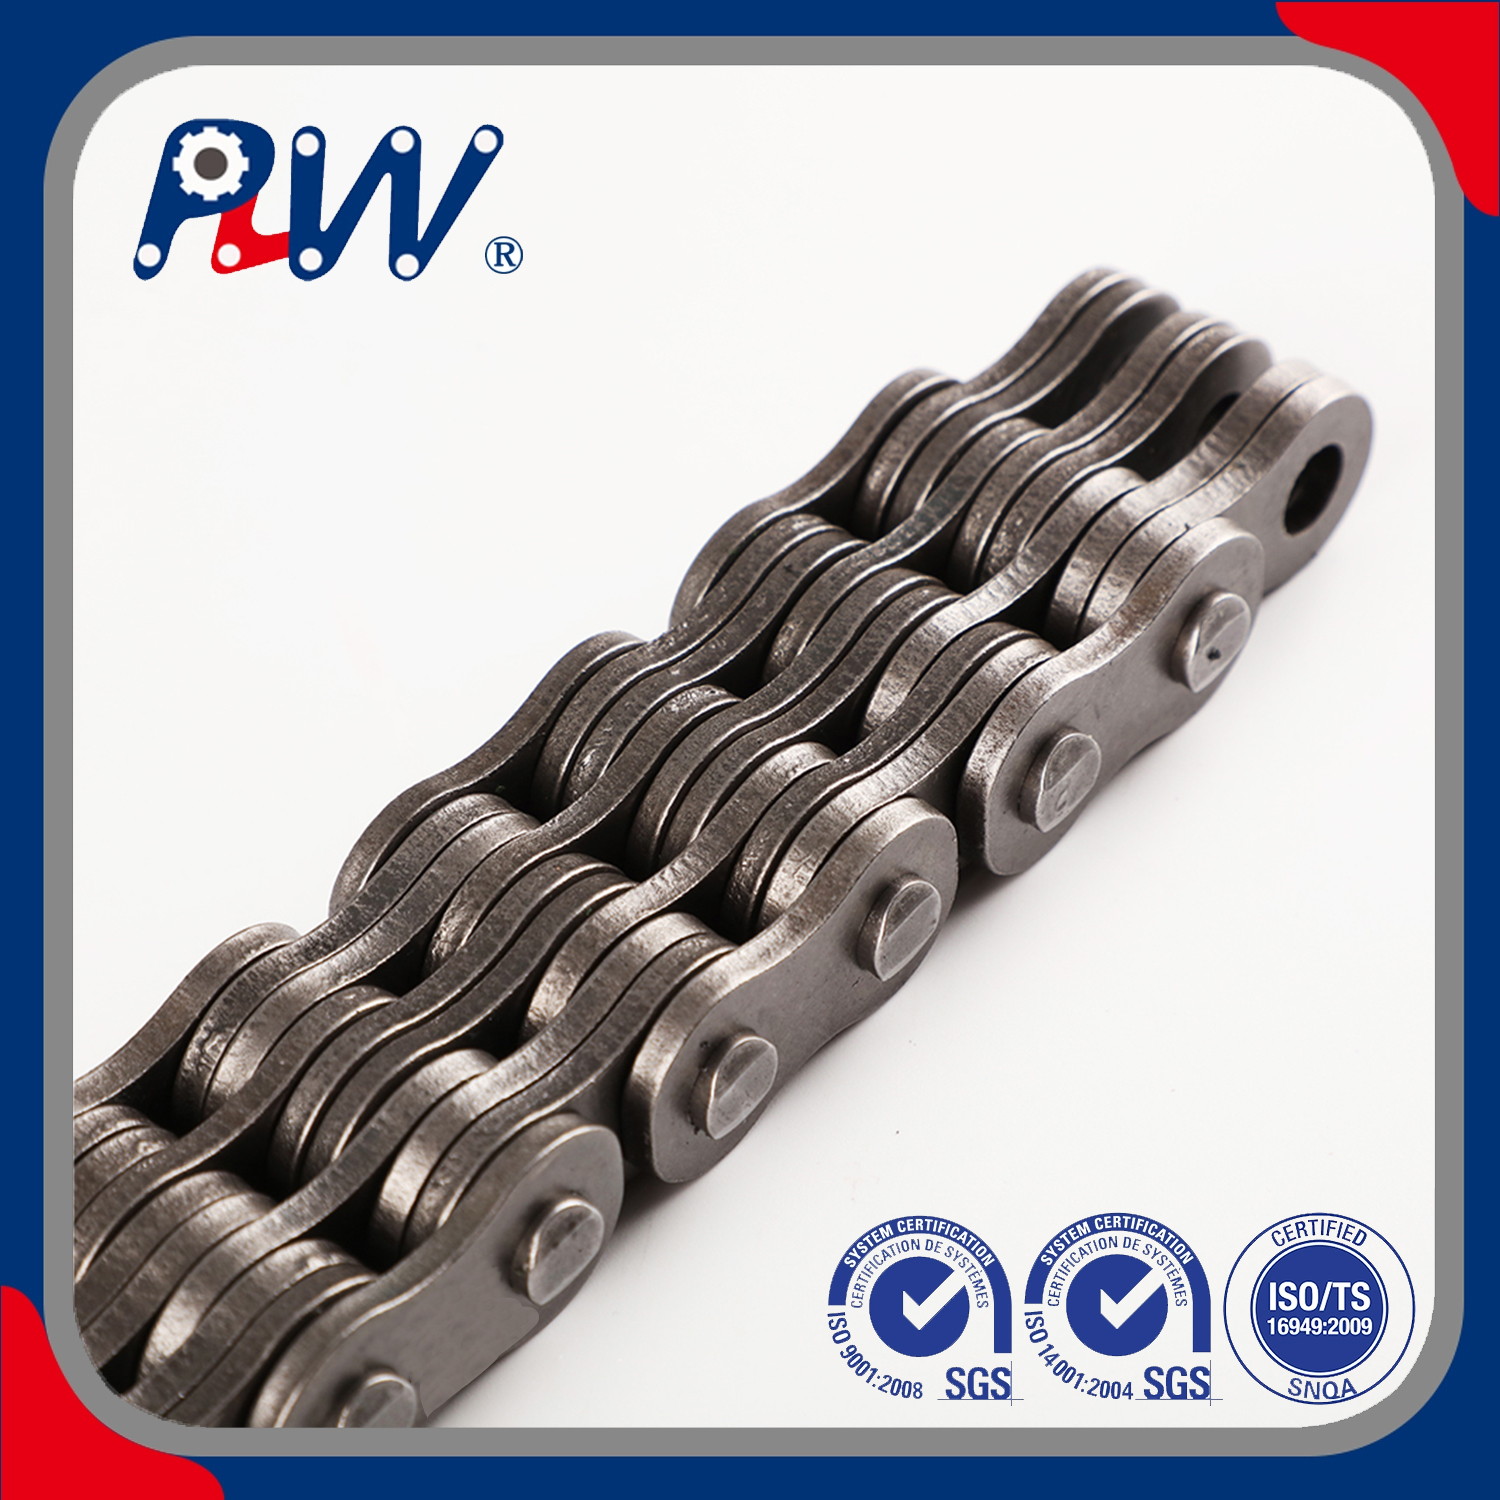
A kizárólag papíralapú katalógusokra vagy digitális adatlapokra hagyatkozás elfogadhatatlan kockázatokat jelent a nehéz anyagmozgatás során. A beszerzési mérnökök túl jól ismerik ezt a valóságot. A biztonság szempontjából kritikus emelőberendezéseket nem bízhatja csak egy PDF brosúrára. A fizikai minták gyakran eltérnek az ígért specifikációktól. Ezek az eltérések finom, nehezen észlelhető módokon történnek. Végső soron veszélyeztetik a berendezések biztonságát és az üzemidőt. A rossz mintaértékelés idő előtti meghibásodásokhoz vezet, fenyegetve a személyzetet és a rakományt is.
Hogyan biztosíthatja, hogy a kezében lévő fém megegyezzen a képernyőn megjelenő adatokkal? Megbízható, megismételhető értékelési folyamatra van szüksége. Szigorú, bizonyítékokon alapuló keretrendszert biztosítunk a beszerzési mérnököknek és vásárlóknak. Ennek az útmutatónak a segítségével magabiztosan értékelheti a fizikai mintákat a műszaki állításokkal szemben. Olvassa el, hogy elsajátítsa ezeket a kulcsfontosságú ellenőrzési technikákat, mielőtt tömeges megrendelés mellett döntene.
Kulcs elvitelek
A pontos összehasonlítás a szabványos cikkszámok dekódolásával kezdődik, hogy a minta pontosan megfeleljen a berendezéséhez szükséges sorozatnak (BL, AL, LL vagy LH).
A szemrevételezés és a méretellenőrzés a kritikus első lépés a dőlésszög pontosságára, a lemezkombinációkra és a szegecselés minőségére összpontosítva.
A fizikai tartósság szemrevételezéssel nem igazolható teljes mértékben; az érvényes összehasonlításhoz követhető nyomon követhető anyagtanúsítványok és független vizsgálati adatok szükségesek a szállítótól.
A minta minősége csak annyira megbízható, mint a mögötte álló gyártó minőségbiztosítási infrastruktúrája.
Dekódoló levélláncok specifikációi és szabványai
Nem lehet hatékonyan összehasonlítani a mintákat anélkül, hogy először igazodna az irányadó műszaki szabványokhoz. Az Amerikai Nemzeti Szabványügyi Intézet (ANSI) és a Nemzetközi Szabványügyi Szervezet (ISO) szigorú tervezési szabályokat ír elő. Tudnia kell, hogy melyik keret vonatkozik az Ön gépére. Az észak-amerikai piacok jellemzően az AL és BL sorozatok besorolásán alapulnak. Ezzel szemben az európai szabványok erősen kihasználják a levélláncok lh sorozat . A mérnökök gyakran felcserélik az LH-t a BL-vel nagy teherbírású emelési alkalmazásokban. Mindkettő azonos méretekkel rendelkezik az ISO 4347 és az ANSI B29.8 szabvány szerint. Ennek a felcserélhetőségnek a felismerése szélesebb beszerzési lehetőségeket nyit meg.
Ezután vizsgálja meg a külső lemezeken lévő bélyegzett cikkszámokat. Ellenőriznie kell, hogy ezek a jelölések megfelelnek-e a kértnek levélláncok specifikációi tökéletesen. Először dekódolja az előtagot. A 'BL' a nehéz sorozatokat jelöli, míg az 'AL' a könnyű alkalmazást jelöli. Az előtag után gondosan jegyezze fel a hangmagasság számokat. Például egy BL6 egy 3/4 hüvelykes hangmagasságot jelent (6/8 hüvelyknek számítva). Végül értelmezze a befűzési utótagot. Az olyan számok, mint a 2x2, 3x4 vagy 4x4, leírják az adott lemezkombinációt. Ez a sorrend határozza meg a teljes csapágyfelületet és a szakítószilárdságot.
Hasonlítsa össze ezeket a bélyegzett adatokat a tervezett használati esettel. Az ellensúly kiegyensúlyozó rendszerek eltérő teherbírást igényelnek, mint a nagy ciklusú targoncaoszlopok. A nagy teherbírású árbochoz vastagabb lemezekre és nagyobb csapátmérőkre van szükség. Mindig győződjön meg arról, hogy a minta tökéletesen illeszkedik az Ön speciális berendezési igényeihez. Azonnal utasítson el minden olyan mintát, amelyen a bélyegzés nem megfelelő.
Méretpontossági és vizuális ellenőrzési irányelvek
Az értékelés abban a pillanatban kezdődik, amikor kicsomagolja a versengő mintákat. Ez az első lépéses minőség-ellenőrzés elválasztja a prémium termékeket a nem megfelelő alternatíváktól. Először is végezzen alapos vizuális söprést. Keresse a nyilvánvaló szállítási sérüléseket, felületi rozsdát vagy szabálytalan csomagolást. Ezek a korai mutatók gyakran tágabb gyári minőség-ellenőrzési kultúrát tükröznek. A csomagolással foglalkozó gyártó általában törődik a precíziós gyártással.
A hangmagasság pontos méréséhez kalibrált digitális tolómérőkre van szükség. Ne mérjen csak egyetlen linket. Az összesített adatok rögzítéséhez mérjen öt-tíz hangmagasságot. Ez a szabványos működési eljárás apró gyártási eltéréseket tár fel. Még az enyhe emelkedési nyúlás is rossz bélyegzési tűrésre utal. Ezután alaposan vizsgálja meg a lemezkombinációt. Ellenőrizze, hogy a fűzőminta pontosan megfelel-e a szükséges terheléselosztási profilnak. A 4x4-es fűzőnek tökéletesen egy síkban kell lennie, anélkül, hogy a lemezek között nagy látható rések lennének.
Térjen át a felületek és alkatrészek ellenőrzésére. Óvatosan húzza végig az ujjait a tányér szélein. Ne érezzen éles sorját vagy különálló feszültségfokozókat. A durva élek kopott bélyegzőszerszámokat jeleznek, és nagy terhelés esetén idő előtti kifáradáshoz vezetnek. Ezután ellenőrizze a szegecselést és a préselést. A tűfejeknek egyenletes gombásodást kell mutatniuk a teljes mintán. A laza illeszkedések súlyos, idő előtti meghibásodási kockázatot jeleznek. Végül értékelje a felületkezelést. A a levélláncoknak egyenletes, jó minőségű kenést kell mutatniuk. A jó gyári kenőanyag egyenletes érzetű, és megakadályozza az azonnali légköri oxidációt.
A tartósság és a szakítószilárdság proxykeinek értékelése
A beszerzési csoportok ritkán rendelkeznek házon belüli roncsolásos szakítószilárdság-vizsgáló berendezéssel. Egy nagy teherbírású emelőelemet nem lehet könnyen szétszedni, csak azért, hogy ellenőrizze a szakítóterhelését. Ezért a vásárlóknak a jól ellenőrizhető proxykra kell összpontosítaniuk. Ezek a mérhető proxyk segítenek a hosszú távú tartósság és a szerkezeti integritás megbízható becslésében.
Kezdje az anyag- és hőkezelés ellenőrzésével. Jó megvilágítás mellett alaposan vizsgálja meg a fizikai mintát. Keresse a megfelelő hőkezelés vizuális jelzéseit a csapokon és az összekötő lemezeken. Speciális színeltéréseket észlelhet a tűvégek körül, ami indukciós keményedést jelez. Ha van hozzáférése durométerhez, azonnal végezzen felületkeménységi vizsgálatokat. Az egyenletes felületkeménység megakadályozza a csap-lemez gyors kopását a csuklósodás során.
Ezután fogja meg a kalibrált mikrométereket. Mérje meg a külső és a belső összekötő lemezek vastagságát. Hasonlítsa össze ezeket a méréseket közvetlenül a hivatalos szabványos specifikáció tűréseivel. Az alulméretezett lemezek drasztikusan csökkentik a teljes kifáradási élettartamot, és veszélyeztetik a biztonsági határokat. A gyártók néha a lemezvastagságot borotválják, hogy csökkentsék a nyersanyagköltségeket.
A látvány és az alapvető eszközök azonban csak a történet felét mondják el. Szilárd bizonyítékot kell kérnie a gyártótól. Utasítsa be beszerzési osztályát, hogy kérjen hivatalos kohászati jelentéseket. Kérjen tételspecifikus szakítószilárdsági vizsgálati eredményeket. Győződjön meg arról, hogy ezek a dokumentumok pontosan az asztalán található mintákra vonatkoznak. Ne fogadjon el általános, ötéves marketingtanúsítványokat.
Közös ellenőrzési proxyk és jelentésük
Ellenőrzési Meghatalmazott
Mit jelez
Szükséges ellenőrző eszköz
Lemezvastagság
A biztonsági tényezők és a teherbírás betartása
Kalibrált mikrométer
Felületi keménység
Megfelelő hőkezelés és hosszú távú kopásállóság
Durométer / Keménységmérő
Csapszegecs egységessége
Következetes automatizált összeszerelés és szűk tűrések
Szemrevételezés / nagyító
Anyagvizsgálati jelentés
Nyomon követhető acélminőség és ellenőrzött kémiai összetétel
Szállítói dokumentáció
A minta mögötti levéllánc-szállító értékelése
A fizikai minta értékelése túlmutat magának a fémnek a vizsgálatán. Ezt az egész folyamatot átfogó stressztesztként fogalmazza meg a levélláncok szállítója . A fizikai komponens egyszerűen a szervezeti kompetenciájukat és mérnöki szabványaikat képviseli.
Először is értékelje a nyomon követhetőséget és a dokumentációs szigort. A minta tiszta, szakszerű papírokkal érkezik? Frissített ISO 9001 tanúsítványra és friss anyagvizsgálati jelentésekre számíthat. A jelöletlen dobozban érkező csupasz minta rossz nyomon követhetőségi protokollt jelez. A nem dokumentált alkatrészeket nem lehet visszavezetni az eredeti nyersacél tételre. Az adatok hiánya hatalmas biztonsági felelősséget jelent.
Ezután tesztelje a folyamatos technikai támogatásukat. Tegyen fel kihívást jelentő mérnöki kérdéseket az általuk küldött mintával kapcsolatban. Értékelje, hogyan válaszol a szállító ezekre a konkrét technikai kérdésekre. Egy megbízható partner átláthatóan elmagyarázza gyártási tűréshatárait. Örömmel osztják meg belső tesztelési módszereiket a mérnökeivel. A kitérő válaszok általában következetlen gyártási gyakorlatokat vagy kiszervezett gyártási problémákat rejtenek.
Végül a szerződés aláírása előtt mérje fel a méretezhetőségi kockázatot. Egy kézzel készített minta tökéletesnek tűnhet mikroszkóp alatt. De képes-e a gyár megismételni ezt a tökéletességet tízezer méternyi gyártás során? Kérdezze meg az eladót az automatizált minőségellenőrzési rendszereikről. Garantálniuk kell, hogy a sorozatgyártású tételek betartják a gondosan kiválasztott mintában bemutatott szigorú tűréshatárokat.
Red Flags: A Go/No-Go döntési mátrix
Minden beszerzési folyamathoz szigorú go/no-go döntési mátrixra van szükség. Adja meg a beérkező ellenőröknek a gyakori hibák konkrét ellenőrzőlistáját. Ezek a speciális piros zászlók azonnal kizárják a mintát a további vizsgálatból. Ne kössön kompromisszumot a kritikus biztonsági alkatrészek tekintetében.
Vigyázzon az alábbi kritikus hibákra az ellenőrzés során:
Inkonzisztens hangmagasság-mérés: A rövid hosszon belüli eltérések nagyon instabil bélyegzési vagy összeszerelési folyamatot jeleznek.
Hiányzó azonosító jelek: A jó hírű gyártók egyértelműen bélyegzik azonosításukat. Az olvashatatlan vagy könnyen ledörzsölhető nyomok erősen hamisított vagy gyenge minőségű gyártásra utalnak.
Merev ízületek a dobozból: Az ízületeknek azonnal simán csuklódniuk kell. A merevség rossz összeszerelési tűréseket, megvetemedett láncszemeket vagy nem megfelelő kezdeti kenést jelez.
Ha egy minta átmegy a szigorú mátrixon, óvatosan járjon el. Tájékoztassa mérnöki csapatát a következő átállási lépésekről. Térjen át a sikeres mintaértékelésről egy kis kísérleti futtatás kezdeményezésére. Előfordulhat, hogy először végezzen helyi helyszíni tesztet a nem kritikus gépeken. Soha ne ugorjon közvetlenül a teljes, működőképes közzétételre, amely kizárólag egyetlen jó mintán alapul. Az éves szállítási szerződés aláírása előtt ellenőrizze a próbatétel korai elhasználódását.
Következtetés
Ezeknek a kritikus emelőelemeknek az összehasonlítása soha nem a legolcsóbb megoldás megtalálásáról szól. Elsődleges célja a leginkább ellenőrizhető és legkonzisztensebb termék felfedezése a piacon. A szigorú mintaértékelés sikeresen csökkenti a katasztrofális meghibásodás kockázatát nagy terhelésű környezetben. Végül emberéleteket és drága raktári gépeket véd meg.
Tegye meg az alábbi azonnali következő lépéseket az ellátási lánc megbízhatóságának biztosítása érdekében:
Végezze el a belső specifikáció ellenőrzőlistáját szigorúan az ANSI vagy ISO mérnöki szabványok alapján.
Kérjen ellenőrizhető, tételspecifikus, dokumentált megfelelőségi igazolást az összes kiválasztott szállítótól.
Kötelező mikrométer- és tolómérő-ellenőrzési protokollt kell alkalmazni minden érkező mintára.
A jóváhagyott minták átállítása egy ellenőrzött, szigorúan felügyelt kísérleti programba, mielőtt széles körben elterjedne tömegesen.
GYIK
K: Mi a különbség a görgős lánc minta és a levéllánc minta tesztelése között?
V: A görgős láncok kölcsönhatásba lépnek a lánckerekekkel, így a tesztelés nagy hangsúlyt fektet a forgási kopásra és a görgő ütközésére. A levélláncokból teljesen hiányoznak a görgők. Értékelésük szigorúan a csap-lemez csapágyfelületen és a tiszta szakítószilárdságon alapul nehéz emelésnél. A forgási fáradtság helyett a puszta teherbíró képességre kell összpontosítania.
K: Hogyan ellenőrizhetem, hogy a minta valóban a levélláncok LH sorozatából származik-e?
V: Először keresse meg a hivatalos ISO 4347 megfelelőségi jelöléseket a külső lemezeken. Ezután mérje meg féknyergekkel a fajlagos lemezvastagságot és a csap átmérőjét. Az LH besorolás vastagabb lemezeket és nagyobb csapokat használ, mint a könnyebb sorozatok, biztosítva, hogy megfeleljen a nehéz európai emelési követelményeknek.
K: Várnom kell-e a szállítótól, hogy roncsoló vizsgálati adatokat adjon a mintámhoz?
V: Igen, a jó hírű beszállítók mindig adnak elemzési tanúsítványt (CoA) vagy hivatalos anyagvizsgálati jelentést. Ennek a dokumentációnak be kell mutatnia a minimális törési terhelést a pontos gyártási tételhez, amelyből a mintát vették. Soha ne fogadjon el általános vizsgálati adatokat a kritikus biztonsági emelési alkalmazásokhoz.
K: Miért merev a mintám érkezéskor?
V: A merevség több dolgot jelezhet. Ennek oka lehet a nagy viszkozitású gyári rozsdamegelőző kenőanyag lehűlése. Ez azonban gyakran komoly gyártási hibát jelez, például rossz lemezlyukasztást vagy nem megfelelő összeszerelési tűréseket. A veszélyes mechanikai kötés kizárása érdekében meg kell tisztítani a mintát, és tesztelni kell a csuklót.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी