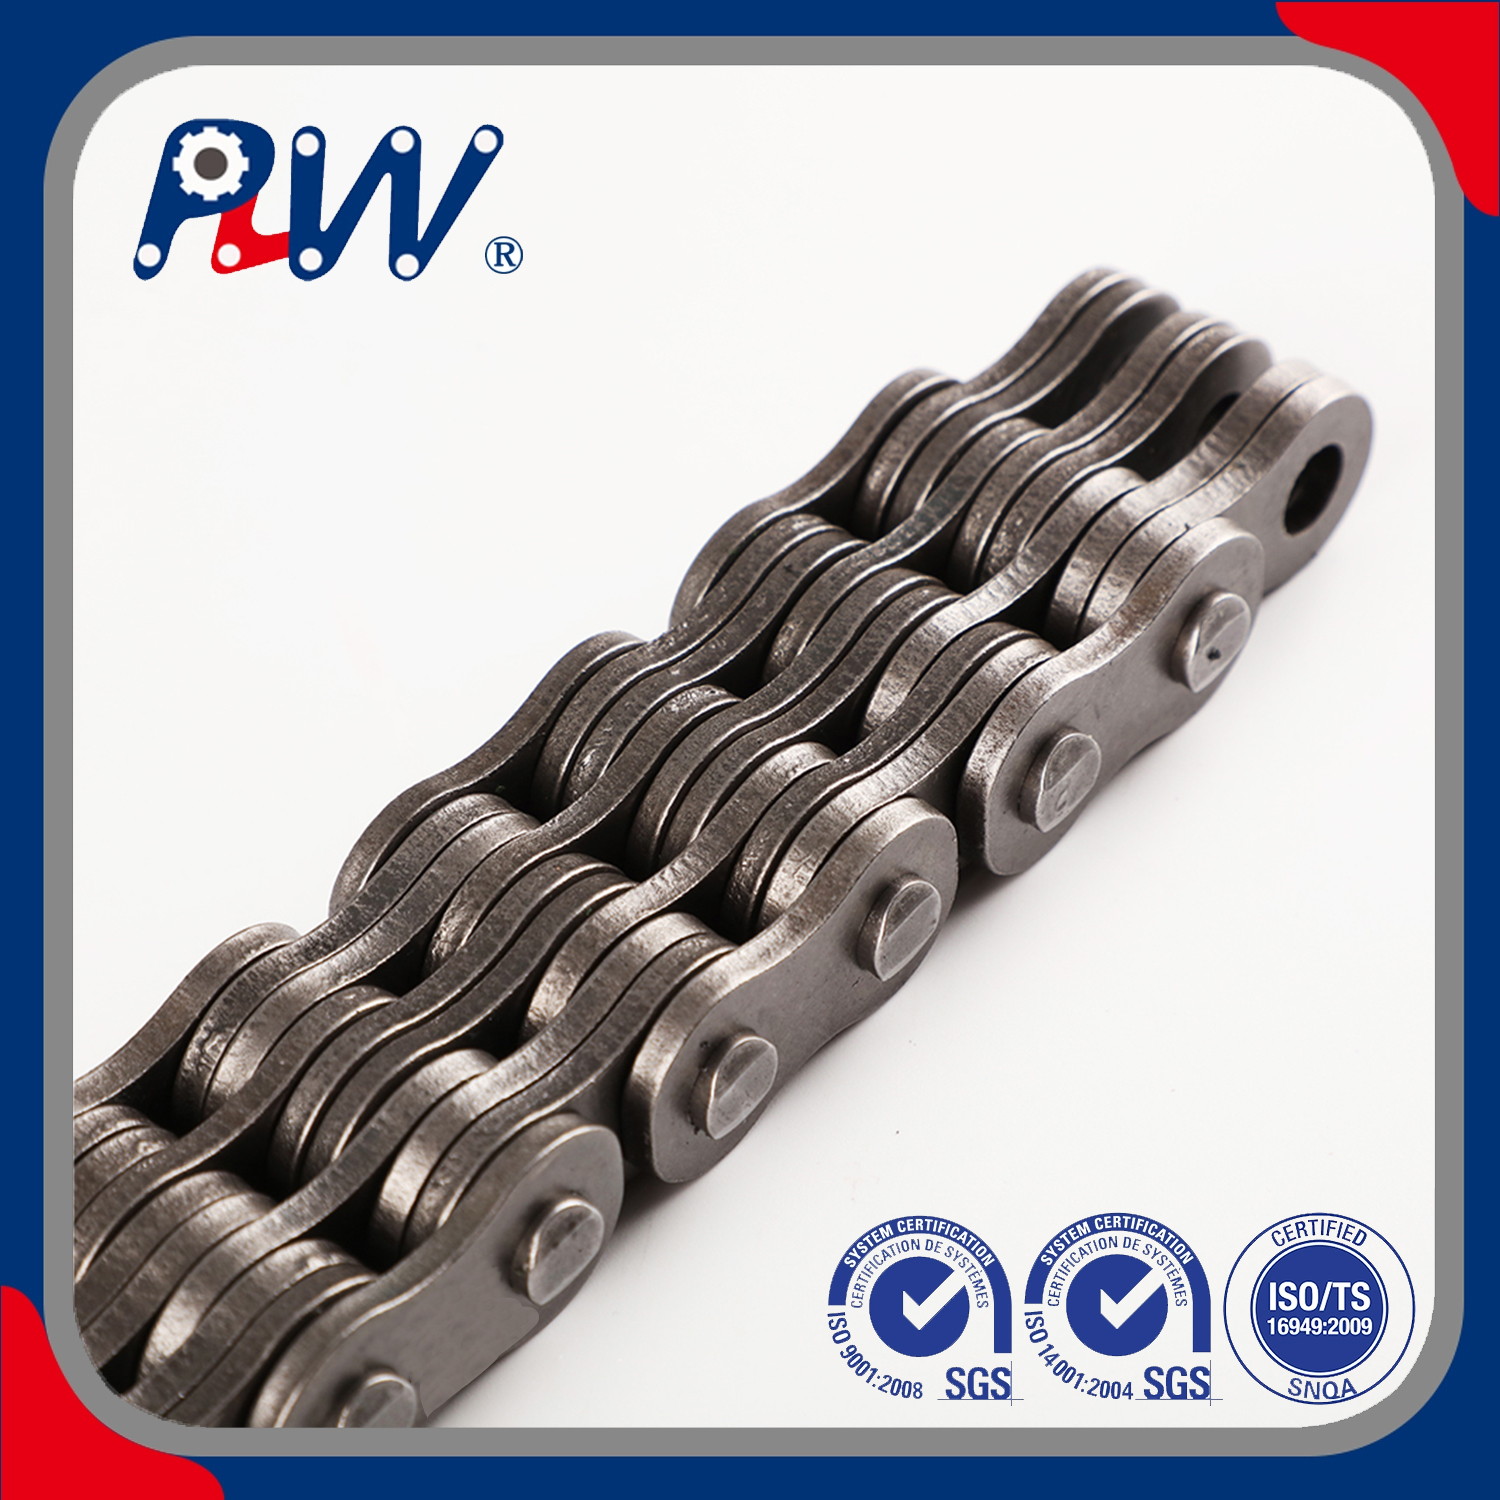
Att enbart förlita sig på papperskataloger eller digitala specifikationer introducerar oacceptabla risker vid hantering av tunga material. Inköpsingenjörer känner till denna verklighet alltför väl. Du kan inte lita på enbart en PDF-broschyr med säkerhetskritisk lyftutrustning. Fysiska prover avviker ofta från utlovade specifikationer. Dessa avvikelser sker på subtila, svårupptäckta sätt. De äventyrar i slutändan utrustningens säkerhet och drifttid. En dålig urvalsutvärdering leder till förtida misslyckanden, vilket hotar både personal och nyttolast.
Hur säkerställer du att metallen i dina händer matchar data på din skärm? Du behöver en pålitlig, repeterbar utvärderingsprocess. Vi förser inköpsingenjörer och inköpare med ett rigoröst, evidensbaserat ramverk. Du kan använda den här guiden för att med säkerhet utvärdera fysiska prover mot tekniska påståenden. Läs vidare för att bemästra dessa avgörande inspektionstekniker innan du förbinder dig till en bulkorder.
Viktiga takeaways
Noggrann jämförelse börjar med att avkoda standardartikelnummer för att säkerställa att provet matchar den exakta serie (BL, AL, LL eller LH) som krävs för din utrustning.
Visuella och dimensionella inspektioner fungerar som den kritiska första passagen, med fokus på stigningsnoggrannhet, plåtkombinationer och nitkvalitet.
Fysisk hållbarhet kan inte helt verifieras genom syn; giltiga jämförelser kräver krävande spårbara materialcertifikat och oberoende testdata från leverantören.
Ett provs kvalitet är bara lika tillförlitlig som kvalitetssäkringsinfrastrukturen hos tillverkaren bakom det.
Avkodning av bladkedjors specifikationer och standarder
Du kan inte jämföra prover effektivt utan att först anpassa dig efter gällande tekniska standarder. American National Standards Institute (ANSI) och International Organization for Standardization (ISO) dikterar strikta designregler. Du måste veta vilket ramverk som gäller för din maskinpark. Nordamerikanska marknader förlitar sig vanligtvis på AL- och BL-serieklassificeringar. Omvänt använder europeiska standarder kraftigt bladkedjor lh-serien . Ingenjörer byter ofta LH med BL i tunga lyftapplikationer. Båda delar identiska dimensioner enligt standarderna ISO 4347 och ANSI B29.8. Att inse denna utbytbarhet öppnar för bredare inköpsalternativ.
Undersök sedan de stämplade artikelnumren på de yttre plattorna. Du måste verifiera att dessa markeringar stämmer överens med dina önskemål lövkedjors specifikationer perfekt. Avkoda prefixet först. 'BL' står för tunga serier, medan 'AL' indikerar en lätt applikation. Följ prefixet och notera tonhöjdsnumren noggrant. Till exempel representerar en BL6 en 3/4-tums tonhöjd (beräknad som 6/8 tum). Tolka slutligen snörningssuffixet. Siffror som 2x2, 3x4 eller 4x4 beskriver den specifika tallrikkombinationen. Denna sekvens bestämmer den totala lagerytan och draghållfastheten.
Jämför dessa stämplade data med ditt avsedda användningsfall. System för balansering av motvikt kräver annan lastkapacitet än högcykelmaster. En kraftig mast kräver tjockare plåtar och större stiftdiametrar. Se alltid till att provet matchar den strukturella profilen som din specifika utrustning kräver. Avvisa omedelbart alla prov som uppvisar felaktig stämpling.
Riktlinjer för dimensionell noggrannhet och visuell inspektion
Din utvärdering börjar i samma ögonblick som du packar upp konkurrerande prover. Denna första-pass kvalitetskontroll skiljer premiumprodukter från undermåliga alternativ. Gör först ett grundligt visuellt svep. Leta efter uppenbara fraktskador, ytrost eller oregelbunden förpackning. Dessa tidiga indikatorer återspeglar ofta bredare fabrikskulturer för kvalitetskontroll. En tillverkare som bryr sig om förpackningar bryr sig vanligtvis om precisionstillverkning.
Du behöver kalibrerade digitala bromsok för att mäta tonhöjdsnoggrannheten korrekt. Mät inte bara en enda länk. Mät över ett intervall på fem till tio tonhöjder för att fånga in samlad data. Denna standardprocedur avslöjar små tillverkningsavvikelser. Även en liten stigningsförlängning indikerar dåliga stämplingstoleranser. Undersök sedan tallrikkombinationen noggrant. Verifiera att snörningsmönstret exakt matchar den erforderliga lastfördelningsprofilen. En 4x4 snörning måste sitta perfekt jämnt utan stora synliga mellanrum mellan plattorna.
Gå vidare till yt- och komponentinspektioner. Dra försiktigt fingrarna längs tallrikens kanter. Du ska inte känna skarpa grader eller distinkta stresshöjare. Ojämna kanter signalerar slitna pressformar och inbjuder till förtida utmattningsfel under tung belastning. Kontrollera stiftnitningen och presspassningarna härnäst. Nålhuvuden måste visa enhetlig svampbildning över hela provet. Lösa passningar indikerar allvarliga risker för förtida fel. Bedöm slutligen ytbehandlingen. De bladkedjor bör uppvisa konsekvent smörjning av hög kvalitet. Bra fabrikssmörjmedel känns jämnt och förhindrar omedelbar atmosfärisk oxidation.
Bedöma proxyer för hållbarhet och draghållfasthet
Inköpsteam har sällan intern destruktiv dragprovningsutrustning. Du kan inte enkelt dra isär en tung lyftkomponent bara för att verifiera dess brottbelastning. Därför måste köpare fokusera på mycket verifierbara proxyservrar. Dessa mätbara proxyservrar hjälper till att uppskatta långsiktig hållbarhet och strukturell integritet på ett tillförlitligt sätt.
Börja med material- och värmebehandlingsverifiering. Undersök det fysiska provet noggrant under god belysning. Leta efter visuella indikatorer på korrekt värmebehandling på stift och länkplattor. Du kanske märker specifika färgskillnader runt stiftändarna, vilket indikerar induktionshärdning. Om du har tillgång till en durometer, utför ythårdhetstest omedelbart. Konsekvent ythårdhet förhindrar snabb tapp-till-plåt-nötning under artikulation.
Ta sedan dina kalibrerade mikrometrar. Mät tjockleken på både yttre och inre länkplåtar. Jämför dessa mått direkt med officiella standardspecifikationstoleranser. Underdimensionerade plattor minskar drastiskt den totala utmattningslivslängden och kompromissar med säkerhetsmarginalerna. Tillverkare rakar ibland plattans tjocklek för att minska råvarukostnaderna.
Syn och grundläggande verktyg berättar dock bara halva historien. Du måste kräva hårda bevis från tillverkaren. Instruera din inköpsavdelning att begära officiella metallurgiska rapporter. Be om batchspecifika draghållfasthetstestresultat. Se till att dessa dokument gäller de exakta proverna som finns på ditt skrivbord. Acceptera inte generiska, fem år gamla marknadsföringscertifikat.
Vanliga inspektionsfullmakter och deras betydelser
Inspektionsfullmakt
Vad det indikerar
Obligatoriskt verifieringsverktyg
Plåttjocklek
Överensstämmelse med säkerhetsfaktorer och lastkapacitet
Kalibrerad mikrometer
Ythårdhet
Korrekt värmebehandling och långvarig slitstyrka
Durometer / hårdhetstestare
Pinnitenhetlighet
Konsekvent automatiserad montering och snäva toleranser
Visuell inspektion / förstoringsglas
Materialtestrapport
Spårbar stålkvalitet och verifierad kemisk sammansättning
Leverantörsdokumentation
Utvärdera leverantören av bladkedjor bakom provet
Att utvärdera ett fysiskt prov går längre än att undersöka själva metallen. Rama in hela denna process som ett omfattande stresstest för lövkedjor leverantör . Den fysiska komponenten representerar helt enkelt deras organisatoriska kompetens och tekniska standarder.
Bedöm först spårbarheten och dokumentationens noggrannhet. Kommer provet fram med tydliga, professionella pappersarbete? Du bör förvänta dig en uppdaterad ISO 9001-certifiering och senaste materialtestrapporter. Ett naket prov som anländer i en omärkt låda signalerar dåliga spårbarhetsprotokoll. Du kan inte spåra odokumenterade komponenter tillbaka till deras ursprungliga råstålsats. Denna brist på data innebär ett enormt säkerhetsansvar.
Testa sedan deras pågående tekniska support. Ställ utmanande tekniska frågor om provet de skickade. Utvärdera hur leverantören svarar på dessa specifika tekniska frågor. En pålitlig partner förklarar transparent sina tillverkningstoleranser. De delar gärna med sig av sina interna testmetoder med dina ingenjörer. Undvikande svar döljer vanligtvis inkonsekventa tillverkningsmetoder eller outsourcade produktionsproblem.
Slutligen, utvärdera skalbarhetsrisken innan du skriver på ett kontrakt. Ett handgjort prov kan se perfekt ut under ett mikroskop. Men kan fabriken replikera denna perfektion över tiotusen meters produktion? Fråga säljaren om deras automatiserade kvalitetskontrollsystem. De måste garantera att massproducerade partier bibehåller de strikta toleranser som visas i ditt noggrant utvalda prov.
Röda flaggor: Go/No-Go Decision Matrix
Varje upphandlingsprocess behöver en strikt go/no-go beslutsmatris. Ge dina tillkommande inspektörer en konkret checklista över vanliga defekter. Dessa specifika röda flaggor bör omedelbart diskvalificera ett prov från vidare övervägande. Kompromissa inte med kritiska säkerhetskomponenter.
Se upp för dessa kritiska fel under din inspektion:
Inkonsekventa stigningsmått: Varianser över en kort längd indikerar mycket instabila stämplings- eller monteringsprocesser.
Identifieringsmärken saknas: Ansedda tillverkare stämplar sin identifiering tydligt. Oläsliga eller lätt gnidade märken tyder starkt på förfalskning eller låggradig produktion.
Stela leder ur lådan: Lederna ska artikulera smidigt direkt. Styvhet indikerar dåliga monteringstoleranser, skeva länkplattor eller otillräcklig initial smörjning.
Om ett prov passerar din rigorösa matris, fortsätt försiktigt. Ge ditt ingenjörsteam råd om nästa övergångssteg. Gå från framgångsrik provutvärdering till att initiera en liten pilotkörning. Du kan också göra ett lokaliserat fälttest på icke-kritiskt maskineri först. Hoppa aldrig direkt till en fullständig operativ utrullning baserad enbart på ett bra exempel. Övervaka pilotsatsen för tidigt slitage innan det årliga leveranskontraktet undertecknas.
Slutsats
Att jämföra dessa kritiska lyftkomponenter handlar aldrig om att hitta det billigaste alternativet. Ditt primära mål är att upptäcka den mest verifierbara och konsekventa produkten på marknaden. En rigorös provutvärdering minskar framgångsrikt katastrofala felrisker i högbelastningsmiljöer. Du skyddar i slutändan både människoliv och dyra lagermaskiner.
Ta dessa omedelbara nästa steg för att säkra din leveranskedjas tillförlitlighet:
Slutför din checklista för interna specifikationer baserad strikt på ANSI- eller ISO-teknikstandarder.
Begär verifierbara, batchspecifika dokumenterade bevis på överensstämmelse från alla leverantörer som är utvalda.
Implementera ett obligatoriskt protokoll för inspektion av mikrometer och bromsok för alla ankommande prover.
Överför godkända prover till ett kontrollerat, hårt övervakat pilotprogram innan omfattande massantagande.
FAQ
F: Vad är skillnaden i att testa ett rullkedjeprov kontra ett bladkedjeprov?
S: Rullkedjor samverkar med kedjehjul, så testningen fokuserar mycket på rotationsslitage och rullpåverkan. Bladkedjor saknar rullar helt. Deras utvärdering förlitar sig strikt på tapp-till-plattas lageryta och ren draghållfasthet för tunga lyft. Du måste fokusera på ren bärförmåga snarare än rotationsutmattning.
F: Hur kan jag verifiera om ett prov verkligen är från LH-serien med bladkedjor?
S: Du bör först leta efter officiella ISO 4347-märkningar stämplade på de yttre plåtarna. Använd sedan bromsok för att mäta den specifika plåttjockleken och stiftdiametrarna. LH-klassificeringen använder tjockare plattor och större stift än lättare serier, vilket säkerställer att den klarar tunga europeiska lyftkrav.
F: Bör jag förvänta mig att leverantören tillhandahåller destruktiva testdata för mitt prov?
S: Ja, välrenommerade leverantörer tillhandahåller alltid ett analyscertifikat (CoA) eller en officiell materialtestrapport. Denna dokumentation måste visa den minsta brottbelastningen för den exakta produktionssatsen som ditt prov togs från. Acceptera aldrig generiska testdata för kritiska säkerhetslyftapplikationer.
F: Varför är mitt prov styvt vid ankomst?
S: Stelhet kan indikera flera saker. Det kan bero på att fabrikens rostförebyggande smörjmedel kyls ned med hög viskositet. Men det signalerar ofta ett allvarligt tillverkningsfel, såsom dålig plåtstansning eller felaktig monteringstolerans. Du måste rengöra provet och testa artikulationen för att utesluta farlig mekanisk bindning.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी