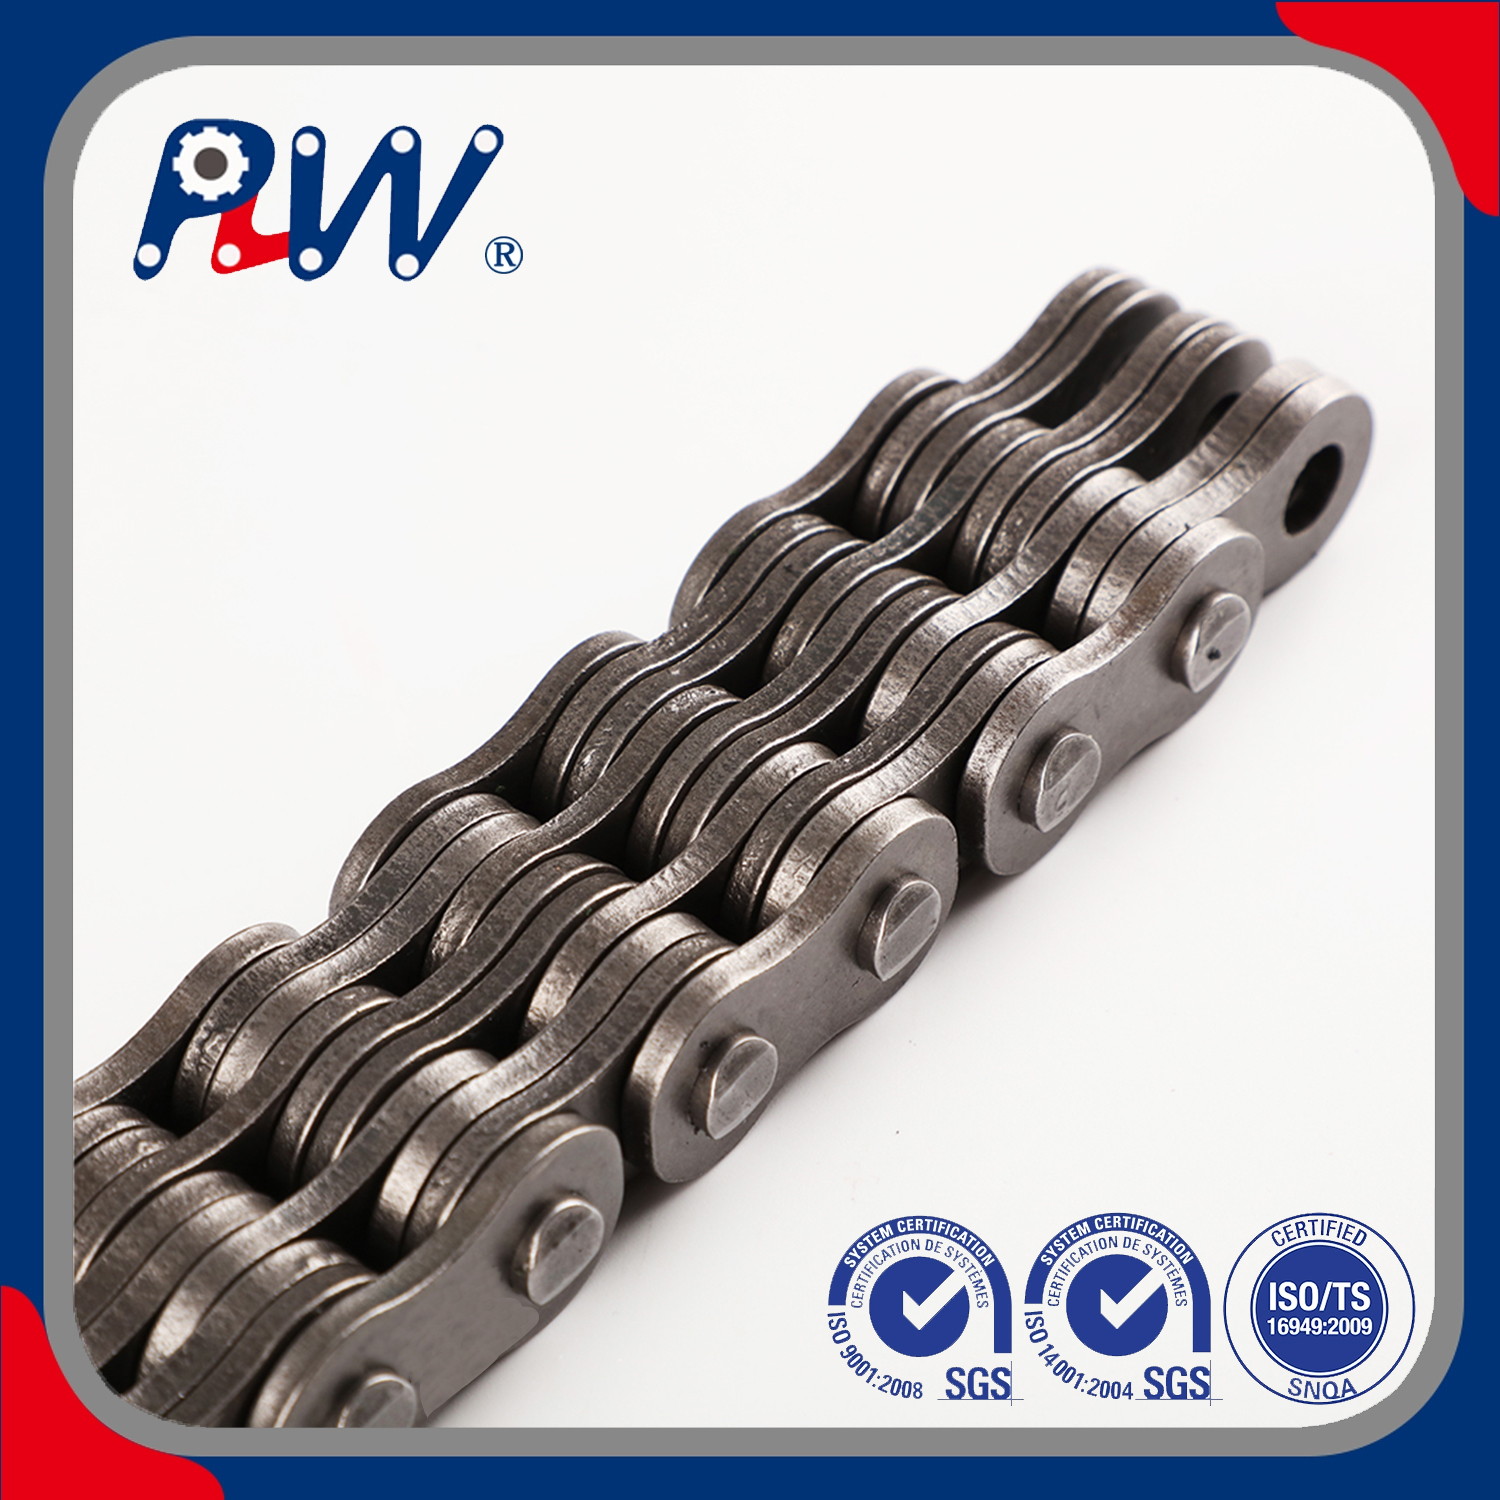
Å stole utelukkende på papirkataloger eller digitale spesifikasjonsark introduserer uakseptable risikoer ved håndtering av tunge materialer. Innkjøpsingeniører kjenner denne virkeligheten altfor godt. Du kan ikke stole på sikkerhetskritisk løfteutstyr til en PDF-brosjyre alene. Fysiske prøver avviker ofte fra lovede spesifikasjoner. Disse avvikene skjer på subtile måter som er vanskelig å oppdage. De kompromitterer til syvende og sist utstyrssikkerhet og driftsoppetid. En dårlig prøveevaluering fører til for tidlig feil, som truer både personell og nyttelast.
Hvordan sikrer du at metallet i hendene stemmer med dataene på skjermen? Du trenger en pålitelig, repeterbar evalueringsprosess. Vi gir innkjøpsingeniører og innkjøpere et strengt, evidensbasert rammeverk. Du kan bruke denne veiledningen til å vurdere fysiske prøver mot tekniske krav med sikkerhet. Les videre for å mestre disse viktige inspeksjonsteknikkene før du forplikter deg til en massebestilling.
Viktige takeaways
Nøyaktig sammenligning starter med å dekode standard delenumre for å sikre at prøven samsvarer med den eksakte serien (BL, AL, LL eller LH) som kreves for utstyret ditt.
Visuelle og dimensjonale inspeksjoner fungerer som den kritiske første passeringen, med fokus på tonehøyde, platekombinasjoner og naglekvalitet.
Fysisk holdbarhet kan ikke verifiseres fullstendig ved syn; gyldige sammenligninger krever krevende sporbare materialsertifikater og uavhengige testdata fra leverandøren.
Kvaliteten til en prøve er bare så pålitelig som kvalitetssikringsinfrastrukturen til produsenten bak den.
Dekoding av bladkjeder spesifikasjoner og standarder
Du kan ikke sammenligne prøver effektivt uten først å tilpasse deg gjeldende tekniske standarder. American National Standards Institute (ANSI) og International Organization for Standardization (ISO) dikterer strenge designregler. Du må vite hvilket rammeverk som gjelder for maskineriet ditt. Nordamerikanske markeder er vanligvis avhengige av AL- og BL-serieklassifiseringer. Motsatt bruker europeiske standarder i stor grad bladkjeder lh serien . Ingeniører bytter ofte LH med BL i tunge løfteapplikasjoner. Begge deler identiske dimensjoner under ISO 4347 og ANSI B29.8 standarder. Å gjenkjenne denne utskiftbarheten åpner for bredere innkjøpsalternativer.
Deretter undersøker du de stemplede delenumrene på de ytre platene. Du må bekrefte at disse merkingene samsvarer med det du forespurte spesifikasjoner for bladkjeder perfekt. Dekod prefikset først. 'BL' står for tunge serier, mens 'AL' indikerer en lett applikasjon. Følg prefikset, noter tonehøydetallene nøye. For eksempel representerer en BL6 en 3/4-tommers tonehøyde (beregnet som 6/8 tommer). Tolk til slutt snøringssuffikset. Tall som 2x2, 3x4 eller 4x4 beskriver den spesifikke platekombinasjonen. Denne sekvensen bestemmer det totale lagerarealet og strekkstyrken.
Sammenlign disse stemplede dataene med den tiltenkte brukssaken. Motvektsbalanseringssystemer krever andre lastekapasiteter enn høysyklus gaffeltruckmaster. En kraftig mast krever tykkere plater og større pinnediametere. Sørg alltid for at prøven passer perfekt til den strukturelle profilen som ditt spesifikke utstyr krever. Avvis enhver prøve som viser uoverensstemmende stempling umiddelbart.
Retningslinjer for dimensjonsnøyaktighet og visuell inspeksjon
Evalueringen din begynner i det øyeblikket du pakker ut konkurrerende prøver. Denne førstegangskvalitetskontrollen skiller premiumprodukter fra substandard alternativer. Foreta først en grundig visuell sveip. Se etter åpenbare fraktskader, overflaterust eller uregelmessig emballasje. Disse tidlige indikatorene gjenspeiler ofte bredere kvalitetskontrollkulturer fra fabrikken. En produsent som bryr seg om emballasje bryr seg vanligvis om presisjonsproduksjon.
Du trenger kalibrerte digitale skyvelære for å måle pitch-nøyaktigheten riktig. Ikke mål bare én enkelt lenke. Mål over et spenn på fem til ti tonehøyder for å fange opp samlede data. Denne standard operasjonsprosedyren avslører små produksjonsavvik. Selv en liten stigningsforlengelse indikerer dårlige stemplingstoleranser. Deretter undersøker du platekombinasjonen nøye. Kontroller at snøremønsteret samsvarer nøyaktig med den nødvendige lastfordelingsprofilen. En 4x4 snøring må sitte perfekt i flukt uten store synlige hull mellom platene.
Gå videre til overflate- og komponentinspeksjoner. Kjør fingrene forsiktig langs platekantene. Du bør ikke kjenne skarpe grader eller tydelige belastninger. Rue kanter signaliserer slitte stansematriser og inviterer til for tidlig tretthetsfeil under tung belastning. Sjekk stiftnaglen og presspasningene neste. Nålehoder må vise jevn soppdannelse over hele prøven. Løse passform indikerer alvorlig risiko for tidlig svikt. Vurder til slutt overflatebehandlingen. De bladkjeder bør utvise jevn smøring av høy kvalitet. God fabrikksmøring føles jevn og forhindrer umiddelbar atmosfærisk oksidasjon.
Vurdere proxyer for holdbarhet og strekkstyrke
Innkjøpsteam har sjelden internt utstyr for destruktiv strekktesting. Du kan ikke enkelt trekke en kraftig løftekomponent fra hverandre bare for å verifisere bruddlasten. Derfor må kjøpere fokusere på svært verifiserbare fullmakter. Disse målbare proxyene hjelper til med å beregne langsiktig holdbarhet og strukturell integritet pålitelig.
Start med material- og varmebehandlingsverifisering. Undersøk den fysiske prøven nøye under god belysning. Se etter visuelle indikatorer på riktig varmebehandling på pinner og lenkeplater. Du vil kanskje legge merke til spesifikke fargeforskjeller rundt stiftendene, noe som indikerer induksjonsherding. Hvis du har tilgang til et durometer, utfør overflatehardhetstester umiddelbart. Konsistent overflatehardhet forhindrer rask pin-til-plate-slitasje under artikulering.
Deretter tar du tak i de kalibrerte mikrometrene. Mål tykkelsen på både ytre og indre leddplater. Sammenlign disse målingene direkte med offisielle standardspesifikasjonstoleranser. Underdimensjonerte plater reduserer drastisk den totale utmattelseslevetiden og kompromitterer sikkerhetsmarginene. Noen ganger barberer produsenter platetykkelsen for å kutte råvarekostnadene.
Synet og grunnleggende verktøy forteller imidlertid bare halve historien. Du må kreve harde bevis fra produsenten. Instruer innkjøpsavdelingen din om å be om offisielle metallurgiske rapporter. Be om batchspesifikke strekkfasthetstestresultater. Sørg for at disse dokumentene gjelder de eksakte prøvene som er oppgitt på skrivebordet ditt. Ikke godta generiske, fem år gamle markedsføringssertifikater.
Vanlige inspeksjonsfullmakter og deres betydning
Inspeksjonsfullmektig
Hva det indikerer
Nødvendig verifiseringsverktøy
Platetykkelse
Overholdelse av sikkerhetsfaktorer og lastekapasitet
Kalibrert mikrometer
Overflatehardhet
Riktig varmebehandling og langvarig slitestyrke
Durometer / Hardhetstester
Pinnagleenhet
Konsekvent automatisert montering og stramme toleranser
Visuell inspeksjon / forstørrelsesglass
Materialtestrapport
Sporbar stålkvalitet og verifisert kjemisk sammensetning
Leverandørdokumentasjon
Evaluering av bladkjedeleverandøren bak prøven
Evaluering av en fysisk prøve går utover å undersøke selve metallet. Sett inn hele denne prosessen som en omfattende stresstest for leverandør av bladkjeder . Den fysiske komponenten representerer ganske enkelt deres organisatoriske kompetanse og tekniske standarder.
Vurder først sporbarhet og dokumentasjonsstrenghet. Kommer prøven med klare, profesjonelle papirer? Du bør forvente en oppdatert ISO 9001-sertifisering og nylige materialtestrapporter. En naken prøve som ankommer en umerket boks, signaliserer dårlige sporbarhetsprotokoller. Du kan ikke spore udokumenterte komponenter tilbake til deres originale råstålbatch. Denne mangelen på data utgjør et enormt sikkerhetsansvar.
Deretter tester du deres pågående tekniske støtte. Still utfordrende tekniske spørsmål om prøven de sendte. Vurder hvordan leverandøren svarer på disse spesifikke tekniske spørsmålene. En pålitelig partner forklarer på en transparent måte sine produksjonstoleranser. De deler gjerne sine interne testmetoder med ingeniørene dine. Unnvikende svar skjuler vanligvis inkonsekvente produksjonspraksis eller outsourcede produksjonsproblemer.
Vurder til slutt skalerbarhetsrisiko før du signerer en kontrakt. En håndlaget prøve kan se perfekt ut under et mikroskop. Men kan fabrikken gjenskape denne perfeksjonen over ti tusen meters produksjon? Spør leverandøren om deres automatiserte kvalitetskontrollsystemer. De må garantere at masseproduserte partier opprettholder de strenge toleransene som er vist i din nøye utvalgte prøve.
Røde flagg: Go/No-Go Decision Matrix
Hver anskaffelsesprosess trenger en streng go/no-go beslutningsmatrise. Gi dine innkommende inspektører en konkret sjekkliste over vanlige feil. Disse spesifikke røde flaggene bør umiddelbart diskvalifisere en prøve fra videre vurdering. Ikke gå på akkord med kritiske sikkerhetskomponenter.
Se opp for disse kritiske feilene under inspeksjonen:
Inkonsekvente stigningsmålinger: Varianser over en kort lengde indikerer svært ustabile stemplings- eller monteringsprosesser.
Manglende identifikasjonsmerker: Anerkjente produsenter stempler identifikasjonen tydelig. Uleselige eller lett gnidde merker tyder sterkt på forfalsket eller lavkvalitets produksjon.
Stive ledd ut av esken: Skjøter skal artikulere jevnt med en gang. Stivhet indikerer dårlige monteringstoleranser, skjeve leddplater eller utilstrekkelig innledende smøring.
Hvis en prøve passerer den strenge matrisen din, fortsett forsiktig. Gi råd til ingeniørteamet ditt om de neste overgangstrinnene. Gå fra vellykket prøveevaluering til å starte en liten pilotkjøring. Du kan også utføre en lokalisert felttest på ikke-kritisk maskineri først. Aldri hopp rett til en full operativ utrulling basert utelukkende på en god prøve. Overvåk pilotpartiet for tidlig slitasje før du signerer den årlige forsyningskontrakten.
Konklusjon
Å sammenligne disse kritiske løftekomponentene handler aldri om å finne det billigste alternativet. Ditt primære mål innebærer å oppdage det mest verifiserbare og konsistente produktet på markedet. En streng prøveevaluering reduserer risikoen for katastrofale feil i miljøer med høy belastning. Du beskytter til syvende og sist både menneskeliv og dyre lagermaskineri.
Ta disse umiddelbare neste trinnene for å sikre forsyningskjedens pålitelighet:
Fullfør din interne spesifikasjonssjekkliste basert strengt på ANSI- eller ISO-tekniske standarder.
Be om verifiserbare, batchspesifikke dokumenterte bevis på samsvar fra alle utvalgte leverandører.
Implementer en obligatorisk inspeksjonsprotokoll for mikrometer og skyvelære for alle ankommende prøver.
Overfør godkjente prøver til et kontrollert, sterkt overvåket pilotprogram før utbredt masseadopsjon.
FAQ
Spørsmål: Hva er forskjellen på å teste en rullekjedeprøve kontra en bladkjedeprøve?
A: Rullekjeder samhandler med kjedehjul, så testing fokuserer sterkt på rotasjonsslitasje og rullepåvirkning. Bladkjeder mangler helt ruller. Evalueringen deres er strengt avhengig av tapp-til-plate lagerområde og ren strekkstyrke for tunge løft. Du må fokusere på ren bæreevne i stedet for rotasjonstretthet.
Spørsmål: Hvordan kan jeg bekrefte om en prøve virkelig er fra LH-serien med bladkjeder?
A: Du bør først se etter offisielle ISO 4347-samsvarsmerker stemplet på de ytre platene. Deretter bruker du skyvelære for å måle den spesifikke platetykkelsen og pinnediametrene. LH-klassifiseringen bruker tykkere plater og større pinner enn lettere serier, noe som sikrer at den håndterer tunge europeiske løftekrav.
Spørsmål: Bør jeg forvente at leverandøren gir destruktive testdata for prøven min?
A: Ja, anerkjente leverandører gir alltid et analysesertifikat (CoA) eller en offisiell materialtestrapport. Denne dokumentasjonen må demonstrere minimum bruddlast for den eksakte produksjonsbatchen prøven ble hentet fra. Godta aldri generiske testdata for kritiske sikkerhetsløfteapplikasjoner.
Spørsmål: Hvorfor er prøven min stiv ved ankomst?
A: Stivhet kan indikere flere ting. Det kan skyldes at fabrikkens rustforebyggende smøremiddel kjøles ned med høy viskositet. Imidlertid signaliserer det ofte en alvorlig produksjonsfeil, for eksempel dårlig platestansing eller feil monteringstoleranser. Du må rengjøre prøven og teste artikulasjonen for å utelukke farlig mekanisk binding.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी