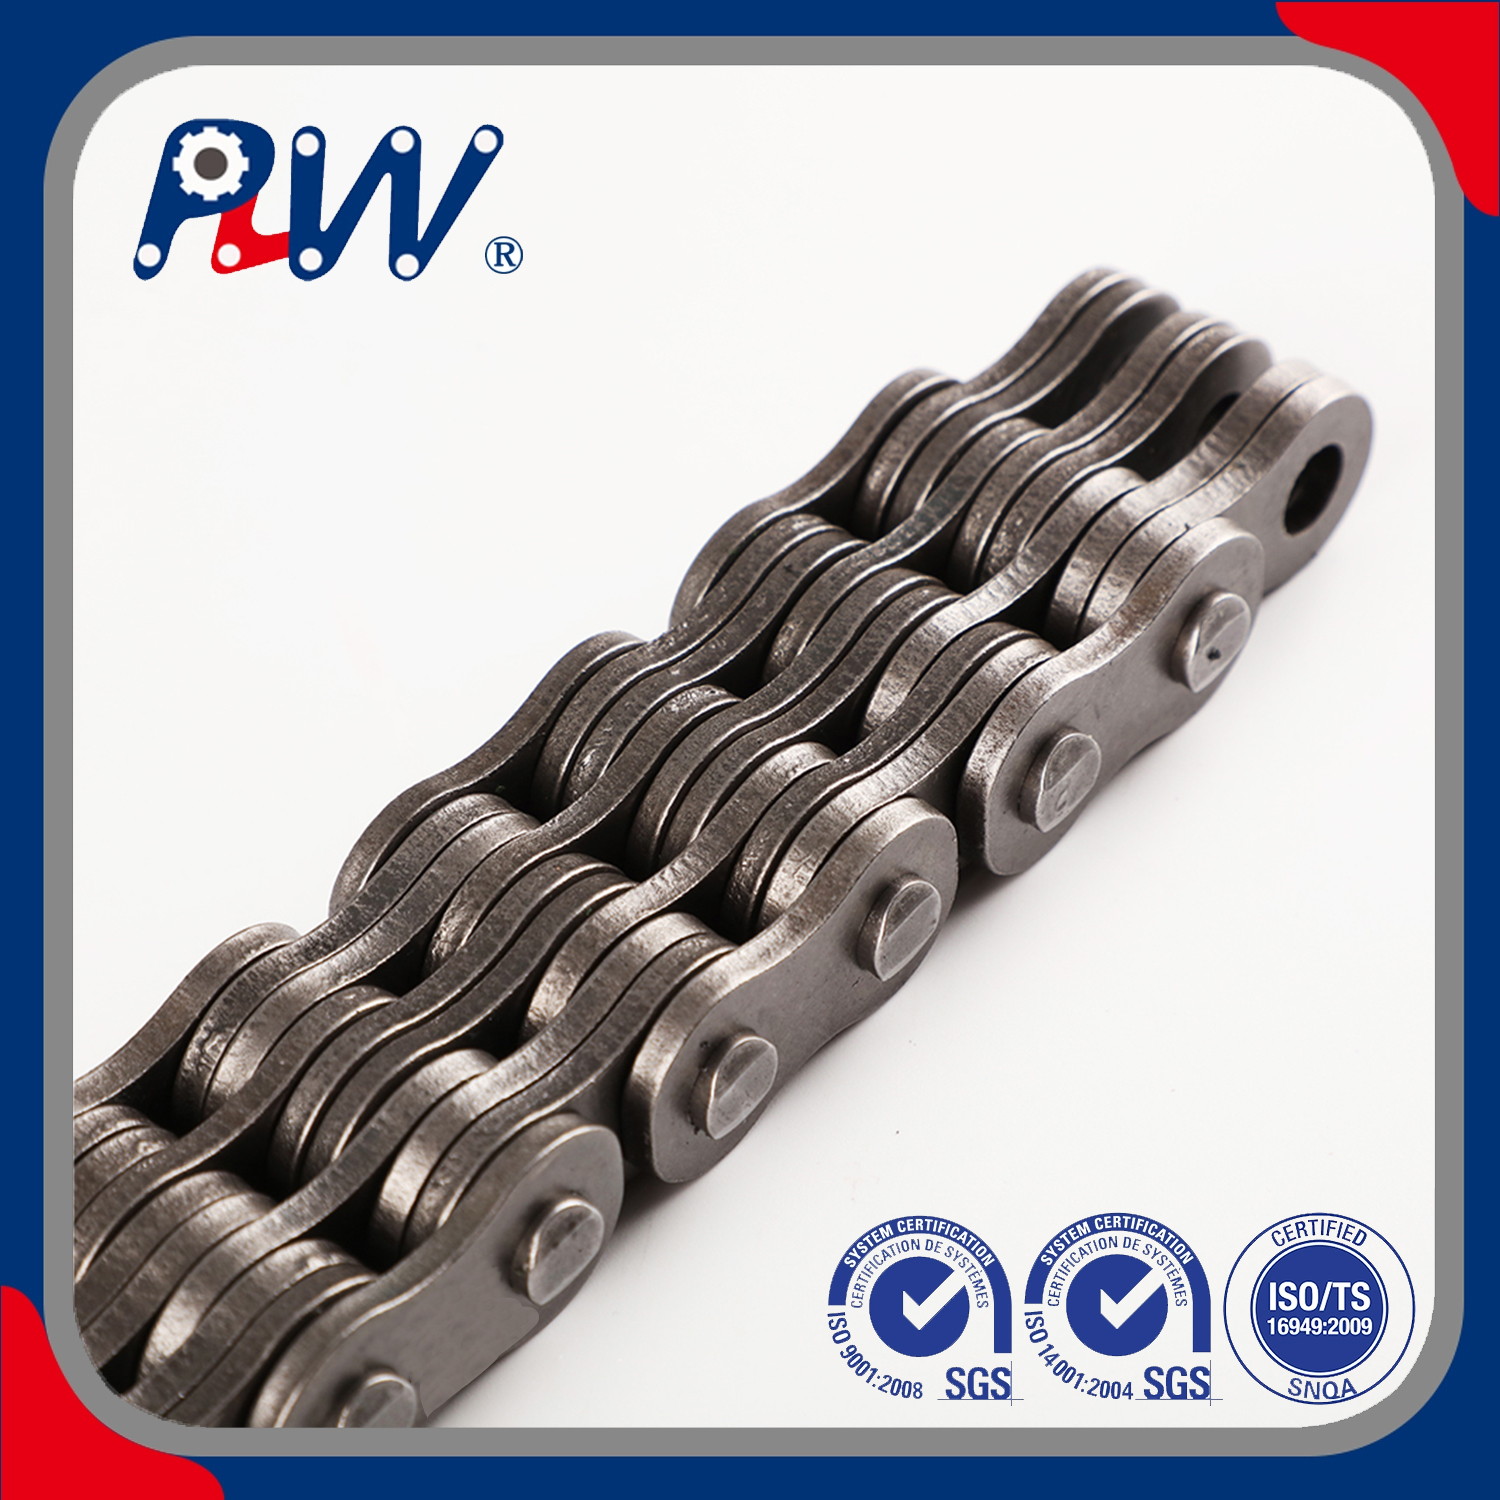
At stole udelukkende på papirkataloger eller digitale specifikationsark introducerer uacceptable risici ved håndtering af tungt materiale. Indkøbsingeniører kender denne virkelighed alt for godt. Du kan ikke stole på sikkerhedskritisk løfteudstyr til en PDF-brochure alene. Fysiske prøver afviger ofte fra lovede specifikationer. Disse afvigelser sker på subtile, svære at opdage måder. De kompromitterer i sidste ende udstyrssikkerhed og driftsoppetid. En dårlig prøveevaluering fører til for tidlige fejl, der truer både personale og nyttelast.
Hvordan sikrer du, at metallet i dine hænder matcher dataene på din skærm? Du har brug for en pålidelig, gentagelig evalueringsproces. Vi giver indkøbsingeniører og indkøbere en stringent, evidensbaseret ramme. Du kan bruge denne guide til at vurdere fysiske prøver i forhold til tekniske krav med sikkerhed. Læs videre for at mestre disse afgørende inspektionsteknikker, før du forpligter dig til en masseordre.
Nøgle takeaways
Nøjagtig sammenligning starter med afkodning af standard varenumre for at sikre, at prøven matcher den nøjagtige serie (BL, AL, LL eller LH), der kræves til dit udstyr.
Visuelle og dimensionelle inspektioner tjener som den kritiske første gennemgang, med fokus på pitch-nøjagtighed, pladekombinationer og nittekvalitet.
Fysisk holdbarhed kan ikke verificeres fuldt ud ved syn; gyldige sammenligninger kræver krævende sporbare materialecertifikater og uafhængige testdata fra leverandøren.
En prøves kvalitet er kun så pålidelig som kvalitetssikringsinfrastrukturen hos producenten bag den.
Afkodning af bladkæders specifikationer og standarder
Du kan ikke sammenligne prøver effektivt uden først at tilpasse dig de gældende tekniske standarder. American National Standards Institute (ANSI) og International Organization for Standardization (ISO) dikterer strenge designregler. Du skal vide, hvilke rammer der gælder for dit maskineri. Nordamerikanske markeder er typisk afhængige af AL- og BL-serieklassifikationer. Omvendt bruger europæiske standarder i høj grad bladkæder lh serie . Ingeniører udskifter ofte LH med BL i tunge løfteopgaver. Begge deler identiske dimensioner under ISO 4347 og ANSI B29.8 standarder. At anerkende denne udskiftelighed åbner op for bredere indkøbsmuligheder.
Undersøg derefter de stemplede delnumre på de ydre plader. Du skal kontrollere, at disse markeringer stemmer overens med det ønskede bladkæders specifikationer perfekt. Afkode præfikset først. 'BL' står for tunge serier, mens 'AL' angiver en let applikation. Efter præfikset skal du notere tonehøjdetallene omhyggeligt. For eksempel repræsenterer en BL6 en 3/4-tommer pitch (beregnet som 6/8 tommer). Fortolk til sidst snøringssuffikset. Tal som 2x2, 3x4 eller 4x4 beskriver den specifikke pladekombination. Denne sekvens bestemmer det samlede lejeareal og trækstyrke.
Sammenlign disse stemplede data med din tilsigtede brugssag. Modvægtsbalanceringssystemer kræver en anden belastningskapacitet end højcyklusgaffeltruckmaster. En kraftig mast kræver tykkere plader og større stiftdiametre. Sørg altid for, at prøven passer perfekt til den strukturelle profil, som dit specifikke udstyrskrav kræver. Afvis straks enhver prøve, der udviser uoverensstemmende stempling.
Retningslinjer for dimensionsnøjagtighed og visuel inspektion
Din evaluering begynder i det øjeblik, du udpakker konkurrerende prøver. Denne førstegangs-kvalitetskontrol adskiller premium-produkter fra substandard-alternativer. Foretag først en grundig visuel sweep. Se efter åbenlyse forsendelsesskader, overfladerust eller uregelmæssig emballage. Disse tidlige indikatorer afspejler ofte bredere fabrikskvalitetskontrolkulturer. En producent, der bekymrer sig om emballage, bekymrer sig normalt om præcisionsfremstilling.
Du har brug for kalibrerede digitale målemarkører for at måle pitch-nøjagtigheden korrekt. Mål ikke kun et enkelt led. Mål på tværs af et spænd på fem til ti pitches for at fange samlede data. Denne standarddriftsprocedure afslører små fremstillingsvariationer. Selv en lille hældningsforlængelse indikerer dårlige stemplingstolerancer. Undersøg derefter pladekombinationen nøje. Bekræft, at snøremønsteret nøjagtigt matcher den påkrævede belastningsfordelingsprofil. En 4x4 snøring skal sidde perfekt plan uden store synlige mellemrum mellem pladerne.
Gå videre til overflade- og komponentinspektioner. Kør forsigtigt fingrene langs tallerkenkanterne. Du bør ikke mærke skarpe grater eller tydelige spændingsstigninger. Ru kanter signalerer slidte stansematricer og inviterer til for tidlig udmattelsesfejl under tung belastning. Tjek stiftnitningen og prespasninger derefter. Nålehoveder skal vise ensartet svampedannelse over hele prøven. Løse pasforme indikerer alvorlig risiko for for tidlig svigt. Vurder endelig overfladebehandlingen. De bladkæder bør udvise ensartet smøring af høj kvalitet. Godt fabrikssmøremiddel føles jævnt og forhindrer øjeblikkelig atmosfærisk oxidation.
Vurdering af proxyer for holdbarhed og trækstyrke
Indkøbsteams besidder sjældent internt destruktivt trækprøvningsudstyr. Du kan ikke nemt trække en tung løftekomponent fra hinanden bare for at verificere dens brudbelastning. Derfor skal købere fokusere på meget verificerbare fuldmagter. Disse målbare proxyer hjælper med at vurdere langsigtet holdbarhed og strukturel integritet pålideligt.
Start med materiale- og varmebehandlingsverifikation. Undersøg den fysiske prøve omhyggeligt under god belysning. Se efter visuelle indikatorer for korrekt varmebehandling på stifter og ledplader. Du kan måske bemærke specifikke farveforskelle omkring stiftenderne, hvilket indikerer induktionshærdning. Hvis du har adgang til et durometer, skal du straks udføre overfladehårdhedstest. Ensartet overfladehårdhed forhindrer hurtig stift-til-plade-slid under artikulation.
Tag derefter fat i dine kalibrerede mikrometre. Mål tykkelsen af både ydre og indre ledplader. Sammenlign disse mål direkte med officielle standardspecifikationstolerancer. Underdimensionerede plader reducerer drastisk den samlede udmattelseslevetid og kompromitterer sikkerhedsmarginerne. Producenter barberer nogle gange pladetykkelsen for at reducere råvareomkostningerne.
Synet og grundlæggende værktøjer fortæller dog kun halvdelen af historien. Du skal kræve hårde beviser fra producenten. Instruer din indkøbsafdeling om at anmode om officielle metallurgiske rapporter. Spørg om batch-specifikke trækstyrketestresultater. Sørg for, at disse dokumenter gælder for de nøjagtige prøver, der findes på dit skrivebord. Accepter ikke generiske, fem år gamle markedsføringscertifikater.
Fælles inspektionsfuldmagter og deres betydninger
Inspektionsfuldmagt
Hvad det indikerer
Påkrævet verifikationsværktøj
Pladetykkelse
Overholdelse af sikkerhedsfaktorer og belastningsevne
Kalibreret mikrometer
Overfladehårdhed
Korrekt varmebehandling og langvarig slidstyrke
Durometer / Hårdhedstester
Pin Nitte Ensartethed
Konsekvent automatiseret samling og snævre tolerancer
Visuel inspektion / forstørrelsesglas
Materiale test rapport
Sporbar stålkvalitet og verificeret kemisk sammensætning
Leverandørdokumentation
Evaluering af leverandøren af bladkæder bag prøven
Evaluering af en fysisk prøve går ud over at undersøge selve metallet. Indram hele denne proces som en omfattende stresstest for leverandør af bladkæder . Den fysiske komponent repræsenterer simpelthen deres organisatoriske kompetence og tekniske standarder.
Først skal du vurdere sporbarhed og dokumentationsstrenghed. Kommer prøven med klare, professionelle papirer? Du bør forvente en opdateret ISO 9001-certificering og seneste materialetestrapporter. En nøgen prøve, der ankommer i en umærket boks, signalerer dårlige sporbarhedsprotokoller. Du kan ikke spore udokumenterede komponenter tilbage til deres originale råstålbatch. Denne mangel på data udgør et massivt sikkerhedsansvar.
Test derefter deres løbende tekniske support. Stil udfordrende tekniske spørgsmål om prøven, de sendte. Evaluer, hvordan leverandøren reagerer på disse specifikke tekniske forespørgsler. En pålidelig partner forklarer gennemsigtigt deres fremstillingstolerancer. De deler gerne deres interne testmetoder med dine ingeniører. Undvigende svar skjuler normalt inkonsekvente fremstillingspraksis eller outsourcede produktionsproblemer.
Vurder endelig skalerbarhedsrisikoen, før du underskriver en kontrakt. En håndlavet prøve kan se perfekt ud under et mikroskop. Men kan fabrikken kopiere denne perfektion over ti tusind meters produktion? Spørg sælgeren om deres automatiserede kvalitetskontrolsystemer. De skal garantere, at masseproducerede partier opretholder de strenge tolerancer, der er vist i din nøje udvalgte prøve.
Røde flag: Go/No-Go Decision Matrix
Enhver indkøbsproces har brug for en streng go/no-go beslutningsmatrix. Giv dine tilkommende inspektører en konkret tjekliste over almindelige defekter. Disse specifikke røde flag bør straks diskvalificere en prøve fra yderligere overvejelse. Gå ikke på kompromis med kritiske sikkerhedskomponenter.
Pas på disse kritiske fejl under din inspektion:
Inkonsistente pitchmålinger: Varianser over en kort længde indikerer meget ustabile stemplings- eller samlingsprocesser.
Manglende identifikationsmærker: Velrenommerede producenter stempler deres identifikation tydeligt. Ulæselige eller let afgnidede mærker tyder stærkt på forfalsket eller lavkvalitetsproduktion.
Stive led ud af kassen: led skal artikulere glat med det samme. Stivhed indikerer dårlige samlingstolerancer, skæve ledplader eller utilstrækkelig indledende smøring.
Hvis en prøve passerer din strenge matrix, fortsæt forsigtigt. Rådgiv dit ingeniørteam om de næste overgangstrin. Gå fra vellykket prøveevaluering til at starte en lille pilotkørsel. Du kan også udføre en lokaliseret felttest på ikke-kritisk maskineri først. Spring aldrig direkte til en fuld operationel udrulning udelukkende baseret på én god prøve. Overvåg pilotbatchen for tidligt slid, før du underskriver den årlige leveringskontrakt.
Konklusion
At sammenligne disse kritiske løftekomponenter handler aldrig om at finde den billigste løsning. Dit primære mål involverer at opdage det mest verificerbare og konsistente produkt på markedet. Strenge prøveevalueringer afbøder med succes katastrofale fejlrisici i miljøer med høj belastning. Du beskytter i sidste ende både menneskeliv og dyre lagermaskiner.
Tag disse umiddelbare næste trin for at sikre din forsyningskæde pålidelighed:
Færdiggør din interne specifikationstjekliste udelukkende baseret på ANSI- eller ISO-ingeniørstandarder.
Anmod om verificerbart, batchspecifikt dokumenteret bevis for overholdelse fra alle udvalgte leverandører.
Implementer en obligatorisk mikrometer og skydelære inspektionsprotokol for alle ankommende prøver.
Overfør godkendte prøver til et kontrolleret, stærkt overvåget pilotprogram før udbredt massevedtagelse.
FAQ
Q: Hvad er forskellen på at teste en rullekædeprøve versus en bladkædeprøve?
A: Rullekæder interagerer med tandhjul, så test fokuserer stærkt på rotationsslid og rullepåvirkning. Bladkæder mangler helt ruller. Deres vurdering afhænger udelukkende af stift-til-plade lejeareal og ren trækstyrke til tunge løft. Du skal fokusere på ren bæreevne frem for rotationstræthed.
Sp: Hvordan kan jeg verificere, om en prøve ægte er fra LH-serien med bladkæder?
A: Du bør først se efter officielle ISO 4347-overensstemmelsesmærker stemplet på de ydre plader. Brug derefter kaliber til at måle den specifikke pladetykkelse og stiftdiametre. LH-klassificeringen anvender tykkere plader og større stifter end lettere serier, hvilket sikrer, at den håndterer tunge europæiske løftekrav.
Spørgsmål: Skal jeg forvente, at leverandøren leverer destruktive testdata til min prøve?
A: Ja, velrenommerede leverandører giver altid et analysecertifikat (CoA) eller en officiel materialetestrapport. Denne dokumentation skal demonstrere den mindste brudbelastning for den nøjagtige produktionsbatch, som din prøve blev trukket fra. Accepter aldrig generiske testdata for kritiske sikkerhedsløfteapplikationer.
Spørgsmål: Hvorfor er min prøve stiv ved ankomst?
A: Stivhed kan indikere flere ting. Det kan skyldes afkøling af rustforebyggende smøremiddel med høj viskositet. Det signalerer dog ofte en alvorlig fabrikationsfejl, såsom dårlig pladestansning eller ukorrekte monteringstolerancer. Du skal rense prøven og teste artikulationen for at udelukke farlig mekanisk binding.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी