Закупівля масового ланцюга запасів несе значні операційні та фінансові ризики. Металургійні невідповідності або недоліки розмірів в одній партії можуть швидко зупинити виробничі лінії. Такі дефекти можуть призвести навіть до катастрофічної поломки обладнання. Незважаючи на те, що виробники часто заявляють про високі стандарти якості, суворе вхідне забезпечення якості (QA) залишається останньою лінією захисту покупця. Прийняття поставок наосліп наражає ваш заклад на небезпеки, яким можна запобігти, і позапланове технічне обслуговування. Стандартизована система оцінки усуває критичний розрив між маркетинговими обіцянками та щоденною операційною реальністю. Впровадження цієї структури гарантує, що ваше відправлення справді відповідає суворим промисловим або комерційним вимогам. Оновлюючи свої протоколи перевірки, ви захищаєте життєво важливі машини. Ви дізнаєтесь, як точно вимірювати точність розмірів, перевіряти марки металу та перевіряти цілісність конструкції. Ми допоможемо вам побудувати куленепробивний процес контролю якості, щоб виявити приховані недоліки до того, як вони увійдуть у ваш ланцюг поставок.
Ключові висновки
- Перевірка над довірою: завжди вимагайте позитивну ідентифікацію матеріалу (PMI) і протоколи випробувань на стані (MTR), щоб підтвердити точні марки нержавіючої сталі (наприклад, 304 проти 316).
- Суворість розмірів: Мікровідхилення кроку або діаметра дроту призводять до швидкого зносу зірочки та механічного заклинювання.
- Тестування для конкретного застосування: Стандартні випробування на міцність на розрив необхідно адаптувати для спеціальних конфігурацій, таких як порожнистий штифт або кріпильні ланцюги.
- Перевірка постачальників: Постачальник, який заслуговує на довіру, надає прозорі методології тестування та дотримується встановлених стандартів допустимої межі якості (AQL).
Справжня ціна пропуску вхідного контролю якості
Нестандартні масові компоненти створюють каскадні збої на всьому вашому підприємстві. Одна слабка ланка може лопнути під нормальним робочим навантаженням. Це негайно викликає неочікуваний простой. Складальні лінії зупиняються. Працівники раптово стикаються з серйозними порушеннями техніки безпеки. Техніка прискорено зношується. Ви втрачаєте цінні виробничі години, вирішуючи ці проблеми, яким можна запобігти. Команди технічного обслуговування повинні зайнятися видаленням заклинених зірочок. Операційні бюджети швидко виснажуються для покриття екстрених замін.
Багато груп закупівель стають жертвами помилки візуального огляду. Покупці часто просто дивляться на щойно доставлений вантаж. Блискуча поверхня часто виглядає фантастично після прибуття. Ми часто вважаємо, що яскравість свідчить про високу якість виготовлення. Однак блиск не означає структурну цілісність. Це абсолютно нічого не говорить про правильну хімічну пасивацію. Кислотне миття створює гарне покриття. Він легко приховує погані фабричні зварні шви. Полірований зовнішній вигляд легко приховує внутрішні пошкодження.
Ми повинні визначити чіткі критерії успіху для кожної доставки. Як саме виглядає 'пройшла' масова партія? Успіх потребує чітко вимірних точок даних. Вам потрібна 100% відповідність щодо заявлених допусків на розміри. Вам потрібні перевірені та задокументовані оцінки матеріалу. Нарешті, затверджена партія не повинна мати жодних критичних структурних дефектів. Розпливчасті обіцянки щодо якості не забезпечують реального захисту. Щоб гарантувати безперервну роботу, потрібні жорсткі рамки контролю.
Перевірка технічних характеристик ланцюгів з нержавіючої сталі: точність розмірів
Допуски кроку та довжини мають велике значення для механічної синхронізації. Ви повинні виміряти відстань між кількома підключеними посиланнями. Не вимірюйте лише одну окрему ланку. Цей багатоканальний підхід точно обчислює кумулятивну похибку висоти. Використовуйте калібрований вимірювальний прилад. Незначні відхилення швидко з’являються протягом тривалого фізичного періоду.
Виконайте такі дії, щоб виміряти сукупну похибку висоти:
- Покладіть сегмент повністю рівно на калібрований оглядовий стіл.
- Застосуйте стандартне навантаження, щоб усунути початкову слабину.
- Виміряйте відстань між центрами принаймні 10 кроків.
- Порівняйте це фактичне вимірювання з теоретично розрахованою довжиною.
- Відмовтеся від партії, якщо відхилення перевищує обмеження виробника.
Постійність калібру та діаметра залишається абсолютно життєво важливою. Візьміть нещодавно відкалібровані цифрові штангенциркулі. Ретельно виміряйте діаметр дроту або шпильки. Ви повинні порівняти ці показання з опублікованими специфікації ланцюгів з нержавіючої сталі . Суворе дотримання гарантує належне зачеплення зірочки. Занижені штифти швидко зрізаються під важкими промисловими навантаженнями. Ролики великого розміру щільно зв’язуються між зубами зірочки.
Ви повинні активно перевіряти артикуляцію та загальну гнучкість. Протягніть зібраний сегмент голими руками. Уважно прощупайте будь-які аномально жорсткі ланки. Ми хочемо ідеально гладкої артикуляції. Вузол має ковзати по зірочках без зусиль. Остерігайтеся небезпечного механічного зв'язування. Перевірте збірку на наявність надмірного бокового люфту. Занадто великий простір для ворушіння вказує на неакуратне заводське складання.
Встановіть суворі порогові значення візуальних дефектів для вашої команди контролю якості. Раннє виявлення виробничих помилок запобігає катастрофічним збоям пізніше. Ми класифікуємо дефекти, щоб стандартизувати процес відмови.
Загальні порогові значення дефекту розміру
| Тип дефекту |
Опис |
Поріг прийнятності |
| Гострі задирки |
Грубі металеві краї, що залишилися від штампування пластини. |
Нульова толерантність. Спричиняє локалізовані точки стресу. |
| Зміщення зварного шва |
Нецентральні з’єднання в різновидах зварних ланок. |
Відхиляйте, якщо зміщення перевищує 5% діаметра дроту. |
| Деформації штампування |
Тріщини або викривлення навколо отворів кроку пластини. |
Нульова толерантність. Спричиняє передчасну втому металу. |
| Бічна гра |
Надмірна гнучкість згинання з боку в бік. |
Має залишатися в межах визначених кутових обмежень AQL. |
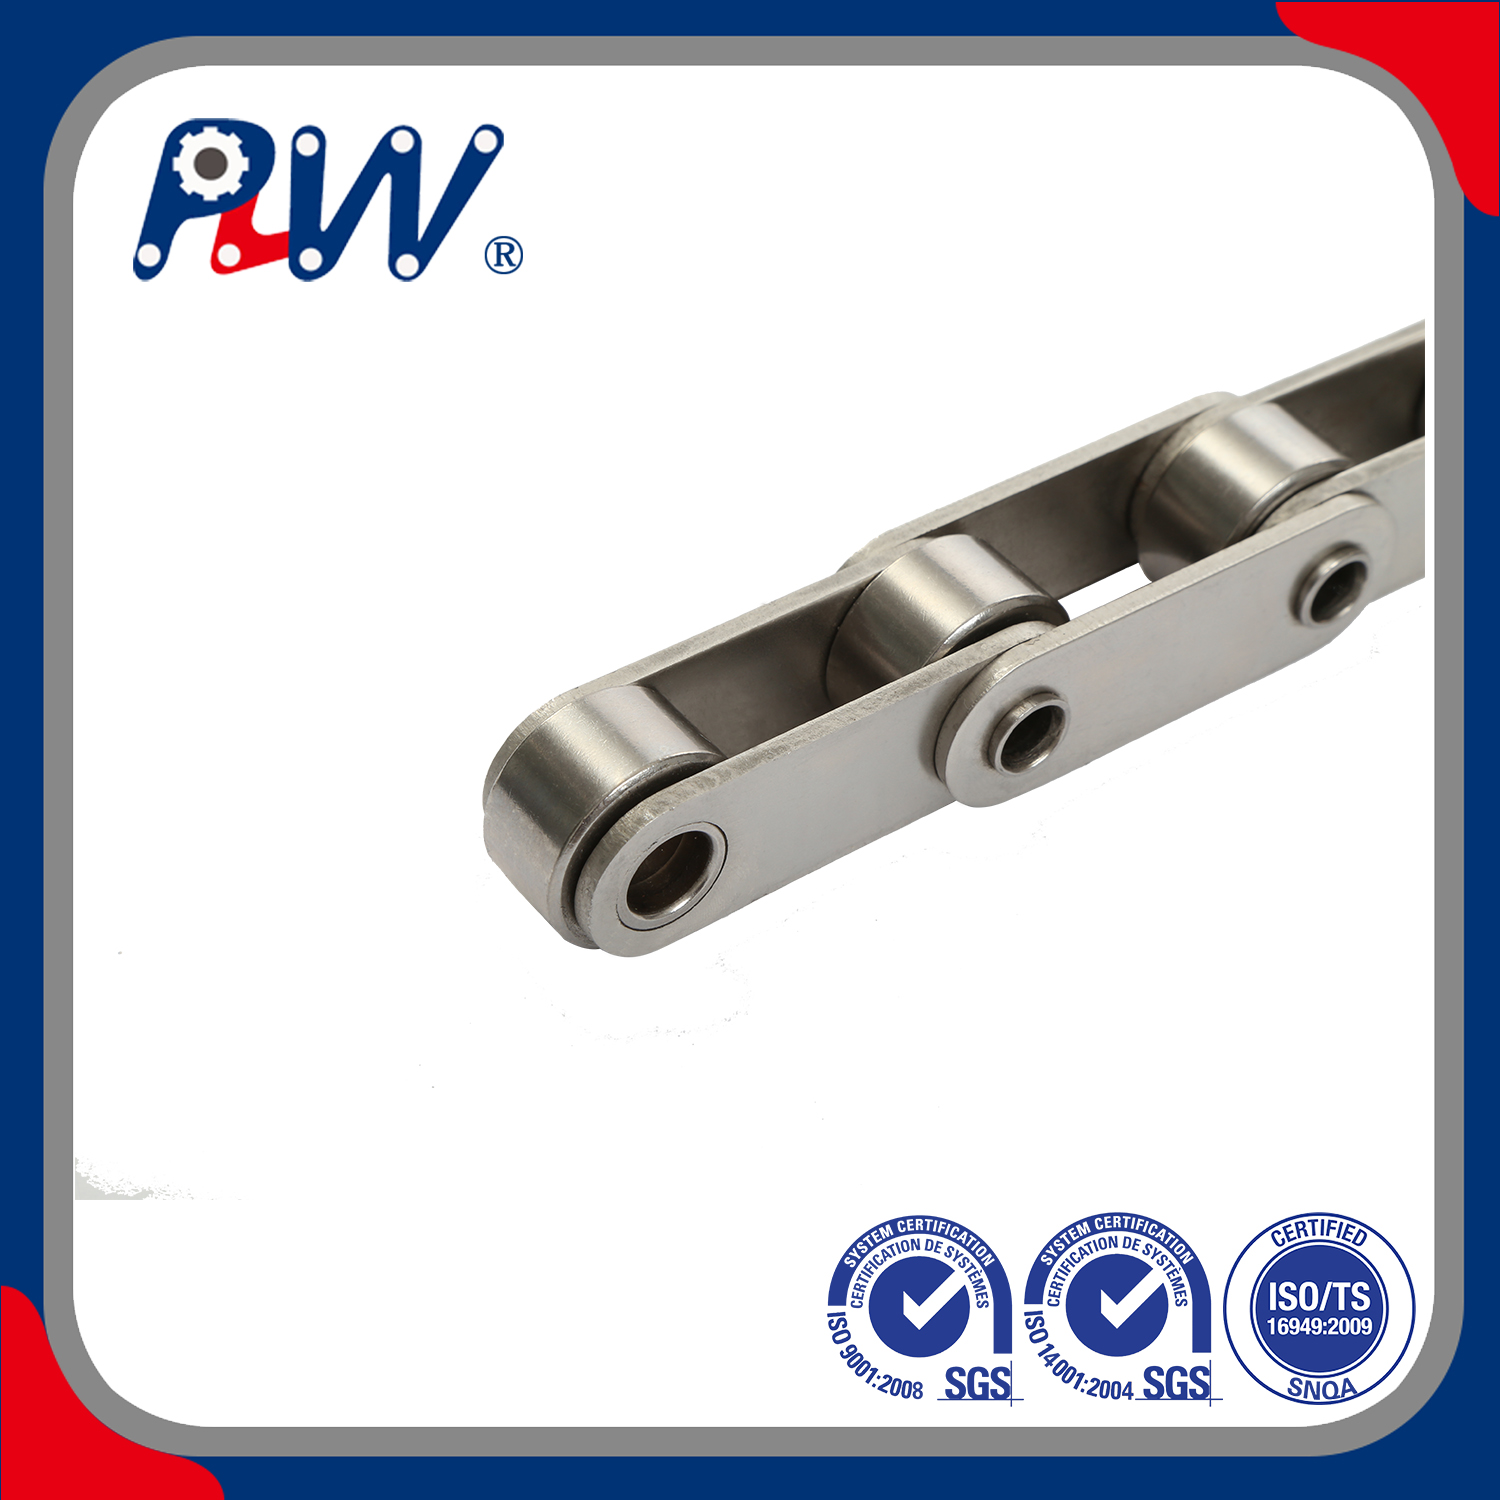
Металургійна перевірка: перевірка якості матеріалу та стійкості до корозії
Реальність 304 проти 316 захоплює багатьох необережних покупців. Постачальники час від часу замінюють дешевший сплав 304 преміум-сплавом 316. Вони роблять це, щоб збільшити свої прибутки. Ми повинні активно перевіряти точний вміст молібдену. Молібден надає 316 його вищу промислову потужність. Він забезпечує вирішальну стійкість до жорстких хлоридних середовищ. Тип 304 повністю позбавлений цього специфічного хімічного захисту. Швидко руйнується та іржавіє в суворих морських умовах.
Порівняльна таблиця хімічного складу (304 проти 316)
| Елемент |
Клас 304 Вимоги |
Клас 316 Вимоги |
Основна функція |
| Хром (Cr) |
18,0% - 20,0% |
16,0% - 18,0% |
Забезпечує базову стійкість до окислення. |
| Нікель (Ni) |
8,0% - 10,5% |
10,0% - 14,0% |
Підвищує пластичність і формувальність. |
| Молібден (Mo) |
Не вказано (0%) |
2,0% - 3,0% |
Запобігає утворенню точок від хлоридів. |
| Карбон (C) |
0,08% макс |
0,08% макс |
Зберігає структурну твердість. |
Позитивна ідентифікація матеріалу (PMI) змінює гру вхідного контролю. Ручні XRF-аналізатори є неймовірно потужними інструментами контролю якості. Ми дуже рекомендуємо їх для всіх сучасних приймальних відділень. Ви просто направляєте пістолет аналізатора на метал. Він миттєво перевіряє точний хімічний склад. Найкраще – це уникнути руйнування продукту. Ви збираєте важливі металургійні дані за лічені секунди.
Оздоблення поверхні та пасивація вимагають дуже пильної уваги. Завжди перевіряйте поставку на наявність залишків заліза. Обробні інструменти часто залишають після себе мікроскопічний залізний пил. Це забруднення спричиняє локальне фарбування чаю. Це майже миттєво викликає швидке окислення поверхні. Ця неприємна проблема трапляється навіть у преміум-класі ланцюжки з нержавіючої сталі . Правильна хімічна пасивація повністю усуває цю небезпеку. Відновлює природний захисний шар оксиду хрому.
Випробування на твердість підтверджує очікуваний рівень зносостійкості. Зазвичай ми використовуємо тестові шкали Роквелла або Віккерса. Ви повинні переконатися, що метал досягає заданої твердості. М'які пластини легко розтягуються при постійній робочій напрузі. Надмірно загартовані компоненти стають небезпечно крихкими. Ідеально збалансований профіль твердості гарантує надійну довгострокову роботу.
Випробування на механічну цілісність і навантаження
Доказове навантаження повністю відрізняється від граничної міцності на розрив. Заводські випробування зазвичай досягають удвічі більшого робочого навантаження. Ми називаємо це початкове натяг навантаженням. Він розташовує компоненти на їх остаточному місці. Гранична міцність на розрив являє собою набагато більше число. Це знаменує точку катастрофічної фізичної невдачі. Покупці повинні регулярно запитувати дані тестування партії знищення. Це підтверджує фактичний запас міцності вашої покупки.
Цілісність зварних швів стосується особливо стилів зварних ланок. Дуже уважно огляньте зону термічного впливу (ЗТВ). Уважно подивіться на будь-які ознаки крихкості матеріалу. Остерігайтеся небезпечного неповного синтезу. Слабкий зварний шов створює серйозну загрозу безпеці на робочому місці. Динамічні розтягуючі навантаження призведуть до розриву погано зварених з’єднань. Повне проникнення є обов’язковим для підйому або над головою.
Спеціальні продукти вимагають ретельно розроблених процедур перевірки. При оцінюванні порожнисті штифтові ланцюги з нержавіючої сталі , зосередьтеся на особливостях розмірів. Спочатку перевірте концентричність порожнистих штифтів. Перевірте допуски на внутрішній отвір для спеціальних насадок. Забезпечте стійкість проти видавлювання штифтів під навантаженням. Великі бічні сили можуть виштовхнути слабкі порожнисті штифти назовні. Це спричиняє негайне руйнування вузла під час роботи.
Оцінити загальну втомлюваність і динамічну зносостійкість. Інтенсивно зосередьтеся на основних опорних областях. Це саме місце, де штифти зустрічаються з внутрішніми пластинами. Перевірте ці з’єднання на належне механічне положення. Перевірте задану глибину зміцнення поверхні. Погані опорні поверхні під час використання швидко стираються. Безперервна їзда на велосипеді руйнує слабкі суглоби всього за кілька тижнів.
Оцінка системи забезпечення якості вашого постачальника ланцюгів з нержавіючої сталі
Відстежуваність створює глибоку довіру між покупцями та постачальниками. Законний постачальник ланцюгів з нержавіючої сталі підтверджує свої вимоги щодо якості. Вони охоче надають вичерпні звіти про випробування млина (MTR). Ці важливі документи мають бути безпосередньо пов’язані з номерами тепла партії. Без чіткого відстеження ви купуєте наосліп. Ви не можете перевірити походження сировини або фабричну обробку.
Структуровані протоколи вибірки організовують хаотичний процес отримання. Багатотонні поставки часто виглядають неймовірно непосильними для інспекторів. Ми впроваджуємо міжнародний стандарт ISO 2859-1. Крім того, ви можете використовувати структуру ANSI/ASQ Z1.4. Ці системи допустимих меж якості (AQL) керують вашою командою. Вони точно скажуть, скільки метрів потрібно перевірити. Належна випадкова вибірка запобігає упередженим або невдалим перевіркам.
Аудит третьої сторони забезпечує незаперечну об’єктивну істину. Завжди вимагайте сертифікати незалежної лабораторії для великих замовлень. Вам потрібні ці звіти для хімічної відповідності та навантаження. Згідно із законодавством, вони вимагаються для критичних підйомних робіт. Харчове середовище вимагає проходження санітарних перевірок. Зовнішні випробувальні лабораторії повністю усувають будь-яку потенційну упередженість постачальника.
Застосування суворої логіки короткого списку захищає ваш процес закупівель. Уважно стежте за попереджувальними знаками під час пробних замовлень. Ви повинні оцінити, як постачальник справляється з технічною перевіркою.
- Непрозорі дані тестування: небажання ділитися точними параметрами тестування є головною тривожною ознакою.
- Непослідовна обробка: візуальні відмінності між партіями вказують на поганий внутрішній заводський контроль.
- Ухильне спілкування: уникайте партнерів, які ухиляються від прямих металургійних чи інженерних питань.
- Відсутні сертифікати: відхиляйте постачальників, які не надають документацію з управління якістю ISO.
Прозорість чітко відокремлює надійних партнерів-виробників від ризикованих. Ви повинні вимагати операційної досконалості з першого дня.
Висновок
Ефективна масова перевірка виходить далеко за рамки простих візуальних перевірок. Ми повинні прийняти розмірну математику та серйозну металургію. Ми значною мірою покладаємося на сувору документацію щодо відстеження. Порадьте своїм відділам закупівель діяти негайно. Оновіть свої Стандартні операційні процедури контролю якості вхідного каналу сьогодні. Використовуйте суворі критерії оцінки, описані вище. Не залишайте безпеку чи якість об’єкта напризволяще. Заохочуйте своїх покупців заздалегідь запитувати зразки для оцінки. Зверніться безпосередньо до технічного інженера з продажу. Чітко та впевнено обговоріть свої вимоги до митної перевірки. Завжди перевіряйте наявність документів для наступного оптового замовлення.
FAQ
З: Який прийнятний допуск подовження кроку для нових ланцюгів з нержавіючої сталі?
Відповідь: Нові поставки повинні відображати майже нульове подовження з коробки. Будь-які незначні відхилення повинні строго відповідати визначеним виробником допускам. Ми застосовуємо це, щоб уникнути негайної невідповідності зірочок. Надмірне початкове подовження вказує на погане заводське попереднє розтягування. Це безпосередньо веде до прискореного зносу механізмів і зависання в роботі.
З: Як я можу перевірити марку нержавіючої сталі без спеціального обладнання?
A: Магнітні тести представляють поширений, але небезпечний галузевий міф. Процеси холодної обробки можуть зробити аустенітні марки злегка магнітними. Тому магніти не в якості надійних металургійних індикаторів. Тести на хімічне падіння пропонують базову альтернативу. Проте перевірка лабораторії третьої сторони залишається єдиною справді надійною заміною професійним пістолетам PMI XRF.
З: Яка документація повинна супроводжувати масову ланцюгову доставку?
A: Комплексна документація забезпечує повне відстеження матеріалу. Ваша доставка повинна містити детальний пакувальний лист. Завжди вимагайте офіційний сертифікат відповідності (CoC). Вимагайте звіти про випробування матеріалів (MTR), що відображають точні показники нагріву партії. Нарешті, зберіть усі відповідні сертифікати механічних випробувань, що підтверджують граничну навантажувальну здатність.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


