Набыццё масавых ланцуговых запасаў нясе значную аперацыйную і фінансавую рызыку. Металургічныя неадпаведнасці або недахопы памераў у адной партыі могуць хутка спыніць вытворчыя лініі. Такія дэфекты могуць нават прывесці да катастрафічных паломак абсталявання. Нягледзячы на тое, што вытворцы часта заяўляюць аб высокіх стандартах якасці, строгі ўваходны кантроль якасці (QA) застаецца апошняй лініяй абароны пакупніка. Прыняцце паставак усляпую падвяргае ваш аб'ект небяспекам, якія можна прадухіліць, і пазапланавым тэхнічным абслугоўванні. Стандартызаваная структура ацэнкі ліквідуе крытычны разрыў паміж маркетынгавымі абяцаннямі і штодзённай аперацыйнай рэальнасцю. Укараненне гэтай структуры гарантуе, што ваш груз сапраўды адпавядае строгім прамысловым і камерцыйным патрабаванням. Абнаўляючы свае пратаколы праверкі, вы абараняеце жыццёва важныя машыны. Вы даведаецеся, як дакладна вымяраць дакладнасць памераў, правяраць маркі металу і правяраць структурную цэласнасць. Мы правядзем вас праз стварэнне куленепрабівальнага працэсу кантролю якасці, каб выявіць схаваныя недахопы, перш чым яны ўвойдуць у вашу ланцужок паставак.
Ключавыя вывады
- Верыфікацыя праз давер: Заўсёды патрабуецца станоўчая ідэнтыфікацыя матэрыялу (PMI) і справаздачы аб выпрабаваннях млына (MTR), каб пацвердзіць дакладныя маркі нержавеючай сталі (напрыклад, 304 супраць 316).
- Строгасць памераў: Мікраадхіленні ў кроку або дыяметры дроту прыводзяць да хуткага зносу зорачак і механічнага звязвання.
- Тэставанне ў залежнасці ад прымянення: стандартныя выпрабаванні на трываласць на разрыў павінны быць адаптаваны для спецыялізаваных канфігурацый, такіх як полы штыфт або ланцугі мацавання.
- Праверка пастаўшчыкоў: надзейны пастаўшчык забяспечвае празрыстыя метадалогіі тэсціравання і прытрымліваецца ўстаноўленых стандартаў прымальнай якасці (AQL).
Сапраўдны кошт пропуску ўваходнага кантролю якасці
Няякасныя масавыя кампаненты ствараюць каскадныя збоі ва ўсім вашым прадпрыемстве. Адно слабое звяно можа зламацца пры звычайных працоўных нагрузках. Гэта неадкладна выклікае нечаканы прастой. Зборачныя лініі спыняюцца. Рабочыя раптам сутыкаюцца з сур'ёзнымі парушэннямі тэхнікі бяспекі. Тэхніка паскорана зношваецца. Вы губляеце каштоўныя гадзіны вытворчасці, вырашаючы гэтыя праблемы, якія можна прадухіліць. Групы тэхнічнага абслугоўвання павінны змагацца, каб ачысціць заклінаныя зорачкі. Аперацыйныя бюджэты хутка высільваюцца, каб пакрыць экстранныя замены.
Многія каманды па закупках становяцца ахвярамі памылкі візуальнага кантролю. Часта пакупнікі проста глядзяць на толькі што дастаўленую партыю. Бліскучая паверхня часта выглядае фантастычна па прыбыцці. Мы часта лічым, што яркасць сведчыць аб высокай якасці вытворчасці. Аднак выглядаць бліскучымі не азначае структурную цэласнасць. Гэта абсалютна нічога не кажа вам аб правільнай хімічнай пасівацыі. Кіслотная мыйка стварае прыгожую аздабленне. Ён лёгка хавае дрэнныя завадскія зварныя швы. Паліраваны знешні выгляд лёгка хавае ўнутраныя пераломы.
Мы павінны вызначыць дакладныя крытэрыі поспеху для кожнай пастаўкі. Як менавіта выглядае масавая партыя, якая 'прайшла'? Поспех патрабуе строга вымерных кропак дадзеных. Вам патрэбна 100% адпаведнасць заяўленым допускам памераў. Вам патрэбныя правераныя і дакументальна пацверджаныя адзнакі матэрыялу. Нарэшце, зацверджаная партыя не павінна мець нулявых крытычных структурных дэфектаў. Расплывістыя абяцанні якасці не забяспечваюць рэальнай абароны. Каб гарантаваць бесперапынную працу, патрэбны жорсткія рамкі праверкі.
Праверка тэхнічных характарыстык ланцугоў з нержавеючай сталі: дакладнасць памераў
Допускі на крок і даўжыню маюць вялікае значэнне для механічнай сінхранізацыі. Вы павінны вымераць адлегласць па некалькіх падлучаных спасылках. Не вымярайце толькі адно асобнае звяно. Гэты шматзвяны падыход дакладна разлічвае сукупную памылку кроку. Выкарыстоўвайце адкалібраваны вымяральны прыбор. Нязначныя адхіленні хутка ўзнікаюць на працягу доўгага фізічнага перыяду.
Каб вымераць сукупную памылку кроку, выканайце наступныя дзеянні:
- Пакладзеце сегмент цалкам роўна на адкалібраваны кантрольны стол.
- Прыкладзеце стандартную нагрузку на расцяжэнне, каб ліквідаваць першапачатковую слабіну.
- Вымерайце адлегласць ад цэнтра да цэнтра як мінімум на 10 кроках.
- Параўнайце гэта фактычнае вымярэнне з тэарэтычна разлічанай даўжынёй.
- Адмоўцеся ад партыі, калі адхіленне перавышае абмежаванні вытворцы.
Кансістэнцыя калібра і дыяметра застаецца абсалютна жыццёва важнай. Вазьміце свае нядаўна адкалібраваныя лічбавыя суппорты. Уважліва вымерайце дыяметр дроту або шпількі. Вы павінны параўнаць гэтыя паказанні з апублікаванымі спецыфікацыі ланцугоў з нержавеючай сталі . Строгае захаванне гарантуе правільнае зачапленне зорачак. Нізкарослыя шпількі хутка стрыгуцца пры вялікіх прамысловых нагрузках. Вялікія ролікі шчыльна звязваюцца ў зубцах зорачак.
Вы павінны актыўна правяраць артыкуляцыю і агульную гнуткасць. Працягніце сабраны сегмент праз голыя рукі. Уважліва прамацайце любыя ненармальна жорсткія звёны. Мы хочам ідэальна гладкай артыкуляцыі. Зборка павінна лёгка слізгаць па зорачках. Сачыце за небяспечным механічным звязваннем. Праверце вузел на празмерны бакавы люфт. Занадта шмат месца для варушэння паказвае на нядбайныя допускі на фабрычнай зборцы.
Устанавіце строгія парогі візуальных дэфектаў для вашай каманды QA. Ранняе выяўленне вытворчых памылак прадухіляе наступныя катастрафічныя збоі. Мы класіфікуем дэфекты, каб стандартызаваць працэс адмовы.
Агульныя памерныя парогі дэфектаў
| Тып дэфекту |
Апісанне |
Парог прымальнасці |
| Вострыя задзірыны |
Шурпатыя металічныя краю, якія засталіся ад штампоўкі. |
Нулявая талерантнасць. Выклікае лакалізаваныя кропкі стрэсу. |
| Нясумеснасць зварнога шва |
Нецэнтральныя злучэнні ў разнавіднасцях зварных звёнаў. |
Адхіліць, калі зрушэнне перавышае 5% дыяметра дроту. |
| Штамповка Дэфармацыі |
Расколіны або дэфармацыі вакол адтулін для кроку пласціны. |
Нулявая талерантнасць. Выклікае заўчасную стомленасць металу. |
| Бакавая гульня |
Празмерная гнуткасць згінання з боку ў бок. |
Павінна заставацца ў межах вызначаных вуглоў AQL. |
Металургічная валідацыя: праверка маркі матэрыялу і ўстойлівасці да карозіі
Рэальнасць 304 супраць 316 захоплівае многіх неасцярожных пакупнікоў. Пастаўшчыкі час ад часу замяняюць больш танны сплаў 304 на сплаў 316. Яны робяць гэта, каб павялічыць прыбытак. Мы павінны актыўна правяраць дакладнае ўтрыманне малібдэна. Малібдэн дае 316 найвышэйшую прамысловую магутнасць. Ён забяспечвае важную ўстойлівасць да цяжкіх хларыдных асяроддзяў. Тып 304 цалкам пазбаўлены гэтай спецыфічнай хімічнай абароны. Ён хутка ржавее і ржавее ў цяжкіх марскіх умовах.
Параўнальная табліца хімічнага складу (304 супраць 316)
| Элемент |
Клас 304 Патрабаванне |
Клас 316 Патрабаванне |
Асноўная функцыя |
| хром (Cr) |
18,0% - 20,0% |
16,0% - 18,0% |
Забяспечвае асноўную ўстойлівасць да акіслення. |
| Нікель (Ni) |
8,0% - 10,5% |
10,0% - 14,0% |
Павышае пластычнасць і пластычнасць. |
| Малібдэн (Mo) |
Не ўказана (0%) |
2,0% - 3,0% |
Прадухіляе кропкавасць ад хларыдаў. |
| Вуглярод (C) |
0,08% макс |
0,08% макс |
Захоўвае структурную цвёрдасць. |
Станоўчая ідэнтыфікацыя матэрыялу (PMI) змяняе гульню ўваходнага кантролю. Ручныя XRF-аналізатары - гэта неверагодна магутныя інструменты кантролю якасці. Мы настойліва рэкамендуем іх для ўсіх сучасных прыёмных аддзяленняў. Вы проста накіроўваеце пісталет-аналізатар на метал. Ён імгненна правярае дакладны хімічны склад. Самае лепшае - пазбегнуць разбурэння прадукту. Вы збіраеце важныя металургічныя дадзеныя за лічаныя секунды.
Аздабленне паверхні і пасівацыя патрабуюць вельмі пільнай увагі. Заўсёды правярайце пастаўку на наяўнасць рэшткаў жалеза. Апрацоўчыя інструменты часта пакідаюць мікраскапічны жалезны пыл. Гэта забруджванне выклікае лакальнае афарбоўванне гарбаты. Гэта амаль адразу выклікае хуткае акісленне паверхні. Гэтая непрыемная праблема ўзнікае нават у прэміум-класе ланцугі з нержавеючай сталі . Правільная хімічная пасівацыя цалкам ліквідуе гэтую небяспеку. Ён аднаўляе натуральны ахоўны пласт аксіду хрому.
Выпрабаванне цвёрдасці пацвярджае чаканы ўзровень зносаўстойлівасці. Звычайна мы выкарыстоўваем тэставыя шкалы Роквелла або Віккерса. Вы павінны пераканацца, што метал дасягае мэтавай цвёрдасці. Мяккія пласціны лёгка расцягваюцца пры пастаянным эксплуатацыйным напрузе. Празмерна загартаваныя кампаненты становяцца небяспечна далікатнымі. Ідэальна збалансаваны профіль цвёрдасці гарантуе надзейную працяглую працу.
Тэставанне механічнай цэласнасці і нагрузкі
Доказ нагрузкі цалкам адрозніваецца ад канчатковай трываласці на разрыў. Завадскія выпрабаванні звычайна перавышаюць ліміт працоўнай нагрузкі ўдвая. Мы называем гэта першапачатковае напружанне пробнай нагрузкай. Ён усталёўвае кампаненты на іх канчатковае месца. Канчатковая трываласць на разрыў уяўляе сабой значна большую лічбу. Гэта азначае кропку катастрафічнага фізічнага збою. Пакупнікі павінны рэгулярна запытваць дадзеныя тэсту на знішчэнне партыі. Гэта даказвае фактычны запас трываласці вашай пакупкі.
Цэласнасць зварных швоў адносіцца асабліва да стыляў зварных звёнаў. Вельмі ўважліва агледзіце зону тэрмічнага ўздзеяння (ЗТВ). Уважліва шукайце любыя прыкметы далікатнасці матэрыялу. Сачыце за небяспечным няпоўным зліццём. Слабы зварны шво стварае сур'ёзную небяспеку для бяспекі на працоўным месцы. Дынамічныя нагрузкі на расцяжэнне з часам прывядуць да разрыву дрэнна зварных злучэнняў. Поўнае пранікненне з'яўляецца абавязковым для пад'ёмных або накладных работ.
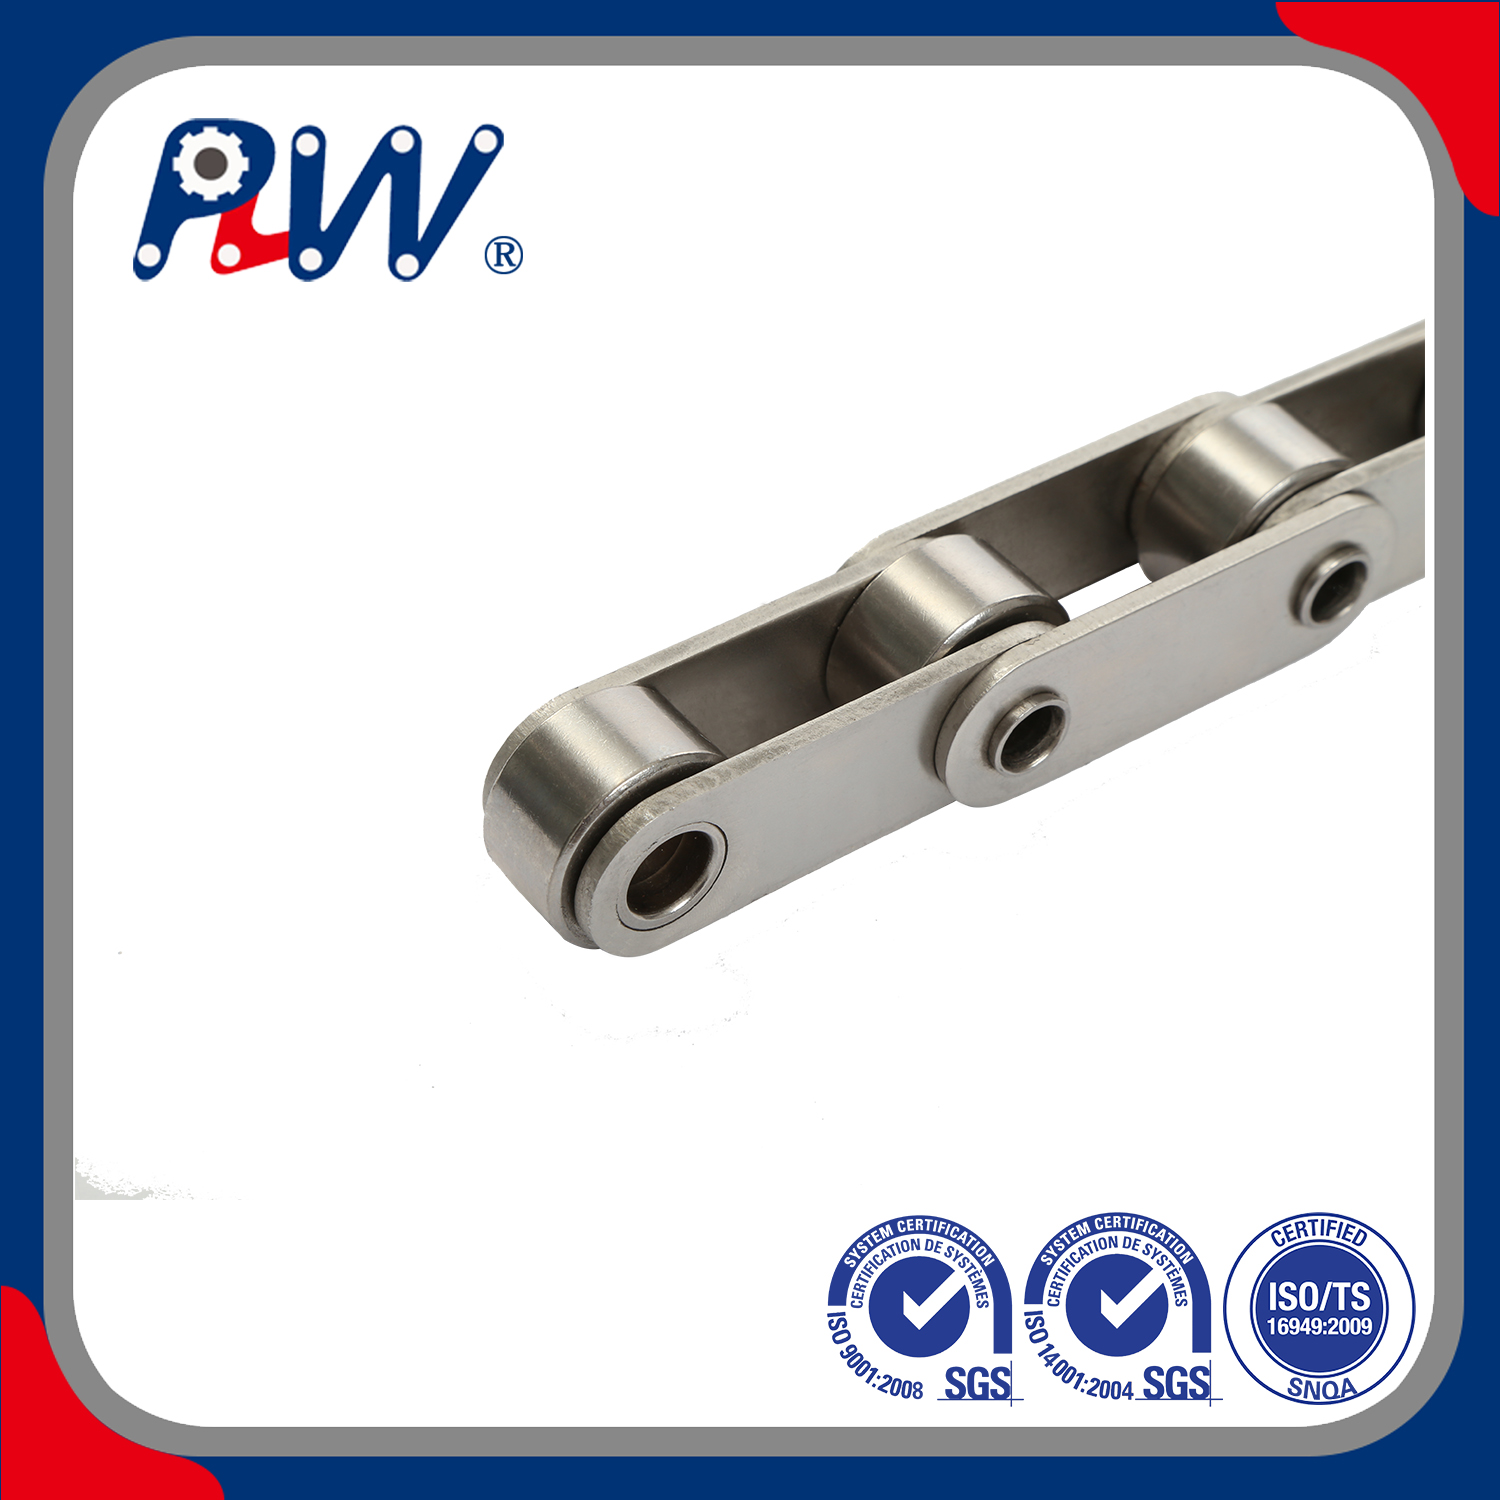
Спецыяльныя прадукты патрабуюць вельмі індывідуальных працэдур праверкі. Пры ацэнцы ланцугі з полымі штыфтамі з нержавеючай сталі , арыентуйцеся на асаблівасці памераў. Спачатку праверце канцэнтрычнасць полых шпілек. Праверце допускі на ўнутраныя адтуліны для нестандартных насадак. Забяспечце моцную ўстойлівасць супраць выціскання штыфта пад нагрузкай. Моцныя бакавыя сілы могуць выціснуць слабыя полыя шпількі вонкі. Гэта выклікае неадкладны развал зборкі падчас працы.
Ацэнка агульнай стомленасці і дынамічнай зносаўстойлівасці. Інтэнсіўна засяродзьцеся на асноўных апорных зонах. Гэта менавіта месца, дзе штыфты сустракаюцца з унутранымі пласцінамі. Праверце гэтыя скрыжаванні на правільнае механічнае размяшчэнне. Праверце зададзеную глыбіню зацвярдзення паверхні. Дрэнныя апорныя паверхні хутка стачваюцца падчас выкарыстання. Бесперапынная язда на ровары разбурае слабыя суставы ўсяго за некалькі тыдняў.
Ацэнка сістэмы кантролю якасці вашага пастаўшчыка ланцугоў з нержавеючай сталі
Адсочванне стварае глыбокі давер паміж пакупнікамі і прадаўцамі. Законны пастаўшчык ланцугоў з нержавеючай сталі даказвае свае патрабаванні да якасці. Яны ахвотна даюць вычарпальныя справаздачы аб выпрабаваннях млына (MTR). Гэтыя крытычна важныя дакументы павінны быць непасрэдна прывязаны да цеплавых нумароў партыі. Без дакладнага прасочвання вы купляеце ўсляпую. Вы не можаце праверыць паходжанне сыравіны або заводскую апрацоўку.
Структураваныя пратаколы выбаркі арганізуюць хаатычны працэс атрымання. Шматтонныя пастаўкі часта здаюцца інспектарам неверагодна цяжкімі. Мы ўкараняем глабальны стандарт ISO 2859-1. Акрамя таго, вы можаце выкарыстоўваць структуру ANSI/ASQ Z1.4. Гэтыя сістэмы прымальнага ліміту якасці (AQL) накіроўваюць вашу каманду. Яны дакладна кажуць вам, колькі метраў трэба праверыць. Правільная выпадковая выбарка прадухіляе прадузятыя або лянівыя праверкі.
Праверкі трэціх асоб даюць бясспрэчную аб'ектыўную ісціну. Заўсёды запытвайце сертыфікаты незалежных лабараторый для буйных заказаў. Вам патрэбныя гэтыя справаздачы для адпаведнасці хімічным рэчывам і нагрузцы. Па законе іх патрабуюць крытычныя пад'ёмныя праграмы. Харчовыя асяроддзя патрабуюць ад іх праходжання санітарных праверак. Знешнія лабараторыі тэсціравання цалкам ліквідуюць любую патэнцыйную прадузятасць пастаўшчыка.
Прымяненне строгай логікі кароткага спісу абараняе ваш працэс закупак. Уважліва сочыце за папераджальнымі знакамі падчас пробных заказаў. Вы павінны ацаніць, як пастаўшчык спраўляецца з тэхнічным кантролем.
- Непразрыстыя даныя тэсціравання: нежаданне дзяліцца дакладнымі параметрамі тэсту з'яўляецца сур'ёзным папераджальным знакам.
- Непаслядоўная аздабленне: Візуальныя адрозненні паміж партыямі сігналізуюць аб дрэнным унутраным фабрычным кантролі.
- Уніклівае зносіны: пазбягайце партнёраў ухіляцца ад прамых металургічных або інжынерных пытанняў.
- Адсутнасць сертыфікатаў: адхіляць пастаўшчыкоў, якія не прадстаўляюць дакументацыю па кіраванні якасцю ISO.
Празрыстасць выразна аддзяляе надзейных партнёраў-вытворцаў ад рызыкоўных. Вы павінны патрабаваць дасканаласці ў працы з першага дня.
Заключэнне
Эфектыўная групавая праверка выходзіць далёка за рамкі асноўных візуальных праверак. Мы павінны прыняць мерную матэматыку і сур'ёзную металургію. Мы ў значнай ступені належым на строгую дакументацыю прасочвання. Парайце сваім камандам па закупках дзейнічаць неадкладна. Абнавіце свае стандартныя аперацыйныя працэдуры па кантролі за якасцю ўваходных паслуг сёння. Выкарыстоўвайце строгія крытэрыі ацэнкі, апісаныя вышэй. Не пакідайце бяспеку і якасць аб'екта на волю выпадку. Заахвочвайце сваіх пакупнікоў запытваць узоры для ацэнкі раней. Пракансультуйцеся непасрэдна з тэхнічным інжынерам па продажах. Ясна і ўпэўнена абмяркуйце свае патрабаванні да інспекцыі. Заўсёды правярайце наяўнасць дакументацыі для наступнага масавага заказу.
FAQ
Пытанне: які прымальны допуск падаўжэння кроку для новых ланцугоў з нержавеючай сталі?
A: Новыя пастаўкі павінны паказваць амаль нулявое падаўжэнне з скрынкі. Любыя нязначныя адхіленні павінны строга адпавядаць вызначаным вытворцам допускам. Мы выконваем гэта, каб пазбегнуць неадкладнага несупадзення зорачак. Празмернае першапачатковае падаўжэнне паказвае на дрэннае папярэдняе расцягванне на заводзе. Гэта непасрэдна вядзе да паскоранага зносу механізмаў і эксплуатацыйнай завязкі.
Пытанне: Як я магу праверыць марку нержавеючай сталі без спецыяльнага абсталявання?
A: Магнітныя выпрабаванні ўяўляюць сабой распаўсюджаны, але небяспечны галіновы міф. Працэсы халоднай апрацоўкі могуць зрабіць аўстэнітныя маркі злёгку магнітнымі. Такім чынам, магніты не ў якасці надзейных металургічных індыкатараў. Тэсты на хімічнае падзенне прапануюць базавую альтэрнатыву. Тым не менш, лабараторная праверка іншых вытворцаў застаецца адзінай сапраўды надзейнай заменай прафесійным пісталетам PMI XRF.
Пытанне: Якая дакументацыя павінна суправаджаць ланцуговую дастаўку оптам?
A: Поўнае афармленне дакументаў забяспечвае поўную адсочванне матэрыялу. Ваша пастаўка павінна ўключаць падрабязны ўпаковачны ліст. Заўсёды патрабуецца афіцыйны сертыфікат адпаведнасці (CoC). Патрабуйце справаздачы аб выпрабаваннях матэрыялаў (MTR), якія паказваюць дакладныя колькасці цеплавой нагрузкі партыі. Нарэшце, збярыце ўсе адпаведныя сертыфікаты механічных выпрабаванняў, якія пацвярджаюць максімальную грузападымальнасць.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


