Ahelvarude hulgi hankimisega kaasneb märkimisväärne tegevus- ja finantsrisk. Ühe partii metallurgilised ebaühtlused või mõõtmevead võivad tootmisliinid kiiresti peatada. Sellised vead võivad põhjustada isegi katastroofilisi seadmerikkeid. Kuigi tootjad väidavad sageli kõrgeid kvaliteedistandardeid, jääb range sissetulev kvaliteedi tagamine (QA) ostja viimaseks kaitseliiniks. Tarnete vastuvõtmine seab teie rajatise pimesi ohtu ennetatavatele ohtudele ja plaanivälisele hooldusele. Standardiseeritud hindamisraamistik ületab kriitilise lõhe turunduslubaduste ja igapäevase tegevuse vahel. Selle raamistiku rakendamine tagab, et teie saadetis vastab tõeliselt rangetele tööstus- või kaubandusnõuetele. Ülevaatusprotokolle uuendades kaitsete elutähtsaid masinaid. Saate täpselt teada, kuidas mõõta mõõtmete täpsust, kinnitada metalli klasse ja kontrollida konstruktsiooni terviklikkust. Juhendame teid kuulikindla kvaliteedikontrolli protsessi loomisel, et leida varjatud vead enne, kui need teie tarneahelasse sisenevad.
Võtmed kaasavõtmiseks
- Usalduse üle kontrollimine: täpsete roostevaba terase klasside (nt 304 vs 316) kinnitamiseks nõudke alati positiivse materjali identifitseerimist (PMI) ja veskikatsearuandeid (MTR).
- Mõõtmete rangus: sammu või traadi läbimõõdu mikrohälbed põhjustavad ketiratta kiiret kulumist ja mehaanilist sidumist.
- Rakendusspetsiifilised testid: standardsed tõmbetugevuskatsed tuleb kohandada spetsiaalsete konfiguratsioonide jaoks, nagu õõnestihvtid või kinnitusketid.
- Tarnija kontrollimine: usaldusväärne tarnija pakub läbipaistvaid testimismetoodikaid ja järgib kehtestatud vastuvõetava kvaliteedipiirangu (AQL) standardeid.
Sissetuleva kvaliteedikontrolli vahelejätmise tegelik hind
Ebastandardsed hulgikomponendid tekitavad kogu teie rajatises kaskaadtõrkeid. Üks nõrk lüli võib normaalse töökoormuse korral katkeda. See käivitab kohe ootamatu seisaku. Koosteliinid peatuvad. Töötajad seisavad ootamatult silmitsi tõsiste ohutusnõuete rikkumisega. Masinad kannatavad seadmete kiirenenud kulumise tõttu. Nende ennetatavate probleemide lahendamisel kaotate väärtuslikke tootmistunde. Hooldusmeeskonnad peavad ummistunud ketirataste eemaldamiseks rabelema. Tegevuseelarve kulub kiiresti, et katta erakorralised asendused.
Paljud hankemeeskonnad langevad visuaalse kontrolli eksliku ohvriks. Ostjad vaatavad sageli lihtsalt äsja tarnitud saadetist. Läikiv pind näeb saabumisel sageli fantastiline välja. Sageli eeldame, et heledus näitab kõrget tootmiskvaliteeti. Kuid läikiv väljanägemine ei võrdu struktuuri terviklikkusega. See ei ütle teile absoluutselt mitte midagi õige keemilise passiveerimise kohta. Happepesu loob kauni viimistluse. See peidab kergesti kehvad tehase keevisõmblused. Poleeritud välispind varjab kergesti sisemised pingemurrud.
Peame iga tarne jaoks määratlema selged edukriteeriumid. Kuidas 'läbitud' hulgipartii täpselt välja näeb? Edu saavutamiseks on vaja rangelt mõõdetavaid andmepunkte. Teil on vaja 100% vastavust märgitud mõõtmete tolerantsidele. Teil on vaja kontrollitavaid ja dokumenteeritud materjali klasse. Lõpuks peab heakskiidetud partiil olema 0 kriitilist struktuuriviga. Ebamäärased kvaliteedilubadused ei paku tegelikku kaitset. Pideva toimimise tagamiseks vajate jäikaid kontrolliraamistikke.
Roostevabast terasest kettide tehniliste andmete kontrollimine: mõõtmete täpsus
Kõrguse ja pikkuse tolerantsid on mehaanilise sünkroonimise jaoks olulised. Peate mõõtma kaugust mitme ühendatud lingi kaudu. Ärge mõõtke ainult üksikut linki. See mitme lingi meetod arvutab kumulatiivse helikõrguse vea täpselt. Kasutage kalibreeritud mõõteseadet. Väiksemad kõrvalekalded ühinevad kiiresti pika füüsilise ajavahemiku jooksul.
Kumulatiivse helikõrguse vea mõõtmiseks järgige neid konkreetseid samme.
- Asetage segment kalibreeritud kontrolllauale täiesti tasaselt.
- Esialgse lõtvuse eemaldamiseks rakendage standardset pingutuskoormust.
- Mõõtke keskpunktide vaheline kaugus vähemalt 10 sammu ulatuses.
- Võrrelge seda tegelikku mõõtmist teoreetilise arvutatud pikkusega.
- Lükake partii tagasi, kui kõrvalekalle ületab tootja piirmäärasid.
Mõõtme ja läbimõõdu konsistents on endiselt ülioluline. Haara oma hiljuti kalibreeritud digitaalsed nihikud. Mõõtke hoolikalt traadi või tihvti läbimõõtu. Peate neid näitu võrdlema avaldatud andmetega roostevabast terasest kettide spetsifikatsioonid . Range järgimine tagab ketiratta õige haardumise. Alamõõdulised tihvtid nihkuvad kiiresti suure tööstusliku koormuse korral. Liiga suured rullid seovad ketiratta hammaste vahel tihedalt kinni.
Peate aktiivselt kontrollima liigendust ja üldist paindlikkust. Tõmmake kokkupandud segment läbi paljaste käte. Tundke tähelepanelikult kõiki ebatavaliselt jäigaid lülisid. Soovime täiesti sujuvat liigendust. Koost peaks pingutuseta üle ketirataste libisema. Jälgige ohtlikku mehaanilist sidumist. Kontrollige koostu liigse külglõtku suhtes. Liiga palju vingerdamisruumi viitab lohakatele tehasekooste tolerantsidele.
Kehtestage oma kvaliteedikontrolli meeskonnale ranged visuaalsete defektide läved. Tootmisvigade varane märkamine hoiab ära hilisemad katastroofilised tõrked. Klassifitseerime defektid, et standardiseerida tagasilükkamise protsessi.
Üldised mõõtmete defekti künnised
| Defekti tüüp |
Kirjeldus |
Aktsepteeritavuse lävi |
| Teravad Burrs |
Plaadi stantsimisest jäänud krobelised metallservad. |
Nulltolerants. Põhjustab lokaliseeritud stressipunkte. |
| Keevituse vale joondamine |
Keevitatud ühenduslülide puhul on keskkoha välised ühendused. |
Lükake tagasi, kui nihe ületab 5% traadi läbimõõdust. |
| Tembeldamise deformatsioonid |
Praod või kõverused plaadi kaldeaukude ümber. |
Nulltolerants. Kutsub esile metalli enneaegse väsimise. |
| Külgmäng |
Liigne painduvus küljelt küljele painutamisel. |
Peab jääma määratud AQL-i nurga piiridesse. |
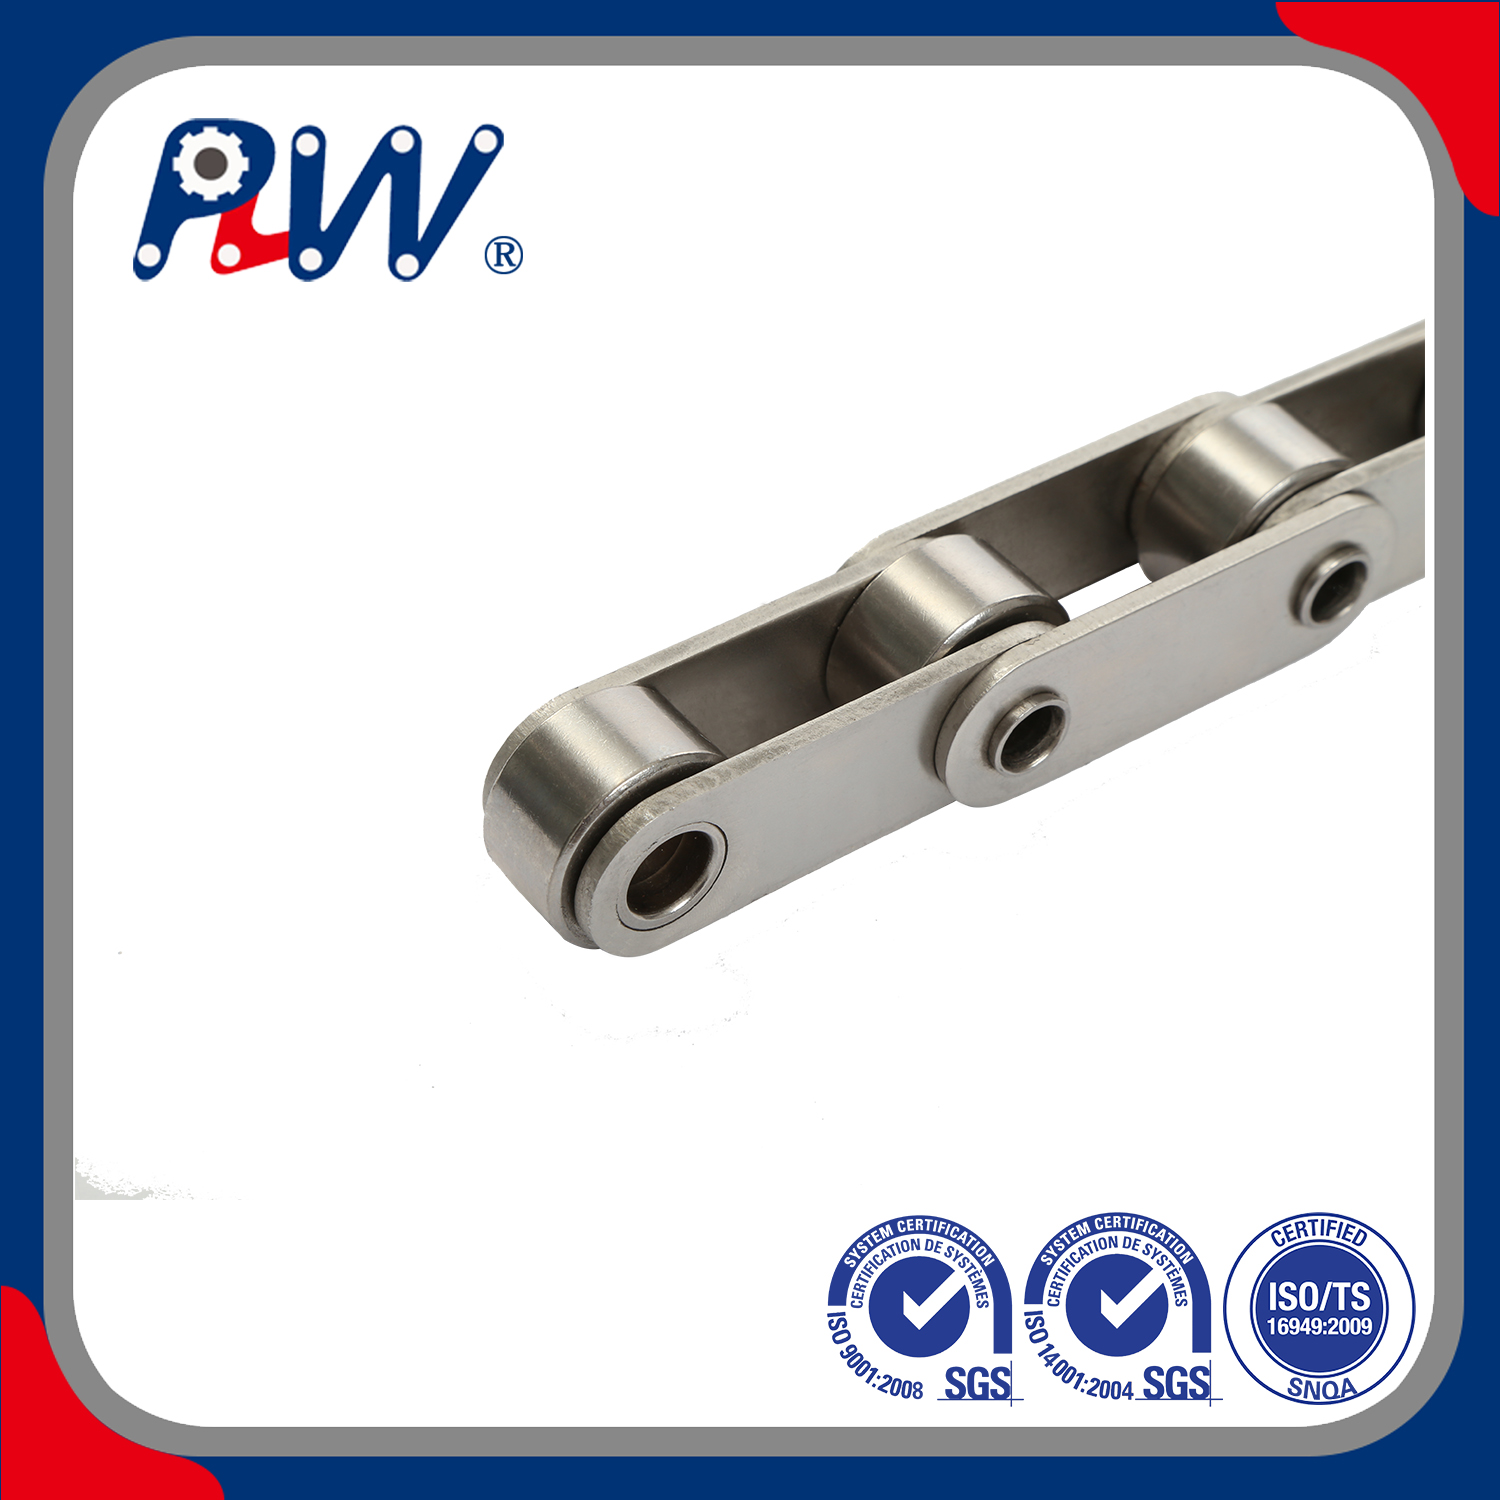
Metallurgiline valideerimine: materjali kvaliteedi ja korrosioonikindluse testimine
304 versus 316 reaalsus püüab paljud ettevaatamatud ostjad lõksu. Tarnijad asendavad aeg-ajalt odavama 304 sulami esmaklassilise 316-ga. Nad teevad seda oma kasumimarginaali suurendamiseks. Peame aktiivselt kontrollima täpset molübdeenisisaldust. Molübdeen annab 316-le suurepärase tööstusliku võimsuse. See tagab üliolulise vastupidavuse rasketele kloriidikeskkondadele. Tüübil 304 puudub see spetsiifiline keemiline kaitse täielikult. Karmides meretöödel läheb see kiiresti auke ja roostetab.
Keemilise koostise võrdlustabel (304 vs. 316)
| Elemendi |
klassi 304 nõuete |
astme 316 nõude |
põhifunktsioon |
| Kroom (Cr) |
18,0% - 20,0% |
16,0%–18,0% |
Tagab põhilise oksüdatsioonikindluse. |
| Nikkel (Ni) |
8,0%–10,5% |
10,0%–14,0% |
Parandab elastsust ja vormitavust. |
| Molübdeen (Mo) |
Määratlemata (0%) |
2,0% - 3,0% |
Hoiab ära kloriidide tekitatud täppide tekke. |
| Süsinik (C) |
0,08% max |
0,08% max |
Säilitab struktuurse kõvaduse. |
Positive Material Identification (PMI) muudab sissetuleva kontrolli mängu. Käeshoitavad XRF-analüsaatorid on uskumatult võimsad kvaliteedikontrolli tööriistad. Soovitame neid soojalt kõigile kaasaegsetele vastuvõtuosakondadele. Suunate analüsaatoripüstoli lihtsalt metallile. See kontrollib koheselt täpse keemilise koostise. Parim osa on toote hävitamise vältimine. Kogute olulisi metallurgiaandmeid vaid sekunditega.
Pinnaviimistlus ja passiveerimine nõuavad väga suurt tähelepanu. Kontrollige alati tarnet vaba raua jääkide suhtes. Töötlemistööriistad jätavad sageli maha mikroskoopilise rauatolmu. See saastumine põhjustab lokaalset tee määrdumist. See käivitab peaaegu koheselt pinna kiire oksüdatsiooni. See masendav probleem ilmneb isegi lisatasu puhul roostevabast terasest ketid . Õige keemiline passiveerimine eemaldab selle ohu täielikult. Taastab loodusliku kaitsva kroomoksiidi kihi.
Kõvaduskatse kinnitab eeldatavat kulumiskindluse taset. Tavaliselt kasutame Rockwelli või Vickersi testimise skaalasid. Peate tagama, et metall tabab sihtmärgi kõvadust. Pehmed plaadid venivad kergesti pideva tööpinge all. Ülekarastatud komponendid muutuvad ohtlikult rabedaks. Täiuslikult tasakaalustatud kõvadusprofiil tagab usaldusväärse pikaajalise töö.
Mehaanilise terviklikkuse ja koormuse testimine
Tõkestuskoormus erineb täielikult lõplikust purunemistugevusest. Tehasekatsed tõmbavad tavaliselt kuni kaks korda suurema töökoormuse piiri. Nimetame seda algpinget tõestuskoormuseks. See asetab komponendid nende lõplikku asukohta. Ülim purunemistugevus esindab palju suuremat arvu. See tähistab katastroofilise füüsilise ebaõnnestumise punkti. Ostjad peaksid regulaarselt taotlema partii hävitamise katseandmeid. See tõestab teie ostu tegelikku ohutusvaru.
Keevisõmbluse terviklikkus kehtib spetsiaalselt keevitatud lülide stiilide kohta. Kontrollige kuumusest mõjutatud tsooni (HAZ) väga hoolikalt. Otsige hoolikalt materjali hapruse märke. Jälgige ohtlikku mittetäielikku sulandumist. Nõrk keevisõmblus tekitab töökohal tõsise ohu. Dünaamilised pingutuskoormused lõhuvad lõpuks halvasti keevitatud liitekohad. Täielik läbitung on kohustuslik tõstmiseks või pea kohal.
Spetsiaalsed tooted nõuavad väga kohandatud kontrolliprotseduure. Hinnates roostevabast terasest õõnestihvtidega ketid , keskenduge mõõtmete eripäradele. Esmalt kontrollige õõnestihvtide kontsentrilisust. Kontrollige kohandatud lisaseadmete sisemiste avade tolerantse. Tagada tugev vastupidavus tihvtide väljapressimisele koormuse all. Tugevad külgjõud võivad nõrgad õõnsad tihvtid väljapoole suruda. See põhjustab töö ajal koostu kohese kokkuvarisemise.
Hinnake üldist väsimust ja dünaamilist kulumiskindlust. Keskenduge intensiivselt esmastele laagripiirkondadele. See on täpselt koht, kus tihvtid kohtuvad sisemiste plaatidega. Kontrollige, kas need ristmikud on õige mehaanilise istmega. Kontrollige määratud pinna kõvenemise sügavust. Halvad kandepinnad lihvivad kasutamise ajal kiiresti ära. Pidev jalgrattasõit hävitab nõrgad liigesed vaid nädalatega.
Teie roostevabast terasest kettide tarnija kvaliteedikontrolli raamistiku hindamine
Jälgitavus loob sügava usalduse ostjate ja müüjate vahel. Õiguspärane roostevabast terasest kettide tarnija tõestab oma kvaliteedinõudeid. Nad pakuvad innukalt põhjalikke Mill Test Reports (MTR-e). Need kriitilised dokumendid peavad olema otseselt seotud partii küttenumbritega. Ilma selge jälgitavuseta ostate põhimõtteliselt pimedat. Te ei saa kontrollida tooraine päritolu ega tehase töötlemist.
Struktureeritud proovivõtuprotokollid korraldavad kaootilist vastuvõtuprotsessi. Mitmetonnised tarned tunduvad inspektoritele sageli uskumatult ülekaalukad. Rakendame ISO 2859-1 ülemaailmset standardit. Teise võimalusena võite kasutada ANSI/ASQ Z1.4 raamistikku. Need vastuvõetava kvaliteedipiirangu (AQL) süsteemid juhendavad teie meeskonda. Nad ütlevad teile täpselt, mitu meetrit testida. Õige juhusliku valimi võtmine hoiab ära kallutatud või laisad kontrollid.
Kolmanda osapoole auditid annavad vaieldamatut objektiivset tõde. Suuremate tellimuste jaoks küsige alati sõltumatut laborisertifikaati. Neid aruandeid on vaja kemikaalide ja koormuste järgimiseks. Kriitilised tõsterakendused nõuavad neid seadusega. Toidukvaliteediga keskkonnad nõuavad neilt sanitaarauditite läbimist. Välised testimislaborid eemaldavad täielikult kõik võimalikud tarnija eelarvamused.
Range eelnimekirja loogika rakendamine kaitseb teie hankeprotsessi. Jälgige hoolikalt hoiatusmärke proovitellimuste ajal. Peate hindama, kuidas müüja tehnilise kontrolliga tegeleb.
- Läbipaistmatud testimisandmed: vastumeelsus täpseid testiparameetreid jagada on oluline hoiatusmärk.
- Ebaühtlane viimistlus: partiidevahelised visuaalsed erinevused annavad märku halvast sisemisest tehasekontrollist.
- Vältimatu suhtlus: vältige partnerite otseste metallurgia- või inseneriküsimuste kõrvalehoidmist.
- Puuduvad sertifikaadid: lükake tagasi tarnijad, kes ei suuda esitada ISO kvaliteedijuhtimise dokumente.
Läbipaistvus eraldab selgelt usaldusväärsed tootmispartnerid riskantsetest partneritest. Peate nõudma tööalast tipptaset alates esimesest päevast.
Järeldus
Tõhus hulgikontroll ulatub põhilisest visuaalsest kontrollist palju kaugemale. Peame omaks võtma mõõtmete matemaatika ja tõsise metallurgia. Toetume tugevalt rangele jälgitavuse dokumentatsioonile. Soovitage oma hankemeeskonda kohe tegutseda. Värskendage oma sissetuleva kvaliteedikontrolli standardseid tööprotseduure juba täna. Kasutage ülaltoodud rangeid hindamiskriteeriume. Ärge jätke rajatise ohutust ega kvaliteeti juhuse hooleks. Julgustage oma ostjaid varakult hindamisproove taotlema. Konsulteerige otse tehnilise müügiinseneriga. Arutage oma kohandatud kontrollinõudeid selgelt ja enesekindlalt. Järgmise hulgitellimuse jaoks kontrollige alati dokumentide saadavust.
KKK
K: Mis on uute roostevabast terasest kettide kalde pikenemise tolerants?
V: Uutel saadetistel peaks olema karbist väljavõetud pikenemine nullilähedane. Kõik väiksemad kõrvalekalded peavad jääma rangelt tootja määratud tolerantside piiresse. Jõustame selle, et vältida vahetut ketiratta ebakõla. Liigne esialgne pikenemine viitab halvale tehase eelvenitamisele. See toob kaasa otseselt masinate kiirendatud kulumise ja töökorras sidumise.
K: Kuidas testida roostevaba terase klassi ilma spetsiaalsete seadmeteta?
V: Magnettestid esindavad levinud, kuid ohtlikku tööstuse müüti. Külmtöötlemisprotsessid võivad muuta austeniitklassid kergelt magnetiliseks. Seetõttu ei tööta magnetid usaldusväärsete metallurgianäitajatena. Keemilised kukkumiskatsed pakuvad põhilist alternatiivi. Kolmanda osapoole laborikontroll jääb aga professionaalsete PMI XRF relvade ainsaks tõeliselt usaldusväärseks asendajaks.
K: Millised dokumendid peaksid hulgiahela tarnega kaasas olema?
V: Põhjalik paberimajandus tagab materjali täieliku jälgitavuse. Teie tarne peab sisaldama üksikasjalikku pakkimisnimekirja. Nõua alati ametlikku vastavussertifikaati (CoC). Nõudluse materjalitesti aruanded (MTR-id), mis näitavad partii täpseid kuumuse numbreid. Lõpuks koguge kokku kõik asjakohased mehaanilise testimise sertifikaadid, mis tõendavad maksimaalset kandevõimet.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


