Anskaffelse av bulkkjedelager medfører betydelig operasjonell og finansiell risiko. Metallurgiske inkonsekvenser eller dimensjonsfeil i en enkelt batch kan raskt stoppe produksjonslinjer. Slike feil kan til og med forårsake katastrofale utstyrsfeil. Mens produsenter ofte hevder høye kvalitetsstandarder, forblir streng inngående kvalitetssikring (QA) kjøperens siste forsvarslinje. Å akseptere leveranser utsetter anlegget ditt blindt for farer som kan forebygges og uplanlagt vedlikehold. Et standardisert evalueringsrammeverk bygger bro over det kritiske gapet mellom markedsføringsløfter og den daglige operasjonelle virkeligheten. Implementering av dette rammeverket sikrer at forsendelsen din virkelig oppfyller strenge industrielle eller kommersielle krav. Ved å oppgradere inspeksjonsprotokollene dine beskytter du viktige maskiner. Du vil lære nøyaktig hvordan du måler dimensjonsnøyaktighet, validerer metallkvaliteter og verifiserer strukturell integritet. Vi vil veilede deg gjennom å bygge en skuddsikker QA-prosess for å fange opp skjulte feil før de kommer inn i forsyningskjeden din.
Viktige takeaways
- Verifikasjon over tillit: Krev alltid positiv materialidentifikasjon (PMI) og mølletestrapporter (MTR) for å bekrefte nøyaktige rustfrie stålkvaliteter (f.eks. 304 vs. 316).
- Dimensjonsstrenghet: Mikroavvik i stigning eller tråddiameter fører til rask tannhjulslitasje og mekanisk binding.
- Applikasjonsspesifikk testing: Standard strekkfasthetstester må tilpasses for spesialiserte konfigurasjoner, som hulstift eller festekjeder.
- Leverandørkontroll: En troverdig leverandør tilbyr transparente testmetoder og overholder etablerte standarder for akseptabel kvalitetsgrense (AQL).
Den sanne kostnaden ved å hoppe over inngående kvalitetskontroll
Substandard bulkkomponenter skaper kaskadefeil på tvers av hele anlegget. Et enkelt svakt ledd kan knipse under normale driftsbelastninger. Dette utløser uventet nedetid umiddelbart. Samlebånd slutter å bevege seg. Arbeidere står plutselig overfor alvorlige sikkerhetsbrudd. Maskiner lider av akselerert utstyrsslitasje. Du mister verdifulle produksjonstimer ved å løse disse problemene som kan forebygges. Vedlikeholdsteam må klatre for å fjerne fastkjørte tannhjul. Driftsbudsjetter tømmes raskt for å dekke nødutskiftninger.
Mange innkjøpsteam blir ofre for feilslutningen for visuell inspeksjon. Kjøpere ser ofte bare på den nylig leverte forsendelsen. En skinnende overflate ser ofte fantastisk ut ved ankomst. Vi antar ofte at lysstyrken indikerer høy produksjonskvalitet. Å se skinnende ut er imidlertid ikke det samme som strukturell integritet. Det forteller deg absolutt ingenting om riktig kjemisk passivering. En syrevask skaper en vakker finish. Den skjuler lett dårlige fabrikksveiser. Et polert ytre skjuler lett indre spenningsbrudd.
Vi må definere klare suksesskriterier for hver leveranse. Hvordan ser en 'bestått' bulkbatch ut? Suksess krever strengt målbare datapunkter. Du trenger 100 % samsvar angående oppgitte dimensjonstoleranser. Du krever verifiserbare og dokumenterte materialkarakterer. Til slutt skal det godkjente partiet vise null kritiske konstruksjonsfeil. Vage kvalitetsløfter gir ingen reell beskyttelse. Du trenger stive inspeksjonsrammer for å garantere kontinuerlig drift.
Verifisering av rustfrie stålkjeder spesifikasjoner: Dimensjonsnøyaktighet
Stignings- og lengdetoleranser har stor betydning for mekanisk synkronisering. Du må måle avstanden over flere tilkoblede lenker. Ikke mål bare én enkelt lenke. Denne multi-link-tilnærmingen beregner den kumulative pitch-feilen nøyaktig. Bruk en kalibrert målearmatur. Mindre avvik forverrer seg raskt over et langt fysisk spenn.
Følg disse spesifikke trinnene for å måle kumulativ tonehøydefeil:
- Legg segmentet helt flatt på et kalibrert inspeksjonsbord.
- Påfør en standard strekkbelastning for å fjerne innledende slakk.
- Mål avstanden senter til senter over minst 10 tonehøyder.
- Sammenlign denne faktiske målingen med den teoretisk beregnede lengden.
- Avvis partiet hvis avviket overskrider produsentens grenser.
Måle- og diameterkonsistens forblir helt avgjørende. Ta tak i de nylig kalibrerte digitale kaliperne. Mål diameteren på tråden eller pinnene nøye. Du må sammenligne disse målingene med publiserte spesifikasjoner for kjeder i rustfritt stål . Streng overholdelse garanterer riktig kjedehjulsinngrep. Underdimensjonerte pinner skjæres raskt under tung industriell belastning. Overdimensjonerte valser binder seg tett innenfor tannhjulstennene.
Du må aktivt sjekke artikulasjon og generell fleksibilitet. Trekk det sammensatte segmentet gjennom dine bare hender. Kjenn nøye etter eventuelle unormalt stive lenker. Vi ønsker perfekt jevn artikulasjon. Monteringen skal gli over tannhjul uten problemer. Se opp for farlig mekanisk binding. Kontroller enheten for for stort sidespill. For mye slingringsmonn indikerer slurvete fabrikkmonteringstoleranser.
Etabler strenge terskler for visuelle defekter for QA-teamet ditt. Å oppdage produksjonsfeil tidlig forhindrer katastrofale feil senere. Vi klassifiserer mangler for å standardisere avvisningsprosessen.
Vanlige dimensjonale defektterskler
| Defekttype |
Beskrivelse |
Akseptabilitetsterskel |
| Skarpe grader |
Rue metallkanter igjen fra platestempling. |
Nulltoleranse. Forårsaker lokaliserte stresspunkter. |
| Sveisefeil |
Off-center skjøter i sveisede leddvarianter. |
Avvis hvis forskyvningen overstiger 5 % av tråddiameteren. |
| Stempling deformiteter |
Sprekker eller vridninger rundt platehull. |
Nulltoleranse. Innbyr til for tidlig metalltretthet. |
| Sidespill |
Overdreven side-til-side bøye fleksibilitet. |
Må holde seg innenfor angitte AQL-vinkelgrenser. |
Metallurgisk validering: Testing av materialkvalitet og korrosjonsbestandighet
Virkeligheten 304 mot 316 fanger mange uforsiktige kjøpere. Leverandører erstatter av og til en billigere 304-legering med premium 316. De gjør dette for å øke fortjenestemarginene sine. Vi må aktivt verifisere det nøyaktige molybdeninnholdet. Molybden gir 316 sin overlegne industrielle kraft. Det gir avgjørende motstand mot alvorlige kloridmiljøer. Type 304 mangler helt denne spesifikke kjemiske beskyttelsen. Det groper og ruster raskt i tøffe marine applikasjoner.
Sammenligningsskjema for kjemisk sammensetning (304 vs. 316)
| Elementgrad |
304 Kravgrad |
316 Krav |
Primærfunksjon |
| Krom (Cr) |
18,0 % - 20,0 % |
16,0 % - 18,0 % |
Gir grunnleggende oksidasjonsmotstand. |
| Nikkel (Ni) |
8,0 % - 10,5 % |
10,0 % - 14,0 % |
Forbedrer duktilitet og formbarhet. |
| Molybden (Mo) |
Ikke spesifisert (0 %) |
2,0 % - 3,0 % |
Forhindrer gropdannelse fra klorider. |
| Karbon (C) |
0,08 % maks |
0,08 % maks |
Opprettholder strukturell hardhet. |
Positiv Material Identification (PMI) endrer spillet for inngående inspeksjon. Håndholdte XRF-analysatorer er utrolig kraftige QA-verktøy. Vi anbefaler dem på det sterkeste for alle moderne mottaksavdelinger. Du retter ganske enkelt analysatorpistolen mot metallet. Den bekrefter umiddelbart den nøyaktige kjemiske sammensetningen. Det beste er å unngå produktødeleggelse. Du samler viktige metallurgiske data på bare sekunder.
Overflatefinish og passivering krever svært nøye oppmerksomhet. Kontroller alltid leveringen for gjenværende fritt jern. Maskineringsverktøy etterlater ofte mikroskopisk jernstøv. Denne forurensningen forårsaker lokalisert tefarging. Det utløser rask overflateoksidasjon nesten umiddelbart. Dette frustrerende problemet skjer selv i premium rustfrie stålkjeder . Riktig kjemisk passivering fjerner denne faren fullstendig. Det gjenoppretter det naturlige beskyttende kromoksidlaget.
Hardhetstesting bekrefter forventede slitestyrkenivåer. Vi bruker vanligvis Rockwell eller Vickers testvekter. Du må sørge for at metallet treffer målhardheten. Myke plater strekker seg lett under konstant operativ spenning. Overherdede komponenter blir farlig sprø. En perfekt balansert hardhetsprofil garanterer pålitelig langsiktig ytelse.
Mekanisk integritet og belastningstesting
Sikkerhetslasten skiller seg helt fra den ultimate bruddstyrken. Fabrikktester trekker vanligvis opp til det dobbelte av arbeidsbelastningsgrensen. Vi kaller denne innledende spenningen bevisbelastningen. Det setter komponentene i deres endelige plass. Ultimativ bruddstyrke representerer et mye høyere tall. Det markerer poenget med katastrofal fysisk svikt. Kjøpere bør rutinemessig be om testdata for batchdestruksjon. Det beviser den faktiske sikkerhetsmarginen for kjøpet ditt.
Sveiseintegritet gjelder spesifikt for sveisede lenker. Inspiser den varmepåvirkede sonen (HAZ) svært nøye. Se nøye etter tegn på materialets sprøhet. Se opp for farlig ufullstendig fusjon. En svak sveis skaper en alvorlig sikkerhetsrisiko på arbeidsplassen. Dynamiske strekkbelastninger vil til slutt knekke dårlig sveisede skjøter. Full penetrering er obligatorisk for løfting eller overliggende applikasjoner.
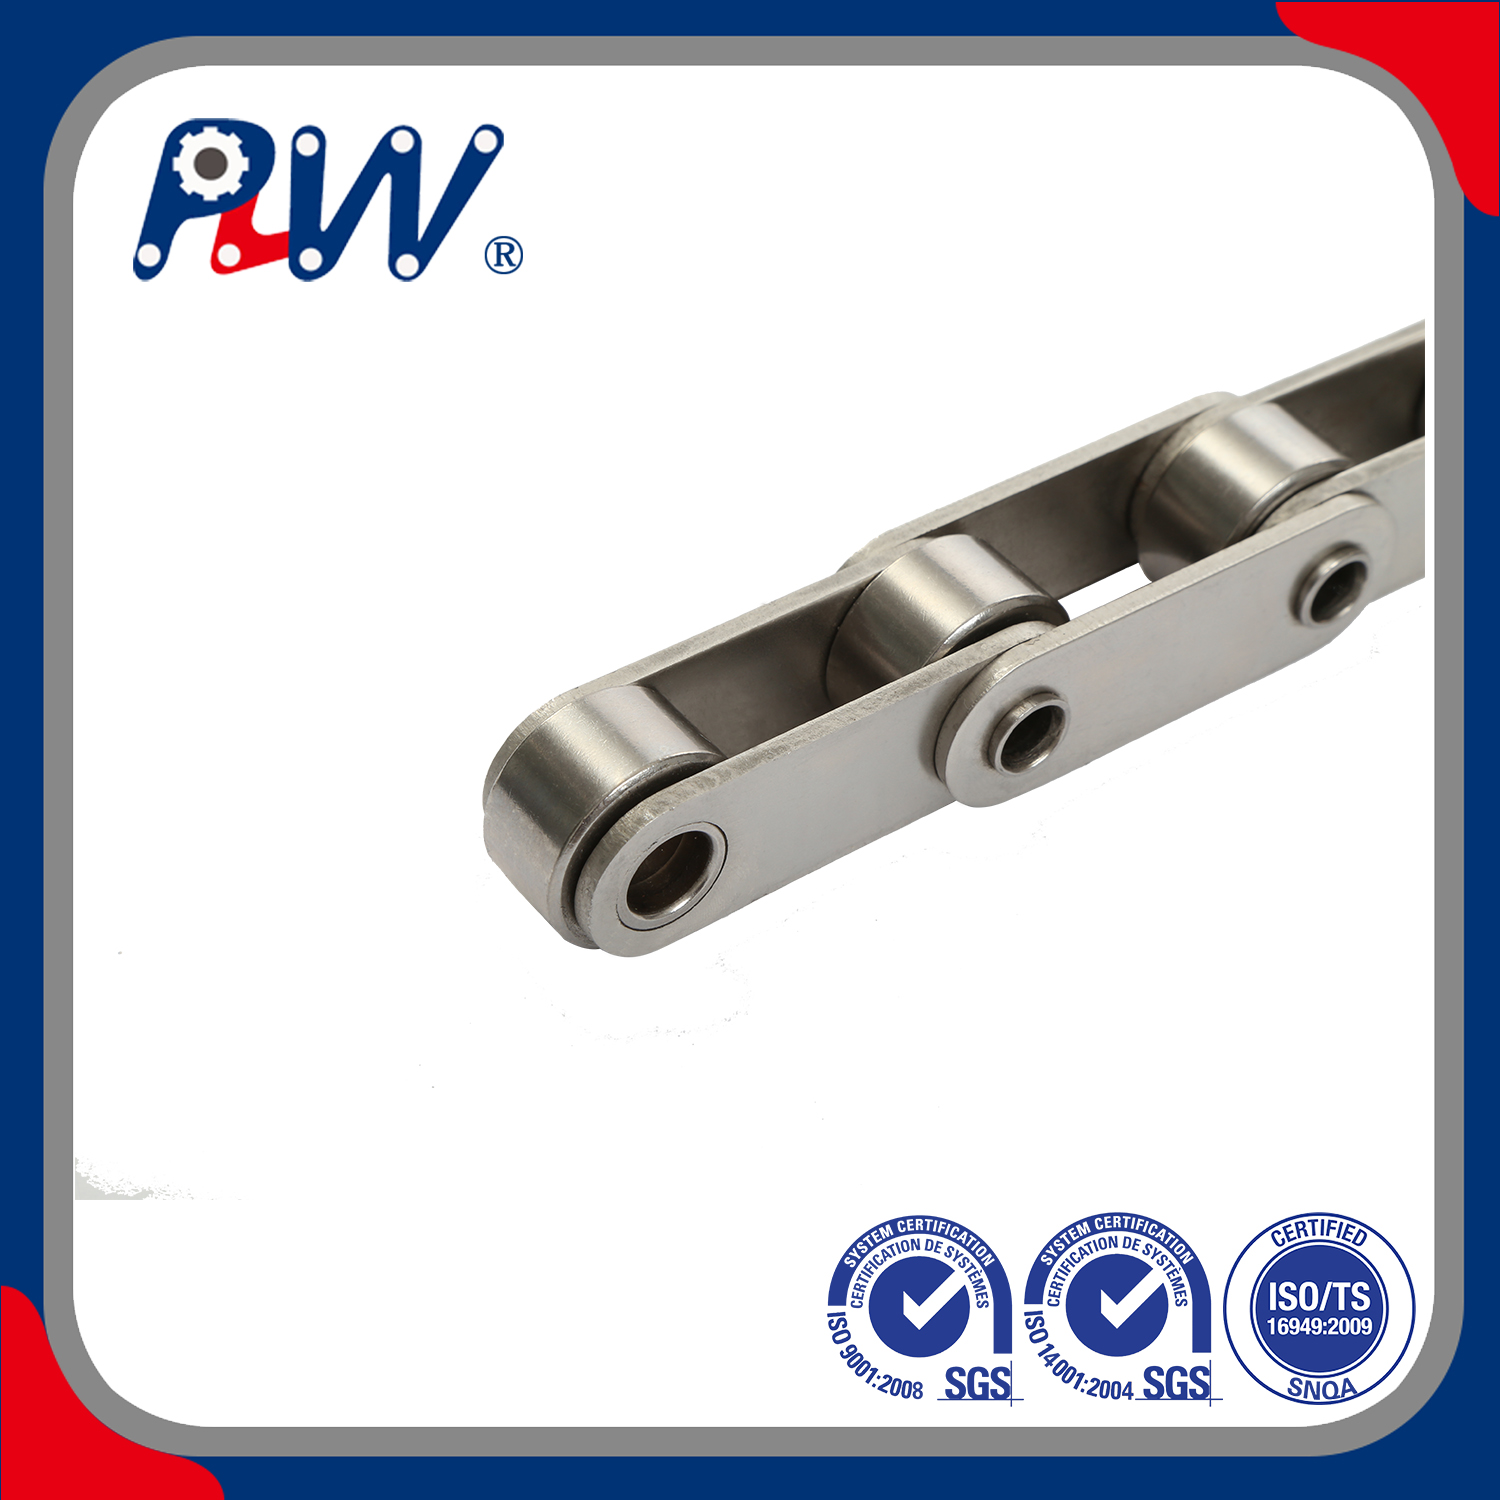
Spesialprodukter krever svært skreddersydde inspeksjonsrutiner. Ved evaluering kjeder med hule pinner i rustfritt stål , fokus på dimensjonsspesifikasjoner. Kontroller konsentrisiteten til de hule pinnene først. Sjekk de innvendige boringstoleransene for tilpassede vedlegg. Sørg for sterk motstand mot stiftekstrudering under belastning. Kraftige sidekrefter kan tvinge svake hule pinner utover. Dette fører til umiddelbar sammenbrudd under drift.
Evaluer generell tretthet og dynamisk slitestyrke. Fokuser intenst på de primære lagerområdene. Det er akkurat her pinner møter innvendige plater. Sjekk disse kryssene for riktig mekanisk sete. Kontroller den angitte overflateherdedybden. Dårlige lagerflater sliper raskt bort under bruk. Kontinuerlig sykling ødelegger svake ledd på bare uker.
Evaluering av QA-rammeverket til din leverandør av rustfrie stålkjeder
Sporbarhet bygger dyp tillit mellom kjøpere og leverandører. En legitim leverandør av rustfrie kjeder beviser sine kvalitetskrav. De gir ivrig omfattende Mill Test Reports (MTR). Disse kritiske dokumentene må knyttes direkte til batchvarmetall. Uten tydelig sporbarhet kjøper du i utgangspunktet blindt. Du kan ikke verifisere råstoffets opprinnelse eller fabrikkbehandling.
Strukturerte prøvetakingsprotokoller organiserer den kaotiske mottaksprosessen. Leveranser på flere tonn ser ofte utrolig overveldende ut for inspektører. Vi implementerer ISO 2859-1 global standard. Alternativt kan du bruke ANSI/ASQ Z1.4-rammeverket. Disse Acceptable Quality Limit (AQL)-systemene veileder teamet ditt. De forteller deg nøyaktig hvor mange meter du skal teste. Riktig tilfeldig prøvetaking forhindrer partiske eller late inspeksjoner.
Tredjepartsrevisjoner gir ubestridelig objektiv sannhet. Be alltid om uavhengige laboratoriestifiseringer for større bestillinger. Du trenger disse rapportene for samsvar med kjemikalier og last. Kritiske løfteapplikasjoner krever dem ved lov. Miljøer av matkvalitet krever at de bestått sanitærrevisjoner. Eksterne testlaboratorier fjerner enhver potensiell leverandørskjevhet fullstendig.
Bruk av streng shortlisting-logikk beskytter anskaffelsesprosessen din. Se nøye etter advarselsskilt under prøvebestillinger. Du må vurdere hvordan leverandøren håndterer teknisk kontroll.
- Ugjennomsiktige testdata: Motvilje mot å dele eksakte testparametere er et stort advarselstegn.
- Inkonsekvent etterbehandling: Visuelle forskjeller fra batch-til-batch signaliserer dårlig intern fabrikkkontroll.
- Unngående kommunikasjon: Unngå at partnere unngår direkte metallurgiske eller tekniske spørsmål.
- Manglende sertifiseringer: Avvis leverandører som ikke leverer dokumentasjon for ISO-kvalitetsstyring.
Åpenhet skiller klart pålitelige produksjonspartnere fra risikofylte. Du må kreve operasjonell dyktighet fra dag én.
Konklusjon
Effektiv bulkinspeksjon går langt utover grunnleggende visuelle kontroller. Vi må omfavne dimensjonal matematikk og seriøs metallurgi. Vi stoler sterkt på streng sporbarhetsdokumentasjon. Råd til anskaffelsesteamene dine om å handle umiddelbart. Oppdater standard driftsprosedyrer for innkommende kvalitetssikring i dag. Bruk de strenge evalueringskriteriene som er skissert ovenfor. Ikke overlat anleggets sikkerhet eller kvalitet til tilfeldighetene. Oppmuntre kjøperne dine til å be om evalueringsprøver tidlig. Rådfør deg direkte med en teknisk salgsingeniør. Diskuter dine tilpassede inspeksjonskrav klart og trygt. Bekreft alltid tilgjengeligheten av dokumentasjon for din neste massebestilling.
FAQ
Spørsmål: Hva er en akseptabel stigningstoleranse for nye rustfrie stålkjeder?
A: Nye forsendelser skal vise nesten null forlengelse ut av esken. Ethvert mindre avvik må falle strengt innenfor definerte produsentens toleranser. Vi håndhever dette for å unngå umiddelbar kjedehjulsfeil. Overdreven innledende forlengelse indikerer dårlig forhåndsstrekk fra fabrikken. Det fører direkte til akselerert maskinslitasje og operasjonell binding.
Spørsmål: Hvordan kan jeg teste rustfritt stål uten spesialutstyr?
A: Magnettester representerer en vanlig, men farlig bransjemyte. Kalde arbeidsprosesser kan gjøre austenittiske karakterer litt magnetiske. Derfor svikter magneter som pålitelige metallurgiske indikatorer. Kjemiske dråpetester tilbyr et grunnleggende alternativ. Imidlertid forblir tredjepartsverifisering den eneste virkelig pålitelige erstatningen for profesjonelle PMI XRF-våpen.
Spørsmål: Hvilken dokumentasjon skal følge med en bulkkjedelevering?
A: Omfattende papirarbeid sikrer fullstendig materialsporbarhet. Leveransen må inneholde en detaljert pakkeliste. Krever alltid et formelt samsvarssertifikat (CoC). Demand Material Test Reports (MTRs) som viser nøyaktige batchvarmetall. Til slutt, samle alle relevante mekaniske testsertifikater som beviser ultimate lastekapasiteter.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


