L’achat de stocks de la chaîne de vrac comporte des risques opérationnels et financiers importants. Des incohérences métallurgiques ou des défauts dimensionnels dans un seul lot peuvent rapidement interrompre les lignes de production. De tels défauts peuvent même provoquer des pannes catastrophiques des équipements. Alors que les fabricants revendiquent souvent des normes de qualité élevées, une assurance qualité (AQ) entrante rigoureuse reste la dernière ligne de défense de l'acheteur. Accepter des livraisons expose aveuglément votre installation à des dangers évitables et à une maintenance imprévue. Un cadre d'évaluation standardisé comble le fossé critique entre les promesses marketing et la réalité opérationnelle quotidienne. La mise en œuvre de ce cadre garantit que votre expédition répond véritablement aux exigences industrielles ou commerciales strictes. En améliorant vos protocoles d’inspection, vous protégez les machines vitales. Vous apprendrez exactement comment mesurer la précision dimensionnelle, valider les qualités de métal et vérifier l'intégrité structurelle. Nous vous guiderons dans la création d’un processus d’assurance qualité à toute épreuve pour détecter les défauts cachés avant qu’ils n’entrent dans votre chaîne d’approvisionnement.
Points clés à retenir
- Vérification plutôt que confiance : exigez toujours une identification positive des matériaux (PMI) et des rapports de tests d'usine (MTR) pour confirmer les nuances exactes d'acier inoxydable (par exemple, 304 contre 316).
- Rigueur dimensionnelle : les micro-écarts de pas ou de diamètre de fil entraînent une usure rapide des pignons et un grippage mécanique.
- Tests spécifiques à l'application : les tests de résistance à la traction standard doivent être adaptés aux configurations spécialisées, telles que les broches creuses ou les chaînes de fixation.
- Vérification des fournisseurs : un fournisseur crédible fournit des méthodologies de test transparentes et adhère aux normes établies de limite de qualité acceptable (AQL).
Le véritable coût de l’omission du contrôle qualité entrant
Les composants en vrac de qualité inférieure créent des pannes en cascade dans l’ensemble de votre installation. Un seul maillon faible peut se rompre sous des charges opérationnelles normales. Cela déclenche immédiatement un temps d’arrêt inattendu. Les chaînes de montage s’arrêtent. Les travailleurs sont soudainement confrontés à de graves violations des règles de sécurité. Les machines subissent une usure accélérée des équipements. Vous perdez de précieuses heures de production à résoudre ces problèmes évitables. Les équipes de maintenance doivent se démener pour dégager les pignons coincés. Les budgets opérationnels s'épuisent rapidement pour couvrir les remplacements d'urgence.
De nombreuses équipes d’approvisionnement sont victimes du sophisme de l’inspection visuelle. Les acheteurs se contentent souvent de regarder l’envoi nouvellement livré. Une surface brillante semble souvent fantastique à l’arrivée. Nous supposons souvent que la luminosité indique une qualité de fabrication élevée. Cependant, paraître brillant n’est pas synonyme d’intégrité structurelle. Cela ne vous dit absolument rien sur la passivation chimique appropriée. Un lavage acide crée une belle finition. Il cache facilement les mauvaises soudures d’usine. Un extérieur poli dissimule facilement les fractures de contrainte internes.
Nous devons définir des critères de réussite clairs pour chaque livraison. À quoi ressemble exactement un lot groupé « réussi » ? Le succès nécessite des points de données strictement mesurables. Vous avez besoin d’une conformité à 100 % concernant les tolérances dimensionnelles indiquées. Vous avez besoin de qualités de matériaux vérifiables et documentées. Enfin, le lot approuvé doit présenter zéro défaut structurel critique. De vagues promesses de qualité n’offrent aucune véritable protection. Vous avez besoin de cadres d’inspection rigides pour garantir la continuité des opérations.
Vérification des spécifications des chaînes en acier inoxydable : précision dimensionnelle
Les tolérances de pas et de longueur sont très importantes pour la synchronisation mécanique. Vous devez mesurer la distance sur plusieurs liens connectés. Ne mesurez pas un seul lien individuel. Cette approche multi-liens calcule avec précision l’erreur de pas cumulée. Utilisez un appareil de mesure calibré. Les écarts mineurs s’accumulent rapidement sur une longue période physique.
Suivez ces étapes spécifiques pour mesurer l’erreur de pitch cumulée :
- Posez le segment complètement à plat sur une table d'inspection calibrée.
- Appliquez une charge de tension standard pour éliminer le jeu initial.
- Mesurez la distance centre à centre sur au moins 10 emplacements.
- Comparez cette mesure réelle à la longueur théorique calculée.
- Rejetez le lot si l’écart dépasse les limites du fabricant.
La cohérence des calibres et des diamètres reste absolument vitale. Prenez vos pieds à coulisse numériques récemment calibrés. Mesurez soigneusement les diamètres des fils ou des broches. Vous devez comparer ces lectures avec celles publiées spécifications des chaînes en acier inoxydable . Un respect strict garantit un engagement correct du pignon. Les broches sous-dimensionnées se cisaillent rapidement sous de lourdes charges industrielles. Les rouleaux surdimensionnés se lient étroitement dans les dents du pignon.
Vous devez vérifier activement l’articulation et la flexibilité globale. Tirez le segment assemblé à mains nues. Recherchez attentivement tout maillon anormalement raide. Nous voulons une articulation parfaitement fluide. L'ensemble doit glisser sur les pignons sans effort. Attention aux liaisons mécaniques dangereuses. Vérifiez l'assemblage pour déceler un jeu latéral excessif. Une marge de manœuvre trop grande indique des tolérances d'assemblage en usine bâclées.
Établissez des seuils stricts de défauts visuels pour votre équipe d’assurance qualité. La détection précoce des erreurs de fabrication évite des pannes catastrophiques plus tard. Nous classons les défauts pour standardiser le processus de rejet.
Seuils de défauts dimensionnels courants
| Type de défaut |
Description |
Seuil d’acceptabilité |
| Bavures pointues |
Bords métalliques rugueux laissés par l'estampage de la plaque. |
Tolérance zéro. Provoque des points de stress localisés. |
| Désalignement des soudures |
Jointures décentrées dans les variétés à maillons soudés. |
Rejeter si le décalage dépasse 5 % du diamètre du fil. |
| Déformations d'emboutissage |
Fissures ou déformations autour des trous de pas de plaque. |
Tolérance zéro. Invite une fatigue prématurée du métal. |
| Jeu latéral |
Flexibilité excessive de flexion latérale. |
Doit rester dans les limites d’angle AQL spécifiées. |
Validation métallurgique : test de la qualité des matériaux et de la résistance à la corrosion
La réalité du 304 contre 316 piège de nombreux acheteurs imprudents. Les fournisseurs remplacent occasionnellement l’alliage 304 moins cher par l’alliage 316 haut de gamme. Ils le font pour augmenter leurs marges bénéficiaires. Nous devons vérifier activement la teneur précise en molybdène. Le molybdène confère au 316 sa puissance industrielle supérieure. Il offre une résistance cruciale aux environnements chlorés sévères. Le type 304 est totalement dépourvu de cette protection chimique spécifique. Il se pique et rouille rapidement dans les applications marines difficiles.
Tableau de comparaison de la composition chimique (304 vs. 316)
| Élément |
Exigence de niveau 304 |
Exigence de niveau 316 |
Fonction principale |
| Chrome (Cr) |
18,0% - 20,0% |
16,0% - 18,0% |
Fournit une résistance de base à l’oxydation. |
| Nickel (Ni) |
8,0% - 10,5% |
10,0% - 14,0% |
Améliore la ductilité et la formabilité. |
| Molybdène (Mo) |
Non précisé (0%) |
2,0% - 3,0% |
Empêche les piqûres causées par les chlorures. |
| Carbone (C) |
0,08% maximum |
0,08% maximum |
Maintient la dureté structurelle. |
L'identification positive des matériaux (PMI) change le jeu de l'inspection entrante. Les analyseurs XRF portables sont des outils d’assurance qualité incroyablement puissants. Nous les recommandons fortement pour tous les services de réception modernes. Il vous suffit de pointer le pistolet analyseur vers le métal. Il vérifie instantanément la composition chimique exacte. Le mieux est d’éviter toute destruction de produit. Vous rassemblez des données métallurgiques vitales en quelques secondes seulement.
La finition de surface et la passivation nécessitent une attention très particulière. Inspectez toujours la livraison pour déceler tout résidu de fer libre. Les outils d’usinage laissent souvent derrière eux de la poussière de fer microscopique. Cette contamination provoque des taches localisées sur le thé. Cela déclenche une oxydation rapide de la surface presque immédiatement. Ce problème frustrant se produit même en version premium chaînes en acier inoxydable . Une passivation chimique appropriée élimine complètement ce risque. Il restaure la couche protectrice naturelle d'oxyde de chrome.
Les tests de dureté confirment les niveaux de résistance à l'usure attendus. Nous utilisons généralement les balances de test Rockwell ou Vickers. Vous devez vous assurer que le métal atteint la dureté cible. Les plaques souples s'étirent facilement sous une tension opérationnelle constante. Les composants trop durcis deviennent dangereusement cassants. Un profil de dureté parfaitement équilibré garantit des performances fiables à long terme.
Tests d'intégrité mécanique et de charge
La charge d’épreuve diffère complètement de la résistance à la rupture ultime. Les tests en usine atteignent généralement jusqu'à deux fois la limite de charge de travail. Nous appelons cette tension initiale la charge d’épreuve. Il installe les composants dans leur emplacement final. La résistance à la rupture ultime représente un nombre beaucoup plus élevé. Cela marque le point d’une défaillance physique catastrophique. Les acheteurs doivent régulièrement demander des données de tests de destruction par lots. Cela prouve la marge de sécurité réelle de votre achat.
L’intégrité des soudures s’applique spécifiquement aux styles de liens soudés. Inspectez très soigneusement la zone affectée par la chaleur (ZAT). Recherchez attentivement tout signe de fragilité du matériau. Attention à la dangereuse fusion incomplète. Une soudure faible crée un risque grave pour la sécurité sur le lieu de travail. Les charges de tension dynamiques finiront par briser les joints mal soudés. Une pénétration complète est obligatoire pour les applications de levage ou aériennes.
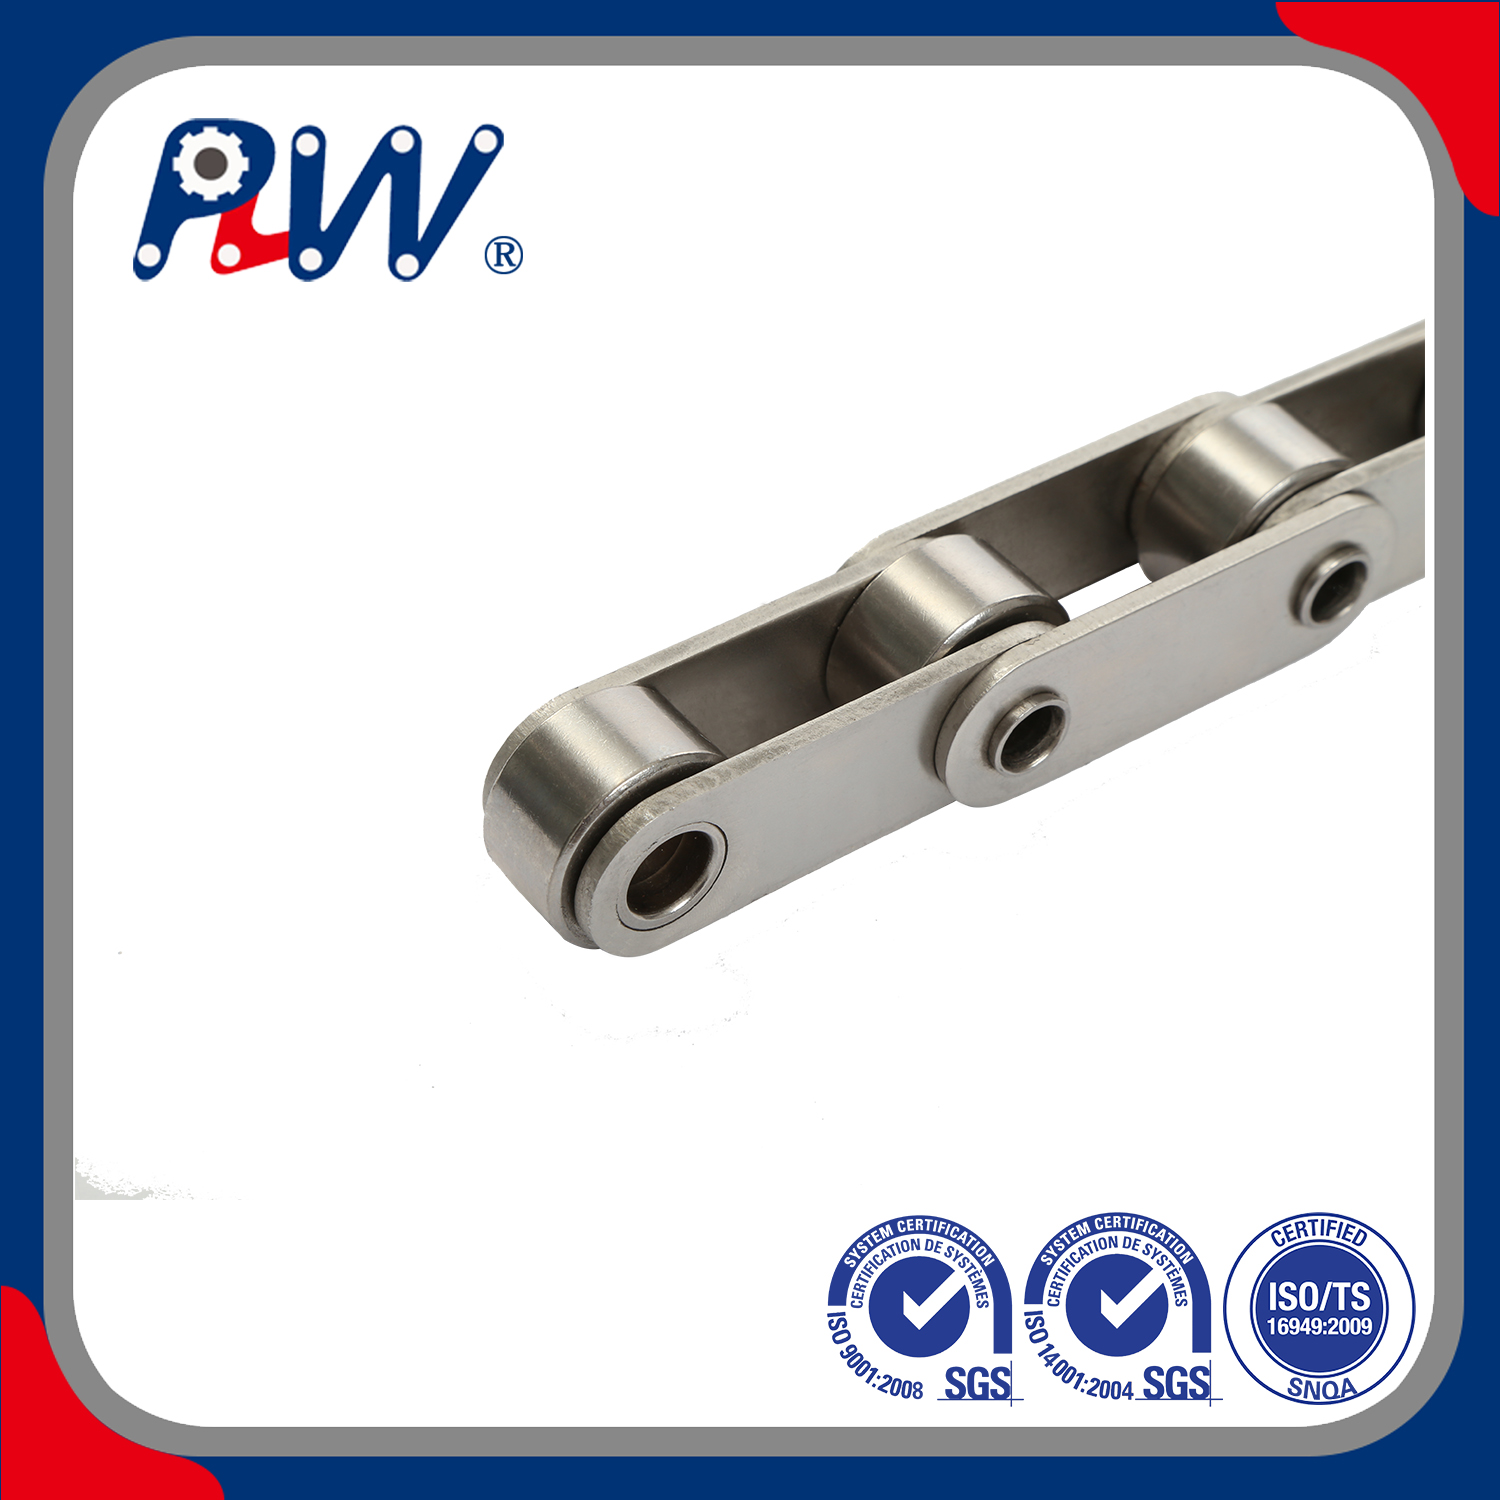
Les produits spécialisés exigent des routines d’inspection hautement personnalisées. Lors de l'évaluation chaînes à broches creuses en acier inoxydable , concentrez-vous sur les dimensions spécifiques. Vérifiez d'abord la concentricité des broches creuses. Vérifiez les tolérances d’alésage interne pour les accessoires personnalisés. Assure une forte résistance contre l’extrusion des broches sous charge. Des forces latérales importantes peuvent forcer les broches creuses faibles vers l’extérieur. Cela provoque un effondrement immédiat de l'assemblage pendant le fonctionnement.
Évaluez la fatigue globale et la résistance à l’usure dynamique. Concentrez-vous intensément sur les principales zones d’appui. C'est exactement là que les broches rencontrent les plaques internes. Vérifiez ces jonctions pour une assise mécanique appropriée. Vérifiez la profondeur de durcissement de la surface spécifiée. Les mauvaises surfaces d'appui meulent rapidement pendant l'utilisation. Le cyclisme continu détruit les articulations faibles en quelques semaines seulement.
Évaluation du cadre d'assurance qualité de votre fournisseur de chaînes en acier inoxydable
La traçabilité renforce une confiance profonde entre les acheteurs et les vendeurs. Un légitime Le fournisseur de chaînes en acier inoxydable prouve ses revendications de qualité. Ils fournissent avec impatience des rapports complets de tests d'usine (MTR). Ces documents critiques doivent être directement liés aux numéros de chauffe des lots. Sans traçabilité claire, vous achetez essentiellement à l’aveugle. Vous ne pouvez pas vérifier l’origine des matières premières ou la transformation en usine.
Des protocoles d'échantillonnage structurés organisent le processus de réception chaotique. Les livraisons de plusieurs tonnes semblent souvent incroyablement insurmontables aux inspecteurs. Nous mettons en œuvre la norme mondiale ISO 2859-1. Vous pouvez également utiliser le framework ANSI/ASQ Z1.4. Ces systèmes de limites de qualité acceptables (AQL) guident votre équipe. Ils vous indiquent exactement combien de mètres tester. Un échantillonnage aléatoire approprié évite les inspections biaisées ou paresseuses.
Les audits tiers fournissent une vérité objective indéniable. Demandez toujours des certifications de laboratoire indépendant pour les commandes importantes. Vous avez besoin de ces rapports pour la conformité des produits chimiques et des charges. Les applications de levage critiques l’exigent par la loi. Les environnements de qualité alimentaire exigent qu’ils passent des audits sanitaires. Les laboratoires de tests externes éliminent entièrement tout biais potentiel du fournisseur.
L’application d’une logique stricte de présélection protège votre processus d’approvisionnement. Surveillez attentivement les signes avant-coureurs lors des commandes à l’essai. Vous devez évaluer la manière dont le fournisseur gère l'examen technique.
- Données de test opaques : la réticence à partager les paramètres de test exacts est un signe d’avertissement majeur.
- Finition incohérente : les différences visuelles d'un lot à l'autre signalent un mauvais contrôle interne en usine.
- Communication évasive : évitez aux partenaires d'esquiver les questions directes de métallurgie ou d'ingénierie.
- Certifications manquantes : rejetez les fournisseurs qui ne fournissent pas de documentation de gestion de la qualité ISO.
La transparence sépare clairement les partenaires de fabrication fiables de ceux qui présentent des risques. Vous devez exiger l’excellence opérationnelle dès le premier jour.
Conclusion
Une inspection en vrac efficace va bien au-delà des contrôles visuels de base. Nous devons adopter les mathématiques dimensionnelles et la métallurgie sérieuse. Nous nous appuyons fortement sur une documentation de traçabilité rigoureuse. Conseillez à vos équipes d’approvisionnement d’agir immédiatement. Mettez à jour vos procédures opérationnelles standard d’assurance qualité entrante dès aujourd’hui. Utilisez les critères d’évaluation stricts décrits ci-dessus. Ne laissez pas la sécurité ou la qualité des installations au hasard. Encouragez vos acheteurs à demander des échantillons d’évaluation le plus tôt possible. Consultez directement un ingénieur technico-commercial. Discutez de vos exigences en matière d’inspection personnalisée de manière claire et confiante. Vérifiez toujours la disponibilité de la documentation pour votre prochaine commande groupée.
FAQ
Q : Quelle est la tolérance d’allongement du pas acceptable pour les nouvelles chaînes en acier inoxydable ?
R : Les nouveaux envois devraient afficher un allongement proche de zéro dès la sortie de la boîte. Tout écart mineur doit respecter strictement les tolérances définies par le fabricant. Nous appliquons cela pour éviter une inadéquation immédiate des pignons. Un allongement initial excessif indique un mauvais pré-étirement en usine. Cela conduit directement à une usure accélérée des machines et à un blocage opérationnel.
Q : Comment puis-je tester la qualité de l'acier inoxydable sans équipement spécialisé ?
R : Les tests magnétiques représentent un mythe courant mais dangereux dans l’industrie. Les procédés de travail à froid peuvent rendre les nuances austénitiques légèrement magnétiques. Par conséquent, les aimants ne constituent pas des indicateurs métallurgiques fiables. Les tests de chute chimique offrent une alternative de base. Cependant, la vérification en laboratoire par un tiers reste le seul substitut véritablement fiable aux pistolets PMI XRF professionnels.
Q : Quelle documentation doit accompagner une livraison en chaîne en vrac ?
R : Des documents complets garantissent une traçabilité complète des matériaux. Votre livraison doit inclure une liste de colisage détaillée. Exigez toujours un certificat de conformité (CoC) formel. Exigez des rapports de test de matériaux (MTR) affichant les numéros de chaleur exacts des lots. Enfin, rassemblez tous les certificats d’essais mécaniques pertinents prouvant les capacités de charge ultimes.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


