Zaopatrywanie się w zapasy w ramach łańcucha masowego wiąże się ze znacznym ryzykiem operacyjnym i finansowym. Niespójności metalurgiczne lub wady wymiarowe w pojedynczej partii mogą szybko zatrzymać linie produkcyjne. Takie defekty mogą nawet powodować katastrofalne awarie sprzętu. Chociaż producenci często żądają wysokich standardów jakości, rygorystyczna kontrola jakości przychodzącej przesyłki (QA) pozostaje ostatnią linią obrony kupującego. Przyjmowanie dostaw na ślepo naraża Twój obiekt na możliwe do uniknięcia zagrożenia i nieplanowaną konserwację. Standaryzowane ramy oceny wypełniają krytyczną lukę między obietnicami marketingowymi a codzienną rzeczywistością operacyjną. Wdrożenie tych ram gwarantuje, że Twoja przesyłka rzeczywiście spełni rygorystyczne wymagania przemysłowe lub handlowe. Uaktualniając protokoły inspekcji, chronisz najważniejsze maszyny. Dowiesz się dokładnie, jak mierzyć dokładność wymiarową, weryfikować gatunki metali i weryfikować integralność strukturalną. Poprowadzimy Cię przez proces budowania kuloodpornego procesu kontroli jakości, aby wychwycić ukryte wady, zanim dostaną się one do Twojego łańcucha dostaw.
Kluczowe dania na wynos
- Weryfikacja zamiast zaufania: Zawsze wymagaj pozytywnej identyfikacji materiału (PMI) i raportów z testów walcowni (MTR), aby potwierdzić dokładne gatunki stali nierdzewnej (np. 304 vs. 316).
- Ścisłość wymiarowa: Mikroodchylenia w podziałce lub średnicy drutu prowadzą do szybkiego zużycia koła łańcuchowego i mechanicznego wiązania.
- Testy specyficzne dla aplikacji: Standardowe testy wytrzymałości na rozciąganie muszą być dostosowane do specjalistycznych konfiguracji, takich jak drążony sworzeń lub łańcuchy mocujące.
- Weryfikacja dostawcy: Wiarygodny dostawca zapewnia przejrzyste metodologie testowania i przestrzega ustalonych standardów akceptowalnego limitu jakości (AQL).
Prawdziwy koszt pominięcia kontroli jakości przychodzącej
Niespełniające norm komponenty masowe powodują kaskadowe awarie w całym obiekcie. Pojedyncze słabe ogniwo może pęknąć pod normalnym obciążeniem operacyjnym. Powoduje to natychmiastowe nieoczekiwane przestoje. Linie montażowe przestają się poruszać. Pracownicy nagle stają w obliczu poważnych naruszeń zasad bezpieczeństwa. Maszyny ulegają przyspieszonemu zużyciu. Rozwiązując problemy, którym można zapobiec, tracisz cenne godziny produkcyjne. Zespoły konserwacyjne muszą szybko usunąć zakleszczone zębatki. Budżety operacyjne szybko się wyczerpują, aby pokryć awaryjne wymiany.
Wiele zespołów zakupowych pada ofiarą błędu kontroli wizualnej. Kupujący często po prostu patrzą na nowo dostarczoną przesyłkę. Błyszcząca powierzchnia często wygląda fantastycznie po przybyciu. Często zakładamy, że jasność wskazuje na wysoką jakość produkcji. Jednak błyszczący wygląd nie jest równoznaczny ze integralnością strukturalną. Nie mówi absolutnie nic o właściwej pasywacji chemicznej. Mycie kwasem tworzy piękne wykończenie. Z łatwością ukrywa słabe fabryczne spawy. Polerowana powierzchnia zewnętrzna z łatwością ukrywa wewnętrzne pęknięcia naprężeniowe.
Musimy zdefiniować jasne kryteria sukcesu dla każdej dostawy. Jak dokładnie wygląda „przekazana” partia zbiorcza? Sukces wymaga ściśle mierzalnych punktów danych. Potrzebujesz 100% zgodności w zakresie podanych tolerancji wymiarowych. Potrzebujesz weryfikowalnych i udokumentowanych klas materiałów. Wreszcie zatwierdzona partia musi wykazywać zero krytycznych wad strukturalnych. Niejasne obietnice dotyczące jakości nie zapewniają prawdziwej ochrony. Aby zagwarantować ciągłość działania, potrzebne są sztywne ramy inspekcji.
Weryfikacja specyfikacji łańcuchów ze stali nierdzewnej: Dokładność wymiarowa
Tolerancje podziałki i długości mają ogromne znaczenie dla synchronizacji mechanicznej. Należy zmierzyć odległość pomiędzy wieloma połączonymi łączami. Nie mierz tylko pojedynczego pojedynczego łącza. To podejście oparte na wielu łączach dokładnie oblicza skumulowany błąd wysokości tonu. Użyj skalibrowanego przyrządu pomiarowego. Drobne odchylenia nawarstwiają się szybko w długim okresie fizycznym.
Wykonaj poniższe kroki, aby zmierzyć skumulowany błąd wysokości tonu:
- Połóż segment całkowicie płasko na skalibrowanym stole inspekcyjnym.
- Zastosuj standardowe obciążenie rozciągające, aby usunąć początkowy luz.
- Zmierz odległość od środka do środka w co najmniej 10 odstępach.
- Porównaj ten rzeczywisty pomiar z teoretyczną obliczoną długością.
- Odrzucić partię, jeśli odchylenie przekracza limity producenta.
Spójność grubości i średnicy pozostaje absolutnie kluczowa. Chwyć niedawno skalibrowane suwmiarki cyfrowe. Dokładnie zmierz średnicę drutu lub sworznia. Należy porównać te odczyty z opublikowanymi specyfikacje łańcuchów ze stali nierdzewnej . Ścisłe przestrzeganie gwarantuje prawidłowe zazębienie koła łańcuchowego. Niewymiarowe sworznie szybko ścinają się pod dużymi obciążeniami przemysłowymi. Nadwymiarowe rolki ściśle przylegają do zębów koła łańcuchowego.
Musisz aktywnie sprawdzać artykulację i ogólną elastyczność. Przeciągnij zmontowany segment gołymi rękami. Poszukaj uważnie wszelkich nienormalnie sztywnych połączeń. Zależy nam na idealnie gładkiej artykulacji. Zespół powinien bez wysiłku przesuwać się po zębatkach. Uważaj na niebezpieczne wiązania mechaniczne. Sprawdź zespół pod kątem nadmiernego luzu bocznego. Zbyt duży zakres ruchu wskazuje na niechlujne tolerancje montażu fabrycznego.
Ustal rygorystyczne progi defektów wizualnych dla swojego zespołu ds. kontroli jakości. Wczesne wykrycie błędów produkcyjnych pozwala uniknąć późniejszych katastrofalnych awarii. Klasyfikujemy wady, aby ujednolicić proces odrzucenia.
Typowe progi wad wymiarowych
| Typ wady |
Opis |
Próg akceptowalności |
| Ostre zadziory |
Szorstkie metalowe krawędzie pozostałe po tłoczeniu płyt. |
Zerowa tolerancja. Powoduje zlokalizowane punkty naprężenia. |
| Niewspółosiowość spoiny |
Połączenia mimośrodowe w odmianach ogniw spawanych. |
Odrzuć, jeśli przesunięcie przekracza 5% średnicy drutu. |
| Deformacje tłoczące |
Pęknięcia lub wypaczenia wokół otworów podziałowych płyty. |
Zerowa tolerancja. Sprzyja przedwczesnemu zmęczeniu metalu. |
| Gra boczna |
Nadmierna elastyczność zginania na boki. |
Musi mieścić się w określonych granicach kąta AQL. |
Walidacja metalurgiczna: badanie klasy materiału i odporności na korozję
Rzeczywistość 304 kontra 316 wpada w pułapkę wielu nieostrożnych kupujących. Dostawcy czasami zastępują tańszy stop 304 premium 316. Robią to, aby zwiększyć swoje marże zysku. Musimy aktywnie weryfikować dokładną zawartość molibdenu. Molibden nadaje 316 doskonałą moc przemysłową. Zapewnia kluczową odporność na surowe środowiska chlorkowe. Typowi 304 całkowicie brakuje tej specyficznej ochrony chemicznej. W trudnych zastosowaniach morskich szybko rdzewieje i wżery.
Tabela porównawcza składu chemicznego (304 vs. 316)
| Pierwiastek |
Stopień 304 Wymaganie |
Stopień 316 Wymaganie |
Funkcja podstawowa |
| Chrom (Cr) |
18,0% - 20,0% |
16,0% - 18,0% |
Zapewnia podstawową odporność na utlenianie. |
| Nikiel (Ni) |
8,0% - 10,5% |
10,0% - 14,0% |
Zwiększa plastyczność i odkształcalność. |
| Molibden (Mo) |
Nie określono (0%) |
2,0% - 3,0% |
Zapobiega wżerom powodowanym przez chlorki. |
| Węgiel (C) |
Maks. 0,08% |
Maks. 0,08% |
Utrzymuje twardość strukturalną. |
Pozytywna identyfikacja materiałów (PMI) zmienia sposób gry w zakresie kontroli przychodzącej. Ręczne analizatory XRF to niezwykle potężne narzędzia kontroli jakości. Gorąco polecamy je do wszystkich nowoczesnych działów przyjęć. Wystarczy skierować pistolet analizatora na metal. Błyskawicznie weryfikuje dokładny skład chemiczny. Najlepsze jest unikanie zniszczenia produktu. Zbierasz istotne dane metalurgiczne w ciągu zaledwie kilku sekund.
Wykończenie powierzchni i pasywacja wymagają szczególnej uwagi. Zawsze sprawdzaj dostawę pod kątem pozostałości wolnego żelaza. Narzędzia skrawające często pozostawiają mikroskopijny pył żelazny. Zanieczyszczenie to powoduje miejscowe plamienie herbaty. Niemal natychmiast powoduje szybkie utlenianie powierzchni. Ten frustrujący problem występuje nawet w wersji premium łańcuchy ze stali nierdzewnej . Właściwa pasywacja chemiczna całkowicie eliminuje to zagrożenie. Odbudowuje naturalną warstwę ochronną tlenku chromu.
Testy twardości potwierdzają oczekiwany poziom odporności na zużycie. Zwykle używamy skal testowych Rockwella lub Vickersa. Musisz upewnić się, że metal osiągnął docelową twardość. Miękkie płyty łatwo się rozciągają pod stałym napięciem roboczym. Nadmiernie hartowane elementy stają się niebezpiecznie kruche. Doskonale zrównoważony profil twardości gwarantuje niezawodne i długotrwałe działanie.
Testowanie integralności mechanicznej i obciążenia
Obciążenie próbne różni się całkowicie od maksymalnej wytrzymałości na zrywanie. Testy fabryczne zwykle przekraczają dwukrotność dopuszczalnego obciążenia roboczego. To początkowe napięcie nazywamy obciążeniem próbnym. Osadza komponenty w ich ostatecznym osadzeniu. Ostateczna siła zrywająca reprezentuje znacznie większą liczbę. Oznacza punkt katastrofalnej fizycznej awarii. Kupujący powinni rutynowo żądać danych z testów niszczenia partii. Jest to dowód rzeczywistego marginesu bezpieczeństwa Twojego zakupu.
Integralność spoiny dotyczy w szczególności stylów połączeń spawanych. Sprawdź bardzo dokładnie strefę wpływu ciepła (HAZ). Przyjrzyj się uważnie, czy nie występują oznaki kruchości materiału. Uważaj na niebezpieczną niepełną fuzję. Słabe spoiny stwarzają poważne zagrożenie dla bezpieczeństwa w miejscu pracy. Dynamiczne obciążenia rozciągające ostatecznie spowodują pęknięcie słabo spawanych połączeń. Całkowita penetracja jest obowiązkowa w przypadku zastosowań dźwigowych lub nad głową.
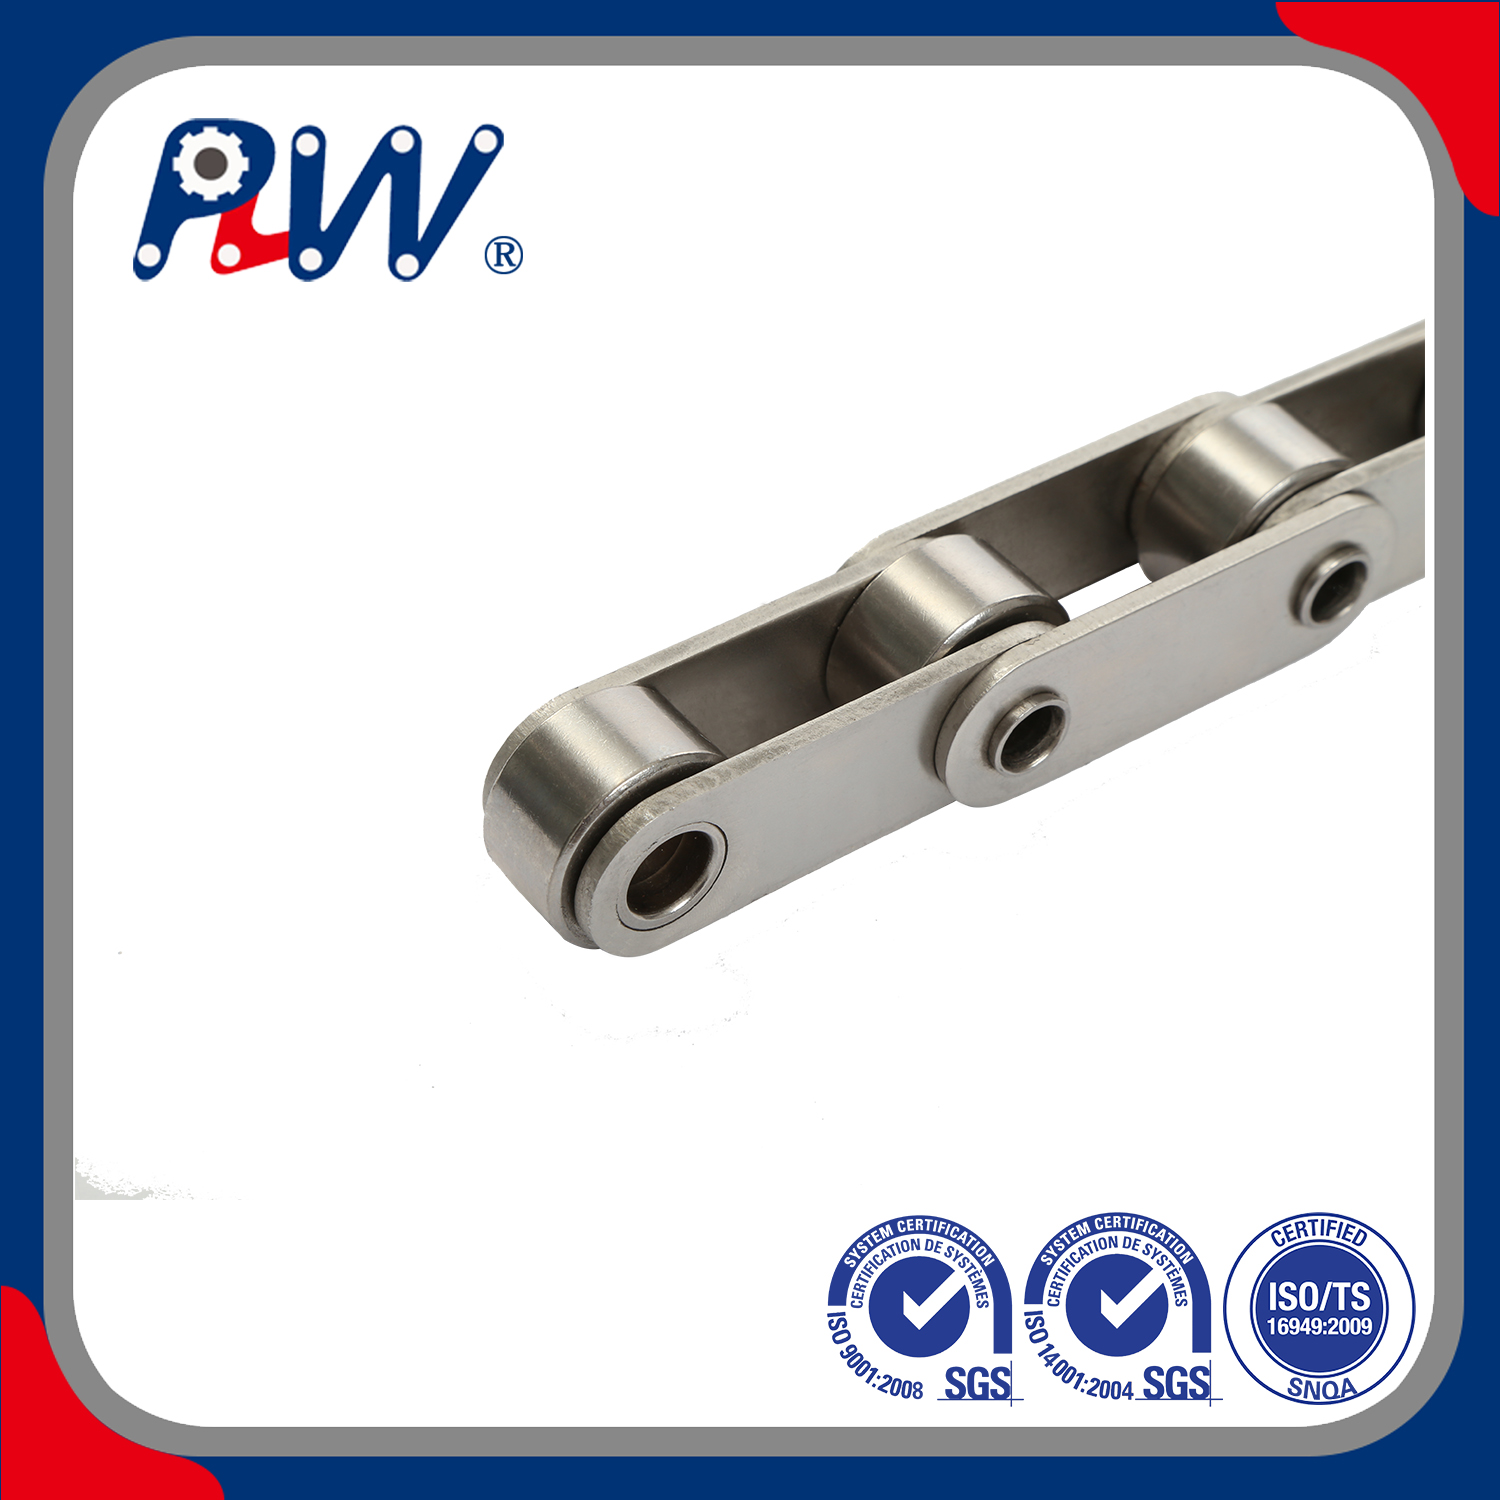
Produkty specjalistyczne wymagają wysoce dostosowanych procedur kontroli. Podczas oceniania Łańcuchy z pustymi sworzniami ze stali nierdzewnej , koncentrują się na szczegółach wymiarowych. Najpierw sprawdź koncentryczność pustych kołków. Sprawdź tolerancje otworów wewnętrznych dla osprzętu niestandardowego. Zapewnij dużą odporność na wyciskanie sworzni pod obciążeniem. Duże siły boczne mogą wypchnąć słabe, puste w środku kołki na zewnątrz. Powoduje to natychmiastowe załamanie się zespołu podczas pracy.
Ocenić ogólną odporność na zmęczenie i zużycie dynamiczne. Skoncentruj się intensywnie na głównych obszarach nośnych. To jest dokładnie miejsce, w którym kołki stykają się z płytkami wewnętrznymi. Sprawdź te złącza pod kątem prawidłowego osadzania mechanicznego. Sprawdź podaną głębokość utwardzania powierzchni. Słabe powierzchnie nośne szybko ścierają się podczas użytkowania. Ciągła jazda na rowerze niszczy słabe stawy w ciągu zaledwie kilku tygodni.
Ocena ram kontroli jakości Twojego dostawcy łańcuchów ze stali nierdzewnej
Identyfikowalność buduje głębokie zaufanie między kupującymi i dostawcami. Legalny dostawca łańcuchów ze stali nierdzewnej potwierdza swoje wymagania jakościowe. Chętnie dostarczają kompleksowe raporty z testów walcowni (MTR). Te krytyczne dokumenty muszą być bezpośrednio powiązane z numerami wytopu partii. Bez jasnej identyfikowalności kupujesz w zasadzie w ciemno. Nie można zweryfikować pochodzenia surowców ani sposobu ich przetwarzania w fabryce.
Ustrukturyzowane protokoły próbkowania organizują chaotyczny proces odbioru. Dostawy wielotonowe często wydają się inspektorom niezwykle przytłaczające. Wdrażamy światową normę ISO 2859-1. Alternatywnie możesz użyć frameworku ANSI/ASQ Z1.4. Te systemy akceptowalnych limitów jakości (AQL) kierują Twoim zespołem. Podają dokładnie, ile metrów należy przetestować. Właściwe pobieranie próbek losowych zapobiega stronniczym lub leniwym inspekcjom.
Audyty zewnętrzne dostarczają niezaprzeczalnej obiektywnej prawdy. W przypadku większych zamówień zawsze żądaj certyfikatów niezależnych laboratoriów. Raporty te są potrzebne w celu sprawdzenia zgodności ze składem chemicznym i obciążeniem. Krytyczne zastosowania związane z podnoszeniem wymagają ich zgodnie z prawem. Środowiska przeznaczone do kontaktu z żywnością wymagają od nich przejścia audytów sanitarnych. Zewnętrzne laboratoria testowe całkowicie eliminują wszelkie potencjalne uprzedzenia dostawców.
Stosowanie ścisłej logiki krótkiej listy chroni proces zamówień. Podczas zamówień próbnych uważnie obserwuj znaki ostrzegawcze. Musisz ocenić, jak dostawca radzi sobie z kontrolą techniczną.
- Nieprzejrzyste dane testowe: niechęć do udostępniania dokładnych parametrów testu jest głównym sygnałem ostrzegawczym.
- Niespójne wykończenie: różnice wizualne pomiędzy partiami sygnalizują słabą wewnętrzną kontrolę fabryczną.
- Komunikacja wymijająca: Unikaj partnerów unikających bezpośrednich pytań metalurgicznych lub inżynieryjnych.
- Brakujące certyfikaty: Odrzuć dostawców, którzy nie dostarczą dokumentacji dotyczącej zarządzania jakością ISO.
Przejrzystość wyraźnie oddziela wiarygodnych partnerów produkcyjnych od ryzykownych. Od pierwszego dnia musisz wymagać doskonałości operacyjnej.
Wniosek
Skuteczna inspekcja zbiorcza wykracza daleko poza podstawowe kontrole wizualne. Musimy przyjąć matematykę wymiarową i poważną metalurgię. W dużym stopniu opieramy się na rygorystycznej dokumentacji identyfikowalności. Doradzaj swoim zespołom ds. zaopatrzenia natychmiastowe działanie. Zaktualizuj swoje standardowe procedury operacyjne kontroli jakości przychodzącej informacji już dziś. Stosuj rygorystyczne kryteria oceny opisane powyżej. Nie pozostawiaj bezpieczeństwa ani jakości obiektu przypadkowi. Zachęć kupujących do wcześniejszego zamówienia próbek do oceny. Skonsultuj się bezpośrednio z technicznym inżynierem sprzedaży. Omów swoje niestandardowe wymagania dotyczące kontroli w sposób jasny i pewny. Zawsze sprawdzaj dostępność dokumentacji dla kolejnego zamówienia zbiorczego.
Często zadawane pytania
P: Jaka jest dopuszczalna tolerancja wydłużenia podziałki dla nowych łańcuchów ze stali nierdzewnej?
Odp.: Nowe przesyłki po wyjęciu z pudełka powinny wykazywać wydłużenie bliskie zeru. Wszelkie drobne odchylenia muszą mieścić się ściśle w granicach tolerancji producenta. Egzekwujemy to, aby uniknąć natychmiastowego niedopasowania zębatki. Nadmierne wydłużenie początkowe wskazuje na słabe wstępne rozciągnięcie fabryczne. Prowadzi to bezpośrednio do przyspieszonego zużycia maszyn i ich wiązania eksploatacyjnego.
P: Jak mogę przetestować gatunek stali nierdzewnej bez specjalistycznego sprzętu?
Odp.: Testy magnesów to powszechny, ale niebezpieczny mit branżowy. Procesy obróbki na zimno mogą powodować, że gatunki austenityczne będą lekko magnetyczne. Dlatego magnesy nie sprawdzają się jako niezawodne wskaźniki metalurgiczne. Podstawową alternatywą są chemiczne testy kroplowe. Jednakże weryfikacja laboratoryjna przeprowadzana przez strony trzecie pozostaje jedynym naprawdę niezawodnym substytutem profesjonalnych pistoletów PMI XRF.
P: Jaka dokumentacja powinna towarzyszyć dostawie łańcuchowej masowej?
Odp.: Kompleksowa dokumentacja zapewnia pełną identyfikowalność materiałów. Przesyłka musi zawierać szczegółowy wykaz pakowania. Zawsze wymagaj formalnego certyfikatu zgodności (CoC). Raporty z testów materiałów na żądanie (MTR) wyświetlające dokładne numery cieplne partii. Na koniec należy zebrać wszystkie odpowiednie certyfikaty testów mechanicznych potwierdzające maksymalne obciążenia.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


