대량 체인 재고 조달에는 상당한 운영 및 재정적 위험이 따릅니다. 단일 배치의 야금학적 불일치 또는 치수 결함으로 인해 생산 라인이 빠르게 중단될 수 있습니다. 이러한 결함으로 인해 치명적인 장비 고장이 발생할 수도 있습니다. 제조업체는 종종 높은 품질 표준을 요구하지만, 엄격한 인바운드 품질 보증(QA)은 여전히 구매자의 최후의 방어선입니다. 맹목적으로 배송을 수락하면 시설이 예방 가능한 위험과 예정되지 않은 유지 관리에 노출됩니다. 표준화된 평가 프레임워크는 마케팅 약속과 일상적인 운영 현실 사이의 중요한 격차를 해소합니다. 이 프레임워크를 구현하면 발송물이 엄격한 산업 또는 상업적 요구 사항을 실제로 충족하는지 확인할 수 있습니다. 검사 프로토콜을 업그레이드하면 중요한 기계를 보호할 수 있습니다. 치수 정확도를 측정하고, 금속 등급을 검증하고, 구조적 무결성을 확인하는 방법을 정확하게 배우게 됩니다. 숨겨진 결함이 공급망에 들어오기 전에 찾아낼 수 있는 완벽한 QA 프로세스 구축을 안내해 드립니다.
주요 시사점
- 신뢰보다 검증: 정확한 스테인리스강 등급(예: 304 대 316)을 확인하려면 항상 PMI(Positive Material Identification) 및 MTR(밀 테스트 보고서)이 필요합니다.
- 치수 엄격성: 피치 또는 와이어 직경의 미세한 차이로 인해 스프로킷이 빠르게 마모되고 기계적 결속이 발생합니다.
- 응용 분야별 테스트: 표준 인장 강도 테스트는 중공 핀 또는 부착 체인과 같은 특수 구성에 맞게 조정되어야 합니다.
- 공급업체 심사: 신뢰할 수 있는 공급업체는 투명한 테스트 방법론을 제공하고 확립된 AQL(허용 품질 한계) 표준을 준수합니다.
인바운드 품질 관리를 건너뛰는 데 드는 실제 비용
표준 이하의 대량 구성 요소는 전체 시설에 걸쳐 계단식 오류를 발생시킵니다. 하나의 약한 링크가 정상적인 작동 부하에서 끊어질 수 있습니다. 이로 인해 예기치 않은 가동 중지 시간이 즉시 발생합니다. 조립 라인이 움직이지 않습니다. 근로자는 갑자기 심각한 안전 규정 위반에 직면하게 됩니다. 기계는 장비 마모를 가속화합니다. 이러한 예방 가능한 문제를 해결하는 데 귀중한 생산 시간이 낭비됩니다. 유지보수 팀은 걸린 톱니바퀴를 제거하기 위해 서둘러야 합니다. 긴급 교체를 충당하기 위해 운영 예산이 빠르게 소모됩니다.
많은 조달 팀이 육안 검사 오류의 희생양이 됩니다. 구매자는 새로 배송된 배송물만 보는 경우가 많습니다. 반짝이는 표면은 도착 시 환상적으로 보이는 경우가 많습니다. 우리는 흔히 밝기가 높은 제조 품질을 의미한다고 가정합니다. 그러나 윤기있어 보인다고 해서 구조적 완전성이 보장되는 것은 아닙니다. 적절한 화학적 부동태화에 대해서는 전혀 알려주지 않습니다. 산성 세척으로 아름다운 마무리가 가능합니다. 불량한 공장 용접을 쉽게 숨길 수 있습니다. 광택이 나는 외부는 내부 응력 균열을 쉽게 숨깁니다.
우리는 모든 배송에 대해 명확한 성공 기준을 정의해야 합니다. '통과' 대량 배치는 정확히 어떤 모습인가요? 성공하려면 엄격하게 측정 가능한 데이터 포인트가 필요합니다. 명시된 치수 공차를 100% 준수해야 합니다. 검증 가능하고 문서화된 재료 등급이 필요합니다. 마지막으로, 승인된 배치는 중대한 구조적 결함이 전혀 없어야 합니다. 모호한 품질 약속은 실질적인 보호를 제공하지 않습니다. 지속적인 운영을 보장하려면 엄격한 검사 프레임워크가 필요합니다.
스테인레스 스틸 체인 사양 확인: 치수 정확도
피치 및 길이 공차는 기계적 동기화에 매우 중요합니다. 연결된 여러 링크의 거리를 측정해야 합니다. 단일 개별 링크만 측정하지 마십시오. 이 다중 링크 접근 방식은 누적 피치 오류를 정확하게 계산합니다. 교정된 측정 장치를 사용하십시오. 사소한 편차는 오랜 물리적 기간에 걸쳐 빠르게 악화됩니다.
누적 피치 오류를 측정하려면 다음 특정 단계를 따르십시오.
- 교정된 검사 테이블에 세그먼트를 완전히 평평하게 놓습니다.
- 초기 처짐을 제거하기 위해 표준 인장 하중을 적용합니다.
- 최소 10개 피치에 걸쳐 중심 간 거리를 측정합니다.
- 이 실제 측정값을 이론적으로 계산된 길이와 비교하십시오.
- 편차가 제조업체 한계를 초과하는 경우 배치를 거부합니다.
게이지와 직경의 일관성은 절대적으로 중요합니다. 최근에 보정된 디지털 캘리퍼스를 잡으세요. 와이어 또는 핀 직경을 주의 깊게 측정하십시오. 이 판독값을 게시된 값과 비교해야 합니다. 스테인레스 스틸 체인 사양 . 엄격한 준수는 적절한 스프로킷 맞물림을 보장합니다. 소형 핀은 무거운 산업 하중을 받으면 빠르게 절단됩니다. 대형 롤러는 스프로킷 톱니 내부에 단단히 묶여 있습니다.
관절과 전반적인 유연성을 적극적으로 확인해야 합니다. 맨손으로 조립된 세그먼트를 잡아당깁니다. 비정상적으로 뻣뻣한 링크가 있는지 주의 깊게 살펴보십시오. 우리는 완벽하게 부드러운 표현을 원합니다. 어셈블리는 스프로킷 위에서 쉽게 미끄러져야 합니다. 위험한 기계적 바인딩을 조심하세요. 과도한 측면 유격이 있는지 어셈블리를 점검하십시오. 흔들림 공간이 너무 많으면 공장 조립 공차가 엉성함을 나타냅니다.
QA 팀을 위해 엄격한 시각적 결함 기준을 설정하세요. 제조 오류를 조기에 발견하면 나중에 치명적인 오류가 발생하는 것을 방지할 수 있습니다. 우리는 거부 프로세스를 표준화하기 위해 결함을 분류합니다.
일반적인 차원 결함 임계값
| 결함 유형 |
설명 |
허용 임계값 |
| 샤프 버 |
플레이트 스탬핑으로 인해 거친 금속 가장자리가 남았습니다. |
무관용. 국부적인 스트레스 포인트를 유발합니다. |
| 용접 정렬 불량 |
용접 링크 종류의 중심에서 벗어난 결합. |
오프셋이 와이어 직경의 5%를 초과하면 거부됩니다. |
| 스탬핑 변형 |
플레이트 피치 구멍 주위에 균열이 있거나 뒤틀려 있습니다. |
무관용. 조기 금속 피로를 유발합니다. |
| 측면 플레이 |
과도한 좌우 굽힘 유연성. |
지정된 AQL 각도 제한 내에 있어야 합니다. |
야금학적 검증: 재료 등급 및 내식성 테스트
304 대 316의 현실은 많은 부주의한 구매자를 가두어 놓습니다. 공급업체는 때때로 프리미엄 316 합금을 더 저렴한 304 합금으로 대체합니다. 그들은 이윤을 늘리기 위해 이렇게 합니다. 우리는 정확한 몰리브덴 함량을 적극적으로 검증해야 합니다. 몰리브덴은 316에 뛰어난 산업용 성능을 제공합니다. 이는 가혹한 염화물 환경에 대해 중요한 저항성을 제공합니다. 유형 304에는 이러한 특정 화학적 보호 기능이 전혀 없습니다. 가혹한 해양 작업에서는 빠르게 구멍이 나고 녹슬게 됩니다.
화학 성분 비교 차트(304 대 316)
| 요소 |
등급 304 요구 사항 |
등급 316 요구 사항 |
기본 기능 |
| 크롬(Cr) |
18.0% - 20.0% |
16.0% - 18.0% |
기본적인 산화 저항성을 제공합니다. |
| 니켈(Ni) |
8.0% - 10.5% |
10.0% - 14.0% |
연성과 성형성을 향상시킵니다. |
| 몰리브덴(Mo) |
지정되지 않음(0%) |
2.0% - 3.0% |
염화물에 의한 구멍을 방지합니다. |
| 탄소(C) |
최대 0.08% |
최대 0.08% |
구조적 경도를 유지합니다. |
PMI(Positive Material Identification)는 인바운드 검사 방식을 변화시킵니다. 휴대용 XRF 분석기는 놀라울 정도로 강력한 QA 도구입니다. 현대의 모든 수신 부서에 적극 권장됩니다. 분석기 총을 금속에 겨누기만 하면 됩니다. 정확한 화학적 구성을 즉시 확인합니다. 가장 좋은 점은 제품 파손을 방지하는 것입니다. 단 몇 초 만에 중요한 야금 데이터를 수집할 수 있습니다.
표면 마감 및 패시베이션에는 세심한 주의가 필요합니다. 배송된 제품에 잔류 철분이 있는지 항상 검사하십시오. 가공 도구는 미세한 철분을 남기는 경우가 많습니다. 이 오염은 국부적인 차 얼룩을 유발합니다. 이는 거의 즉시 급속한 표면 산화를 유발합니다. 이런 답답한 문제는 프리미엄에서도 발생합니다 스테인레스 스틸 체인 . 적절한 화학적 부동태화는 이러한 위험을 완전히 제거합니다. 천연 보호 크롬 산화물 층을 복원합니다.
경도 테스트를 통해 예상되는 내마모성 수준을 확인합니다. 우리는 일반적으로 Rockwell 또는 Vickers 테스트 스케일을 사용합니다. 금속이 목표 경도에 도달하는지 확인해야 합니다. 부드러운 판은 지속적인 작동 장력 하에서 쉽게 늘어납니다. 과도하게 경화된 부품은 위험할 정도로 부서지기 쉽습니다. 완벽하게 균형잡힌 경도 프로필은 안정적인 장기 성능을 보장합니다.
기계적 무결성 및 부하 테스트
내력은 극한 파단 강도와 완전히 다릅니다. 공장 테스트에서는 일반적으로 작업 부하 제한의 두 배까지 끌어옵니다. 우리는 이 초기 장력을 내력(proof load)이라고 부릅니다. 구성 요소를 최종 안착 위치에 고정시킵니다. 최종 파괴 강도는 훨씬 더 높은 수치를 나타냅니다. 이는 치명적인 물리적 실패의 지점을 나타냅니다. 구매자는 정기적으로 일괄 폐기 테스트 데이터를 요청해야 합니다. 이는 귀하의 구매에 대한 실제 안전 마진을 증명합니다.
용접 무결성은 특히 용접 링크 스타일에 적용됩니다. 열 영향부(HAZ)를 매우 주의 깊게 검사하십시오. 재료가 부서지기 쉬운 징후가 있는지 자세히 살펴보십시오. 위험한 불완전 융합을 조심하세요. 약한 용접은 심각한 작업장 안전 위험을 초래합니다. 동적 인장 하중은 결국 제대로 용접되지 않은 조인트를 부러뜨릴 것입니다. 리프팅 또는 오버헤드 적용에는 완전한 관통이 필수입니다.
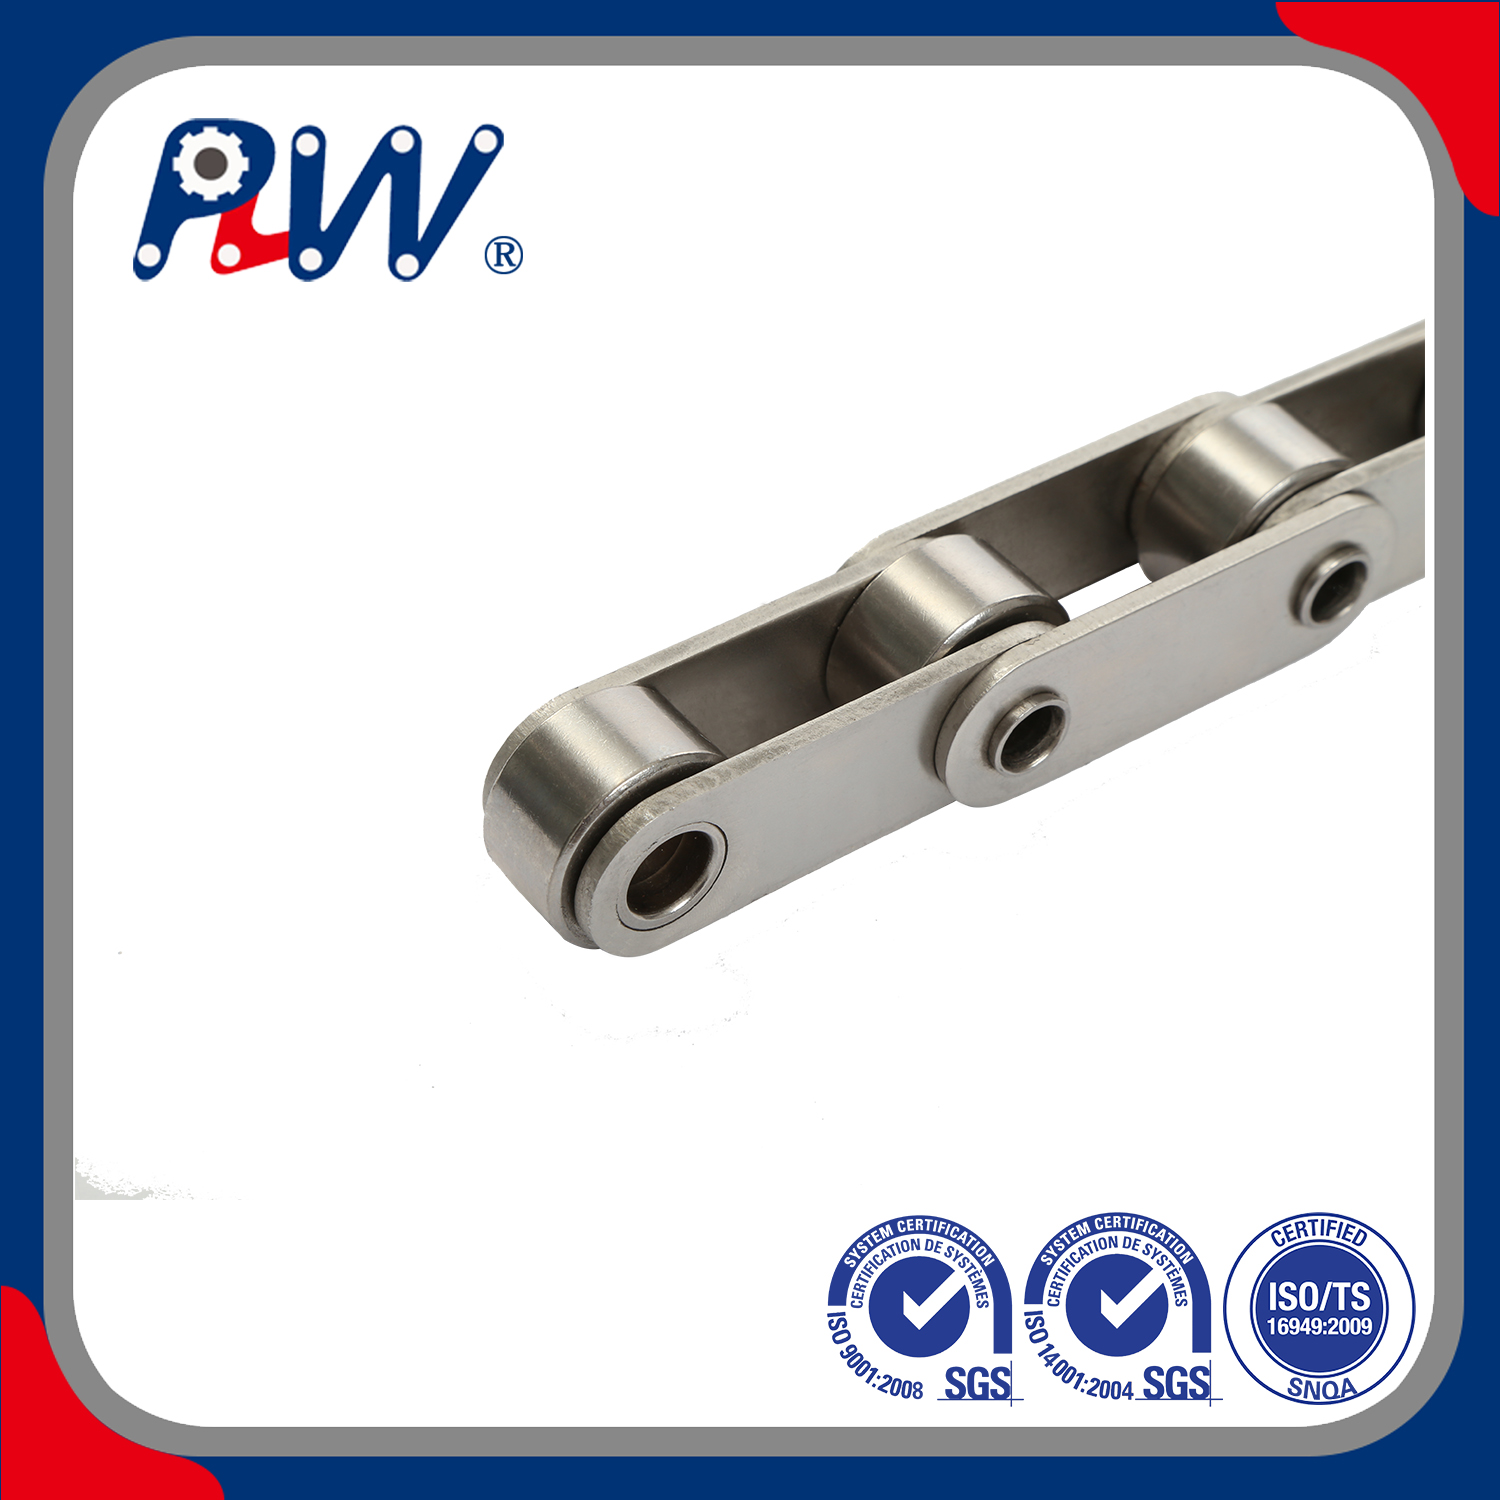
특수 제품에는 고도로 맞춤화된 검사 루틴이 필요합니다. 평가할 때 스테인레스 스틸 중공 핀 체인 , 치수 세부 사항에 중점을 둡니다. 먼저 중공 핀의 동심도를 확인하십시오. 맞춤형 부착물에 대한 내부 보어 공차를 확인하십시오. 하중을 받는 동안 핀 돌출에 대한 강한 저항성을 보장합니다. 무거운 측면 힘은 약한 중공 핀을 바깥쪽으로 밀어낼 수 있습니다. 이로 인해 작동 중에 조립이 즉시 붕괴됩니다.
전반적인 피로와 동적 내마모성을 평가합니다. 기본 베어링 영역에 집중적으로 집중하십시오. 핀이 내부 플레이트와 만나는 곳이 바로 이곳입니다. 적절한 기계적 장착을 위해 이러한 접합부를 확인하십시오. 지정된 표면 경화 깊이를 확인하십시오. 불량한 베어링 표면은 사용 중에 빠르게 마모됩니다. 지속적인 사이클링은 단 몇 주 만에 약한 관절을 파괴합니다.
스테인레스 스틸 체인 공급업체의 QA 프레임워크 평가
추적성은 구매자와 공급업체 사이에 깊은 신뢰를 구축합니다. 합법적인 스테인레스 스틸 체인 공급업체는 품질에 대한 주장을 입증합니다. 그들은 포괄적인 밀 테스트 보고서(MTR)를 열심히 제공합니다. 이러한 중요한 문서는 배치 히트 수치와 직접적으로 연결되어야 합니다. 명확한 추적성이 없으면 기본적으로 블라인드 구매를 하는 것입니다. 원자재 원산지나 공장 가공 여부는 확인할 수 없습니다.
구조화된 샘플링 프로토콜은 혼란스러운 수신 프로세스를 구성합니다. 수톤에 달하는 배송은 종종 검사관에게 엄청나게 부담스러워 보입니다. 우리는 ISO 2859-1 글로벌 표준을 구현합니다. 또는 ANSI/ASQ Z1.4 프레임워크를 사용할 수 있습니다. 이러한 AQL(Acceptable Quality Limit) 시스템은 팀을 안내합니다. 테스트할 미터 수를 정확히 알려줍니다. 적절한 무작위 샘플링은 편향되거나 게으른 검사를 방지합니다.
제3자 감사는 부인할 수 없는 객관적인 진실을 제공합니다. 주요 주문에 대해서는 항상 독립 연구소 인증을 요청하십시오. 화학물질 및 부하 규정 준수를 위해 이러한 보고서가 필요합니다. 중요한 리프팅 작업에는 법으로 요구됩니다. 식품 등급 환경에서는 위생 감사를 통과해야 합니다. 외부 테스트 연구소는 잠재적인 공급업체 편견을 완전히 제거합니다.
엄격한 최종 후보작성 논리를 적용하면 조달 프로세스가 보호됩니다. 시험 주문 중 경고 신호를 주의 깊게 관찰하십시오. 공급업체가 기술 조사를 어떻게 처리하는지 평가해야 합니다.
- 불투명한 테스트 데이터: 정확한 테스트 매개변수를 공유하는 것을 꺼리는 것은 주요 경고 신호입니다.
- 일관되지 않은 마무리: 배치 간 시각적 차이는 내부 공장 제어가 좋지 않음을 나타냅니다.
- 회피적인 의사소통: 파트너가 야금학적 또는 엔지니어링에 대한 직접적인 질문을 회피하는 것을 피하십시오.
- 누락된 인증: ISO 품질 관리 문서를 제공하지 않는 공급업체를 거부합니다.
투명성은 신뢰할 수 있는 제조 파트너와 위험한 파트너를 명확하게 구분합니다. 처음부터 운영 우수성을 요구해야 합니다.
결론
효과적인 대량 검사는 기본적인 육안 검사 그 이상입니다. 우리는 차원 수학과 진지한 야금술을 받아들여야 합니다. 우리는 엄격한 추적성 문서화에 크게 의존합니다. 조달팀에 즉시 조치를 취하도록 조언하세요. 지금 인바운드 QA 표준 운영 절차를 업데이트하세요. 위에서 설명한 엄격한 평가 기준을 사용하세요. 시설의 안전이나 품질을 운에 맡기지 마십시오. 구매자가 평가 샘플을 조기에 요청하도록 권장하십시오. 기술 영업 엔지니어에게 직접 문의하세요. 맞춤형 검사 요구 사항을 명확하고 자신있게 논의하십시오. 다음 대량 주문에 대한 문서 가용성을 항상 확인하십시오.
FAQ
Q: 새로운 스테인리스 스틸 체인에 허용되는 피치 신장 공차는 얼마입니까?
A: 새 배송품은 상자에서 꺼낸 후 신장률이 거의 0에 가까워야 합니다. 사소한 편차는 정의된 제조업체 공차 내에 엄격하게 포함되어야 합니다. 즉각적인 스프로킷 불일치를 방지하기 위해 이를 시행합니다. 과도한 초기 신장은 불량한 공장 사전 신장을 나타냅니다. 이는 기계 마모 및 작동 구속을 가속화하는 직접적인 원인이 됩니다.
Q: 특수 장비 없이 스테인레스강 등급을 어떻게 테스트할 수 있나요?
A: 자석 테스트는 일반적이지만 위험한 업계 신화를 나타냅니다. 냉간 가공 공정에서는 오스테나이트 등급이 약간 자성을 띠게 될 수 있습니다. 따라서 자석은 신뢰할 수 있는 야금 지표로서 실패합니다. 화학적 낙하 테스트는 기본적인 대안을 제공합니다. 그러나 제3자 실험실 검증은 여전히 전문 PMI XRF 건을 대체할 수 있는 유일하고 신뢰할 수 있는 방법입니다.
Q: 대량 체인 배송 시 어떤 서류를 첨부해야 합니까?
A: 포괄적인 서류 작업을 통해 완벽한 재료 추적이 보장됩니다. 배송에는 상세한 포장 목록이 포함되어야 합니다. 항상 공식 CoC(인증서)가 필요합니다. 정확한 배치 열 수치를 표시하는 수요 자재 테스트 보고서(MTR). 마지막으로, 최대 부하 용량을 입증하는 모든 관련 기계 테스트 인증서를 수집하십시오.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


