Att anskaffa bulkkedjelager medför betydande operativa och finansiella risker. Metallurgiska inkonsekvenser eller dimensionella brister i en enda sats kan snabbt stoppa produktionslinjer. Sådana defekter kan till och med orsaka katastrofala utrustningsfel. Även om tillverkare ofta hävdar höga kvalitetsstandarder, förblir rigorös inkommande kvalitetssäkring (QA) köparens sista försvarslinje. Att ta emot leveranser utsätter din anläggning blint för risker som kan förebyggas och oplanerat underhåll. Ett standardiserat ramverk för utvärdering överbryggar det kritiska gapet mellan marknadsföringslöften och den dagliga verkligheten. Genom att implementera detta ramverk säkerställs att din försändelse verkligen uppfyller stränga industriella eller kommersiella krav. Genom att uppgradera dina inspektionsprotokoll skyddar du viktiga maskiner. Du kommer att lära dig exakt hur man mäter dimensionell noggrannhet, validerar metallkvaliteter och verifierar strukturell integritet. Vi guidar dig genom att bygga en skottsäker QA-process för att fånga dolda brister innan de kommer in i din leveranskedja.
Viktiga takeaways
- Verifiering framför förtroende: Kräv alltid positiv materialidentifiering (PMI) och Mill Test Reports (MTR) för att bekräfta exakta rostfria stålkvaliteter (t.ex. 304 vs. 316).
- Dimensionell strikthet: Mikroavvikelser i stigning eller tråddiameter leder till snabbt drevslitage och mekanisk bindning.
- Applikationsspecifik provning: Standarddraghållfasthetstest måste anpassas för specialiserade konfigurationer, såsom ihåliga stift eller fästkedjor.
- Leverantörskontroll: En trovärdig leverantör tillhandahåller transparenta testmetoder och följer etablerade AQL-standarder (Acceptable Quality Limit).
Den verkliga kostnaden för att hoppa över inkommande kvalitetskontroll
Undermåliga bulkkomponenter skapar kaskadfel över hela din anläggning. En enda svag länk kan knäppa under normala driftsbelastningar. Detta utlöser omedelbart oväntade driftstopp. Monteringslinjer slutar röra sig. Arbetstagare möter plötsligt allvarliga överträdelser av säkerhetskraven. Maskiner drabbas av accelererat utrustningsslitage. Du förlorar värdefulla produktionstimmar genom att lösa dessa problem som kan förebyggas. Underhållsteam måste tävla för att rensa fast kedjehjul. Driftbudgetar dräneras snabbt för att täcka akuta ersättningar.
Många upphandlingsteam faller offer för felet med visuell inspektion. Köpare tittar ofta bara på den nylevererade försändelsen. En blank yta ser ofta fantastisk ut vid ankomst. Vi antar ofta att ljusstyrkan indikerar hög tillverkningskvalitet. Att se glänsande ut är dock inte detsamma som strukturell integritet. Det säger absolut ingenting om korrekt kemisk passivering. En syratvätt skapar en vacker finish. Det döljer lätt dåliga fabrikssvetsar. En polerad exteriör döljer lätt inre spänningsfrakturer.
Vi måste definiera tydliga framgångskriterier för varje leverans. Hur exakt ser en 'godkänd' bulkbatch ut? Framgång kräver strikt mätbara datapunkter. Du behöver 100 % överensstämmelse med angivna dimensionstoleranser. Du kräver verifierbara och dokumenterade materialbetyg. Slutligen måste det godkända partiet uppvisa noll kritiska strukturella defekter. Vaga kvalitetslöften ger inget riktigt skydd. Du behöver stela inspektionsramar för att garantera kontinuerlig drift.
Verifiera specifikationer för kedjor av rostfritt stål: Måttnoggrannhet
Stignings- och längdtoleranser har stor betydelse för mekanisk synkronisering. Du måste mäta avståndet över flera anslutna länkar. Mät inte bara en enskild länk. Denna flerlänksmetod beräknar det kumulativa tonhöjdsfelet exakt. Använd en kalibrerad mätfixtur. Mindre avvikelser förvärras snabbt över ett långt fysiskt spann.
Följ dessa specifika steg för att mäta kumulativa tonhöjdsfel:
- Lägg segmentet helt plant på ett kalibrerat inspektionsbord.
- Applicera en standardspänningsbelastning för att ta bort det initiala spelet.
- Mät avståndet från mitt till centrum över minst 10 stigningar.
- Jämför detta faktiska mått med den teoretiskt beräknade längden.
- Avvisa partiet om avvikelsen överskrider tillverkarens gränser.
Mät- och diameterkonsistens förblir absolut avgörande. Ta dina nyligen kalibrerade digitala bromsok. Mät tråd- eller stiftdiametrarna noggrant. Du måste jämföra dessa läsningar med publicerade specifikationer för kedjor av rostfritt stål . Strikt följsamhet garanterar korrekt ingrepp i kedjehjulet. Underdimensionerade stift klipps snabbt under tung industriell belastning. Överdimensionerade rullar binder tätt inuti kedjehjulets tänder.
Du måste aktivt kontrollera artikulation och övergripande flexibilitet. Dra det monterade segmentet genom dina bara händer. Känn noga efter eventuella onormalt stela länkar. Vi vill ha perfekt smidig artikulation. Monteringen ska glida över kedjehjul utan ansträngning. Se upp för farlig mekanisk bindning. Kontrollera monteringen för alltför stort sidospel. För mycket vickningsutrymme indikerar slarviga fabriksmonteringstoleranser.
Upprätta strikta trösklar för visuella defekter för ditt QA-team. Att upptäcka tillverkningsfel tidigt förhindrar katastrofala misslyckanden senare. Vi klassificerar defekter för att standardisera avvisningsprocessen.
Vanliga dimensionella defekttrösklar
| Defekttyp |
Beskrivning |
Acceptabilitetströskel |
| Skarpa grader |
Grova metallkanter kvar från plåtstämpling. |
Nolltolerans. Orsakar lokala stresspunkter. |
| Svetsfel |
Off-center fogar i svetsade länkvarianter. |
Avvisa om offset överstiger 5 % av tråddiametern. |
| Stämpling missbildningar |
Sprickor eller skevhet runt plåtstigningshål. |
Nolltolerans. Inbjuder till för tidig metalltrötthet. |
| Sidospel |
Överdriven böjningsflexibilitet från sida till sida. |
Måste hålla sig inom specificerade AQL-vinkelgränser. |
Metallurgisk validering: Testning av materialkvalitet och korrosionsbeständighet
Verkligheten 304 mot 316 fångar många oförsiktiga köpare. Leverantörer ersätter då och då billigare 304-legering mot premium 316. De gör detta för att öka sina vinstmarginaler. Vi måste aktivt verifiera den exakta molybdenhalten. Molybden ger 316 dess överlägsna industriella kraft. Det ger avgörande motstånd mot svåra kloridmiljöer. Typ 304 saknar helt detta specifika kemikalieskydd. Den gropar och rostar snabbt i tuffa marina applikationer.
Jämförelsediagram för kemisk sammansättning (304 vs. 316)
| Element |
Grade 304 Krav |
Grad 316 Krav |
Primär funktion |
| Krom (Cr) |
18,0 % - 20,0 % |
16,0 % - 18,0 % |
Ger grundläggande oxidationsbeständighet. |
| Nickel (Ni) |
8,0 % - 10,5 % |
10,0 % - 14,0 % |
Förbättrar duktilitet och formbarhet. |
| Molybden (Mo) |
Ej specificerat (0%) |
2,0 % - 3,0 % |
Förhindrar gropbildning från klorider. |
| Kol (C) |
0,08 % max |
0,08 % max |
Bibehåller strukturell hårdhet. |
Positiv Material Identification (PMI) ändrar spelet för inkommande inspektion. Handhållna XRF-analysatorer är otroligt kraftfulla QA-verktyg. Vi rekommenderar dem starkt för alla moderna mottagande avdelningar. Du riktar helt enkelt analysatorpistolen mot metallen. Den verifierar omedelbart den exakta kemiska sminkningen. Det bästa är att undvika att produkten förstörs. Du samlar in viktiga metallurgiska data på bara några sekunder.
Ytfinish och passivering kräver mycket noggrann uppmärksamhet. Inspektera alltid leveransen för restfritt järn. Bearbetningsverktyg lämnar ofta mikroskopiskt järndamm efter sig. Denna kontaminering orsakar lokaliserad tefärgning. Det utlöser snabb ytoxidation nästan omedelbart. Detta frustrerande problem händer även i premium kedjor i rostfritt stål . Korrekt kemisk passivering tar bort denna fara helt. Det återställer det naturliga skyddande kromoxidskiktet.
Hårdhetstestning bekräftar förväntade slitstyrka. Vi använder vanligtvis Rockwell eller Vickers testvågar. Du måste se till att metallen träffar målhårdheten. Mjuka plattor sträcker sig lätt under konstant driftspänning. Överhärdade komponenter blir farligt spröda. En perfekt balanserad hårdhetsprofil garanterar tillförlitlig långtidsprestanda.
Mekanisk integritet och belastningstestning
Bevislast skiljer sig helt från slutlig brotthållfasthet. Fabrikstester drar vanligtvis upp till två gånger arbetsbelastningsgränsen. Vi kallar denna initialspänning för provbelastningen. Det sätter komponenterna i deras slutliga sittplats. Den ultimata brotthållfastheten representerar ett mycket högre antal. Det markerar poängen med ett katastrofalt fysiskt misslyckande. Köpare bör rutinmässigt begära testdata för batchdestruktion. Det bevisar den faktiska säkerhetsmarginalen för ditt köp.
Svetsintegritet gäller specifikt för svetsade länkstilar. Inspektera den värmepåverkade zonen (HAZ) mycket noggrant. Titta noga efter tecken på materialets sprödhet. Se upp för farlig ofullständig fusion. En svag svets skapar en allvarlig säkerhetsrisk på arbetsplatsen. Dynamiska dragbelastningar kommer så småningom att knäcka dåligt svetsade fogar. Fullständig genomträngning är obligatorisk för lyft- eller överliggande applikationer.
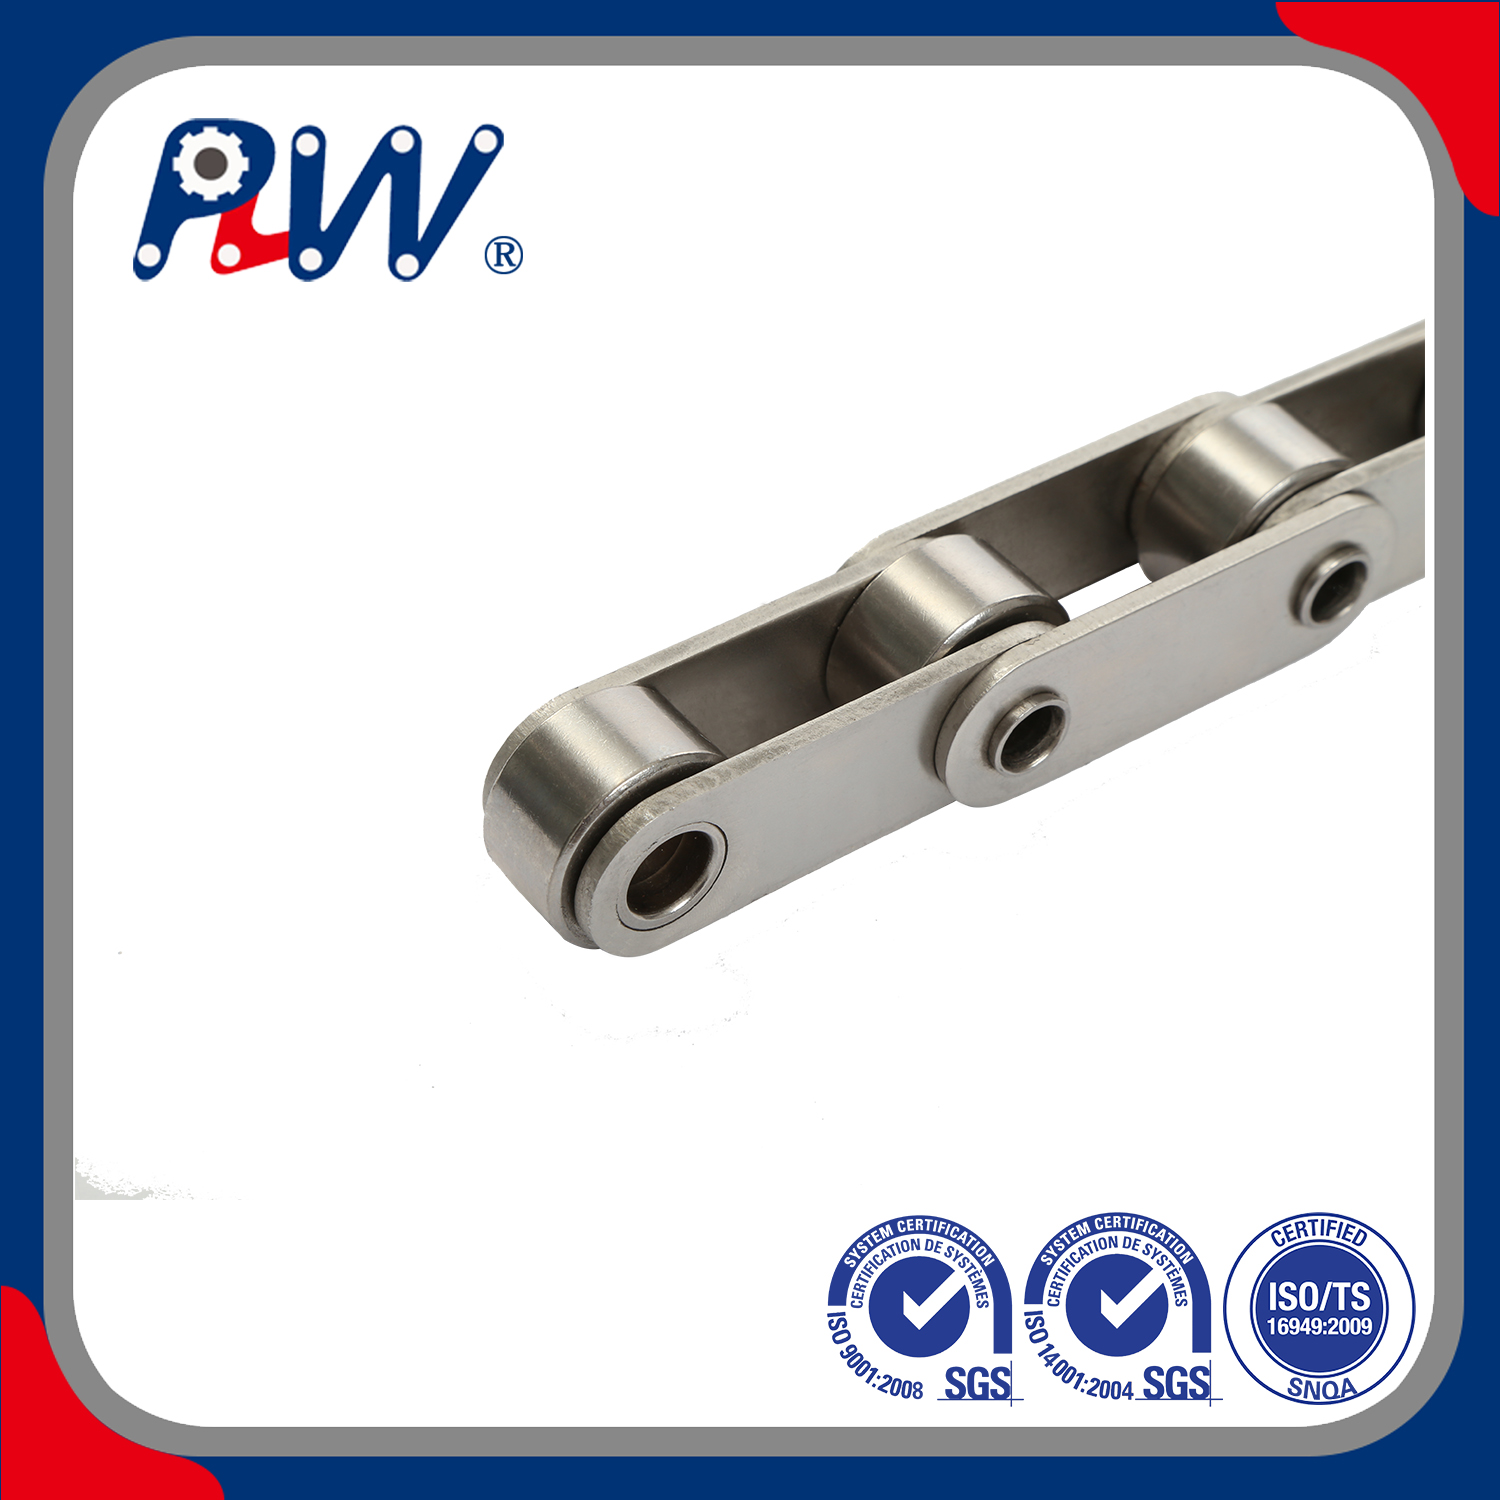
Specialprodukter kräver mycket skräddarsydda inspektionsrutiner. Vid utvärdering ihåliga stiftkedjor i rostfritt stål , fokusera på dimensionsspecifikationer. Kontrollera först koncentriciteten hos de ihåliga stiften. Kontrollera de interna håltoleranserna för anpassade tillbehör. Säkerställ starkt motstånd mot stiftextrudering under belastning. Kraftiga sidokrafter kan tvinga svaga ihåliga stift utåt. Detta orsakar omedelbar monteringskollaps under drift.
Utvärdera övergripande trötthet och dynamisk slitstyrka. Fokusera intensivt på de primära lagerområdena. Det är precis där stift möter inre plattor. Kontrollera dessa korsningar för korrekt mekaniskt säte. Verifiera det angivna ythärdningsdjupet. Dåliga lagerytor slipar snabbt bort under användning. Kontinuerlig cykling förstör svaga leder på bara veckor.
Utvärdera QA-ramverket för din leverantör av kedjor av rostfritt stål
Spårbarhet bygger djupt förtroende mellan köpare och leverantörer. En legitim leverantör av rostfria kedjor bevisar sina kvalitetskrav. De tillhandahåller ivrigt omfattande Mill Test Reports (MTRs). Dessa kritiska dokument måste kopplas direkt till batchvärmenummer. Utan tydlig spårbarhet köper du i princip blindt. Du kan inte verifiera råvarans ursprung eller fabriksbearbetning.
Strukturerade provtagningsprotokoll organiserar den kaotiska mottagningsprocessen. Leveranser i flera ton ser ofta otroligt överväldigande ut för inspektörer. Vi implementerar den globala standarden ISO 2859-1. Alternativt kan du använda ramverket ANSI/ASQ Z1.4. Dessa AQL-system (Acceptable Quality Limit) vägleder ditt team. De berättar exakt hur många meter du ska testa. Korrekt slumpmässig provtagning förhindrar partiska eller lata inspektioner.
Tredjepartsrevisioner ger obestridlig objektiv sanning. Begär alltid oberoende labbcertifieringar för större beställningar. Du behöver dessa rapporter för kemikalie- och belastningsöverensstämmelse. Kritiska lyftapplikationer kräver dem enligt lag. Livsmedelsklassade miljöer kräver att de klarar sanitetsrevisioner. Externa testlabb tar bort all potentiell leverantörsbias helt.
Att tillämpa strikt kortlistningslogik skyddar din upphandlingsprocess. Se noga efter varningssignaler under provbeställningar. Du måste utvärdera hur leverantören hanterar teknisk granskning.
- Opaka testdata: Ovilja att dela exakta testparametrar är ett stort varningstecken.
- Inkonsekvent efterbehandling: Visuella skillnader från batch till batch signalerar dålig intern fabrikskontroll.
- Undvikande kommunikation: Undvik att partners undviker direkta metallurgiska eller tekniska frågor.
- Certifieringar saknas: Avvisa leverantörer som inte tillhandahåller ISO kvalitetsledningsdokumentation.
Transparens skiljer tydligt pålitliga tillverkningspartners från riskfyllda. Du måste kräva operationell excellens från dag ett.
Slutsats
Effektiv bulkinspektion går långt bortom grundläggande visuella kontroller. Vi måste anamma dimensionell matematik och seriös metallurgi. Vi förlitar oss starkt på rigorös spårbarhetsdokumentation. Rekommendera dina inköpsteam att agera omedelbart. Uppdatera dina standardoperativa rutiner för inkommande QA idag. Använd de strikta utvärderingskriterierna som beskrivs ovan. Lämna inte anläggningens säkerhet eller kvalitet åt slumpen. Uppmuntra dina köpare att begära utvärderingsprover tidigt. Rådgör direkt med en teknisk försäljningsingenjör. Diskutera dina anpassade inspektionskrav tydligt och säkert. Verifiera alltid dokumentationens tillgänglighet för din nästa massbeställning.
FAQ
F: Vad är en acceptabel stigningstolerans för nya kedjor av rostfritt stål?
S: Nya försändelser bör visa nästan noll förlängning ur kartongen. Alla mindre avvikelser måste strikt falla inom definierade tillverkartoleranser. Vi upprätthåller detta för att undvika omedelbar obalans i kedjehjulet. Överdriven initial töjning indikerar dålig fabriksförsträckning. Det leder direkt till accelererat maskinslitage och driftsbindning.
F: Hur kan jag testa rostfritt stål utan specialutrustning?
S: Magnettester representerar en vanlig men farlig branschmyt. Kallbearbetningsprocesser kan göra austenitiska kvaliteter något magnetiska. Därför misslyckas magneter som pålitliga metallurgiska indikatorer. Kemiska dropptester erbjuder ett grundläggande alternativ. Labbverifiering från tredje part förblir dock det enda verkligt pålitliga substitut för professionella PMI XRF-pistoler.
F: Vilken dokumentation ska medfölja en bulkkedjaleverans?
S: Omfattande pappersarbete säkerställer fullständig spårbarhet av material. Din leverans måste innehålla en detaljerad packlista. Kräv alltid ett formellt Certificate of Conformance (CoC). Demand Material Test Reports (MTR) som visar exakta batchvärmenummer. Slutligen, samla in alla relevanta mekaniska testcertifikat som bevisar maximal lastkapacitet.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


