L'approvvigionamento di scorte di massa comporta rischi operativi e finanziari significativi. Incoerenze metallurgiche o difetti dimensionali in un singolo lotto possono arrestare rapidamente le linee di produzione. Tali difetti possono persino causare guasti catastrofici alle apparecchiature. Sebbene i produttori spesso richiedano standard di qualità elevati, una rigorosa garanzia di qualità in entrata (QA) rimane l'ultima linea di difesa dell'acquirente. Accettare ciecamente le consegne espone la vostra struttura a rischi prevenibili e a manutenzioni non programmate. Un quadro di valutazione standardizzato colma il divario critico tra le promesse di marketing e la realtà operativa quotidiana. L'implementazione di questo quadro garantisce che la vostra spedizione soddisfi realmente rigorosi requisiti industriali o commerciali. Aggiornando i protocolli di ispezione, proteggi macchinari vitali. Imparerai esattamente come misurare l'accuratezza dimensionale, convalidare i gradi dei metalli e verificare l'integrità strutturale. Ti guideremo attraverso la creazione di un processo di QA a prova di bomba per individuare i difetti nascosti prima che entrino nella tua catena di fornitura.
Punti chiave
- Verifica piuttosto che fiducia: richiedere sempre l'identificazione positiva del materiale (PMI) e i rapporti sui test di macinazione (MTR) per confermare gli esatti gradi di acciaio inossidabile (ad esempio, 304 rispetto a 316).
- Rigore dimensionale: micro deviazioni nel passo o nel diametro del filo portano ad una rapida usura del pignone e ad un inceppamento meccanico.
- Test specifici per l'applicazione: i test di resistenza alla trazione standard devono essere adattati a configurazioni specializzate, come catene a perno cavo o con attacco.
- Controllo dei fornitori: un fornitore credibile fornisce metodologie di test trasparenti e aderisce agli standard stabiliti per i limiti di qualità accettabile (AQL).
Il vero costo di saltare il controllo qualità in entrata
I componenti di massa scadenti creano guasti a cascata nell'intera struttura. Un singolo anello debole può spezzarsi sotto normali carichi operativi. Ciò innesca immediatamente tempi di inattività imprevisti. Le catene di montaggio smettono di muoversi. I lavoratori si trovano improvvisamente ad affrontare gravi violazioni della conformità alla sicurezza. I macchinari subiscono un’usura accelerata. Perderai preziose ore di produzione risolvendo questi problemi prevenibili. Le squadre di manutenzione devono affrettarsi per eliminare i pignoni inceppati. I budget operativi si esauriscono rapidamente per coprire le sostituzioni di emergenza.
Molti team di procurement sono vittime dell’errore dell’ispezione visiva. Gli acquirenti spesso si limitano a guardare la spedizione appena consegnata. Una superficie lucida spesso ha un aspetto fantastico all'arrivo. Spesso presumiamo che la luminosità indichi un'elevata qualità di produzione. Tuttavia, apparire lucenti non equivale a garantire l’integrità strutturale. Non ti dice assolutamente nulla sulla corretta passivazione chimica. Un lavaggio acido crea una bellissima finitura. Nasconde facilmente le cattive saldature di fabbrica. Un esterno lucido nasconde facilmente le fratture da stress interne.
Dobbiamo definire chiari criteri di successo per ogni consegna. Che aspetto ha esattamente un batch in blocco 'superato'? Il successo richiede dati rigorosamente misurabili. È necessaria la conformità al 100% delle tolleranze dimensionali dichiarate. Hai bisogno di qualità dei materiali verificabili e documentate. Infine, il lotto approvato deve presentare zero difetti strutturali critici. Le vaghe promesse di qualità non offrono alcuna protezione reale. Sono necessari quadri di ispezione rigidi per garantire operazioni continue.
Verifica delle specifiche delle catene in acciaio inossidabile: precisione dimensionale
Le tolleranze di passo e lunghezza sono molto importanti per la sincronizzazione meccanica. È necessario misurare la distanza su più collegamenti collegati. Non misurare solo un singolo collegamento. Questo approccio multi-link calcola accuratamente l'errore di passo cumulativo. Utilizzare un dispositivo di misurazione calibrato. Piccole deviazioni si accumulano rapidamente in un lungo periodo fisico.
Seguire questi passaggi specifici per misurare l'errore di passo cumulativo:
- Appoggiare il segmento completamente piatto su un tavolo di ispezione calibrato.
- Applicare un carico di tensione standard per rimuovere il gioco iniziale.
- Misurare la distanza da centro a centro su almeno 10 tiri.
- Confronta questa misurazione effettiva con la lunghezza teorica calcolata.
- Rifiutare il lotto se la deviazione supera i limiti del produttore.
La coerenza del calibro e del diametro rimane assolutamente vitale. Prendi i tuoi calibri digitali recentemente calibrati. Misurare attentamente il diametro del filo o del perno. È necessario confrontare queste letture con quelle pubblicate specifiche delle catene in acciaio inossidabile . Il rispetto rigoroso garantisce il corretto innesto del pignone. I perni sottodimensionati si tagliano rapidamente sotto carichi industriali pesanti. I rulli sovradimensionati si legano saldamente ai denti della ruota dentata.
È necessario verificare attivamente l'articolazione e la flessibilità generale. Tira il segmento assemblato a mani nude. Senti attentamente eventuali collegamenti anormalmente rigidi. Vogliamo un'articolazione perfettamente fluida. Il gruppo dovrebbe scivolare sui pignoni senza sforzo. Fare attenzione ai pericolosi attacchi meccanici. Controllare il gruppo per un eccessivo gioco laterale. Troppo margine di manovra indica tolleranze di assemblaggio in fabbrica scadenti.
Stabilisci soglie rigorose per i difetti visivi per il tuo team di QA. Individuare tempestivamente gli errori di produzione previene guasti catastrofici in seguito. Classifichiamo i difetti per standardizzare il processo di scarto.
Soglie comuni dei difetti dimensionali
| Tipo di difetto |
Descrizione |
Soglia di accettabilità |
| Bave taglienti |
Bordi metallici grezzi lasciati dallo stampaggio della lamiera. |
Tolleranza zero. Causa punti di stress localizzati. |
| Disallineamento della saldatura |
Giunzioni decentrate nelle varietà di collegamenti saldati. |
Scartare se l'offset supera il 5% del diametro del filo. |
| Deformità di stampaggio |
Crepe o deformazioni attorno ai fori della piastra. |
Tolleranza zero. Invita l'affaticamento prematuro del metallo. |
| Gioco laterale |
Eccessiva flessibilità di flessione laterale. |
Deve rimanere entro i limiti dell'angolo AQL specificati. |
Convalida metallurgica: test del grado del materiale e della resistenza alla corrosione
La realtà 304 contro 316 intrappola molti acquirenti incauti. I fornitori occasionalmente sostituiscono la lega 304 più economica con la lega 316 premium. Lo fanno per aumentare i loro margini di profitto. Dobbiamo verificare attivamente il contenuto preciso di molibdeno. Il molibdeno conferisce al 316 il suo potere industriale superiore. Fornisce una resistenza cruciale contro ambienti severi contenenti cloruro. Il tipo 304 è completamente privo di questa specifica protezione chimica. Si buca e arrugginisce rapidamente in applicazioni marine difficili.
Tabella comparativa della composizione chimica (304 vs. 316)
| Elemento |
Grado 304 Requisito |
Grado 316 Requisito |
Funzione primaria |
| Cromo (Cr) |
18,0% - 20,0% |
16,0% - 18,0% |
Fornisce resistenza all'ossidazione di base. |
| Nichel (Ni) |
8,0% - 10,5% |
10,0% - 14,0% |
Migliora la duttilità e la formabilità. |
| Molibdeno (Mo) |
Non specificato (0%) |
2,0% - 3,0% |
Previene la vaiolatura da cloruri. |
| Carbonio (C) |
0,08% massimo |
0,08% massimo |
Mantiene la durezza strutturale. |
L'identificazione positiva dei materiali (PMI) cambia il gioco delle ispezioni in entrata. Gli analizzatori XRF portatili sono strumenti di QA incredibilmente potenti. Li consigliamo vivamente per tutti i reparti di ricevimento moderni. Basta puntare la pistola dell'analizzatore verso il metallo. Verifica istantaneamente l'esatta composizione chimica. La parte migliore è evitare la distruzione del prodotto. Raccogli dati metallurgici vitali in pochi secondi.
La finitura superficiale e la passivazione richiedono la massima attenzione. Ispezionare sempre la fornitura per verificare la presenza di ferro libero residuo. Gli utensili di lavorazione spesso lasciano dietro di sé microscopiche polveri di ferro. Questa contaminazione provoca macchie localizzate sul tè. Innesca quasi immediatamente una rapida ossidazione superficiale. Questo problema frustrante si verifica anche in premium catene in acciaio inossidabile . Una corretta passivazione chimica elimina completamente questo pericolo. Ripristina il naturale strato protettivo di ossido di cromo.
I test di durezza confermano i livelli di resistenza all'usura attesi. Solitamente utilizziamo le scale di prova Rockwell o Vickers. È necessario assicurarsi che il metallo raggiunga la durezza target. Le piastre morbide si allungano facilmente sotto una tensione operativa costante. I componenti eccessivamente induriti diventano pericolosamente fragili. Un profilo di durezza perfettamente bilanciato garantisce prestazioni affidabili a lungo termine.
Integrità meccanica e test di carico
Il carico di prova differisce completamente dalla resistenza alla rottura massima. I test di fabbrica solitamente raggiungono il doppio del limite di carico di lavoro. Chiamiamo questa tensione iniziale carico di prova. Sistema i componenti nella loro sede finale. La resistenza alla rottura massima rappresenta un numero molto più alto. Segna il punto di un catastrofico fallimento fisico. Gli acquirenti dovrebbero richiedere regolarmente i dati dei test di distruzione dei lotti. Dimostra l'effettivo margine di sicurezza del tuo acquisto.
L'integrità della saldatura si applica specificamente agli stili di collegamento saldati. Ispezionare molto attentamente la zona interessata dal calore (ZTA). Osserva attentamente eventuali segni di fragilità del materiale. Attenzione alla pericolosa fusione incompleta. Una saldatura debole crea un grave pericolo per la sicurezza sul lavoro. I carichi di tensione dinamica finiranno per spezzare i giunti saldati male. La penetrazione completa è obbligatoria per applicazioni di sollevamento o sopra testa.
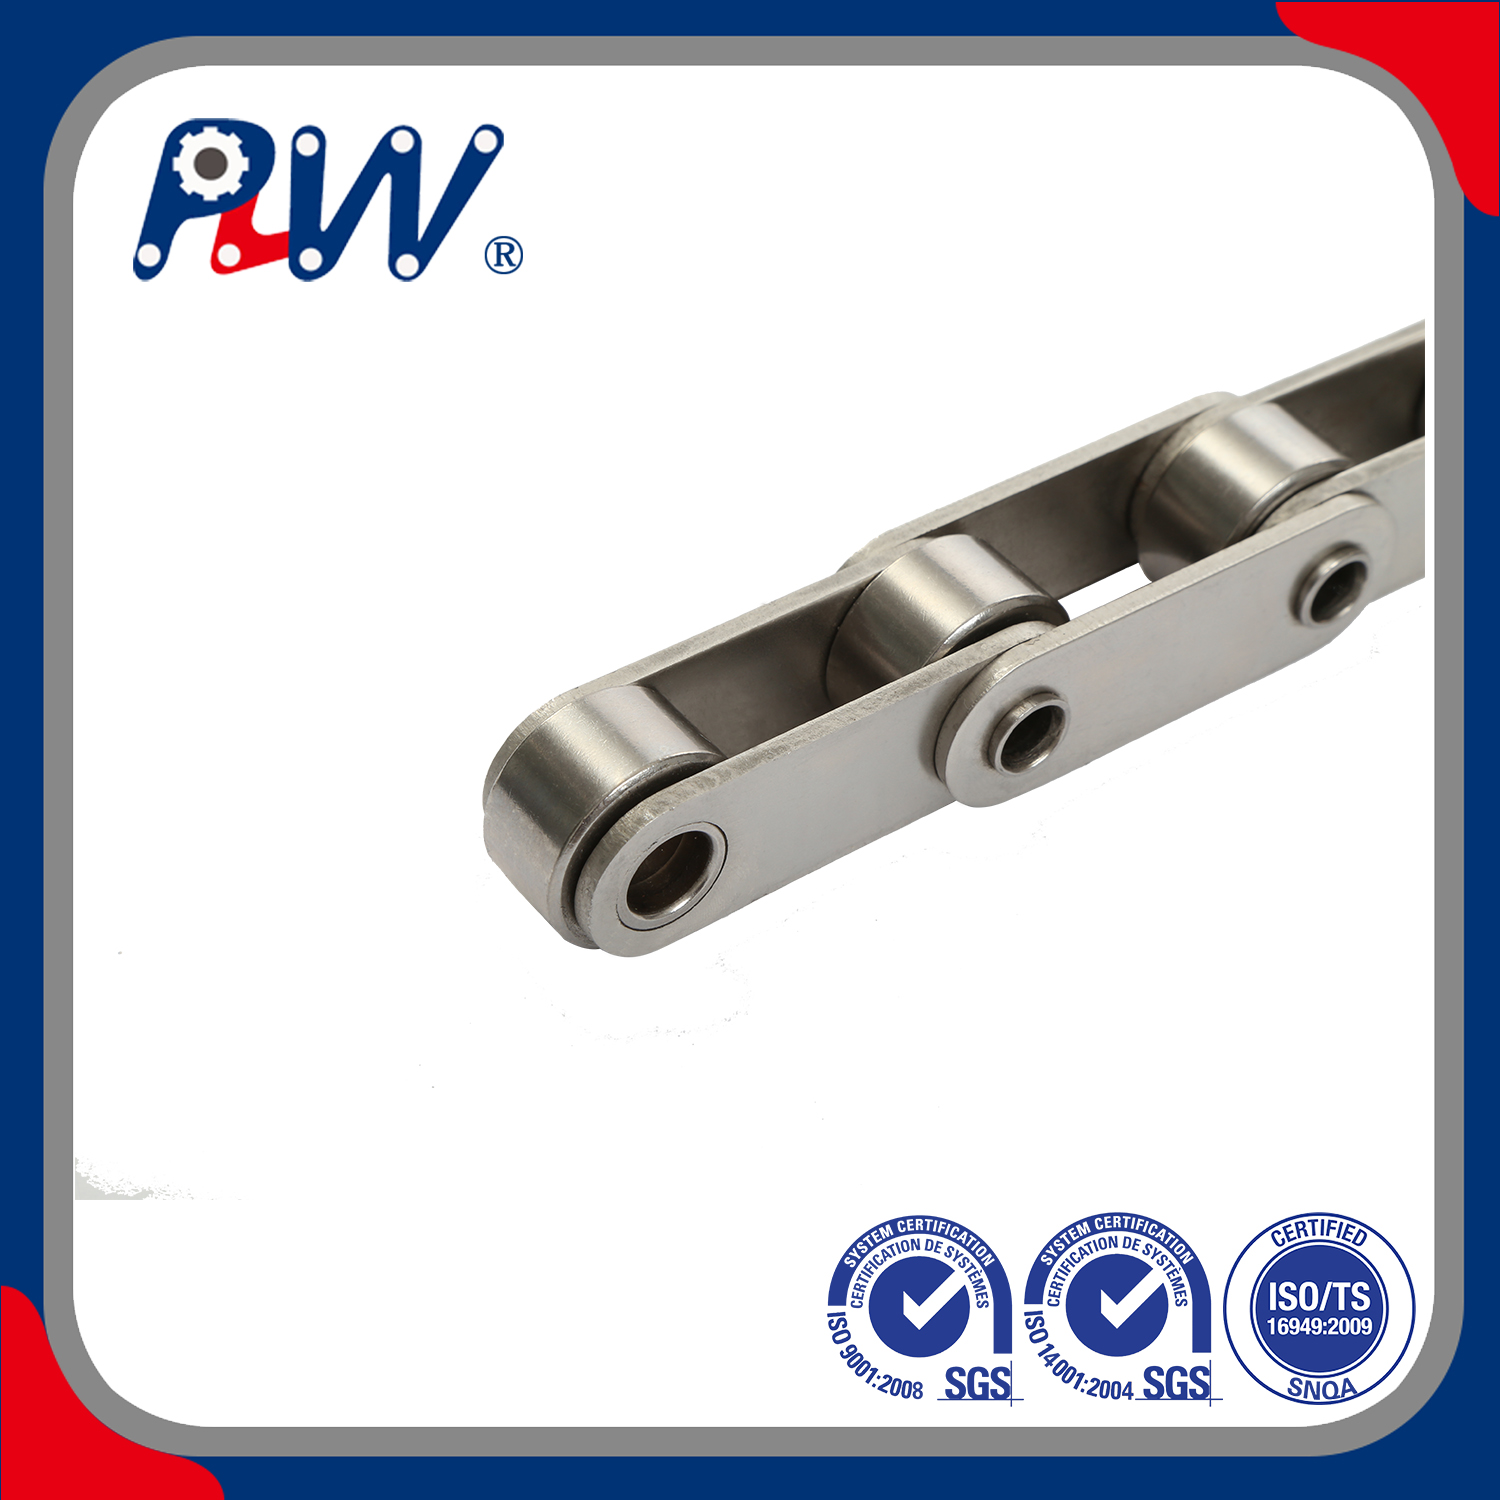
I prodotti speciali richiedono routine di ispezione altamente personalizzate. Nel valutare catene a perno cavo in acciaio inossidabile , attenzione alle dimensioni specifiche. Verificare innanzitutto la concentricità dei perni cavi. Controllare le tolleranze del foro interno per gli accessori personalizzati. Garantire una forte resistenza contro l'estrusione dei perni sotto carico. Forze laterali pesanti possono spingere verso l'esterno i perni cavi deboli. Ciò provoca il collasso immediato dell'assieme durante il funzionamento.
Valutare la fatica complessiva e la resistenza all'usura dinamica. Concentrati intensamente sulle aree portanti primarie. Questo è esattamente il punto in cui i perni incontrano le piastre interne. Controllare queste giunzioni per il corretto posizionamento meccanico. Verificare la profondità di indurimento della superficie specificata. Le superfici dei cuscinetti di scarsa qualità si sfregano rapidamente durante l'uso. Il ciclismo continuo distrugge le articolazioni deboli in poche settimane.
Valutazione del quadro di qualità del vostro fornitore di catene in acciaio inossidabile
La tracciabilità crea una profonda fiducia tra acquirenti e venditori. Un legittimo Il fornitore di catene in acciaio inossidabile dimostra le loro pretese di qualità. Forniscono con entusiasmo rapporti completi sui test di macinazione (MTR). Questi documenti critici devono essere collegati direttamente ai numeri di lotto. Senza una chiara tracciabilità, in pratica si acquista alla cieca. Non è possibile verificare l'origine delle materie prime o la lavorazione in fabbrica.
I protocolli di campionamento strutturati organizzano il caotico processo di ricezione. Le consegne di più tonnellate spesso sembrano incredibilmente travolgenti per gli ispettori. Implementiamo lo standard globale ISO 2859-1. In alternativa, è possibile utilizzare il framework ANSI/ASQ Z1.4. Questi sistemi di limiti di qualità accettabili (AQL) guidano il tuo team. Ti dicono esattamente quanti metri testare. Un campionamento casuale adeguato previene ispezioni parziali o pigre.
Gli audit di terze parti forniscono una verità oggettiva innegabile. Richiedi sempre certificazioni di laboratori indipendenti per ordini importanti. Questi rapporti sono necessari per la conformità delle sostanze chimiche e del carico. Le applicazioni di sollevamento critiche li richiedono per legge. Gli ambienti adibiti al settore alimentare richiedono loro di superare controlli igienico-sanitari. I laboratori di test esterni rimuovono completamente qualsiasi potenziale pregiudizio del fornitore.
L'applicazione di una rigorosa logica di selezione protegge il processo di approvvigionamento. Osserva attentamente i segnali di pericolo durante gli ordini di prova. È necessario valutare il modo in cui il fornitore gestisce il controllo tecnico.
- Dati di test opachi: la riluttanza a condividere i parametri esatti dei test è un importante segnale di allarme.
- Finitura incoerente: le differenze visive tra lotto e lotto segnalano uno scarso controllo interno in fabbrica.
- Comunicazione evasiva: evitare che i partner eludano domande dirette di natura metallurgica o ingegneristica.
- Certificazioni mancanti: rifiutare i fornitori che non forniscono la documentazione di gestione della qualità ISO.
La trasparenza separa chiaramente i partner produttivi affidabili da quelli rischiosi. È necessario pretendere l'eccellenza operativa fin dal primo giorno.
Conclusione
Un'ispezione efficace di massa va ben oltre i semplici controlli visivi. Dobbiamo abbracciare la matematica dimensionale e una metallurgia seria. Facciamo molto affidamento su una rigorosa documentazione di tracciabilità. Consiglia ai tuoi team di procurement di agire immediatamente. Aggiorna oggi stesso le tue procedure operative standard di QA in entrata. Utilizzare i rigorosi criteri di valutazione sopra delineati. Non lasciare la sicurezza o la qualità della struttura al caso. Incoraggia i tuoi acquirenti a richiedere in anticipo campioni di valutazione. Consultare direttamente un tecnico commerciale. Discuti i tuoi requisiti di ispezione personalizzata in modo chiaro e sicuro. Verifica sempre la disponibilità della documentazione per il tuo prossimo ordine in blocco.
Domande frequenti
D: Qual è la tolleranza accettabile per l'allungamento del passo per le nuove catene in acciaio inossidabile?
R: Le nuove spedizioni dovrebbero mostrare un allungamento prossimo allo zero fuori dalla scatola. Qualsiasi deviazione minore deve rientrare rigorosamente entro le tolleranze definite dal produttore. Lo applichiamo per evitare un disadattamento immediato del pignone. Un eccessivo allungamento iniziale indica uno scarso prestiro in fabbrica. Porta direttamente all'usura accelerata dei macchinari e al vincolo operativo.
D: Come posso testare la qualità dell'acciaio inossidabile senza attrezzature specializzate?
R: I test sui magneti rappresentano un mito industriale comune ma pericoloso. I processi di lavorazione a freddo possono rendere i tipi austenitici leggermente magnetici. Pertanto, i magneti non riescono come indicatori metallurgici affidabili. I test di caduta chimica offrono un'alternativa di base. Tuttavia, la verifica di laboratorio di terze parti rimane l’unico sostituto veramente affidabile per le pistole XRF PMI professionali.
D: Quale documentazione dovrebbe accompagnare una consegna di massa?
R: Una documentazione completa garantisce la completa tracciabilità dei materiali. La consegna deve includere una lista di imballaggio dettagliata. Richiedere sempre un Certificato di Conformità (CoC) formale. Rapporti di test sui materiali su richiesta (MTR) che mostrano i numeri esatti di calore del lotto. Infine, raccogli tutti i certificati di prova meccanica pertinenti che dimostrano le capacità di carico limite.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


