A aquisição de inventário da cadeia a granel acarreta riscos operacionais e financeiros significativos. Inconsistências metalúrgicas ou falhas dimensionais em um único lote podem interromper rapidamente as linhas de produção. Tais defeitos podem até causar falhas catastróficas no equipamento. Embora os fabricantes frequentemente reivindiquem altos padrões de qualidade, a rigorosa garantia de qualidade (QA) de entrada continua sendo a última linha de defesa do comprador. Aceitar entregas cegamente expõe suas instalações a riscos evitáveis e manutenção não programada. Uma estrutura de avaliação padronizada preenche a lacuna crítica entre as promessas de marketing e a realidade operacional diária. A implementação desta estrutura garante que sua remessa atenda genuinamente às rigorosas demandas industriais ou comerciais. Ao atualizar seus protocolos de inspeção, você protege máquinas vitais. Você aprenderá exatamente como medir a precisão dimensional, validar classes de metal e verificar a integridade estrutural. Iremos orientá-lo na construção de um processo de controle de qualidade à prova de balas para detectar falhas ocultas antes que elas entrem em sua cadeia de suprimentos.
Principais conclusões
- Verificação acima da confiança: Sempre exija Identificação Positiva de Material (PMI) e Relatórios de Teste de Moinho (MTRs) para confirmar os graus exatos de aço inoxidável (por exemplo, 304 vs. 316).
- Rigor dimensional: Microdesvios no passo ou no diâmetro do fio levam ao rápido desgaste da roda dentada e emperramento mecânico.
- Testes específicos da aplicação: Os testes padrão de resistência à tração devem ser adaptados para configurações especializadas, como pinos ocos ou correntes de fixação.
- Verificação de fornecedores: um fornecedor confiável fornece metodologias de teste transparentes e adere aos padrões estabelecidos de Limite de Qualidade Aceitável (AQL).
O verdadeiro custo de ignorar o controle de qualidade de entrada
Componentes em massa abaixo do padrão criam falhas em cascata em toda a sua instalação. Um único elo fraco pode quebrar sob cargas operacionais normais. Isso desencadeia um tempo de inatividade inesperado imediatamente. As linhas de montagem param de se mover. Os trabalhadores enfrentam subitamente graves violações de conformidade de segurança. As máquinas sofrem desgaste acelerado dos equipamentos. Você perde horas valiosas de produção resolvendo esses problemas evitáveis. As equipes de manutenção devem se esforçar para liberar as rodas dentadas emperradas. Os orçamentos operacionais esgotam-se rapidamente para cobrir substituições de emergência.
Muitas equipes de compras são vítimas da falácia da inspeção visual. Os compradores muitas vezes apenas olham para a remessa recém-entregue. Uma superfície brilhante geralmente parece fantástica na chegada. Freqüentemente assumimos que o brilho indica alta qualidade de fabricação. No entanto, parecer brilhante não significa integridade estrutural. Não diz absolutamente nada sobre a passivação química adequada. Uma lavagem ácida cria um belo acabamento. Esconde facilmente soldas de fábrica ruins. Um exterior polido esconde prontamente fraturas por estresse internas.
Devemos definir critérios de sucesso claros para cada entrega. Qual é exatamente a aparência de um lote em massa 'aprovado'? O sucesso requer pontos de dados estritamente mensuráveis. Você precisa de 100% de conformidade em relação às tolerâncias dimensionais declaradas. Você precisa de classificações de materiais verificáveis e documentadas. Por fim, o lote aprovado deve apresentar zero defeitos estruturais críticos. Promessas vagas de qualidade não oferecem proteção real. Você precisa de estruturas de inspeção rígidas para garantir operações contínuas.
Verificando as especificações das correntes de aço inoxidável: precisão dimensional
As tolerâncias de passo e comprimento são muito importantes para a sincronização mecânica. Você deve medir a distância em vários links conectados. Não meça apenas um único link individual. Esta abordagem multi-link calcula com precisão o erro cumulativo de pitch. Use um dispositivo de medição calibrado. Pequenos desvios aumentam rapidamente ao longo de um longo período físico.
Siga estas etapas específicas para medir o erro cumulativo de pitch:
- Coloque o segmento completamente plano sobre uma mesa de inspeção calibrada.
- Aplique uma carga de tensão padrão para remover a folga inicial.
- Meça a distância centro a centro em pelo menos 10 passos.
- Compare esta medição real com o comprimento teórico calculado.
- Rejeite o lote se o desvio exceder os limites do fabricante.
A consistência do calibre e do diâmetro permanece absolutamente vital. Pegue seus paquímetros digitais recentemente calibrados. Meça cuidadosamente os diâmetros do fio ou do pino. Você deve comparar essas leituras com as publicadas especificações de correntes de aço inoxidável . A adesão estrita garante o engate adequado da roda dentada. Pinos subdimensionados cortam rapidamente sob cargas industriais pesadas. Rolos grandes se prendem firmemente aos dentes da roda dentada.
Você deve verificar ativamente a articulação e a flexibilidade geral. Puxe o segmento montado com as próprias mãos. Sinta cuidadosamente se há links anormalmente rígidos. Queremos uma articulação perfeitamente suave. O conjunto deve deslizar sobre as rodas dentadas sem esforço. Cuidado com ligações mecânicas perigosas. Verifique o conjunto quanto a folga lateral excessiva. Muito espaço de manobra indica tolerâncias de montagem de fábrica desleixadas.
Estabeleça limites rígidos de defeitos visuais para sua equipe de controle de qualidade. Detectar erros de fabricação antecipadamente evita falhas catastróficas posteriormente. Classificamos defeitos para padronizar o processo de rejeição.
Limites de defeitos dimensionais comuns
| Tipo de defeito |
Descrição |
Limite de aceitabilidade |
| Rebarbas Afiadas |
Bordas de metal ásperas deixadas pela estampagem da placa. |
Tolerância zero. Causa pontos de tensão localizados. |
| Desalinhamento de solda |
Junções descentralizadas em variedades de elos soldados. |
Rejeite se o deslocamento exceder 5% do diâmetro do fio. |
| Estampagem de Deformidades |
Rachaduras ou empenamentos em torno dos furos da placa. |
Tolerância zero. Convida a fadiga prematura do metal. |
| Jogo Lateral |
Flexibilidade excessiva de flexão lateral. |
Deve permanecer dentro dos limites de ângulo AQL especificados. |
Validação Metalúrgica: Teste de Grau do Material e Resistência à Corrosão
A realidade 304 versus 316 prende muitos compradores incautos. Os fornecedores ocasionalmente substituem a liga 304 mais barata pela 316 premium. Eles fazem isso para aumentar suas margens de lucro. Devemos verificar ativamente o conteúdo preciso de molibdênio. O molibdênio confere ao 316 seu poder industrial superior. Fornece resistência crucial contra ambientes severos de cloreto. O tipo 304 carece totalmente desta proteção química específica. Ele perfura e enferruja rapidamente em aplicações marítimas severas.
Gráfico de comparação de composição química (304 vs. 316)
| Elemento |
Grau 304 Requisito |
Grau 316 Requisito |
Função primária |
| Cromo (Cr) |
18,0% - 20,0% |
16,0% - 18,0% |
Fornece resistência básica à oxidação. |
| Níquel (Ni) |
8,0% - 10,5% |
10,0% - 14,0% |
Melhora a ductilidade e a conformabilidade. |
| Molibdênio (Mo) |
Não especificado (0%) |
2,0% - 3,0% |
Evita corrosão por cloretos. |
| Carbono (C) |
0,08% no máximo |
0,08% no máximo |
Mantém a dureza estrutural. |
A Identificação Positiva de Materiais (PMI) muda o jogo da inspeção de entrada. Os analisadores portáteis por XRF são ferramentas de controle de qualidade incrivelmente poderosas. Nós os recomendamos fortemente para todos os departamentos de recebimento modernos. Você simplesmente aponta a pistola analisadora para o metal. Ele verifica instantaneamente a composição química exata. O melhor é evitar qualquer destruição do produto. Você coleta dados metalúrgicos vitais em poucos segundos.
O acabamento superficial e a passivação requerem muita atenção. Sempre inspecione a entrega quanto a ferro livre residual. As ferramentas de usinagem geralmente deixam para trás pó microscópico de ferro. Esta contaminação causa manchas localizadas no chá. Ele desencadeia uma rápida oxidação da superfície quase imediatamente. Este problema frustrante acontece mesmo em premium correntes de aço inoxidável . A passivação química adequada elimina completamente este perigo. Restaura a camada protetora natural de óxido de cromo.
Os testes de dureza confirmam os níveis esperados de resistência ao desgaste. Normalmente usamos as escalas de teste Rockwell ou Vickers. Você deve garantir que o metal atinja a dureza desejada. As placas macias esticam-se facilmente sob tensão operacional constante. Componentes excessivamente endurecidos tornam-se perigosamente frágeis. Um perfil de dureza perfeitamente equilibrado garante um desempenho confiável a longo prazo.
Integridade Mecânica e Teste de Carga
A carga de prova difere completamente da resistência máxima à ruptura. Os testes de fábrica geralmente chegam ao dobro do limite de carga de trabalho. Chamamos essa tensão inicial de carga de prova. Ele acomoda os componentes em seu assentamento final. A resistência final à ruptura representa um número muito maior. Ele marca o ponto de falha física catastrófica. Os compradores devem solicitar rotineiramente dados de teste de destruição de lote. Isso comprova a margem de segurança real da sua compra.
A integridade da soldagem aplica-se especificamente aos estilos de elos soldados. Inspecione a zona afetada pelo calor (ZTA) com muito cuidado. Procure atentamente quaisquer sinais de fragilidade do material. Cuidado com a fusão incompleta perigosa. Uma solda fraca cria um grave risco à segurança no local de trabalho. Cargas de tensão dinâmica eventualmente quebrarão juntas mal soldadas. A penetração completa é obrigatória para aplicações de elevação ou suspensas.
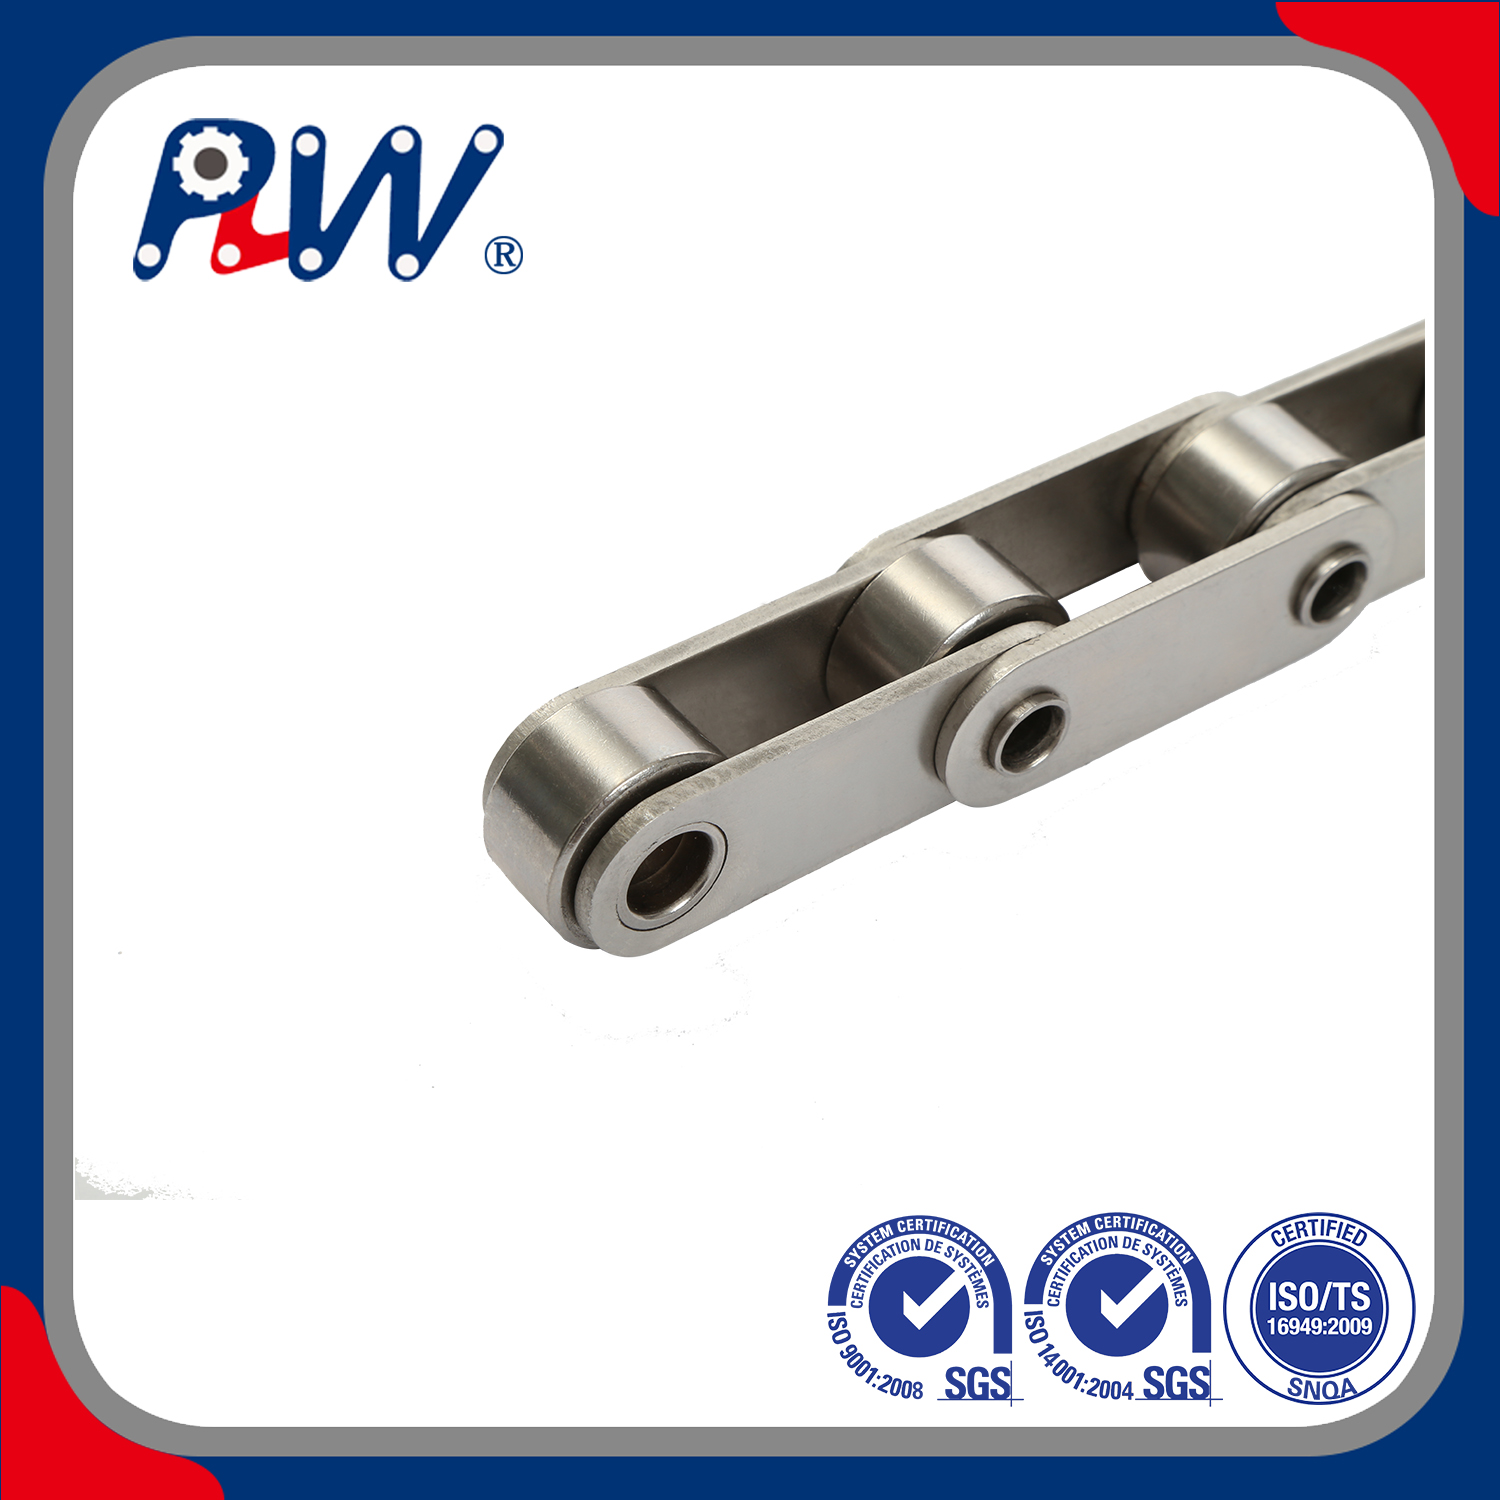
Produtos especiais exigem rotinas de inspeção altamente personalizadas. Ao avaliar correntes de pinos ocos de aço inoxidável , com foco nas especificações de dimensão. Verifique primeiro a concentricidade dos pinos ocos. Verifique as tolerâncias do furo interno para acessórios personalizados. Garanta forte resistência contra a extrusão do pino sob carga. Fortes forças laterais podem forçar pinos ocos fracos para fora. Isto causa o colapso imediato da montagem durante a operação.
Avalie a fadiga geral e a resistência ao desgaste dinâmico. Concentre-se intensamente nas áreas de rolamento primárias. É exatamente aqui que os pinos encontram as placas internas. Verifique essas junções quanto ao assentamento mecânico adequado. Verifique a profundidade de endurecimento superficial especificada. Superfícies de rolamento de má qualidade desgastam-se rapidamente durante o uso. O ciclismo contínuo destrói articulações fracas em apenas algumas semanas.
Avaliando a estrutura de controle de qualidade do seu fornecedor de correntes de aço inoxidável
A rastreabilidade cria profunda confiança entre compradores e fornecedores. Um legítimo fornecedor de correntes de aço inoxidável comprova suas reivindicações de qualidade. Eles fornecem ansiosamente Relatórios de Teste de Moinho (MTRs) abrangentes. Esses documentos críticos devem estar vinculados diretamente aos números de série dos lotes. Sem uma rastreabilidade clara, você está basicamente comprando às cegas. Você não pode verificar as origens das matérias-primas ou o processamento na fábrica.
Protocolos de amostragem estruturados organizam o caótico processo de recebimento. As entregas de várias toneladas muitas vezes parecem incrivelmente esmagadoras para os inspetores. Implementamos o padrão global ISO 2859-1. Alternativamente, você pode usar a estrutura ANSI/ASQ Z1.4. Esses sistemas de Limite de Qualidade Aceitável (AQL) orientam sua equipe. Eles dizem exatamente quantos metros testar. A amostragem aleatória adequada evita inspeções tendenciosas ou preguiçosas.
As auditorias de terceiros fornecem uma verdade objetiva inegável. Sempre solicite certificações de laboratórios independentes para pedidos importantes. Você precisa desses relatórios para conformidade química e de carga. Aplicações de elevação críticas exigem isso por lei. Os ambientes de qualidade alimentar exigem que sejam aprovados em auditorias de saneamento. Os laboratórios de testes externos eliminam totalmente qualquer preconceito potencial do fornecedor.
A aplicação de uma lógica estrita de seleção protege seu processo de aquisição. Observe atentamente os sinais de alerta durante os pedidos de teste. Você deve avaliar como o fornecedor lida com o escrutínio técnico.
- Dados de teste opacos: A relutância em compartilhar parâmetros de teste exatos é um importante sinal de alerta.
- Acabamento inconsistente: diferenças visuais entre lotes sinalizam um controle interno deficiente da fábrica.
- Comunicação Evasiva: Evite que os parceiros se esquivem de questões diretas de metalurgia ou engenharia.
- Certificações ausentes: Rejeite os fornecedores que não fornecem documentação de gerenciamento de qualidade ISO.
A transparência separa claramente os parceiros de produção confiáveis dos de risco. Você deve exigir excelência operacional desde o primeiro dia.
Conclusão
A inspeção em massa eficaz vai muito além das verificações visuais básicas. Devemos abraçar a matemática dimensional e a metalurgia séria. Dependemos fortemente de documentação rigorosa de rastreabilidade. Aconselhe suas equipes de compras a agir imediatamente. Atualize seus procedimentos operacionais padrão de controle de qualidade de entrada hoje mesmo. Use os rigorosos critérios de avaliação descritos acima. Não deixe a segurança ou a qualidade das instalações ao acaso. Incentive seus compradores a solicitar amostras de avaliação com antecedência. Consulte diretamente um engenheiro técnico de vendas. Discuta seus requisitos de inspeção personalizada com clareza e confiança. Sempre verifique a disponibilidade da documentação para seu próximo pedido em grandes quantidades.
Perguntas frequentes
P: Qual é a tolerância aceitável de alongamento de passo para novas correntes de aço inoxidável?
R: Novas remessas devem apresentar alongamento próximo de zero fora da caixa. Qualquer desvio menor deve estar estritamente dentro das tolerâncias definidas pelo fabricante. Aplicamos isso para evitar incompatibilidade imediata da roda dentada. O alongamento inicial excessivo indica um pré-alongamento de fábrica deficiente. Isso leva diretamente ao desgaste acelerado do maquinário e à obstrução operacional.
P: Como posso testar o grau de aço inoxidável sem equipamento especializado?
R: Os testes magnéticos representam um mito comum, mas perigoso, da indústria. Os processos de trabalho a frio podem tornar as classes austeníticas ligeiramente magnéticas. Portanto, os ímãs falham como indicadores metalúrgicos confiáveis. Os testes de queda química oferecem uma alternativa básica. No entanto, a verificação de laboratório terceirizado continua sendo o único substituto verdadeiramente confiável para armas XRF profissionais da PMI.
P: Que documentação deve acompanhar uma entrega em cadeia a granel?
R: A documentação abrangente garante rastreabilidade completa do material. Sua entrega deve incluir uma lista de embalagem detalhada. Sempre exija um Certificado de Conformidade (CoC) formal. Relatórios de teste de material de demanda (MTRs) exibindo números exatos de calor do lote. Finalmente, colete todos os certificados de testes mecânicos relevantes que comprovem as capacidades de carga máximas.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


