Закупка оптовых запасов несет в себе значительный операционный и финансовый риск. Металлургические несоответствия или дефекты размеров в одной партии могут быстро остановить производственные линии. Подобные дефекты могут даже стать причиной катастрофических отказов оборудования. Хотя производители часто заявляют о высоких стандартах качества, строгий контроль качества на входе (QA) остается последней линией защиты покупателя. Слепой прием поставок подвергает ваше предприятие предотвратимым опасностям и незапланированному техническому обслуживанию. Стандартизированная система оценки устраняет критический разрыв между маркетинговыми обещаниями и повседневной реальностью. Внедрение этой системы гарантирует, что ваш груз действительно соответствует строгим промышленным или коммерческим требованиям. Обновляя протоколы проверок, вы защищаете жизненно важное оборудование. Вы узнаете, как точно измерять точность размеров, проверять марки металлов и проверять структурную целостность. Мы поможем вам создать надежный процесс контроля качества, позволяющий выявить скрытые недостатки до того, как они попадут в вашу цепочку поставок.
Ключевые выводы
- Проверка важнее доверия: всегда требуйте положительную идентификацию материала (PMI) и протоколы заводских испытаний (MTR) для подтверждения точных марок нержавеющей стали (например, 304 против 316).
- Строгость размеров: микроотклонения в шаге или диаметре проволоки приводят к быстрому износу звездочки и механическому заклиниванию.
- Испытания для конкретного применения: стандартные испытания на прочность на разрыв должны быть адаптированы для специальных конфигураций, таких как полые штифты или цепные крепления.
- Проверка поставщика. Надежный поставщик предоставляет прозрачные методики тестирования и придерживается установленных стандартов приемлемого предела качества (AQL).
Истинная цена пропуска входящего контроля качества
Некачественные крупногабаритные компоненты приводят к каскадным сбоям во всем вашем предприятии. Единственное слабое звено может сломаться при нормальных эксплуатационных нагрузках. Это немедленно приводит к неожиданному простою. Сборочные линии перестают двигаться. Рабочие внезапно сталкиваются с серьезными нарушениями правил техники безопасности. Машины подвергаются ускоренному износу. Вы теряете ценное производственное время, решая эти предотвратимые проблемы. Бригадам технического обслуживания приходится прилагать все усилия, чтобы очистить застрявшие звездочки. Оперативные бюджеты быстро истощаются, чтобы покрыть расходы на экстренную замену.
Многие отделы закупок становятся жертвами ошибки визуального контроля. Покупатели часто просто смотрят на только что доставленную партию. Блестящая поверхность часто выглядит фантастически по прибытии. Мы часто полагаем, что яркость указывает на высокое качество изготовления. Однако блестящий вид не означает структурную целостность. Это абсолютно ничего не говорит о правильной химической пассивации. Кислотная стирка создает красивый результат. Он легко скрывает плохие заводские сварные швы. Полированная внешняя поверхность легко скрывает внутренние трещины под напряжением.
Мы должны определить четкие критерии успеха для каждой поставки. Как именно выглядит «пройденная» массовая партия? Для успеха необходимы строго измеримые данные. Вам необходимо 100% соответствие заявленным допускам размеров. Вам необходимы поддающиеся проверке и документированные сорта материалов. Наконец, одобренная партия не должна иметь критических структурных дефектов. Расплывчатые обещания качества не обеспечивают реальной защиты. Вам нужны жесткие рамки контроля, чтобы гарантировать непрерывную работу.
Проверка технических характеристик цепей из нержавеющей стали: точность размеров
Допуски по шагу и длине имеют большое значение для механической синхронизации. Вы должны измерить расстояние по нескольким подключенным каналам. Не измеряйте только одно отдельное звено. Этот многозвенный подход точно рассчитывает совокупную ошибку шага. Используйте калиброванное измерительное приспособление. Незначительные отклонения быстро накапливаются в течение длительного физического периода.
Выполните следующие конкретные шаги для измерения совокупной ошибки шага:
- Положите сегмент полностью ровно на калиброванный инспекционный стол.
- Примените стандартную растягивающую нагрузку, чтобы устранить первоначальный провис.
- Измерьте межцентровое расстояние не менее чем на 10 шагах.
- Сравните это фактическое измерение с теоретической расчетной длиной.
- Отклонить партию, если отклонение превышает пределы производителя.
Постоянство калибра и диаметра остается абсолютно важным. Возьмите с собой недавно откалиброванные цифровые штангенциркули. Тщательно измерьте диаметр проволоки или штифта. Вы должны сравнить эти показания с опубликованными Характеристики цепей из нержавеющей стали . Строгое соблюдение гарантирует правильное зацепление звездочки. Штифты меньшего размера быстро срезаются под тяжелыми промышленными нагрузками. Ролики увеличенного размера плотно зацепляются за зубья звездочки.
Вы должны активно проверять артикуляцию и общую гибкость. Протяните собранный сегмент голыми руками. Внимательно осмотрите любые аномально жесткие звенья. Нам нужна идеально плавная артикуляция. Сборка должна легко скользить по звездочкам. Остерегайтесь опасного механического заедания. Проверьте узел на предмет чрезмерного бокового люфта. Слишком большое пространство для маневра указывает на небрежные допуски заводской сборки.
Установите строгие пороговые значения визуальных дефектов для вашей команды контроля качества. Раннее выявление производственных ошибок предотвращает катастрофические сбои в дальнейшем. Мы классифицируем дефекты, чтобы стандартизировать процесс отбраковки.
Общие пороговые значения размерных дефектов
| Тип дефекта |
Описание |
Порог приемлемости |
| Острые заусенцы |
Неровные металлические края, оставшиеся от штамповки. |
Нулевая толерантность. Вызывает локализованные точки напряжения. |
| Смещение сварного шва |
Смещенные от центра соединения в вариантах сварных звеньев. |
Отклонять, если смещение превышает 5 % диаметра проволоки. |
| Штамповочные деформации |
Трещины или деформация вокруг шаговых отверстий пластины. |
Нулевая толерантность. Вызывает преждевременную усталость металла. |
| Боковая игра |
Чрезмерная гибкость при изгибе из стороны в сторону. |
Должен оставаться в пределах заданных пределов угла AQL. |
Металлургическая валидация: проверка качества материала и коррозионной стойкости
Реальность 304 против 316 заманивает в ловушку многих неосторожных покупателей. Поставщики иногда заменяют более дешевый сплав 304 премиальным сплавом 316. Они делают это, чтобы увеличить свою прибыль. Мы должны активно проверять точное содержание молибдена. Молибден придает 316 превосходную промышленную мощь. Он обеспечивает решающую устойчивость к суровым хлоридным средам. Тип 304 полностью лишен этой специфической химической защиты. В суровых морских условиях он быстро покрывается ямками и ржавеет.
Сравнительная таблица химического состава (304 и 316)
| Элемент |
Требование класса 304 |
Требование класса 316 |
Основная функция |
| Хром (Cr) |
18,0% - 20,0% |
16,0% - 18,0% |
Обеспечивает базовую стойкость к окислению. |
| Никель (Ni) |
8,0% - 10,5% |
10,0% - 14,0% |
Повышает пластичность и формуемость. |
| Молибден (Мо) |
Не указано (0%) |
2,0% - 3,0% |
Предотвращает точечную коррозию от хлоридов. |
| Углерод (С) |
0,08% макс. |
0,08% макс. |
Сохраняет структурную твердость. |
Положительная идентификация материала (PMI) меняет правила входного контроля. Портативные XRF-анализаторы — невероятно мощные инструменты контроля качества. Мы настоятельно рекомендуем их для всех современных приемных отделений. Вы просто направляете анализатор на металл. Он мгновенно проверяет точный химический состав. Самое приятное — избежать разрушения продукта. Вы собираете важные металлургические данные за считанные секунды.
Обработка поверхности и пассивация требуют очень пристального внимания. Всегда проверяйте поставку на наличие остаточного железа. Механические инструменты часто оставляют после себя микроскопическую железную пыль. Это загрязнение вызывает локальное окрашивание чая. Это почти сразу вызывает быстрое окисление поверхности. Эта неприятная проблема возникает даже в премиум-классе. цепи из нержавеющей стали . Правильная химическая пассивация полностью устраняет эту опасность. Восстанавливает естественный защитный слой оксида хрома.
Испытания на твердость подтверждают ожидаемый уровень износостойкости. Обычно мы используем шкалы тестирования Роквелла или Виккерса. Вы должны убедиться, что металл достигает целевой твердости. Мягкие пластины легко растягиваются при постоянном рабочем напряжении. Перезакаленные детали становятся опасно хрупкими. Идеально сбалансированный профиль твердости гарантирует надежную долгосрочную работу.
Механическая целостность и нагрузочные испытания
Пробная нагрузка полностью отличается от предельной прочности на разрыв. Заводские испытания обычно превышают предельную рабочую нагрузку в два раза. Мы называем это начальное напряжение пробной нагрузкой. Он устанавливает компоненты на их окончательную посадку. Предельная прочность на разрыв представляет собой гораздо большее число. Это отмечает точку катастрофического физического отказа. Покупатели должны регулярно запрашивать данные испытаний на уничтожение партии. Это доказывает реальный запас прочности вашей покупки.
Целостность сварного шва применяется конкретно к стилям сварных соединений. Очень внимательно осмотрите зону термического влияния (ЗТВ). Внимательно следите за любыми признаками хрупкости материала. Остерегайтесь опасного неполного синтеза. Слабый сварной шов создает серьезную угрозу безопасности на рабочем месте. Динамические растягивающие нагрузки со временем разрушают плохо сваренные соединения. Полное проникновение является обязательным для подъема или подвесных работ.
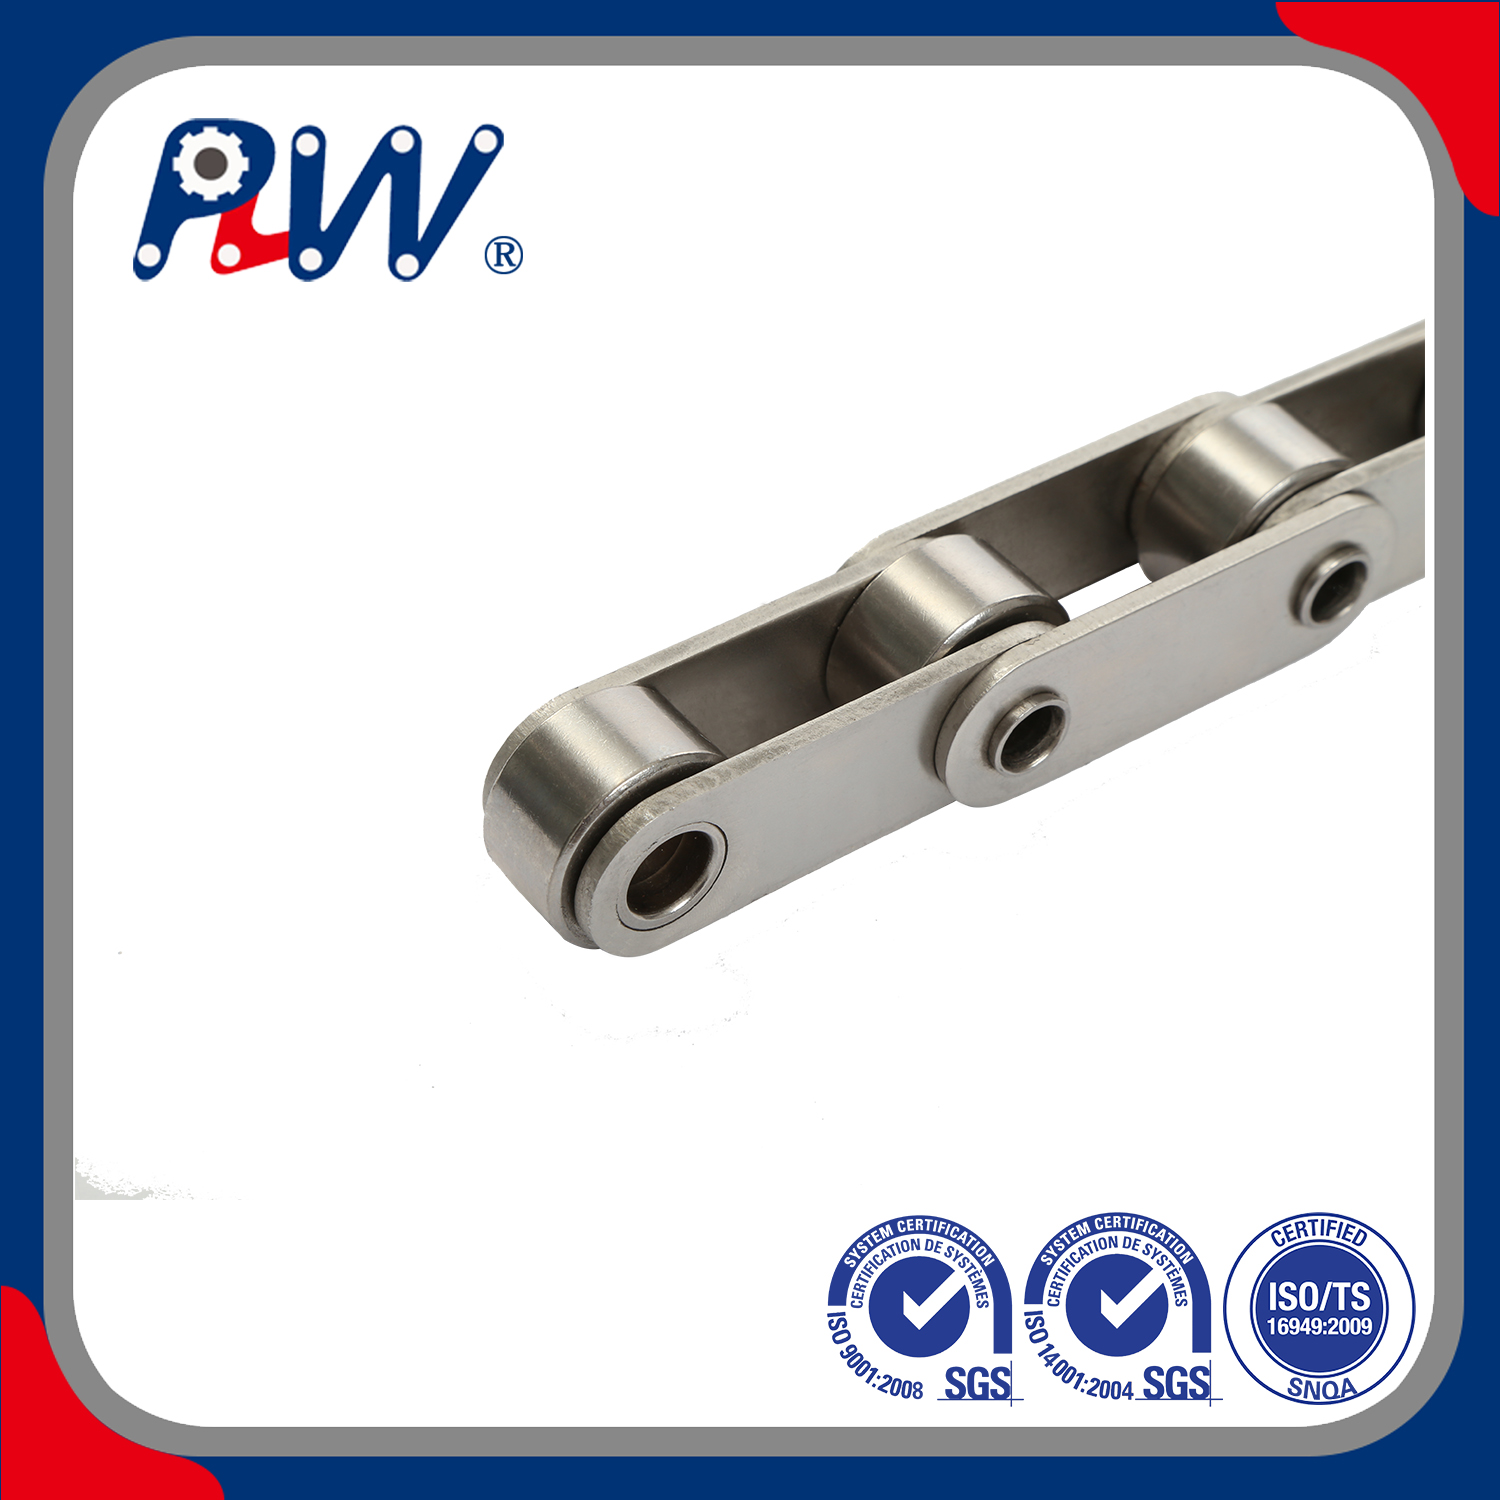
Специальные продукты требуют тщательно адаптированных процедур проверки. При оценке Цепи с полыми штифтами из нержавеющей стали , обратите внимание на особенности размеров. Сначала проверьте концентричность полых штифтов. Проверьте допуски внутреннего отверстия для нестандартных приспособлений. Обеспечьте сильное сопротивление выдавливанию штифта под нагрузкой. Тяжелые боковые силы могут вытолкнуть слабые полые штифты наружу. Это приводит к немедленному разрушению сборки во время работы.
Оцените общую усталость и динамическую износостойкость. Сосредоточьтесь на основных опорных областях. Именно здесь штифты встречаются с внутренними пластинами. Проверьте эти соединения на предмет правильной механической посадки. Проверьте указанную глубину закалки поверхности. Плохие поверхности подшипников быстро стачиваются во время использования. Непрерывная езда на велосипеде разрушает слабые суставы всего за несколько недель.
Оценка системы обеспечения качества вашего поставщика цепей из нержавеющей стали
Прослеживаемость укрепляет доверие между покупателями и продавцами. Законный Поставщик цепей из нержавеющей стали подтверждает свои претензии по качеству. Они охотно предоставляют подробные отчеты о заводских испытаниях (MTR). Эти важные документы должны быть напрямую привязаны к номерам плавок партий. Без четкой прослеживаемости вы, по сути, покупаете вслепую. Вы не можете проверить происхождение сырья или заводскую обработку.
Структурированные протоколы отбора проб организуют хаотичный процесс приема. Многотонные поставки часто кажутся инспекторам невероятно сложными. Мы внедряем глобальный стандарт ISO 2859-1. Альтернативно вы можете использовать платформу ANSI/ASQ Z1.4. Эти системы допустимого предела качества (AQL) направляют вашу команду. Они точно скажут вам, сколько метров нужно проверить. Правильная случайная выборка предотвращает предвзятые или ленивые проверки.
Аудиты третьих сторон обеспечивают неоспоримую объективную истину. Всегда запрашивайте сертификаты независимых лабораторий для крупных заказов. Эти отчеты нужны вам для проверки соответствия химикатам и нагрузкам. Критические подъемные применения требуют этого по закону. Пищевая среда требует от них прохождения санитарных проверок. Внешние лаборатории тестирования полностью устраняют любую потенциальную предвзятость поставщиков.
Применение строгой логики составления короткого списка защитит ваш процесс закупок. Внимательно следите за предупреждающими знаками во время пробных заказов. Вы должны оценить, как поставщик проводит техническую проверку.
- Непрозрачные данные испытаний. Нежелание раскрывать точные параметры испытаний является серьезным предупредительным знаком.
- Непоследовательная обработка: визуальные различия между партиями указывают на плохой внутренний заводской контроль.
- Уклончивое общение: избегайте того, чтобы партнеры уклонялись от прямых металлургических или инженерных вопросов.
- Отсутствующие сертификаты: Отклоняйте поставщиков, не предоставивших документацию по управлению качеством ISO.
Прозрачность четко отделяет надежных партнеров-производителей от рискованных. Вы должны требовать операционного совершенства с первого дня.
Заключение
Эффективный массовый контроль выходит далеко за рамки простых визуальных проверок. Мы должны освоить размерную математику и серьезную металлургию. Мы в значительной степени полагаемся на строгую документацию по отслеживанию. Посоветуйте своим отделам закупок действовать немедленно. Обновите стандартные рабочие процедуры входящего контроля качества сегодня. Используйте строгие критерии оценки, изложенные выше. Не оставляйте безопасность и качество объекта на волю случая. Поощряйте своих покупателей запрашивать оценочные образцы заранее. Проконсультируйтесь напрямую с техническим инженером по продажам. Четко и уверенно обсудите ваши требования к таможенной проверке. Всегда проверяйте наличие документации для вашего следующего оптового заказа.
Часто задаваемые вопросы
Вопрос: Каков допустимый допуск на удлинение шага для новых цепей из нержавеющей стали?
О: Новые поставки должны иметь почти нулевое удлинение из коробки. Любое незначительное отклонение должно строго соответствовать допускам, установленным производителем. Мы применяем это, чтобы избежать немедленного несоответствия звездочек. Чрезмерное начальное удлинение указывает на плохое заводское предварительное растяжение. Это приводит непосредственно к ускоренному износу техники и эксплуатационным задержкам.
Вопрос: Как я могу проверить марку нержавеющей стали без специального оборудования?
Ответ: Магнитные испытания представляют собой распространенный, но опасный отраслевой миф. Процессы холодной обработки могут сделать аустенитные марки слегка магнитными. Поэтому магниты не могут служить надежными металлургическими индикаторами. Испытания на падение химических веществ предлагают базовую альтернативу. Однако проверка в сторонней лаборатории остается единственной действительно надежной заменой профессиональных XRF-пистолетов PMI.
Вопрос: Какая документация должна сопровождать оптовую цепную доставку?
О: Комплексная документация обеспечивает полную отслеживаемость материалов. Ваша посылка должна включать подробный упаковочный лист. Всегда требуйте формальный сертификат соответствия (CoC). Отчеты об испытаниях материалов (MTR), показывающие точные номера плавок партии. Наконец, соберите все соответствующие сертификаты механических испытаний, подтверждающие максимальную допустимую нагрузку.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


