Pengadaan inventaris rantai massal membawa risiko operasional dan keuangan yang signifikan. Inkonsistensi metalurgi atau cacat dimensi dalam satu batch dapat dengan cepat menghentikan jalur produksi. Cacat seperti itu bahkan dapat menyebabkan kegagalan peralatan yang sangat besar. Meskipun produsen sering kali mengklaim standar kualitas tinggi, jaminan kualitas masuk (QA) yang ketat tetap menjadi garis pertahanan terakhir pembeli. Menerima pengiriman secara membabi buta membuat fasilitas Anda terpapar bahaya yang dapat dicegah dan pemeliharaan tidak terjadwal. Kerangka evaluasi yang terstandarisasi menjembatani kesenjangan penting antara janji pemasaran dan kenyataan operasional sehari-hari. Menerapkan kerangka kerja ini memastikan kiriman Anda benar-benar memenuhi tuntutan industri atau komersial yang ketat. Dengan meningkatkan protokol inspeksi, Anda melindungi mesin penting. Anda akan mempelajari dengan tepat cara mengukur akurasi dimensi, memvalidasi kadar logam, dan memverifikasi integritas struktural. Kami akan memandu Anda dalam membangun proses QA yang antipeluru untuk mengetahui kelemahan tersembunyi sebelum kesalahan tersebut memasuki rantai pasokan Anda.
Poin Penting
- Verifikasi atas kepercayaan: Selalu mewajibkan Identifikasi Material Positif (PMI) dan Laporan Uji Pabrik (MTR) untuk memastikan kualitas baja tahan karat yang tepat (misalnya, 304 vs. 316).
- Keketatan dimensi: Penyimpangan mikro pada pitch atau diameter kawat menyebabkan keausan sproket yang cepat dan pengikatan mekanis.
- Pengujian khusus aplikasi: Uji kekuatan tarik standar harus disesuaikan untuk konfigurasi khusus, seperti pin berongga atau rantai attachment.
- Pemeriksaan pemasok: Pemasok yang kredibel menyediakan metodologi pengujian yang transparan dan mematuhi standar Batas Kualitas yang Dapat Diterima (AQL) yang telah ditetapkan.
Biaya Sebenarnya dari Melewatkan Kontrol Kualitas Masuk
Komponen massal di bawah standar menyebabkan kegagalan beruntun di seluruh fasilitas Anda. Satu tautan yang lemah dapat putus pada beban operasional normal. Hal ini segera memicu waktu henti yang tidak terduga. Jalur perakitan berhenti bergerak. Pekerja tiba-tiba menghadapi pelanggaran kepatuhan keselamatan yang serius. Mesin mengalami keausan peralatan yang dipercepat. Anda kehilangan jam produksi yang berharga untuk menyelesaikan masalah yang dapat dicegah ini. Tim pemeliharaan harus berjuang untuk membersihkan sproket yang macet. Anggaran operasional terkuras dengan cepat untuk menutupi penggantian darurat.
Banyak tim pengadaan menjadi korban kekeliruan inspeksi visual. Pembeli seringkali hanya melihat kiriman yang baru dikirimkan. Permukaan yang mengkilap sering kali terlihat fantastis saat tiba. Kami sering berasumsi bahwa kecerahan menunjukkan kualitas produksi yang tinggi. Namun, tampak berkilau tidak berarti integritas struktural. Ini sama sekali tidak memberi tahu Anda tentang pasivasi kimia yang tepat. Pencucian asam menghasilkan hasil akhir yang indah. Ini dengan mudah menyembunyikan lasan pabrik yang buruk. Eksterior yang dipoles dengan mudah menyembunyikan retakan akibat tekanan internal.
Kita harus menentukan kriteria keberhasilan yang jelas untuk setiap pengiriman. Seperti apa sebenarnya tampilan kumpulan massal yang 'lulus'? Kesuksesan membutuhkan titik data yang terukur secara ketat. Anda memerlukan kepatuhan 100% terkait toleransi dimensi yang dinyatakan. Anda memerlukan nilai materi yang dapat diverifikasi dan didokumentasikan. Terakhir, batch yang disetujui harus menunjukkan nol cacat struktural kritis. Janji kualitas yang tidak jelas tidak memberikan perlindungan nyata. Anda memerlukan kerangka inspeksi yang kaku untuk menjamin pengoperasian yang berkelanjutan.
Memverifikasi Rantai Stainless Steel Spesifikasi: Akurasi Dimensi
Toleransi nada dan panjang sangat penting untuk sinkronisasi mekanis. Anda harus mengukur jarak pada beberapa tautan yang terhubung. Jangan mengukur hanya satu tautan individual. Pendekatan multi-link ini menghitung kesalahan nada kumulatif secara akurat. Gunakan alat ukur yang telah dikalibrasi. Penyimpangan kecil bertambah dengan cepat dalam rentang fisik yang panjang.
Ikuti langkah-langkah spesifik berikut untuk mengukur kesalahan nada kumulatif:
- Letakkan segmen tersebut hingga rata di atas meja inspeksi yang telah dikalibrasi.
- Terapkan beban tegangan standar untuk menghilangkan kendur awal.
- Ukur jarak pusat-ke-pusat pada setidaknya 10 nada.
- Bandingkan pengukuran aktual ini dengan panjang teoritis yang dihitung.
- Tolak batch jika penyimpangan melebihi batas pabrikan.
Konsistensi ukuran dan diameter tetap sangat penting. Ambil kaliper digital Anda yang baru saja dikalibrasi. Ukur diameter kawat atau pin dengan hati-hati. Anda harus membandingkan bacaan ini dengan yang diterbitkan spesifikasi rantai baja tahan karat . Kepatuhan yang ketat menjamin pengikatan sproket yang tepat. Pin yang berukuran terlalu kecil mudah patah dengan cepat pada beban industri yang berat. Rol berukuran besar terikat erat di dalam gigi sproket.
Anda harus secara aktif memeriksa artikulasi dan fleksibilitas keseluruhan. Tarik bagian yang sudah dirakit melalui tangan kosong Anda. Perhatikan baik-baik apakah ada tautan kaku yang tidak normal. Kami ingin artikulasi yang mulus sempurna. Rakitan harus meluncur di atas sproket dengan mudah. Hati-hati terhadap pengikatan mekanis yang berbahaya. Periksa rakitan untuk mengetahui adanya permainan lateral yang berlebihan. Terlalu banyak ruang gerak menunjukkan toleransi perakitan pabrik yang ceroboh.
Tetapkan ambang batas cacat visual yang ketat untuk tim QA Anda. Menemukan kesalahan produksi sejak dini akan mencegah kegagalan besar di kemudian hari. Kami mengklasifikasikan cacat untuk membakukan proses penolakan.
Ambang Batas Cacat Dimensi Umum
| Jenis Cacat |
Deskripsi |
Ambang Batas Penerimaan |
| Gerinda Tajam |
Tepi logam kasar yang tersisa dari stempel pelat. |
Tidak ada toleransi. Menyebabkan titik stres lokal. |
| Ketidaksejajaran Las |
Sambungan di luar pusat dalam jenis sambungan las. |
Tolak jika offset melebihi 5% diameter kawat. |
| Deformitas Stamping |
Retak atau lengkungan di sekitar lubang pitch pelat. |
Tidak ada toleransi. Mengundang kelelahan logam dini. |
| Putaran Samping |
Fleksibilitas lentur yang berlebihan dari sisi ke sisi. |
Harus tetap dalam batas sudut AQL yang ditentukan. |
Validasi Metalurgi: Menguji Tingkat Bahan dan Ketahanan Korosi
Realitas 304 versus 316 menjebak banyak pembeli yang tidak waspada. Pemasok terkadang mengganti paduan 304 yang lebih murah dengan paduan 316 premium. Mereka melakukan ini untuk meningkatkan margin keuntungan mereka. Kita harus secara aktif memverifikasi kandungan molibdenum yang tepat. Molibdenum memberikan 316 kekuatan industri yang unggul. Ini memberikan ketahanan penting terhadap lingkungan klorida yang parah. Tipe 304 sama sekali tidak memiliki perlindungan kimia khusus ini. Ini cepat berlubang dan berkarat dalam aplikasi kelautan yang keras.
Bagan Perbandingan Komposisi Kimia (304 vs. 316) Persyaratan
| Unsur |
Kelas 304 Persyaratan |
Kelas 316 |
Fungsi Utama |
| Kromium (Cr) |
18,0% - 20,0% |
16,0% - 18,0% |
Memberikan ketahanan oksidasi dasar. |
| Nikel (Ni) |
8,0% - 10,5% |
10,0% - 14,0% |
Meningkatkan keuletan dan sifat mampu bentuk. |
| Molibdenum (Mo) |
Tidak ditentukan (0%) |
2,0% - 3,0% |
Mencegah pitting dari klorida. |
| Karbon (C) |
0,08% maks |
0,08% maks |
Mempertahankan kekerasan struktural. |
Identifikasi Material Positif (PMI) mengubah permainan inspeksi masuk. Alat analisa XRF genggam adalah alat QA yang sangat hebat. Kami sangat merekomendasikannya untuk semua departemen penerimaan modern. Anda cukup mengarahkan pistol analisa ke logam. Ini langsung memverifikasi susunan kimia yang tepat. Bagian terbaiknya adalah menghindari kehancuran produk. Anda mengumpulkan data metalurgi penting hanya dalam hitungan detik.
Penyelesaian permukaan dan pasivasi memerlukan perhatian yang sangat cermat. Selalu periksa pengiriman untuk mencari besi bebas sisa. Perkakas permesinan sering kali meninggalkan debu besi mikroskopis. Kontaminasi ini menyebabkan pewarnaan teh secara lokal. Ini segera memicu oksidasi permukaan yang cepat. Masalah yang membuat frustrasi ini terjadi bahkan pada versi premium rantai baja tahan karat . Pasifasi kimia yang tepat menghilangkan bahaya ini sepenuhnya. Ini mengembalikan lapisan pelindung kromium oksida alami.
Pengujian kekerasan mengkonfirmasi perkiraan tingkat ketahanan aus. Kami biasanya menggunakan skala pengujian Rockwell atau Vickers. Anda harus memastikan logam mencapai target kekerasan. Pelat lunak mudah meregang di bawah tekanan operasional yang konstan. Komponen yang terlalu keras akan menjadi sangat rapuh. Profil kekerasan yang sangat seimbang menjamin kinerja jangka panjang yang andal.
Integritas Mekanik dan Pengujian Beban
Beban pembuktian berbeda sepenuhnya dari kekuatan putus ultimat. Pengujian di pabrik biasanya mencapai dua kali Batas Beban Kerja. Kita menyebut tegangan awal ini sebagai beban bukti. Ini menempatkan komponen ke tempat duduk terakhirnya. Kekuatan putus tertinggi mewakili angka yang jauh lebih tinggi. Ini menandai titik kegagalan fisik yang dahsyat. Pembeli harus secara rutin meminta data uji pemusnahan batch. Ini membuktikan margin keamanan sebenarnya dari pembelian Anda.
Integritas las berlaku khusus untuk gaya sambungan las. Periksa zona yang terkena dampak panas (HAZ) dengan sangat hati-hati. Perhatikan baik-baik tanda-tanda kerapuhan material. Hati-hati terhadap fusi tidak lengkap yang berbahaya. Lasan yang lemah menimbulkan bahaya keselamatan tempat kerja yang parah. Beban tegangan dinamis pada akhirnya akan mematahkan sambungan las yang buruk. Penetrasi penuh adalah wajib untuk aplikasi pengangkatan atau overhead.
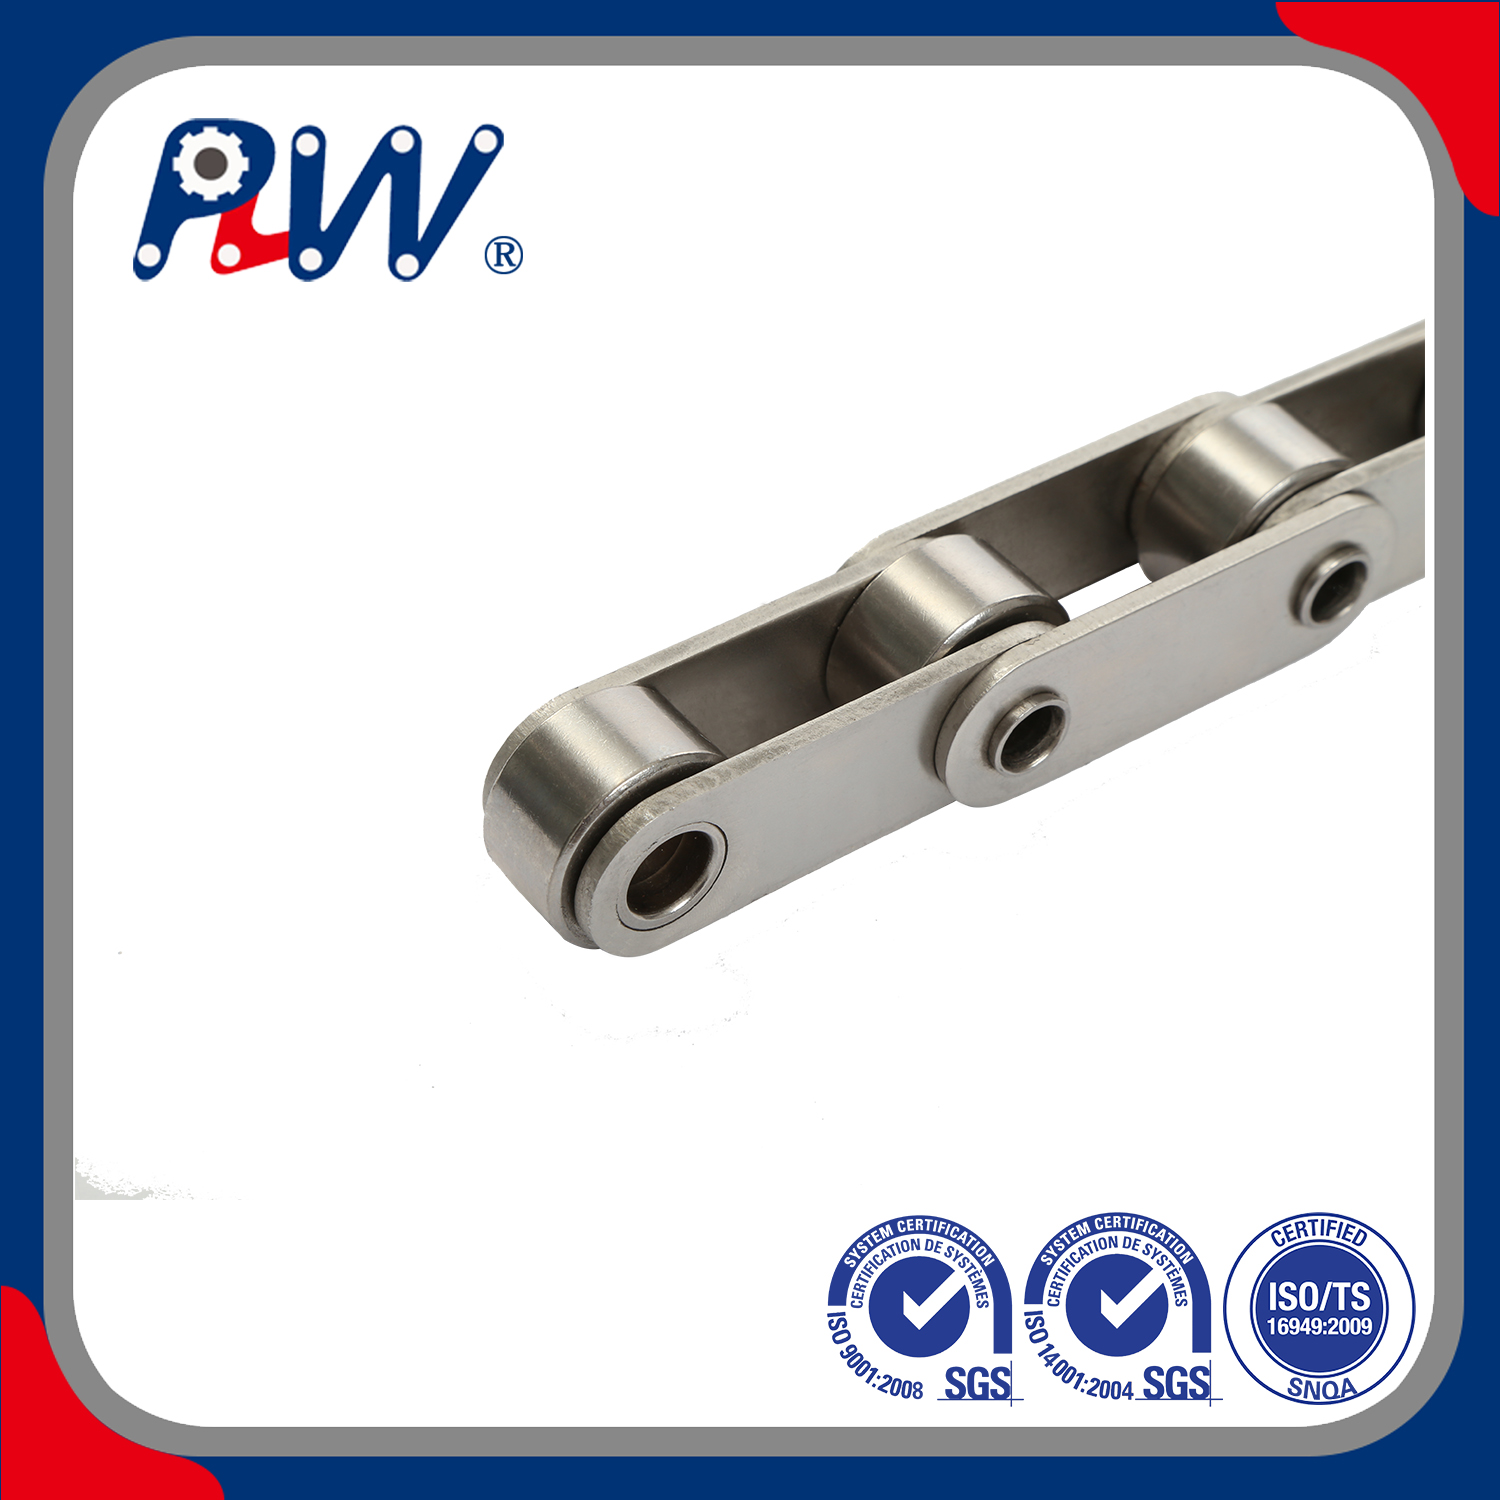
Produk khusus memerlukan rutinitas pemeriksaan yang sangat disesuaikan. Saat mengevaluasi rantai pin berongga stainless steel , fokus pada dimensi spesifik. Verifikasi konsentrisitas pin berongga terlebih dahulu. Periksa toleransi lubang internal untuk attachment khusus. Pastikan ketahanan yang kuat terhadap ekstrusi pin di bawah beban. Gaya lateral yang berat dapat memaksa pin berongga yang lemah keluar. Hal ini menyebabkan perakitan langsung runtuh selama pengoperasian.
Evaluasi kelelahan keseluruhan dan ketahanan aus dinamis. Fokus secara intens pada area bantalan utama. Di sinilah tepatnya pin bertemu dengan pelat internal. Periksa sambungan ini untuk mengetahui tempat duduk mekanis yang tepat. Verifikasi kedalaman pengerasan permukaan yang ditentukan. Permukaan bantalan yang buruk akan cepat tergerus saat digunakan. Bersepeda terus menerus menghancurkan persendian yang lemah hanya dalam beberapa minggu.
Mengevaluasi Kerangka QA Pemasok Rantai Baja Tahan Karat Anda
Ketertelusuran membangun kepercayaan yang mendalam antara pembeli dan vendor. Sah pemasok rantai baja tahan karat membuktikan klaim kualitasnya. Mereka dengan penuh semangat memberikan Laporan Uji Pabrik (MTR) yang komprehensif. Dokumen penting ini harus terkait langsung dengan nomor batch heat. Tanpa ketertelusuran yang jelas, pada dasarnya Anda membeli secara buta. Anda tidak dapat memverifikasi asal bahan mentah atau proses pabrik.
Protokol pengambilan sampel terstruktur mengatur proses penerimaan yang kacau. Pengiriman multi-ton sering kali terlihat sangat membebani pengawas. Kami menerapkan standar global ISO 2859-1. Alternatifnya, Anda dapat menggunakan kerangka kerja ANSI/ASQ Z1.4. Sistem Batas Kualitas yang Dapat Diterima (AQL) ini memandu tim Anda. Mereka memberi tahu Anda berapa meter yang harus diuji. Pengambilan sampel acak yang tepat mencegah inspeksi yang bias atau malas.
Audit pihak ketiga memberikan kebenaran obyektif yang tidak dapat disangkal. Selalu minta sertifikasi laboratorium independen untuk pesanan besar. Anda memerlukan laporan ini untuk kepatuhan bahan kimia dan muatan. Permohonan pengangkatan yang kritis mewajibkannya menurut hukum. Lingkungan food grade menuntut mereka untuk lulus audit sanitasi. Laboratorium pengujian eksternal sepenuhnya menghilangkan potensi bias vendor.
Menerapkan logika pemilihan yang ketat akan melindungi proses pengadaan Anda. Perhatikan baik-baik tanda peringatan selama perintah uji coba. Anda harus mengevaluasi bagaimana vendor menangani pengawasan teknis.
- Data Pengujian yang Tidak Jelas: Keengganan untuk membagikan parameter pengujian yang tepat adalah tanda peringatan utama.
- Penyelesaian yang Tidak Konsisten: Perbedaan visual dari batch ke batch menandakan kontrol internal pabrik yang buruk.
- Komunikasi yang mengelak: Hindari mitra yang menghindari pertanyaan metalurgi atau teknik secara langsung.
- Sertifikasi yang Hilang: Tolak vendor yang gagal menyediakan dokumentasi manajemen mutu ISO.
Transparansi dengan jelas memisahkan mitra manufaktur yang dapat diandalkan dan mitra manufaktur yang berisiko. Anda harus menuntut keunggulan operasional sejak hari pertama.
Kesimpulan
Inspeksi massal yang efektif jauh melampaui pemeriksaan visual dasar. Kita harus merangkul matematika dimensional dan metalurgi yang serius. Kami sangat bergantung pada dokumentasi ketertelusuran yang ketat. Sarankan tim pengadaan Anda untuk segera bertindak. Perbarui Prosedur Operasi Standar QA Masuk Anda hari ini. Gunakan kriteria evaluasi ketat yang diuraikan di atas. Jangan biarkan keamanan atau kualitas fasilitas menjadi sebuah kebetulan. Dorong pembeli Anda untuk meminta sampel evaluasi lebih awal. Konsultasikan langsung dengan sales engineer teknis. Diskusikan persyaratan pemeriksaan khusus Anda dengan jelas dan percaya diri. Selalu verifikasi ketersediaan dokumentasi untuk pesanan massal Anda berikutnya.
Pertanyaan Umum
T: Berapa toleransi pemanjangan nada yang dapat diterima untuk rantai baja tahan karat baru?
J: Pengiriman baru harus menunjukkan perpanjangan mendekati nol. Setiap penyimpangan kecil harus benar-benar berada dalam toleransi yang ditentukan pabrikan. Kami menerapkan hal ini untuk menghindari ketidakcocokan sproket secara langsung. Perpanjangan awal yang berlebihan menunjukkan pra-peregangan pabrik yang buruk. Hal ini secara langsung menyebabkan percepatan keausan mesin dan pengikatan operasional.
T: Bagaimana cara menguji kualitas baja tahan karat tanpa peralatan khusus?
J: Uji magnet mewakili mitos industri yang umum namun berbahaya. Proses pengerjaan dingin dapat membuat nilai austenitik menjadi sedikit bersifat magnetis. Oleh karena itu, magnet gagal sebagai indikator metalurgi yang dapat diandalkan. Tes jatuh kimia menawarkan alternatif dasar. Namun, verifikasi laboratorium pihak ketiga tetap menjadi satu-satunya pengganti senjata XRF PMI profesional yang benar-benar dapat diandalkan.
T: Dokumentasi apa yang harus disertakan dalam pengiriman massal?
J: Dokumen yang komprehensif memastikan ketertelusuran material yang lengkap. Pengiriman Anda harus menyertakan daftar pengepakan yang terperinci. Selalu memerlukan Certificate of Conformance (CoC) formal. Laporan Uji Bahan Permintaan (MTR) yang menampilkan nomor panas batch yang tepat. Terakhir, kumpulkan semua sertifikat uji mekanis relevan yang membuktikan kapasitas beban maksimum.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


