Achiziționarea de stocuri în lanț în vrac implică riscuri operaționale și financiare semnificative. Inconsecvențele metalurgice sau defectele dimensionale dintr-un singur lot pot opri rapid liniile de producție. Astfel de defecte pot provoca chiar defecțiuni catastrofale ale echipamentelor. În timp ce producătorii pretind adesea standarde de calitate înalte, asigurarea riguroasă a calității de intrare (QA) rămâne ultima linie de apărare a cumpărătorului. Acceptarea livrărilor vă expune în mod orbește instalația la pericole care pot fi prevenite și la întreținere neprogramată. Un cadru de evaluare standardizat face puntea decalajului critic dintre promisiunile de marketing și realitatea operațională de zi cu zi. Implementarea acestui cadru asigură că expedierea dumneavoastră îndeplinește cu adevărat cerințe industriale sau comerciale stricte. Prin modernizarea protocoalelor de inspecție, protejați utilajele vitale. Veți învăța exact cum să măsurați acuratețea dimensională, să validați gradele de metal și să verificați integritatea structurală. Vă vom ghida prin construirea unui proces de QA fără glonț pentru a identifica defectele ascunse înainte ca acestea să intre în lanțul dvs. de aprovizionare.
Recomandări cheie
- Verificare peste încredere: solicitați întotdeauna Identificarea pozitivă a materialului (PMI) și Rapoartele de testare a frezei (MTRs) pentru a confirma clasele exacte de oțel inoxidabil (de exemplu, 304 vs. 316).
- Severitate dimensională: Micro-abaterile în pas sau diametrul firului duc la uzura rapidă a pinionului și legare mecanică.
- Testări specifice aplicației: Testele standard de rezistență la tracțiune trebuie adaptate pentru configurații specializate, cum ar fi știftul tubular sau lanțurile de atașare.
- Verificarea furnizorului: Un furnizor credibil oferă metodologii de testare transparente și respectă standardele stabilite pentru limita de calitate acceptabilă (AQL).
Costul adevărat al omiterii controlului de calitate la intrare
Componentele în vrac substandard creează defecțiuni în cascadă în întreaga unitate. O singură verigă slabă se poate rupe sub sarcini operaționale normale. Acest lucru declanșează imediat un timp neașteptat. Liniile de asamblare se opresc în mișcare. Lucrătorii se confruntă brusc cu încălcări grave ale normelor de siguranță. Mașinile suferă o uzură accelerată a echipamentelor. Pierzi ore valoroase de producție rezolvând aceste probleme care pot fi prevenite. Echipele de întreținere trebuie să se lupte pentru a elimina pinioanele blocate. Bugetele operaționale se epuizează rapid pentru a acoperi înlocuirile de urgență.
Multe echipe de achiziții sunt victime ale erorii inspecției vizuale. Cumpărătorii se uită adesea doar la transportul nou livrat. O suprafață strălucitoare arată adesea fantastic la sosire. Presupunem frecvent că luminozitatea indică o calitate înaltă a producției. Cu toate acestea, aspectul strălucitor nu echivalează cu integritatea structurală. Nu vă spune absolut nimic despre pasivarea chimică adecvată. O spălare acidă creează un finisaj frumos. Ascunde cu ușurință sudurile slabe din fabrică. Un exterior lustruit ascunde cu ușurință fracturile interne de stres.
Trebuie să definim criterii clare de succes pentru fiecare livrare. Cum arată exact un lot în vrac 'procesat'? Succesul necesită puncte de date strict măsurabile. Aveți nevoie de conformitate 100% în ceea ce privește toleranțele dimensionale declarate. Aveți nevoie de clase de materiale verificabile și documentate. În cele din urmă, lotul aprobat trebuie să prezinte zero defecte structurale critice. Promisiunile vagi de calitate nu oferă o protecție reală. Aveți nevoie de cadre rigide de inspecție pentru a garanta operațiuni continue.
Verificarea specificațiilor lanțurilor din oțel inoxidabil: Precizie dimensională
Toleranțele de pas și lungime contează foarte mult pentru sincronizarea mecanică. Trebuie să măsurați distanța pe mai multe legături conectate. Nu măsurați doar o singură legătură individuală. Această abordare cu mai multe legături calculează cu precizie eroarea de pitch cumulativă. Utilizați un dispozitiv de măsurare calibrat. Abaterile minore se agravează rapid pe o perioadă fizică lungă.
Urmați acești pași specifici pentru a măsura eroarea de pas cumulată:
- Așezați segmentul complet plat pe o masă de inspecție calibrată.
- Aplicați o sarcină de tensiune standard pentru a elimina slăbiciunea inițială.
- Măsurați distanța de la centru la centru pe cel puțin 10 pasuri.
- Comparați această măsurătoare reală cu lungimea teoretică calculată.
- Respingeți lotul dacă abaterea depășește limitele producătorului.
Consistența calibrului și a diametrului rămâne absolut vitală. Luați șublerele digitale recent calibrate. Măsurați cu atenție diametrele firului sau știftului. Trebuie să comparați aceste lecturi cu cele publicate specificații lanțuri din oțel inoxidabil . Respectarea strictă garantează cuplarea corectă a pinionului. Știfturile subdimensionate se forfecă rapid sub sarcini industriale grele. Rolele supradimensionate se leagă strâns în dinții pinionului.
Trebuie să verificați în mod activ articulația și flexibilitatea generală. Trageți segmentul asamblat prin mâinile goale. Aveți grijă pentru orice legături anormal de rigide. Vrem o articulație perfect lină. Ansamblul ar trebui să alunece peste pinioane fără efort. Atenție la legarea mecanică periculoasă. Verificați ansamblul pentru joc lateral excesiv. Prea mult spațiu de mișcare indică toleranțe neglijente de asamblare din fabrică.
Stabiliți praguri stricte de defecțiuni vizuale pentru echipa dvs. de QA. Detectarea erorilor de fabricație din timp previne eșecurile catastrofale ulterioare. Clasificăm defectele pentru a standardiza procesul de respingere.
Praguri comune ale defectelor dimensionale
| Tip defect |
Descriere |
Prag de acceptabilitate |
| Bavuri ascuțite |
Margini metalice aspre rămase de la ștanțarea plăcii. |
Toleranta zero. Provoacă puncte de stres localizate. |
| Nealinierea sudurii |
Îmbinări decentrate în varietăți de legături sudate. |
Respingeți dacă decalajul depășește 5% din diametrul firului. |
| Deformări de ștampilare |
Crăpături sau deformare în jurul orificiilor de pas ale plăcii. |
Toleranta zero. Invita oboseala prematura a metalelor. |
| Joc lateral |
Flexibilitate excesivă la îndoire laterală. |
Trebuie să rămână în limitele unghiului AQL specificate. |
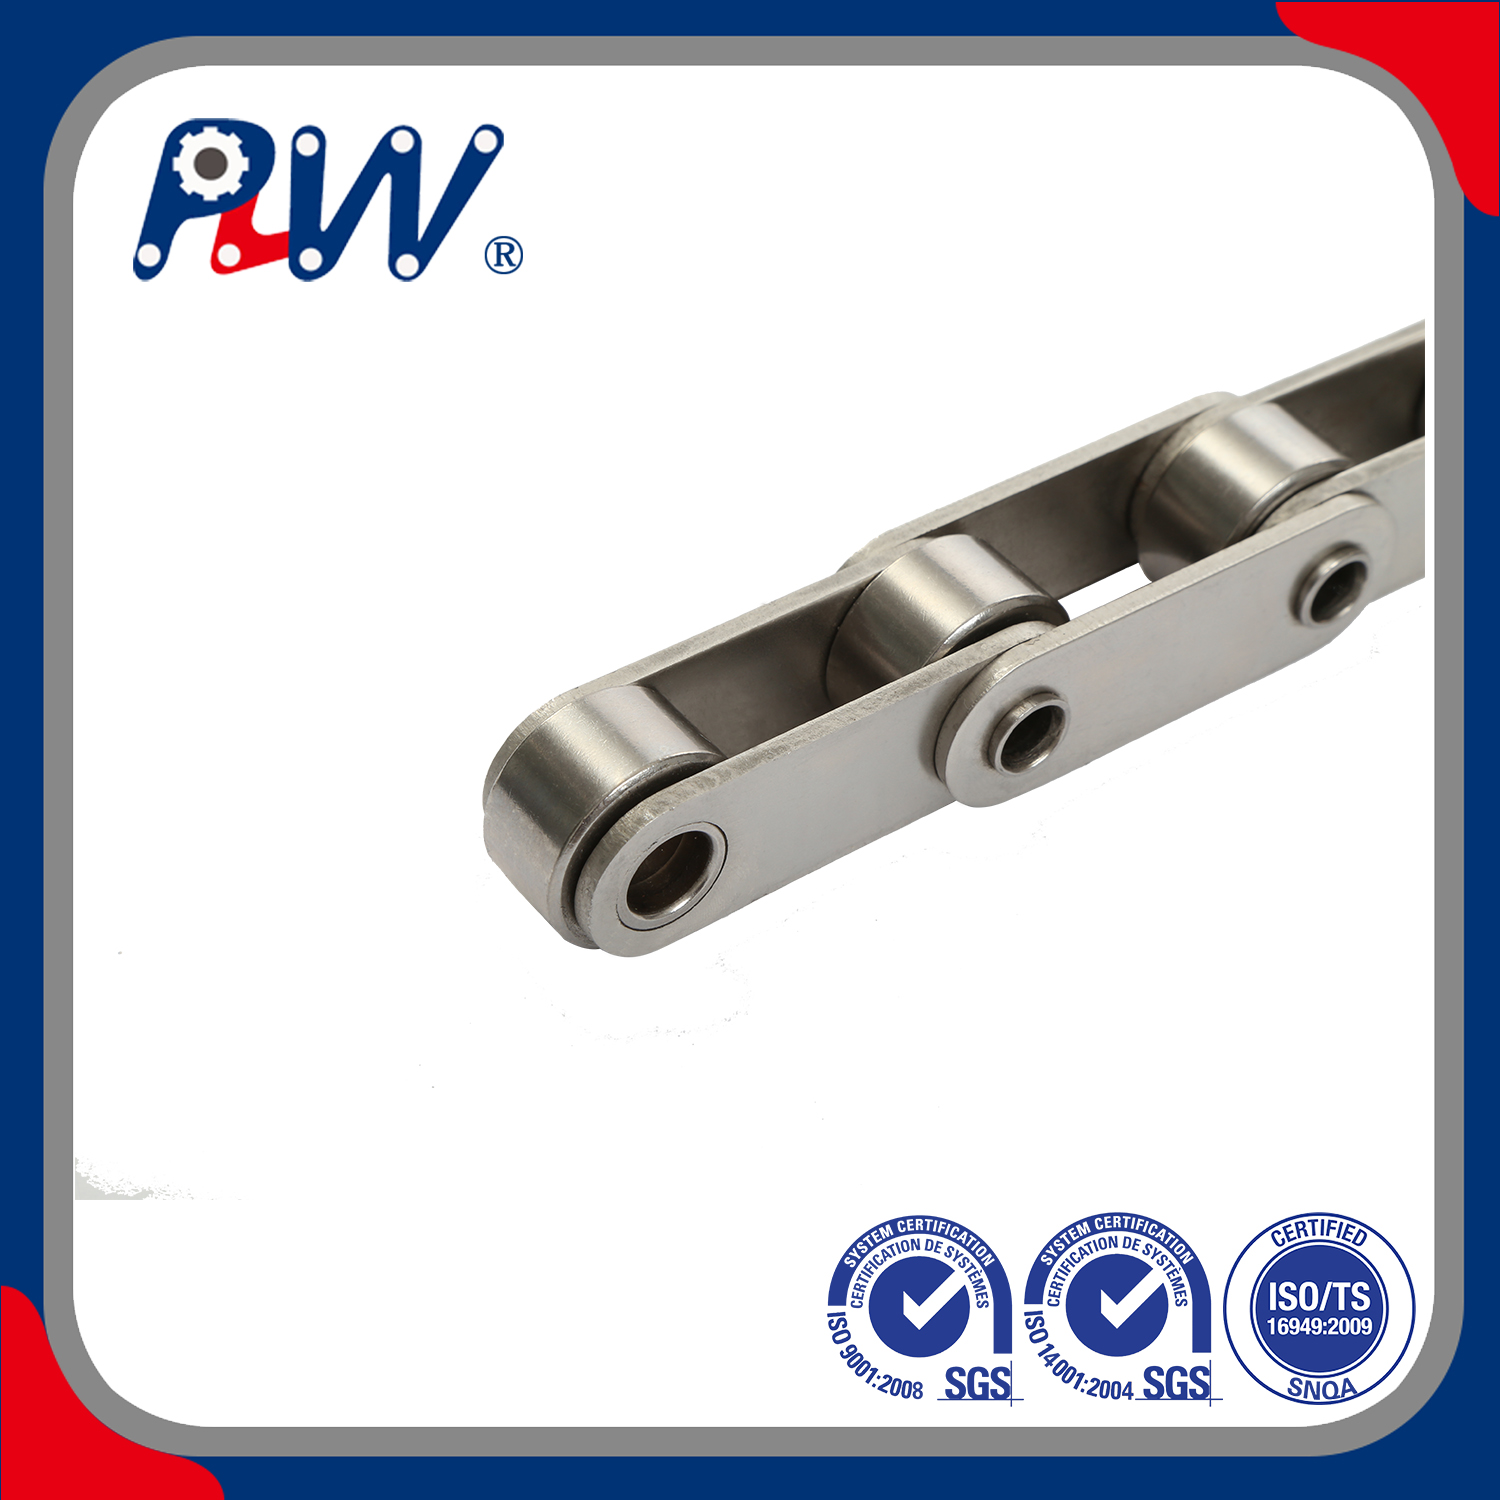
Validare metalurgică: testarea gradului materialului și a rezistenței la coroziune
Realitatea 304 versus 316 capcană mulți cumpărători neprudenți. Furnizorii înlocuiesc ocazional aliajul 304 mai ieftin cu 316 premium. Ei fac acest lucru pentru a-și crește marjele de profit. Trebuie să verificăm în mod activ conținutul precis de molibden. Molibdenul îi conferă lui 316 puterea industrială superioară. Oferă rezistență crucială împotriva mediilor severe de clorură. Tipului 304 îi lipsește complet această protecție chimică specifică. Se găsește și ruginește rapid în aplicații marine dure.
Tabel de comparație a compoziției chimice (304 vs. 316)
| Element |
Grad 304 Cerință |
Grad 316 Cerință |
Funcție primară |
| Crom (Cr) |
18,0% - 20,0% |
16,0% - 18,0% |
Oferă rezistență de bază la oxidare. |
| Nichel (Ni) |
8,0% - 10,5% |
10,0% - 14,0% |
Îmbunătățește ductilitatea și formabilitatea. |
| Molibden (Mo) |
Nespecificat (0%) |
2,0% - 3,0% |
Previne sâmburele de la cloruri. |
| Carbon (C) |
0,08% max |
0,08% max |
Mentine duritatea structurala. |
Identificarea pozitivă a materialelor (PMI) modifică jocul de inspecție de intrare. Analizoarele portabile XRF sunt instrumente incredibil de puternice de asigurare a calității. Le recomandăm cu căldură pentru toate departamentele moderne de recepție. Pur și simplu îndreptați pistolul analizorului către metal. Verifică instantaneu machiajul chimic exact. Cea mai bună parte este evitarea oricărei distrugeri a produsului. Culegeți date metalurgice vitale în doar câteva secunde.
Finisarea suprafeței și pasivizarea necesită o atenție deosebită. Verificați întotdeauna livrarea pentru fier liber rezidual. Uneltele de prelucrare lasă adesea praf microscopic de fier în urmă. Această contaminare provoacă colorare localizată a ceaiului. Declanșează aproape imediat oxidarea rapidă a suprafeței. Această problemă frustrantă se întâmplă chiar și în premium lanțuri din oțel inoxidabil . Pasivizarea chimică adecvată înlătură complet acest pericol. Reface stratul protector natural de oxid de crom.
Testarea durității confirmă nivelurile așteptate de rezistență la uzură. De obicei folosim scalele de testare Rockwell sau Vickers. Trebuie să vă asigurați că metalul atinge duritatea țintă. Plăcile moi se întind ușor sub tensiune operațională constantă. Componentele supraîntărite devin periculos de fragile. Un profil de duritate perfect echilibrat garantează performanțe fiabile pe termen lung.
Integritatea mecanică și testarea sarcinii
Sarcina de rezistență diferă complet de rezistența finală la rupere. Testele din fabrică ating de obicei de două ori limita de sarcină de lucru. Numim această tensiune inițială sarcina de probă. Se instalează componentele în locul lor final. Rezistența finală la rupere reprezintă un număr mult mai mare. Acesta marchează punctul de eșec fizic catastrofal. Cumpărătorii ar trebui să solicite în mod obișnuit date privind testele de distrugere a loturilor. Acesta dovedește marja de siguranță reală a achiziției dvs.
Integritatea sudurii se aplică în mod specific stilurilor de legături sudate. Inspectați foarte atent zona afectată de căldură (HAZ). Căutați cu atenție orice semne de fragilitate materială. Ai grijă la fuziunea incompletă periculoasă. O sudură slabă creează un pericol sever pentru siguranța la locul de muncă. Sarcinile dinamice de tensiune vor rupe în cele din urmă îmbinările prost sudate. Pătrunderea completă este obligatorie pentru aplicații de ridicare sau deasupra capului.
Produsele de specialitate necesită rutine de inspecție foarte adaptate. La evaluare lanțuri din oțel inoxidabil cu știft tubular , concentrați-vă pe dimensiunile specifice. Verificați mai întâi concentricitatea știfturilor goale. Verificați toleranțele interne ale alezajului pentru atașamentele personalizate. Asigurați o rezistență puternică împotriva extrudarii știftului sub sarcină. Forțele laterale mari pot forța știfturile goale slabe spre exterior. Acest lucru determină prăbușirea imediată a ansamblului în timpul funcționării.
Evaluați oboseala generală și rezistența dinamică la uzură. Concentrați-vă intens pe zonele de rulment primare. Acesta este exact locul în care știfturile se întâlnesc cu plăcile interne. Verificați aceste joncțiuni pentru o poziție mecanică adecvată. Verificați adâncimea de întărire a suprafeței specificată. Suprafețele slabe ale rulmentului se macină rapid în timpul utilizării. Ciclismul continuu distruge articulațiile slabe în doar câteva săptămâni.
Evaluarea cadrului QA al furnizorului dvs. de lanțuri din oțel inoxidabil
Trasabilitatea construiește o încredere profundă între cumpărători și vânzători. Un legitim Furnizorul de lanțuri din oțel inoxidabil își demonstrează afirmațiile de calitate. Ei furnizează cu nerăbdare rapoarte cuprinzătoare de testare a fabricii (MTR). Aceste documente critice trebuie să fie legate direct de numerele de căldură ale lotului. Fără o trasabilitate clară, practic cumpărați orb. Nu puteți verifica originile materiilor prime sau procesarea din fabrică.
Protocoalele de eșantionare structurate organizează procesul haotic de recepție. Livrările de mai multe tone par adesea incredibil de copleșitoare pentru inspectori. Implementăm standardul global ISO 2859-1. Alternativ, puteți utiliza cadrul ANSI/ASQ Z1.4. Aceste sisteme de limita de calitate acceptabilă (AQL) vă ghidează echipa. Îți spun exact câți metri să testezi. Eșantionarea aleatorie adecvată previne inspecțiile părtinitoare sau leneșe.
Auditurile de la terți oferă un adevăr obiectiv incontestabil. Solicitați întotdeauna certificări de laborator independente pentru comenzile majore. Aveți nevoie de aceste rapoarte pentru conformitatea cu substanțele chimice și sarcina. Aplicațiile critice de ridicare le impun prin lege. Mediile de calitate alimentară le cer să treacă audituri de salubritate. Laboratoarele externe de testare elimină în totalitate orice părtinire potențială a furnizorului.
Aplicarea unei logici stricte de listare scurtă vă protejează procesul de achiziție. Urmăriți cu atenție semnele de avertizare în timpul comenzilor de probă. Trebuie să evaluați modul în care furnizorul gestionează controlul tehnic.
- Date de testare opace: reticența de a partaja parametrii de testare exacti este un semn de avertizare major.
- Finisare inconsecventă: Diferențele vizuale de la lot la lot semnalează un control intern slab din fabrică.
- Comunicare evazivă: evitați ca partenerii să evite întrebările directe de metalurgie sau de inginerie.
- Certificari lipsă: respingeți furnizorii care nu furnizează documentația de management al calității ISO.
Transparența separă în mod clar partenerii de producție de încredere de cei riscanți. Trebuie să cereți excelență operațională încă din prima zi.
Concluzie
Inspecția efectivă în vrac depășește cu mult controalele vizuale de bază. Trebuie să îmbrățișăm matematica dimensională și metalurgia serioasă. Ne bazăm foarte mult pe documentația riguroasă de trasabilitate. Sfatuieste-ti echipele de achizitii sa actioneze imediat. Actualizați-vă Procedurile de operare standard pentru QA Inbound astăzi. Utilizați criteriile stricte de evaluare prezentate mai sus. Nu lăsați siguranța sau calitatea instalației la voia întâmplării. Încurajați-vă cumpărătorii să solicite din timp mostre de evaluare. Consultați-vă direct cu un inginer tehnic de vânzări. Discutați clar și cu încredere cerințele dvs. de inspecție personalizată. Verificați întotdeauna disponibilitatea documentației pentru următoarea comandă în bloc.
FAQ
Î: Care este toleranța acceptabilă de alungire a pasului pentru lanțurile noi din oțel inoxidabil?
R: Noile expedieri ar trebui să arate o alungire aproape de zero din cutie. Orice abatere minoră trebuie să se încadreze strict în toleranțele definite de producător. Implementăm acest lucru pentru a evita nepotrivirea imediată a pinionului. Alungirea inițială excesivă indică o preîntindere slabă din fabrică. Aceasta duce direct la uzura accelerată a mașinilor și la legarea operațională.
Î: Cum pot testa oțel inoxidabil fără echipament specializat?
R: Testele magnetice reprezintă un mit comun, dar periculos al industriei. Procesele de prelucrare la rece pot face clasele austenitice ușor magnetice. Prin urmare, magneții eșuează ca indicatori metalurgici fiabili. Testele de cădere chimică oferă o alternativă de bază. Cu toate acestea, verificarea de laborator terță parte rămâne singurul înlocuitor cu adevărat de încredere pentru pistoalele profesionale PMI XRF.
Î: Ce documentație ar trebui să însoțească o livrare în lanț în vrac?
R: Documentele cuprinzătoare asigură trasabilitatea completă a materialului. Livrarea dvs. trebuie să includă o listă de ambalare detaliată. Solicitați întotdeauna un certificat oficial de conformitate (CoC). Rapoarte de testare a materialelor la cerere (MTR) care afișează numerele exacte de căldură ale lotului. În cele din urmă, colectați toate certificatele de testare mecanică relevante care dovedesc capacitățile de sarcină maxime.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


