Prokurimi i inventarit të zinxhirit me shumicë mbart rrezik të konsiderueshëm operacional dhe financiar. Mospërputhjet metalurgjike ose të metat dimensionale në një grumbull të vetëm mund të ndalojnë shpejt linjat e prodhimit. Defekte të tilla madje mund të shkaktojnë dështime katastrofike të pajisjeve. Ndërsa prodhuesit shpesh pretendojnë standarde të larta të cilësisë, sigurimi rigoroz i cilësisë në hyrje (QA) mbetet linja e fundit e mbrojtjes së blerësit. Pranimi i dërgesave e ekspozon verbërisht objektin tuaj ndaj rreziqeve të parandalueshme dhe mirëmbajtjes së paplanifikuar. Një kornizë e standardizuar e vlerësimit lidh hendekun kritik midis premtimeve të marketingut dhe realitetit të përditshëm operacional. Zbatimi i këtij kuadri siguron që dërgesa juaj të përmbush vërtet kërkesat strikte industriale ose tregtare. Duke përmirësuar protokollet tuaja të inspektimit, ju mbroni makineritë jetike. Do të mësoni saktësisht se si të matni saktësinë e dimensioneve, të vërtetoni notat e metaleve dhe të verifikoni integritetin strukturor. Ne do t'ju udhëzojmë në ndërtimin e një procesi sigurie antiplumb për të kapur të metat e fshehura përpara se ato të hyjnë në zinxhirin tuaj të furnizimit.
Marrëveshje kryesore
- Verifikimi mbi besimin: Kërkoni gjithmonë identifikimin pozitiv të materialit (PMI) dhe raportet e provës së mullirit (MTR) për të konfirmuar notat e sakta të çelikut inox (p.sh. 304 kundrejt 316).
- Rreptësia dimensionale: Mikro-devijimet në diametrin e hapit ose telit çojnë në konsumim të shpejtë të dhëmbëzave dhe lidhje mekanike.
- Testimi specifik i aplikimit: Testet standarde të rezistencës në tërheqje duhet të përshtaten për konfigurime të specializuara, të tilla si kunjat e zbrazëta ose zinxhirët e ngjitjes.
- Verifikimi i furnizuesit: Një furnizues i besueshëm ofron metodologji transparente të testimit dhe i përmbahet standardeve të vendosura të Kufirit të Cilësisë së Pranueshme (AQL).
Kostoja e vërtetë e anashkalimit të kontrollit të cilësisë në hyrje
Komponentët me shumicë nën standarde krijojnë dështime të shumta në të gjithë objektin tuaj. Një lidhje e vetme e dobët mund të këputet nën ngarkesa normale operacionale. Kjo shkakton ndërprerje të papritura menjëherë. Linjat e montimit ndalojnë së lëvizuri. Punëtorët papritmas përballen me shkelje serioze të pajtueshmërisë së sigurisë. Makineritë vuajnë nga konsumimi i përshpejtuar i pajisjeve. Ju humbni orë të vlefshme prodhimi duke zgjidhur këto çështje të parandalueshme. Ekipet e mirëmbajtjes duhet të përpiqen për të pastruar rrotat e bllokuara. Buxhetet operative shterrojnë shpejt për të mbuluar zëvendësimet emergjente.
Shumë ekipe të prokurimit bien viktimë e gabimit të inspektimit vizual. Blerësit shpesh shikojnë vetëm dërgesën e dorëzuar rishtazi. Një sipërfaqe me shkëlqim shpesh duket fantastike pas mbërritjes. Ne shpesh supozojmë se shkëlqimi tregon cilësi të lartë të prodhimit. Megjithatë, pamja me shkëlqim nuk barazohet me integritetin strukturor. Nuk ju thotë absolutisht asgjë për pasivimin e duhur kimik. Një larje me acid krijon një përfundim të bukur. Fsheh lehtësisht saldimet e dobëta të fabrikës. Një pjesë e jashtme e lëmuar fsheh lehtësisht thyerjet e stresit të brendshëm.
Ne duhet të përcaktojmë kritere të qarta suksesi për çdo dorëzim. Si duket saktësisht një grup i 'kaluar'? Suksesi kërkon pika të dhënash rreptësisht të matshme. Keni nevojë për pajtueshmëri 100% në lidhje me tolerancat e deklaruara të dimensioneve. Ju keni nevojë për nota materiale të verifikueshme dhe të dokumentuara. Së fundi, grupi i miratuar duhet të tregojë zero defekte strukturore kritike. Premtimet e paqarta të cilësisë nuk ofrojnë mbrojtje të vërtetë. Ju nevojiten korniza të ngurta inspektimi për të garantuar operacione të vazhdueshme.
Verifikimi i Zinxhirëve Inox Specifikimet: Saktësia Dimensionale
Tolerancat e lartësisë dhe gjatësisë kanë rëndësi të madhe për sinkronizimin mekanik. Duhet të matni distancën në lidhje të shumta të lidhura. Mos matni vetëm një lidhje të vetme individuale. Kjo qasje me shumë lidhje llogarit saktë gabimin kumulativ të lartësisë. Përdorni një pajisje matëse të kalibruar. Devijimet e vogla përbëhen me shpejtësi gjatë një periudhe të gjatë fizike.
Ndiqni këto hapa specifikë për të matur gabimin kumulativ të zërit:
- Vendoseni segmentin plotësisht të sheshtë në një tavolinë të kalibruar inspektimi.
- Aplikoni një ngarkesë standarde të tensionit për të hequr plogështinë fillestare.
- Matni distancën nga qendra në qendër në të paktën 10 hapa.
- Krahasoni këtë matje aktuale me gjatësinë e llogaritur teorike.
- Refuzoni grupin nëse devijimi i kalon kufijtë e prodhuesit.
Konsistenca e matësit dhe diametrit mbetet absolutisht jetike. Merrni kalibrat tuaj dixhitalë të kalibruar së fundmi. Matni me kujdes diametrat e telit ose kunjave. Ju duhet t'i krahasoni këto lexime me ato të publikuara specifikimet e zinxhirëve prej çeliku inox . Aderimi i rreptë garanton angazhimin e duhur të rrotave. Kunjat e vogla qethen me shpejtësi nën ngarkesa të rënda industriale. Rrotullat me përmasa të mëdha lidhen fort brenda dhëmbëve të dhëmbëzave.
Ju duhet të kontrolloni në mënyrë aktive artikulimin dhe fleksibilitetin e përgjithshëm. Tërhiqeni segmentin e montuar përmes duarve tuaja të zhveshura. Ndjeni me kujdes për çdo lidhje anormalisht të ngurtë. Ne duam artikulim të përsosur të qetë. Asambleja duhet të rrëshqasë mbi rrota pa mundim. Kujdes për lidhjen e rrezikshme mekanike. Kontrolloni montimin për lojë të tepërt anësore. Një vend i tepërt i lëvizjes tregon toleranca të ngadalta të montimit të fabrikës.
Vendosni pragje të rrepta të defekteve vizuale për ekipin tuaj të QA. Zbulimi i hershëm i gabimeve të prodhimit parandalon dështimet katastrofike më vonë. Ne i klasifikojmë defektet për të standardizuar procesin e refuzimit.
Pragjet e zakonshme dimensionale të defektit
| Lloji i defektit |
Përshkrimi |
Pragu i pranueshmërisë |
| Burrs i mprehtë |
Skajet e përafërta metalike të mbetura nga stampimi i pllakave. |
Zero tolerancë. Shkakton pika stresi të lokalizuara. |
| Keqdrejtimi i saldimit |
Lidhje jashtë qendrës në varietetet e lidhjeve të salduara. |
Refuzoni nëse kompensimi tejkalon 5% të diametrit të telit. |
| Deformimet e stampimit |
Çarje ose deformime rreth vrimave të pllakës. |
Zero tolerancë. Fton lodhjen e parakohshme të metaleve. |
| Lojë anësore |
Fleksibilitet i tepruar i përkuljes nga njëra anë në tjetrën. |
Duhet të mbetet brenda kufijve të specifikuar të këndit AQL. |
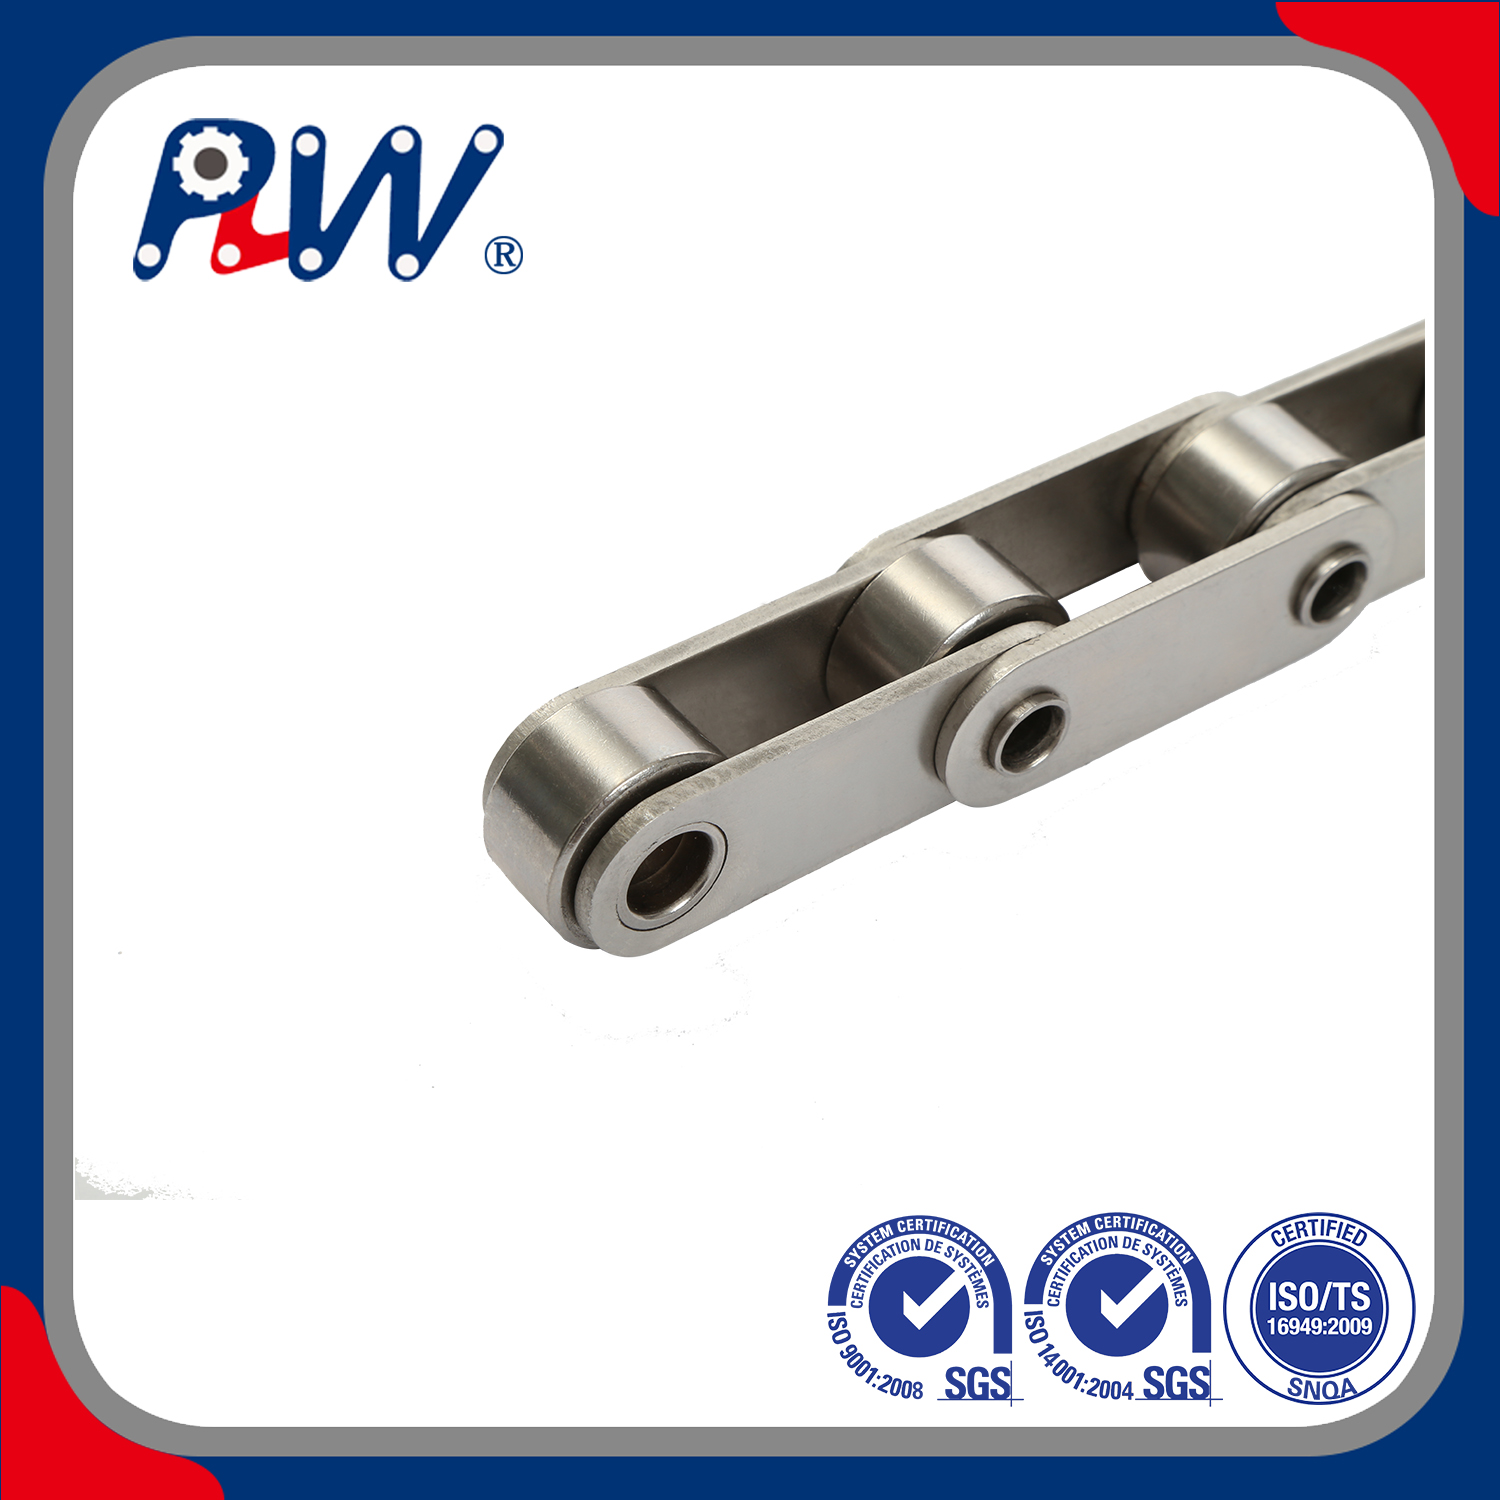
Vleresimi metalurgjik: Klasa e materialit testues dhe rezistenca ndaj korrozionit
Realiteti 304 kundrejt 316 bllokon shumë blerës të pakujdesshëm. Furnizuesit herë pas here zëvendësojnë aliazhin më të lirë 304 për premium 316. Ata e bëjnë këtë për të rritur marzhet e tyre të fitimit. Ne duhet të verifikojmë në mënyrë aktive përmbajtjen e saktë të molibdenit. Molibden i jep 316 fuqinë e tij superiore industriale. Ofron rezistencë thelbësore ndaj mjediseve të rënda të klorurit. Tipit 304 i mungon tërësisht kjo mbrojtje specifike kimike. Ajo gërvishtet dhe ndryshket shpejt në aplikime të ashpra detare.
Grafiku i krahasimit të përbërjes kimike (304 kundrejt 316) Klasa
| e elementit |
304 Kërkesa |
e shkallës 316 |
Funksioni kryesor i kërkesës |
| Krom (Cr) |
18,0% - 20,0% |
16.0% - 18.0% |
Ofron rezistencë bazë oksidimi. |
| Nikel (Ni) |
8,0% - 10,5% |
10.0% - 14.0% |
Rrit duktilitetin dhe formueshmërinë. |
| Molibden (Mo) |
Nuk është specifikuar (0%) |
2.0% - 3.0% |
Parandalon gropa nga kloruret. |
| Karboni (C) |
0.08% maksimum |
0.08% maksimum |
Ruan fortësinë strukturore. |
Identifikimi pozitiv i materialit (PMI) ndryshon lojën e inspektimit në hyrje. Analizuesit e dorës XRF janë mjete jashtëzakonisht të fuqishme të QA. Ne i rekomandojmë shumë për të gjitha departamentet moderne të pranimit. Ju thjesht drejtoni armën e analizuesit në metal. Verifikon menjëherë përbërjen e saktë kimike. Pjesa më e mirë është të shmangni çdo shkatërrim të produktit. Ju mbledhni të dhëna jetike metalurgjike në vetëm sekonda.
Mbarimi i sipërfaqes dhe pasivizimi kërkojnë vëmendje shumë të madhe. Gjithmonë inspektoni dërgesën për hekur pa mbetje. Veglat e përpunimit shpesh lënë pas pluhur mikroskopik hekuri. Ky kontaminim shkakton njolla të lokalizuara të çajit. Shkakton oksidimin e shpejtë të sipërfaqes pothuajse menjëherë. Kjo çështje frustruese ndodh edhe në premium zinxhirë çelik inox . Pasivizimi i duhur kimik e largon plotësisht këtë rrezik. Rikthen shtresën natyrore mbrojtëse të oksidit të kromit.
Testimi i fortësisë konfirmon nivelet e pritura të rezistencës ndaj konsumit. Ne zakonisht përdorim shkallët e testimit të Rockwell ose Vickers. Duhet të siguroheni që metali të arrijë ngurtësinë e synuar. Pllakat e buta shtrihen lehtësisht nën tension të vazhdueshëm operacional. Komponentët e mbingurtësuar bëhen të brishtë në mënyrë të rrezikshme. Një profil fortësie i balancuar në mënyrë të përsosur garanton performancë të qëndrueshme afatgjatë.
Integriteti Mekanik dhe Testimi i Ngarkesës
Ngarkesa e provës ndryshon plotësisht nga forca përfundimtare e thyerjes. Testet në fabrikë zakonisht tërheqin deri në dyfishin e kufirit të ngarkesës së punës. Ne e quajmë këtë tension fillestar ngarkesa e provës. Ai vendos përbërësit në vendin e tyre përfundimtar. Forca përfundimtare e thyerjes përfaqëson një numër shumë më të lartë. Ajo shënon pikën e dështimit fizik katastrofik. Blerësit duhet të kërkojnë në mënyrë rutinore të dhënat e testit të shkatërrimit të grupit. Ai vërteton marzhin aktual të sigurisë së blerjes suaj.
Integriteti i saldimit zbatohet veçanërisht për stilet e lidhjeve të salduara. Inspektoni me shumë kujdes zonën e prekur nga nxehtësia (HAZ). Shikoni nga afër për ndonjë shenjë të brishtësisë materiale. Kujdes nga shkrirja e rrezikshme jo e plotë. Një saldim i dobët krijon një rrezik serioz për sigurinë në vendin e punës. Ngarkesat e tensionit dinamik përfundimisht do të këputin nyjet e salduara dobët. Penetrimi i plotë është i detyrueshëm për aplikimet ngritëse ose sipër.
Produktet e specializuara kërkojnë rutina të përshtatura shumë të inspektimit. Gjatë vlerësimit zinxhirë me kunja të zbrazëta prej çeliku inox , fokusi në specifikat e dimensioneve. Verifikoni fillimisht koncentricitetin e kunjave të zbrazëta. Kontrolloni tolerancat e brendshme të shpimit për bashkëngjitjet e personalizuara. Siguroni rezistencë të fortë ndaj nxjerrjes së kunjave nën ngarkesë. Forcat e rënda anësore mund të detyrojnë kunjat e dobëta të zbrazëta nga jashtë. Kjo shkakton kolaps të menjëhershëm të montimit gjatë funksionimit.
Vlerësoni lodhjen e përgjithshme dhe rezistencën dinamike ndaj konsumit. Përqendrohuni intensivisht në zonat kryesore mbajtëse. Pikërisht këtu kunjat takohen me pllakat e brendshme. Kontrolloni këto nyje për vendosjen e duhur mekanike. Verifikoni thellësinë e specifikuar të forcimit të sipërfaqes. Sipërfaqet e dobëta mbajtëse grihen me shpejtësi gjatë përdorimit. Çiklizmi i vazhdueshëm shkatërron kyçet e dobëta në vetëm disa javë.
Vlerësimi i kuadrit të cilësisë së cilësisë së furnizuesit tuaj të zinxhirëve prej çeliku inox
Gjurmueshmëria ndërton besim të thellë midis blerësve dhe shitësve. Një legjitime Furnizuesi i zinxhirëve prej çeliku inox vërteton pretendimet e tyre për cilësinë. Ata ofrojnë me padurim Raporte gjithëpërfshirëse të Testit të Mullirit (MTR). Këto dokumente kritike duhet të lidhen drejtpërdrejt me numrat e nxehtësisë së grupit. Pa gjurmueshmëri të qartë, në thelb po blini të verbër. Ju nuk mund të verifikoni origjinën e lëndës së parë ose përpunimin në fabrikë.
Protokollet e strukturuara të kampionimit organizojnë procesin kaotik të marrjes. Dërgesat me shumë tonë shpesh duken tepër dërrmuese për inspektorët. Ne zbatojmë standardin global ISO 2859-1. Përndryshe, mund të përdorni kornizën ANSI/ASQ Z1.4. Këto sisteme të kufirit të pranueshëm të cilësisë (AQL) drejtojnë ekipin tuaj. Ata ju tregojnë saktësisht se sa metra duhet të testoni. Marrja e duhur e mostrave të rastësishme parandalon inspektimet e njëanshme ose dembele.
Auditimet e palëve të treta ofrojnë të vërteta objektive të pamohueshme. Kërkoni gjithmonë certifikata të pavarura laboratorike për porositë kryesore. Ju nevojiten këto raporte për pajtueshmërinë me kimikatet dhe ngarkesën. Aplikimet për ngritjen kritike i kërkojnë ato me ligj. Mjediset e nivelit të ushqimit kërkojnë që ata të kalojnë kontrollet sanitare. Laboratorët e jashtëm të testimit heqin tërësisht çdo paragjykim të mundshëm të shitësit.
Zbatimi i logjikës strikte të listës së ngushtë mbron procesin tuaj të prokurimit. Shikoni nga afër shenjat paralajmëruese gjatë urdhrave të provës. Ju duhet të vlerësoni se si shitësi trajton shqyrtimin teknik.
- Të dhënat e paqarta të testimit: Ngurrimi për të ndarë parametrat e saktë të testit është një shenjë paralajmëruese kryesore.
- Mbarimi i paqëndrueshëm: Dallimet vizuale nga grupe në grup sinjalizojnë kontroll të dobët të brendshëm të fabrikës.
- Komunikimi evaziv: Shmangni partnerët që shmangin pyetjet direkte metalurgjike ose inxhinierike.
- Mungojnë certifikatat: Refuzoni shitësit që nuk ofrojnë dokumentacionin e menaxhimit të cilësisë ISO.
Transparenca ndan qartë partnerët e besueshëm të prodhimit nga ata të rrezikshëm. Ju duhet të kërkoni përsosmëri operacionale që nga dita e parë.
konkluzioni
Inspektimi efektiv në masë shkon përtej kontrolleve bazë vizuale. Ne duhet të përqafojmë matematikën dimensionale dhe metalurgjinë serioze. Ne mbështetemi shumë në dokumentacionin rigoroz të gjurmueshmërisë. Këshilloni ekipet tuaja të prokurimit që të veprojnë menjëherë. Përditësoni sot procedurat tuaja standarde të funksionimit të cilësisë hyrëse. Përdorni kriteret strikte të vlerësimit të përshkruara më sipër. Mos ia lini fatit sigurinë ose cilësinë e objektit. Inkurajoni blerësit tuaj që të kërkojnë mostra vlerësimi herët. Konsultohuni drejtpërdrejt me një inxhinier teknik shitjesh. Diskutoni kërkesat tuaja të inspektimit me porosi në mënyrë të qartë dhe të sigurt. Gjithmonë verifikoni disponueshmërinë e dokumentacionit për porosinë tuaj të radhës me shumicë.
FAQ
Pyetje: Cila është një tolerancë e pranueshme e zgjatjes së hapit për zinxhirët e rinj prej çeliku inox?
Përgjigje: Dërgesat e reja duhet të shfaqin zgjatim gati zero jashtë kutisë. Çdo devijim i vogël duhet të bjerë rreptësisht brenda tolerancave të përcaktuara të prodhuesit. Ne e zbatojmë këtë për të shmangur mospërputhjen e menjëhershme të dhëmbëzave. Zgjatimi i tepërt fillestar tregon një shtrirje të dobët para fabrikës. Ajo çon drejtpërdrejt në konsumimin e përshpejtuar të makinerive dhe lidhjen operacionale.
Pyetje: Si mund të testoj shkallën e çelikut inox pa pajisje të specializuara?
Përgjigje: Testet e magnetit përfaqësojnë një mit të zakonshëm, por të rrezikshëm të industrisë. Proceset e punës së ftohtë mund t'i bëjnë notat austenitike paksa magnetike. Prandaj, magnetët dështojnë si tregues të besueshëm metalurgjikë. Testet e rënies kimike ofrojnë një alternativë bazë. Sidoqoftë, verifikimi laboratorik i palëve të treta mbetet i vetmi zëvendësues vërtet i besueshëm për armët profesionale PMI XRF.
Pyetje: Çfarë dokumentacioni duhet të shoqërojë një dërgesë me zinxhir me shumicë?
Përgjigje: Dokumentet gjithëpërfshirëse garantojnë gjurmueshmëri të plotë të materialit. Dorëzimi juaj duhet të përfshijë një listë të detajuar paketimi. Kërkoni gjithmonë një Certifikatë formale të Përputhshmërisë (CoC). Raportet e provës së materialit të kërkesës (MTR) që shfaqin numrat e saktë të nxehtësisë së serisë. Së fundi, mblidhni të gjitha certifikatat përkatëse të provës mekanike që vërtetojnë kapacitetet përfundimtare të ngarkesës.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


