Ang pagkuha ng bulk chain na imbentaryo ay nagdadala ng malaking panganib sa pagpapatakbo at pananalapi. Ang mga hindi pagkakapare-pareho ng metalurhiko o dimensional na mga bahid sa isang batch ay maaaring mabilis na huminto sa mga linya ng produksyon. Ang ganitong mga depekto ay maaaring maging sanhi ng mga sakuna na pagkabigo ng kagamitan. Habang ang mga tagagawa ay madalas na naghahabol ng mataas na kalidad na mga pamantayan, ang mahigpit na inbound quality assurance (QA) ay nananatiling huling linya ng depensa ng mamimili. Ang pagtanggap ng mga paghahatid ay bulag na naglalantad sa iyong pasilidad sa mga maiiwasang panganib at hindi nakaiskedyul na pagpapanatili. Ang isang standardized na balangkas ng pagsusuri ay nagtulay sa kritikal na agwat sa pagitan ng mga pangako sa marketing at pang-araw-araw na realidad ng pagpapatakbo. Ang pagpapatupad ng balangkas na ito ay nagsisiguro na ang iyong kargamento ay tunay na nakakatugon sa mahigpit na pang-industriya o komersyal na mga pangangailangan. Sa pamamagitan ng pag-upgrade ng iyong mga protocol ng inspeksyon, pinoprotektahan mo ang mahahalagang makinarya. Matututuhan mo nang eksakto kung paano sukatin ang katumpakan ng dimensyon, patunayan ang mga marka ng metal, at i-verify ang integridad ng istruktura. Gagabayan ka namin sa pagbuo ng isang bulletproof na proseso ng QA upang mahuli ang mga nakatagong bahid bago sila pumasok sa iyong supply chain.
Mga Pangunahing Takeaway
- Pag-verify sa pagtitiwala: Palaging nangangailangan ng Positive Material Identification (PMI) at Mill Test Reports (MTRs) upang kumpirmahin ang eksaktong mga grade na hindi kinakalawang na asero (hal, 304 vs. 316).
- Dimensional na kahigpitan: Ang mga micro-deviation sa pitch o wire diameter ay humahantong sa mabilis na pagkasira ng sprocket at mechanical binding.
- Pagsusuri na tukoy sa aplikasyon: Ang mga karaniwang pagsubok sa lakas ng tensile ay dapat iakma para sa mga espesyal na pagsasaayos, gaya ng hollow pin o mga attachment chain.
- Pagve-vetting ng supplier: Nagbibigay ang isang mapagkakatiwalaang supplier ng mga transparent na pamamaraan ng pagsubok at sumusunod sa mga itinatag na pamantayan ng Acceptable Quality Limit (AQL).
Ang Tunay na Gastos ng Paglaktaw sa Inbound Quality Control
Ang mga substandard na bulk component ay gumagawa ng mga cascading failure sa iyong buong pasilidad. Ang isang mahinang link ay maaaring mag-snap sa ilalim ng normal na operational load. Nag-trigger agad ito ng hindi inaasahang downtime. Ang mga linya ng pagpupulong ay huminto sa paggalaw. Biglang nahaharap ang mga manggagawa sa malubhang paglabag sa pagsunod sa kaligtasan. Ang makinarya ay dumaranas ng pinabilis na pagkasuot ng kagamitan. Nawawalan ka ng mahahalagang oras ng produksyon sa paglutas ng mga maiiwasang isyung ito. Ang mga koponan sa pagpapanatili ay dapat mag-agawan upang alisin ang mga jammed sprocket. Mabilis na maubos ang mga badyet sa pagpapatakbo upang masakop ang mga pang-emerhensiyang kapalit.
Maraming mga procurement team ang nabibiktima ng visual inspection fallacy. Ang mga mamimili ay madalas na tumitingin lamang sa bagong naihatid na kargamento. Ang isang makintab na ibabaw ay madalas na mukhang hindi kapani-paniwala sa pagdating. Madalas naming ipinapalagay na ang liwanag ay nagpapahiwatig ng mataas na kalidad ng pagmamanupaktura. Gayunpaman, ang hitsura ng makintab ay hindi katumbas ng integridad ng istruktura. Ito ay nagsasabi sa iyo ng ganap na walang tungkol sa tamang chemical passivation. Ang isang acid wash ay lumilikha ng magandang pagtatapos. Madali itong nagtatago ng mahihirap na welds ng pabrika. Ang isang makintab na panlabas ay madaling nagtatago ng mga internal na stress fracture.
Dapat nating tukuyin ang malinaw na pamantayan ng tagumpay para sa bawat paghahatid. Ano nga ba ang hitsura ng isang 'passed' bulk batch? Ang tagumpay ay nangangailangan ng mahigpit na nasusukat na mga punto ng data. Kailangan mo ng 100% na pagsunod tungkol sa mga nakasaad na dimensional tolerance. Nangangailangan ka ng nabe-verify at nakadokumentong mga grado ng materyal. Sa wakas, ang naaprubahang batch ay dapat magpakita ng zero kritikal na mga depekto sa istruktura. Walang tunay na proteksyon ang mga pangako ng malabong kalidad. Kailangan mo ng mahigpit na mga balangkas ng inspeksyon upang matiyak ang tuluy-tuloy na operasyon.
Pag-verify ng Mga Detalye ng Stainless Steel Chains: Dimensional Accuracy
Ang mga tolerance ng pitch at haba ay napakahalaga para sa mekanikal na pag-synchronize. Dapat mong sukatin ang distansya sa maraming konektadong link. Huwag sukatin ang isang indibidwal na link lamang. Ang multi-link na diskarte na ito ay tumpak na kinakalkula ang pinagsama-samang error sa pitch. Gumamit ng naka-calibrate na kabit sa pagsukat. Ang mga maliliit na paglihis ay mabilis na nagsasama-sama sa isang mahabang pisikal na span.
Sundin ang mga partikular na hakbang na ito upang sukatin ang pinagsama-samang error sa pitch:
- Ilagay ang segment na ganap na patag sa isang naka-calibrate na talahanayan ng inspeksyon.
- Maglagay ng karaniwang pag-load ng tension para alisin ang paunang slack.
- Sukatin ang distansya mula sa gitna hanggang sa gitna sa hindi bababa sa 10 pitch.
- Ihambing ang aktwal na pagsukat na ito laban sa teoretikal na kinakalkula na haba.
- Tanggihan ang batch kung ang paglihis ay lumampas sa mga limitasyon ng tagagawa.
Ang pagkakapare-pareho ng gauge at diameter ay nananatiling ganap na mahalaga. Kunin ang iyong kamakailang na-calibrate na digital calipers. Sukatin nang mabuti ang mga diameter ng wire o pin. Dapat mong ihambing ang mga pagbasang ito laban sa nai-publish hindi kinakalawang na asero kadena mga pagtutukoy . Ang mahigpit na pagsunod ay ginagarantiyahan ang wastong pakikipag-ugnayan ng sprocket. Ang maliit na laki ng mga pin ay mabilis na gumugupit sa ilalim ng mabibigat na pang-industriya na karga. Ang mga malalaking roller ay nagbubuklod nang mahigpit sa loob ng mga ngipin ng sprocket.
Dapat mong aktibong suriin ang articulation at pangkalahatang flexibility. Hilahin ang naka-assemble na segment sa pamamagitan ng iyong mga hubad na kamay. Pakiramdam nang mabuti para sa anumang abnormally stiff links. Gusto namin ng perpektong makinis na articulation. Ang pagpupulong ay dapat na dumausdos sa mga sprocket nang walang kahirap-hirap. Mag-ingat sa mapanganib na mekanikal na pagbubuklod. Suriin ang pagpupulong para sa labis na lateral play. Ang masyadong maraming wiggle room ay nagpapahiwatig ng sloppy factory assembly tolerances.
Magtatag ng mahigpit na visual defect threshold para sa iyong QA team. Ang pagtuklas ng mga error sa pagmamanupaktura nang maaga ay pumipigil sa mga sakuna na pagkabigo sa ibang pagkakataon. Inuri namin ang mga depekto upang gawing pamantayan ang proseso ng pagtanggi.
Mga Karaniwang Dimensional na Depekto Threshold
| Uri ng Depekto |
Paglalarawan |
ng Threshold sa Pagtanggap |
| Sharp Burrs |
Ang mga magaspang na gilid ng metal ay naiwan mula sa panlililak ng plato. |
Zero tolerance. Nagdudulot ng mga localized na stress point. |
| Weld Misalignment |
Off-center ay sumali sa mga welded link varieties. |
Tanggihan kung ang offset ay lumampas sa 5% ng diameter ng wire. |
| Stamping Deformities |
Mga bitak o pag-warping sa paligid ng mga butas ng pitch ng plate. |
Zero tolerance. Nag-aanyaya sa napaaga na pagkapagod ng metal. |
| Lateral Play |
Sobrang flexibility ng baluktot na side-to-side. |
Dapat manatili sa loob ng tinukoy na mga limitasyon ng anggulo ng AQL. |
Metalurgical Validation: Testing Material Grade at Corrosion Resistance
Ang 304 kumpara sa 316 na katotohanan ay nakakakuha ng maraming hindi maingat na mamimili. Paminsan-minsan ay pinapalitan ng mga supplier ang mas murang 304 alloy para sa premium na 316. Ginagawa nila ito upang mapataas ang kanilang mga margin ng tubo. Dapat nating aktibong i-verify ang tumpak na nilalaman ng molibdenum. Ang Molybdenum ay nagbibigay sa 316 ng higit na mataas na kapangyarihang pang-industriya nito. Nagbibigay ito ng mahalagang paglaban laban sa matinding chloride na kapaligiran. Ang Type 304 ay ganap na kulang sa partikular na proteksyong kemikal na ito. Mabilis itong bumabalot at kinakalawang sa malupit na mga aplikasyon sa dagat.
Tsart ng Paghahambing ng Komposisyon ng Kemikal (304 vs. 316)
| Elemento |
Grade 304 Kinakailangang |
Grade 316 Kinakailangang |
Pangunahing Tungkulin |
| Chromium (Cr) |
18.0% - 20.0% |
16.0% - 18.0% |
Nagbibigay ng pangunahing paglaban sa oksihenasyon. |
| Nikel (Ni) |
8.0% - 10.5% |
10.0% - 14.0% |
Pinahuhusay ang ductility at formability. |
| Molibdenum (Mo) |
Hindi tinukoy (0%) |
2.0% - 3.0% |
Pinipigilan ang pitting mula sa mga chlorides. |
| Carbon (C) |
0.08% max |
0.08% ang max |
Pinapanatili ang katigasan ng istruktura. |
Binabago ng Positive Material Identification (PMI) ang laro ng papasok na inspeksyon. Ang mga handheld XRF analyzer ay hindi kapani-paniwalang makapangyarihang mga tool sa QA. Lubos naming inirerekumenda ang mga ito para sa lahat ng modernong mga departamento ng pagtanggap. Itinutok mo lang ang baril ng analyzer sa metal. Agad nitong bini-verify ang eksaktong kemikal na makeup. Ang pinakamagandang bahagi ay ang pag-iwas sa anumang pagkasira ng produkto. Nakakakuha ka ng mahahalagang data ng metalurhiko sa loob lamang ng ilang segundo.
Nangangailangan ng napakalapit na pansin ang pagwawakas sa ibabaw at pagiging pasibo. Laging suriin ang paghahatid para sa natitirang libreng bakal. Ang mga tool sa makina ay kadalasang nag-iiwan ng microscopic na iron dust. Ang kontaminasyong ito ay nagdudulot ng localized na paglamlam ng tsaa. Nag-trigger ito ng mabilis na oksihenasyon sa ibabaw halos kaagad. Nangyayari ang nakakadismaya na isyung ito kahit sa premium hindi kinakalawang na asero na mga kadena . Ang wastong chemical passivation ay ganap na nag-aalis ng panganib na ito. Ibinabalik nito ang natural na proteksiyon na chromium oxide layer.
Kinukumpirma ng hardness testing ang inaasahang antas ng wear resistance. Karaniwan naming ginagamit ang Rockwell o Vickers testing scales. Dapat mong tiyakin na ang metal ay tumama sa target na tigas. Ang malambot na mga plato ay madaling umunat sa ilalim ng patuloy na pag-igting sa pagpapatakbo. Ang sobrang tumigas na mga bahagi ay nagiging mapanganib na malutong. Ang isang perpektong balanseng hardness profile ay ginagarantiyahan ang maaasahang pangmatagalang pagganap.
Pagsubok sa Integridad ng Mekanikal at Pag-load
Ang proof load ay ganap na naiiba sa ultimate breaking strength. Ang mga pagsubok sa pabrika ay kadalasang humihila ng hanggang dalawang beses sa Working Load Limit. Tinatawag namin itong paunang pag-igting na proof load. Inaayos nito ang mga sangkap sa kanilang huling upuan. Ang ultimate breaking strength ay kumakatawan sa isang mas mataas na numero. Ito ay nagmamarka ng punto ng sakuna na pisikal na kabiguan. Dapat na regular na humiling ang mga mamimili ng data ng pagsubok sa pagsira ng batch. Pinatutunayan nito ang aktwal na margin ng kaligtasan ng iyong pagbili.
Ang integridad ng weld ay partikular na nalalapat sa mga estilo ng welded link. Maingat na suriin ang heat-affected zone (HAZ). Tingnang mabuti ang anumang mga palatandaan ng materyal na brittleness. Mag-ingat para sa mapanganib na hindi kumpletong pagsasanib. Ang mahinang weld ay lumilikha ng matinding panganib sa kaligtasan sa lugar ng trabaho. Ang mga dynamic na pag-load ng tensyon ay magwawakas sa mga hindi magandang welded joint. Ang kumpletong penetration ay sapilitan para sa lifting o overhead application.
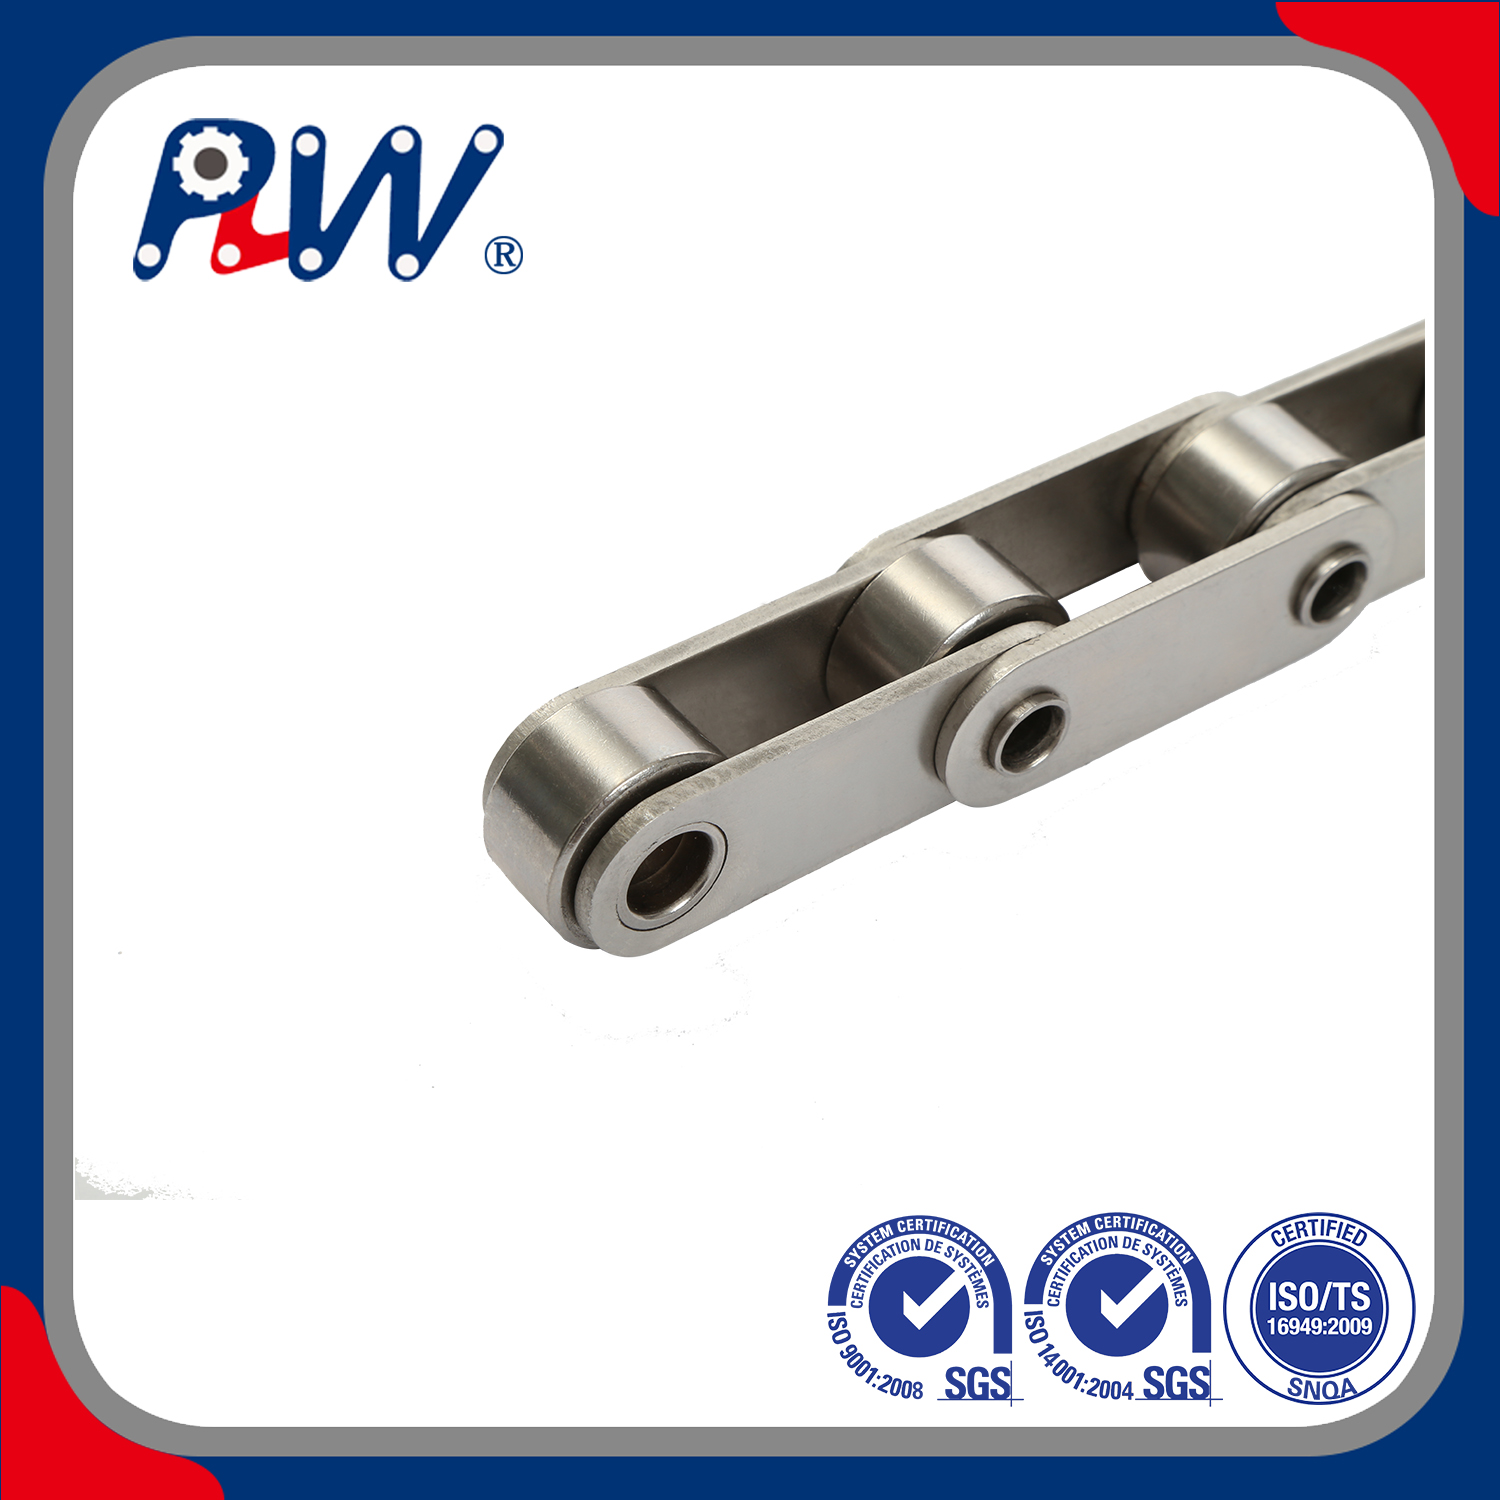
Ang mga espesyal na produkto ay nangangailangan ng lubos na iniakma na mga gawain sa pag-inspeksyon. Kapag nagsusuri hindi kinakalawang na asero hollow pin chain , tumuon sa mga detalye ng dimensyon. I-verify muna ang concentricity ng hollow pins. Suriin ang internal bore tolerances para sa mga custom na attachment. Tiyakin ang malakas na pagtutol laban sa pin extrusion sa ilalim ng pagkarga. Ang mabibigat na lateral forces ay maaaring pilitin ang mahihinang hollow pin palabas. Nagdudulot ito ng agarang pagbagsak ng pagpupulong sa panahon ng operasyon.
Suriin ang pangkalahatang pagkapagod at dynamic na wear resistance. Tumutok nang husto sa mga pangunahing lugar ng tindig. Ito ay eksakto kung saan ang mga pin ay nakakatugon sa mga panloob na plato. Suriin ang mga junction na ito para sa wastong mechanical seating. I-verify ang tinukoy na lalim ng hardening ng ibabaw. Ang mahinang tindig na ibabaw ay mabilis na gumiling habang ginagamit. Ang patuloy na pagbibisikleta ay sumisira sa mahihinang kasukasuan sa loob lamang ng mga linggo.
Pagsusuri sa QA Framework ng Iyong Supplier ng Stainless Steel Chains
Ang traceability ay bumubuo ng malalim na tiwala sa pagitan ng mga mamimili at vendor. Isang lehitimo hindi kinakalawang na asero chain supplier nagpapatunay ng kanilang mga claim sa kalidad. Sila ay sabik na nagbibigay ng komprehensibong Mill Test Reports (MTRs). Ang mga kritikal na dokumentong ito ay dapat direktang iugnay sa mga batch heat number. Nang walang malinaw na traceability, ikaw ay karaniwang bumibili ng bulag. Hindi mo mabe-verify ang pinagmulan ng hilaw na materyal o pagpoproseso ng pabrika.
Inaayos ng mga structured sampling protocol ang magulong proseso ng pagtanggap. Ang mga multi-toneladang paghahatid ay kadalasang mukhang hindi kapani-paniwalang napakalaki sa mga inspektor. Ipinapatupad namin ang pandaigdigang pamantayan ng ISO 2859-1. Bilang kahalili, maaari mong gamitin ang ANSI/ASQ Z1.4 framework. Ang mga Acceptable Quality Limit (AQL) system na ito ay gumagabay sa iyong team. Sinasabi nila sa iyo kung gaano karaming metro ang susuriin. Pinipigilan ng wastong random sampling ang mga bias o tamad na inspeksyon.
Ang mga pag-audit ng third-party ay nagbibigay ng hindi maikakailang layunin na katotohanan. Palaging humiling ng mga independiyenteng sertipikasyon ng lab para sa mga pangunahing order. Kailangan mo ang mga ulat na ito para sa pagsunod sa kemikal at pagkarga. Ang mga aplikasyon sa kritikal na lifting ay nangangailangan ng mga ito ayon sa batas. Hinihiling sa kanila ng mga food-grade na kapaligiran na pumasa sa mga pagsusuri sa kalinisan. Ang mga panlabas na laboratoryo sa pagsubok ay ganap na nag-aalis ng anumang potensyal na bias ng vendor.
Ang paglalapat ng mahigpit na lohika ng shortlisting ay nagpoprotekta sa iyong proseso ng pagkuha. Panoorin nang mabuti ang mga palatandaan ng babala sa panahon ng mga utos ng pagsubok. Dapat mong suriin kung paano pinangangasiwaan ng vendor ang teknikal na pagsusuri.
- Opaque Testing Data: Ang pag-aatubili na ibahagi ang eksaktong mga parameter ng pagsubok ay isang pangunahing babala.
- Pabagu-bagong Pagtatapos: Ang mga pagkakaiba sa visual na batch-to-batch ay nagpapahiwatig ng mahinang panloob na kontrol ng pabrika.
- Umiiwas na Komunikasyon: Iwasan ang mga kasosyo na umiwas sa direktang mga tanong sa metalurhiko o engineering.
- Mga Nawawalang Sertipikasyon: Tanggihan ang mga vendor na hindi nagbibigay ng dokumentasyon sa pamamahala ng kalidad ng ISO.
Malinaw na pinaghihiwalay ng transparency ang maaasahang mga kasosyo sa pagmamanupaktura mula sa mga mapanganib. Dapat kang humingi ng kahusayan sa pagpapatakbo mula sa unang araw.
Konklusyon
Ang epektibong maramihang inspeksyon ay higit pa sa mga pangunahing visual na pagsusuri. Dapat nating yakapin ang dimensional na matematika at seryosong metalurhiya. Lubos kaming umaasa sa mahigpit na dokumentasyon ng traceability. Payuhan ang iyong mga procurement team na kumilos kaagad. I-update ang iyong Inbound QA Standard Operating Procedure ngayon. Gamitin ang mahigpit na pamantayan sa pagsusuri na nakabalangkas sa itaas. Huwag ipaubaya ang kaligtasan o kalidad ng pasilidad sa pagkakataon. Hikayatin ang iyong mga mamimili na humiling ng mga sample ng pagsusuri nang maaga. Direktang kumunsulta sa isang teknikal na sales engineer. Talakayin nang malinaw at may kumpiyansa ang iyong mga kinakailangan sa custom na inspeksyon. Palaging i-verify ang availability ng dokumentasyon para sa iyong susunod na maramihang order.
FAQ
Q: Ano ang katanggap-tanggap na pitch elongation tolerance para sa mga bagong stainless steel chain?
A: Ang mga bagong padala ay dapat magpakita ng malapit sa zero na pagpahaba sa labas ng kahon. Ang anumang maliit na paglihis ay dapat na nasa loob ng tinukoy na mga pagpapaubaya ng tagagawa. Ipinapatupad namin ito para maiwasan ang agarang sprocket mismatch. Ang sobrang paunang pagpahaba ay nagpapahiwatig ng hindi magandang pag-pre-stretching ng pabrika. Direkta itong humahantong sa pinabilis na pagkasuot ng makinarya at pagpapatakbo ng pagbubuklod.
T: Paano ko masusubok ang gradong hindi kinakalawang na asero nang walang espesyal na kagamitan?
A: Ang mga pagsubok sa magnet ay kumakatawan sa isang karaniwan ngunit mapanganib na mitolohiya sa industriya. Ang mga proseso ng malamig na pagtatrabaho ay maaaring gawing bahagyang magnetic ang mga marka ng austenitic. Samakatuwid, ang mga magnet ay nabigo bilang maaasahang mga tagapagpahiwatig ng metalurhiko. Ang mga pagsubok sa pagbaba ng kemikal ay nag-aalok ng pangunahing alternatibo. Gayunpaman, ang pag-verify ng third-party na lab ay nananatiling ang tanging tunay na maaasahang kapalit para sa mga propesyonal na PMI XRF na baril.
T: Anong dokumentasyon ang dapat na kasama ng paghahatid ng maramihang chain?
A: Tinitiyak ng komprehensibong papeles ang kumpletong kakayahang masubaybayan ang materyal. Ang iyong paghahatid ay dapat may kasamang detalyadong listahan ng pag-iimpake. Laging nangangailangan ng pormal na Certificate of Conformance (CoC). Demand Material Test Reports (MTRs) na nagpapakita ng eksaktong batch heat number. Panghuli, kolektahin ang lahat ng may-katuturang mga sertipiko ng mekanikal na pagsubok na nagpapatunay ng mga ultimate load capacities.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


