バルクチェーン在庫の調達には、重大な運営上および財務上のリスクが伴います。単一バッチ内で冶金上の不一致や寸法上の欠陥が発生すると、生産ラインがすぐに停止する可能性があります。このような欠陥は、致命的な機器の故障を引き起こす可能性さえあります。メーカーは高い品質基準を頻繁に主張しますが、厳格なインバウンド品質保証 (QA) は依然として購入者の最後の防衛線です。やみくもに配送を受け入れると、施設が予防可能な危険や予定外のメンテナンスにさらされることになります。標準化された評価フレームワークは、マーケティング上の約束と日々の業務上の現実との間の重大なギャップを埋めます。このフレームワークを実装すると、出荷品が産業または商業の厳しい要求に真に応えられるようになります。検査プロトコルをアップグレードすることで、重要な機械を保護します。寸法精度の測定、金属グレードの検証、構造の完全性の検証方法を正確に学びます。隠れた欠陥がサプライ チェーンに入る前に発見できる、完璧な QA プロセスの構築について説明します。
重要なポイント
- 信頼よりも検証: 正確なステンレス鋼グレード (例: 304 対 316) を確認するには、常にポジティブ材料識別 (PMI) とミル テスト レポート (MTR) が必要です。
- 寸法の厳密さ: ピッチやワイヤ直径の微小な偏差は、スプロケットの急速な摩耗や機械的結合につながります。
- 用途固有の試験: 標準の引張強度試験は、中空ピンやアタッチメント チェーンなどの特殊な構成に適合させる必要があります。
- サプライヤーの審査: 信頼できるサプライヤーは、透明性のあるテスト方法を提供し、確立された許容品質限界 (AQL) 基準を遵守しています。
インバウンド品質管理を省略した場合の真のコスト
標準以下のバルクコンポーネントは、施設全体に連鎖的な障害を引き起こします。通常の動作負荷下では、単一の弱いリンクが切断される可能性があります。これにより、予期しないダウンタイムが即座に発生します。組み立てラインが動かなくなる。労働者は突然重大な安全コンプライアンス違反に直面します。機械は装置の摩耗が加速します。これらの回避可能な問題を解決するために、貴重な生産時間が失われます。メンテナンスチームは、スプロケットの詰まりを取り除くために大急ぎで対処しなければなりません。緊急の交換を賄うために、運用予算はすぐに枯渇します。
多くの調達チームは、目視検査の誤りの犠牲になっています。購入者は多くの場合、新しく納品された荷物をただ見るだけです。光沢のある表面は、到着時に素晴らしく見えることがよくあります。私たちは、明るさが製造品質の高さを示していると考えることがよくあります。ただし、光沢があるように見えることは、構造の完全性を意味するものではありません。適切な化学的不動態化についてはまったく何も語られません。アシッドウォッシュにより美しい仕上がりになります。工場の溶接不良を簡単に隠します。研磨された外装により、内部応力破壊が容易に隠蔽されます。
すべての成果物に対して明確な成功基準を定義する必要があります。 「合格」した一括バッチとは具体的にどのようなものですか?成功には、厳密に測定可能なデータ ポイントが必要です。記載された寸法公差に関しては 100% 準拠する必要があります。検証可能で文書化された材料グレードが必要です。最後に、承認されたバッチでは、重大な構造欠陥がゼロでなければなりません。曖昧な品質の約束は、本当の意味での保護にはなりません。継続的な運用を保証するには、厳格な検査フレームワークが必要です。
ステンレスチェーン仕様の寸法精度の確認
ピッチと長さの許容差は機械的な同期にとって非常に重要です。接続されている複数のリンクにわたる距離を測定する必要があります。単一のリンクだけを測定しないでください。このマルチリンク手法により、累積ピッチ誤差が正確に計算されます。校正された測定治具を使用してください。小さな逸脱は、長い物理的期間にわたって急速に増大します。
累積ピッチ誤差を測定するには、次の特定の手順に従ってください。
- セグメントを校正済みの検査テーブル上に完全に平らに置きます。
- 標準的な引張荷重をかけて初期のたるみを取り除きます。
- 少なくとも 10 球の中心間距離を測定します。
- この実際の測定値を理論的に計算された長さと比較してください。
- 偏差がメーカーの制限を超えている場合は、バッチを拒否します。
ゲージと直径の一貫性は依然として極めて重要です。最近調整したデジタル ノギスを手に取ります。ワイヤまたはピンの直径を慎重に測定します。これらの測定値を公表されている値と比較する必要があります ステンレスチェーン仕様。厳守することで、スプロケットの適切な噛み合いが保証されます。サイズが小さいピンは、工業用の重い負荷がかかると急速にせん断されます。特大のローラーがスプロケットの歯内にしっかりと固定されています。
アーティキュレーションと全体的な柔軟性を積極的にチェックする必要があります。組み立てられたセグメントを素手で引っ張ります。異常に硬いリンクがないか注意深く確認してください。完璧にスムーズなアーティキュレーションが必要です。アセンブリはスプロケット上を楽に滑ることができます。危険な機械的拘束に注意してください。アセンブリに過度の横方向の遊びがないか確認してください。ガタつきの余地が大きすぎる場合は、工場での組み立て公差がずさんであることを示しています。
QA チーム向けに厳密な視覚的欠陥のしきい値を設定します。製造エラーを早期に発見することで、後の致命的な故障を防ぐことができます。欠陥を分類して、不合格プロセスを標準化します。
一般的な寸法欠陥のしきい値
| 欠陥の種類 |
説明 |
許容しきい値 |
| 鋭いバリ |
プレートスタンピングで残った粗い金属エッジ。 |
ゼロトレランス。局所的なストレスポイントを引き起こします。 |
| 溶接の位置ずれ |
溶接リンクの種類のオフセンター接合。 |
オフセットがワイヤ直径の 5% を超える場合は不合格となります。 |
| スタンピング変形 |
プレートのピッチ穴付近に亀裂や歪みがある。 |
ゼロトレランス。早期の金属疲労を招きます。 |
| 横方向の遊び |
左右の曲げの柔軟性が高すぎる。 |
指定された AQL 角度制限内にとどまる必要があります。 |
冶金学的検証: 材料グレードと耐食性の試験
304 対 316 という現実は、多くの不注意な購入者を罠にはめます。サプライヤーは、利益率を高めるために、高級 316 合金を安価な 304 合金に置き換えることがあります。正確なモリブデン含有量を積極的に検証する必要があります。モリブデンは 316 に優れた工業力を与えます。厳しい塩化物環境に対する重要な耐性を提供します。タイプ 304 には、この特定の化学的保護がまったくありません。過酷な海洋用途では、すぐに穴が開いたり錆びたりします。
化学成分比較表 (304 vs. 316)
| 元素 |
グレード 304 の要件 |
グレード 316 の要件 |
主な機能 |
| クロム(Cr) |
18.0%~20.0% |
16.0%~18.0% |
基本的な耐酸化性を提供します。 |
| ニッケル(Ni) |
8.0%~10.5% |
10.0%~14.0% |
延性と成形性を高めます。 |
| モリブデン(Mo) |
指定なし (0%) |
2.0%~3.0% |
塩化物による孔食を防ぎます。 |
| カーボン(C) |
0.08%以下 |
0.08%以下 |
構造的な硬度を維持します。 |
Positive Materials Identification (PMI) は、受入検査の状況を変えます。ハンドヘルド XRF アナライザーは、非常に強力な QA ツールです。現代のすべての受信部門に強くお勧めします。分析ガンを金属に向けるだけです。正確な化学組成を即座に検証します。最も重要なのは、製品の破壊を避けることです。重要な冶金データをわずか数秒で収集できます。
表面仕上げと不動態化には細心の注意が必要です。納品時に遊離鉄が残留していないか必ず検査してください。工作機械には微細な鉄粉が残ることがよくあります。この汚染により、局所的な茶汚れが発生します。それはほぼ即座に急速な表面酸化を引き起こします。このイライラする問題はプレミアムでも発生します ステンレスチェーン。適切な化学的不動態化により、この危険は完全に除去されます。自然の保護酸化クロム層を復元します。
硬度試験により、予想される耐摩耗性レベルが確認されます。通常、ロックウェルまたはビッカース試験スケールを使用します。金属が目標の硬度に達していることを確認する必要があります。ソフトプレートは一定の操作張力下で容易に伸びます。過度に硬化したコンポーネントは危険なほど脆くなります。完璧にバランスの取れた硬度プロファイルにより、信頼性の高い長期的なパフォーマンスが保証されます。
機械的完全性と負荷試験
耐荷重と極限破断強度は全く異なります。工場でのテストでは、通常、使用荷重制限の 2 倍まで引き上げられます。この初張力を耐荷重と呼びます。これにより、コンポーネントが最終的な位置に固定されます。極限破断強度はさらに高い数値を表します。それは壊滅的な物理的障害のポイントを示します。購入者は定期的にバッチ破壊試験データを要求する必要があります。これは、購入の実際の安全マージンを証明します。
溶接の完全性は、特に溶接リンク スタイルに適用されます。熱影響部 (HAZ) を注意深く検査してください。材料が脆くなる兆候がないか注意深く観察してください。危険な不完全融合に注意してください。溶接が弱いと、職場での重大な安全上の危険が生じます。動的引張荷重により、溶接が不十分な接合部が最終的に折れてしまいます。吊り上げまたは頭上用途では、完全な貫通が必須です。
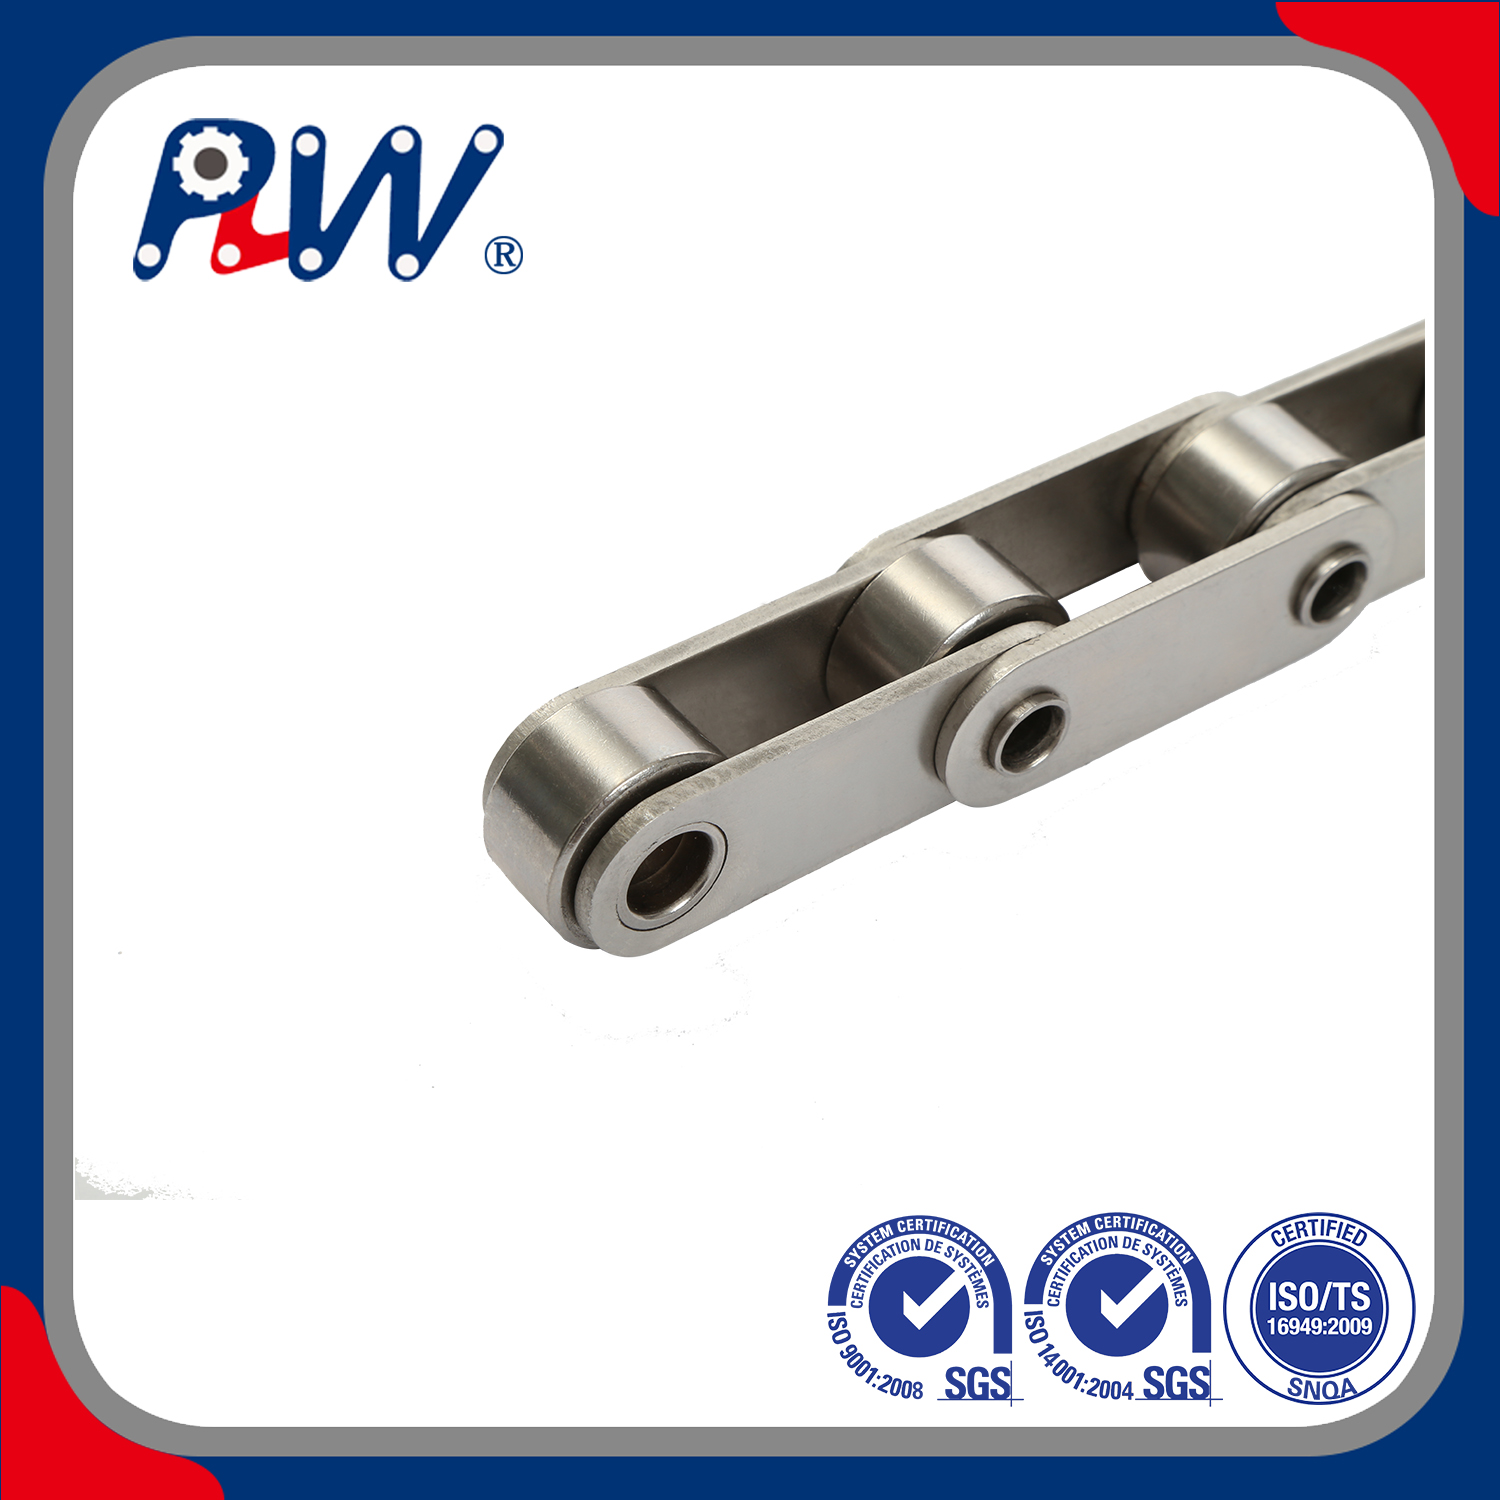
特殊製品には、高度にカスタマイズされた検査ルーチンが必要です。評価する場合 ステンレス鋼の中空ピンチェーン、寸法の詳細に焦点を当てます。最初に中空ピンの同心度を確認してください。カスタムアタッチメントの内部穴公差を確認してください。荷重時のピンの飛び出しに対して強い耐性を確保します。横方向に大きな力がかかると、弱い中空ピンが外側に押し出される可能性があります。これにより、動作中にアセンブリが即座に崩壊します。
全体的な疲労と動的耐摩耗性を評価します。主要なベアリング領域に重点を置きます。これはまさにピンが内部プレートと接触する場所です。これらの接合部が機械的に適切に固定されているかどうかを確認してください。指定された表面硬化深さを確認してください。ベアリングの表面が貧弱であると、使用中に急速に磨耗してしまいます。サイクリングを続けると、わずか数週間で弱い関節が破壊されます。
ステンレスチェーンサプライヤーの QA フレームワークを評価する
トレーサビリティは、バイヤーとベンダーの間に深い信頼を築きます。合法的な ステンレス鋼チェーンのサプライヤーは 自社の品質主張を証明します。彼らは包括的な工場試験レポート (MTR) を熱心に提供しています。これらの重要な文書は、バッチのヒート数値に直接関連付けられている必要があります。明確なトレーサビリティがなければ、基本的には盲目的に購入することになります。原材料の産地や工場での加工を確認することはできません。
構造化されたサンプリング プロトコルは、カオスな受信プロセスを組織します。複数トンの配送は、検査官にとって信じられないほど圧倒されることがよくあります。当社は ISO 2859-1 世界標準を実装しています。あるいは、ANSI/ASQ Z1.4 フレームワークを使用することもできます。これらの許容品質限界 (AQL) システムは、チームの指針となります。何メートルでテストするかを正確に教えてくれます。適切なランダムサンプリングにより、偏った検査や怠惰な検査が防止されます。
第三者監査は、否定できない客観的な真実を提供します。大規模な注文の場合は、必ず独立したラボ認証をリクエストしてください。化学薬品および負荷のコンプライアンスのためにこれらのレポートが必要です。重要な吊り上げ用途には法律で義務付けられています。食品グレードの環境では、衛生監査に合格することが求められます。外部のテスト ラボにより、潜在的なベンダーのバイアスが完全に排除されます。
厳密な候補者リストのロジックを適用すると、調達プロセスが保護されます。トライアル注文中は警告サインに注意してください。ベンダーが技術的な精査をどのように処理するかを評価する必要があります。
- 不透明なテスト データ: 正確なテスト パラメーターを共有することを嫌がるのは、重大な危険信号です。
- 一貫性のない仕上げ: バッチ間の視覚的な違いは、工場内部の管理が不十分であることを示しています。
- 回避的なコミュニケーション: パートナーが冶金学や工学に関する直接的な質問をはぐらかさないようにします。
- 認証の欠如: ISO 品質管理ドキュメントを提供しないベンダーを拒否します。
透明性により、信頼できる製造パートナーと危険な製造パートナーが明確に区別されます。初日から優れた運用を要求する必要があります。
結論
効果的な一括検査は、基本的な目視検査をはるかに超えています。私たちは次元数学と本格的な冶金学を受け入れなければなりません。私たちは厳格なトレーサビリティ文書に大きく依存しています。調達チームに直ちに行動するようアドバイスしてください。今すぐインバウンド QA 標準操作手順を更新してください。上で概説した厳格な評価基準を使用してください。施設の安全性や品質を成り行き任せにしないでください。購入者に評価サンプルを早めにリクエストするよう奨励します。テクニカルセールスエンジニアに直接ご相談ください。カスタム検査の要件について明確かつ自信を持って話し合ってください。次回の大量注文の際には、必ずドキュメントの入手可能性を確認してください。
よくある質問
Q: 新しいステンレス鋼チェーンの許容ピッチ伸び公差はどれくらいですか?
A: 新品の出荷品は、箱から出してすぐにほぼゼロの伸びを示すはずです。いかなる小さな偏差も、厳密にメーカーが定義した公差内に収まる必要があります。スプロケットの即時の不一致を避けるためにこれを強制します。過度の初期伸びは、工場での事前の伸びが不十分であることを示します。これは、機械の摩耗の加速と運用上の拘束に直接つながります。
Q: 特殊な装置を使わずにステンレス鋼のグレードをテストするにはどうすればよいですか?
A: 磁石テストは一般的ですが危険な業界通説です。冷間加工プロセスにより、オーステナイトグレードがわずかに磁性を帯びる可能性があります。したがって、磁石は信頼できる冶金学的指標としては機能しません。化学物質落下試験は、基本的な代替手段を提供します。ただし、プロ仕様の PMI XRF ガンに代わる真に信頼できる代替品は、サードパーティのラボによる検証だけです。
Q: バルクチェーン納品にはどのような書類を添付する必要がありますか?
A: 包括的な事務処理により、材料の完全なトレーサビリティが保証されます。配送には詳細な梱包リストが含まれている必要があります。常に正式な適合証明書 (CoC) が必要です。正確なバッチ熱数を表示する需要材料試験レポート (MTR)。最後に、究極の耐荷重を証明する関連する機械的試験証明書をすべて収集します。

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


