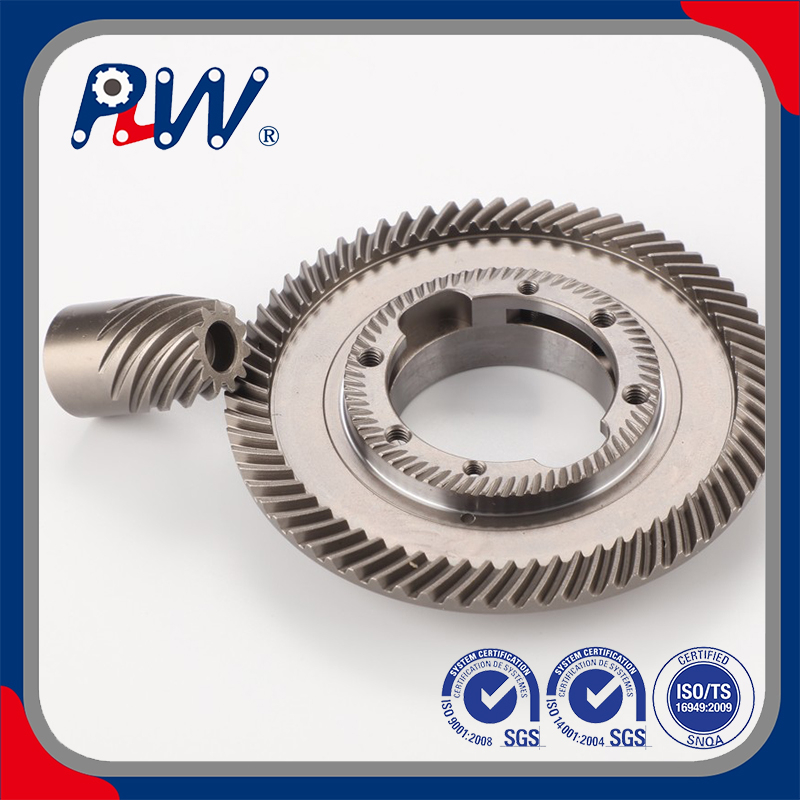
Høypresisjonsspiralgir – legert stål for kraftig industriell kraftoverføring
Presisjonskonstruert spiralgir for høybelastning, jevne og pålitelige industrielle drivsystemer
Vårt høypresisjonsspiralgir er konstruert for krevende mekaniske kraftoverføringssystemer der nøyaktig tanngeometri, stabil dreiemomentoverføring, slitestyrke og langsiktig dimensjonskonsistens er avgjørende.
Produsert av høyfast legert stål og behandlet gjennom kontrollerte bearbeiding og varmebehandlingsprosedyrer, er giret designet for å gi pålitelig ytelse i industrielle girkasser, hastighetsredusere, automatisert maskineri, materialhåndteringsutstyr, produksjonslinjer og andre kraftige transmisjonssystemer.
Spiraltannkonfigurasjonen gir progressiv tanninngrep, hjelper til med å fordele overført belastning over tannkontaktområdet og støtter jevn, stabil drift når den er riktig matchet med sammenkoblingsutstyret.
Viktige produktfunksjoner
Tanngeometri med høy presisjon
Kontrollert tannprofil, stigning, bly og konsentrisitet bidrar til å oppnå nøyaktig girinngrep og konsistent overføringsytelse.
Girflankenøyaktighet kan spesifiseres i henhold til gjeldende ISO, DIN, AGMA eller kundekrav. ISO 1328 gir et standardisert klassifiseringsrammeverk for girflankeavvik og inkluderer parametere som pitch, profil, helix og runout-relaterte egenskaper.
Høyfast legert stål
Legert stål gir et sterkt grunnlag for applikasjoner som krever høy mekanisk styrke, utmattelsesbestandighet og dimensjonsstabilitet.
Materialvalg kan tilpasses i henhold til overført dreiemoment, driftshastighet, tannbelastning, varmebehandlingskrav og servicemiljø.
Jevn kraftoverføring
Spiraltanngeometrien gir progressiv inngrep mellom parrende tenner, støtter jevn dreiemomentoverføring og reduserer brå tanninngrep.
Heavy-Duty lastekapasitet
Varmebehandlede girkomponenter i legert stål kan konstrueres for krevende industrielle transmisjonssystemer som krever høy lastbærende evne og motstand mot tannslitasje og tretthet.
Slitasjebestandig tannoverflate
Avhengig av bruksområdet kan gir leveres med karburering, bråkjøling og herding, induksjonsherding eller andre spesifiserte varmebehandlingsprosesser.
Stabil dimensjonsnøyaktighet
Kontrollert maskinering, varmebehandlingsprosedyrer og sluttinspeksjon bidrar til å opprettholde kritiske girdimensjoner og tanngeometri.
OEM og tilpasset produksjon
Girmodul, tannnummer, trykkvinkel, helix/spiralparametere, boring, kilespor, flatebredde, materiale, varmebehandling, nøyaktighetsgrad og andre spesifikasjoner kan tilpasses i henhold til tegninger eller prøver.
Tekniske spesifikasjoner
| Spesifikasjon |
Typiske alternativer/tekniske krav |
| Produkttype |
Høypresisjonsspiralgir |
| Girkonfigurasjon |
Spiral-/spiralformet sylindrisk tannhjul |
| Søknad |
Industriell kraftoverføring |
| Materiale |
Legert stål / kasseherdende stål / tilpasset |
| Typiske materialalternativer |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / Tilpasset |
| Produksjonsprosess |
CNC Hobbing / Forming / Fresing / Sliping / Tilpasset |
| Varmebehandling |
Karburering / bråkjøling og temperering / induksjonsherding / karbonitrering |
| Overflatehardhet |
I henhold til material- og varmebehandlingsspesifikasjoner |
| Effektiv saksdybde |
I henhold til girdesign og belastningskrav |
| Modul |
Tilpasset |
| Antall tenner |
Tilpasset |
| Trykkvinkel |
Typisk 20° / Tilpasset |
| Helix vinkel |
I henhold til utstyrsdesign |
| Helix-retning |
Venstrehånd / Høyrehånd |
| Pitch Diameter |
I henhold til modul og tannnummer |
| Utvendig diameter |
I henhold til girgeometri |
| Rotdiameter |
I henhold til girgeometri |
| Ansiktsbredde |
Tilpasset |
| Borediameter |
Tilpasset |
| Keyway |
Standard / tilpasset |
| Spline |
Valgfritt / tilpasset |
| Girnøyaktighet |
ISO / DIN / AGMA / Kundespesifikasjon |
| Tannoverflatefinish |
Hobbing / Barbering / Honing / Sliping |
| Runout |
I henhold til tegningstoleranse |
| Konsentrisitet |
I henhold til tegningstoleranse |
| Tannprofil |
Standard / Modifisert / Tilpasset |
| Tann bly |
Standard / Modifisert / Tilpasset |
| Overflatebehandling |
Oljebeskyttelse / Anti-korrosjonsbehandling / Tilpasset |
| Undersøkelse |
Dimensjonal / Tanngeometri / Hardhet / Runout |
| Produksjon |
Prototype / Small Batch / Masseproduksjon / OEM |
| Emballasje |
Eksportkartong / treetui / tilpasset |
Teknisk merknad: Faktiske materialkvaliteter, hardhet, kassedybde, nøyaktighetsklasse, spiralvinkel, overflatefinish og belastningskapasitet bør spesifiseres i henhold til den endelige girtegningen og bruken. Verdiene ovenfor er konfigurasjonsalternativer i stedet for universelle spesifikasjoner.
Spiral tanngeometri
Spiraltannkonfigurasjonen er utformet for å gi progressiv inngrep mellom sammenkoblende tannhjulstenner.
Sammenlignet med et grunnleggende inngrep med rett tann, lar den vinklede tannbanen kontaktområdet utvikle seg gradvis over tannflaten.
Dette designet kan bidra til:
Mykere tanninngrep
Mer stabil dreiemomentoverføring
Redusert girsjokk
Forbedret lastfordeling
Lavere vibrasjonspotensial
Forbedret driftsatferd ved høyere hastigheter
Faktisk ytelse avhenger av tanngeometri, girnøyaktighet, tilbakeslag, smøring, belastning, hastighet, akselinnretting og hele girpar-designet.
Legert stål for tunge applikasjoner
Materialvalg er avgjørende for vinkelgir med spiral som arbeider under høyt dreiemoment, gjentatt belastning og krevende industrielle forhold.
Avhengig av applikasjonen kan tilgjengelige legeringsstål inkludere:
20MnCr5
Et kasseherdende stål som vanligvis vurderes for bruksområder som krever en hard slitebestandig overflate kombinert med en tøff kjerne.
18CrNiMo7-6
Et alternativ for karburerende stål med høy ytelse for krevende transmisjonsapplikasjoner der høy belastningskapasitet og utmattelsesmotstand er nødvendig.
20CrMnTi
Et ofte brukt alternativ for karbureringsgirstål for industrielle transmisjonskomponenter.
AISI 8620 / AISI 9310
Tilgjengelig for applikasjoner som krever spesifikke materialstandarder og høyytelses utstyrsproduksjon.
Faktisk materialvalg bør være basert på girbelastning, driftshastighet, tretthetskrav, varmebehandlingsspesifikasjoner og kundens tekniske standarder.
Varmebehandling og tannoverflateteknikk
Varmebehandling kan i betydelig grad påvirke ytelsen til spiralformede vinkelgir.
Avhengig av materialet og applikasjonen inkluderer tilgjengelige prosesser:
For kasseherdede spiralfasede tannhjul er målet generelt å oppnå en slitesterk tannoverflate samtidig som den opprettholder en tilstrekkelig tøff kjerne.
Endelig hardhet, effektiv kassedybde og varmebehandlingskrav bør spesifiseres i henhold til det faktiske girdesignet i stedet for å bruke en generisk hardhetsverdi.
Presisjons spiralfasede tannhjulsproduksjon
Vår produksjonsprosess kan konfigureres i henhold til nødvendig girgeometri, produksjonsvolum og nøyaktighetsnivå.
1. Materialforberedelse
Godkjent legert stål er forberedt i henhold til kundens krav til material og mekaniske egenskaper.
2. Gear Blank Maskinering
Dreiing og CNC-bearbeiding brukes for å etablere de nødvendige emnedimensjonene, boringen og referanseflatene.
3. Spiralskåret tannskjæring
Geometrien med spiraltann er generert ved hjelp av dedikert produksjonsteknologi for koniske tannhjul.
4. Varmebehandling
Tannhjulene gjennomgår den angitte herde- eller varmebehandlingsprosessen.
5. Etterbehandling av tann
Avhengig av bruksområdet kan tannflankene etterbehandles ved lapping, sliping eller andre spesifiserte prosesser.
Industriell produksjon av koniske spiralgir involverer vanligvis stadier som kutting, måling, herding, sliping eller lapping og slutttesting.
6. Sluttkontroll
Kritiske dimensjoner og tanngeometri inspiseres før forsendelse.
Inspeksjon av spiralfasede gir
For presisjons industrielle applikasjoner kan inspeksjon omfatte:
| Inspeksjonselement |
Kvalitetskontroll Fokus |
| Tannprofil |
Profilavvik og tannformnøyaktighet |
| Tann bly |
Bly/innrettingsavvik |
| Tannhøyde |
Pitch og kumulativ pitch-nøyaktighet |
| Radial Runout |
Girrotasjonsnøyaktighet |
| Tanntykkelse |
Tilbakeslag og parringstilstand |
| Borediameter |
Skafttilpasning og dimensjonsnøyaktighet |
| Bore konsentrisitet |
Forholdet mellom boring og girdatum |
| Face Runout |
Aksial dimensjonsstabilitet |
| Spiralvinkel |
Samsvar med girspesifikasjoner |
| Ansiktsbredde |
Dimensjonsbekreftelse |
| Overflatehardhet |
Verifisering av varmebehandling |
| Saksdybde |
Effektivt herdet lag |
| Overflatens ruhet |
Kvalitet på tannflanken |
| Tannkontaktmønster |
Riktig sammenkobling mellom pinjong og gir |
| Materiale |
Materialsertifikat / sammensetning der det kreves |
| Varmebehandling |
Hardhet og prosessverifisering |
| Endelige dimensjoner |
Tegningsbasert inspeksjon |
For krevende bruksområder bør lastekapasiteten evalueres ved å bruke den gjeldende metoden for vinkelgir. ISO 10300-1:2023 gir beregningsmetoder for bæreevnen til rett-, skjev-, spiralfas-, Zerol- og hypoidgir.
Tannkontaktmønsterkontroll
For et konisk spiralgirpar er riktig tannkontakt avgjørende for pålitelig kraftoverføring.
Det endelige kontaktmønsteret kan påvirkes av:
Derfor bør inspeksjon av tannkontaktmønster vurderes sammen med dimensjonell og tanngeometriinspeksjon , spesielt for presisjonsgirpar.
Søknader
Våre koniske spiralgir kan produseres for et bredt spekter av industrielle transmisjonsapplikasjoner, inkludert:
Industrielle girkasser
Hastighetsredusere
Høyvinklede girdrev
Tungt maskineri
Materialhåndteringsutstyr
Transportbånds drivsystemer
Landbruksmaskiner
Anleggsutstyr
Gruvemaskineri
Produksjonsmaskineri
Automatiserte mekaniske systemer
Industrielle drivenheter
Tilpassede overføringssystemer
OEM produksjon av spiralfasede gir
Vi støtter tegningsbasert og spesifikasjonsbasert OEM-produksjon for skreddersydde koniske spiralgir.
Tilgjengelig tilpasning inkluderer:
Kunder kan gi en 2D-tegning, 3D CAD-modell, utstyrsdatablad eller eksisterende prøve for teknisk evaluering og tilbud.
Designet for pålitelig industriell kraftoverføring
Et høykvalitets spiralgir er ikke bare definert av materialhardhet eller dimensjonsnøyaktighet. Pålitelig ytelse avhenger av den komplette kombinasjonen av:
Girgeometri + materiale + varmebehandling + tannnøyaktighet + overflatefinish + kontaktmønster + smøring + monteringsjustering
Av denne grunn fokuserer vår produksjonstilnærming på å kontrollere hele produksjonsprosessen i stedet for å behandle giret som en enkel maskinert komponent.
Kvalitetssikring
Kvalitetskontroll kan implementeres gjennom hele produksjonsprosessen, inkludert:
Verifikasjon av innkommende materiale
Dimensjonal inspeksjon av giremne
Inspeksjon av tanngeometri
Inspeksjon av varmebehandling
Hardhetstesting
Saksdybdebekreftelse
Inspeksjon av overflatebehandling
Runout og konsentrisitet inspeksjon
Inspeksjon av tannkontaktmønster
Avsluttende målinspeksjon
Batchsporbarhet
Kundespesifikk inspeksjonsdokumentasjon
Hvorfor velge våre spiralfasede tannhjul?
Høypresisjonsproduksjon
Kontrollert girgeometri og inspeksjonsprosedyrer bidrar til å opprettholde konsistent girytelse.
Kraftige materialer
Alternativer for legert stål og kasseherdende stål er tilgjengelige i henhold til belastnings- og servicekrav.
Tilpasset girgeometri
Vi produserer i henhold til kundetegninger, girdata og applikasjonsspesifikke krav.
Fleksible etterbehandlingsalternativer
Lapping, sliping og andre etterbehandlingsprosesser kan velges i henhold til krav til nøyaktighet og ytelse.
OEM-produksjonsevne
Egnet for prototyper, erstatningsgir, produksjon av små partier og tilbakevendende OEM-ordrer.
Ingeniørorientert kvalitetskontroll
Inspeksjon kan dekke ikke bare grunnleggende dimensjoner, men også tanngeometri, hardhet, kassedybde og kontaktmønster.
Be om et tilpasset tilbud på spiralfasede gir
Ser du etter en pålitelig produsent av vinkelgir for det industrielle girsystemet ditt?
Send oss din tegning, CAD-fil, utstyrsparametere, materialspesifikasjon eller eksisterende prøve.
Vi kan vurdere dine behov og tilby en tilpasset produksjonsløsning for:
Spiral vinkelgir + pinjongsett | Gear i legert stål | Varmebehandlede gir | Bakke eller lappede gir | OEM tilpassede gir

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी