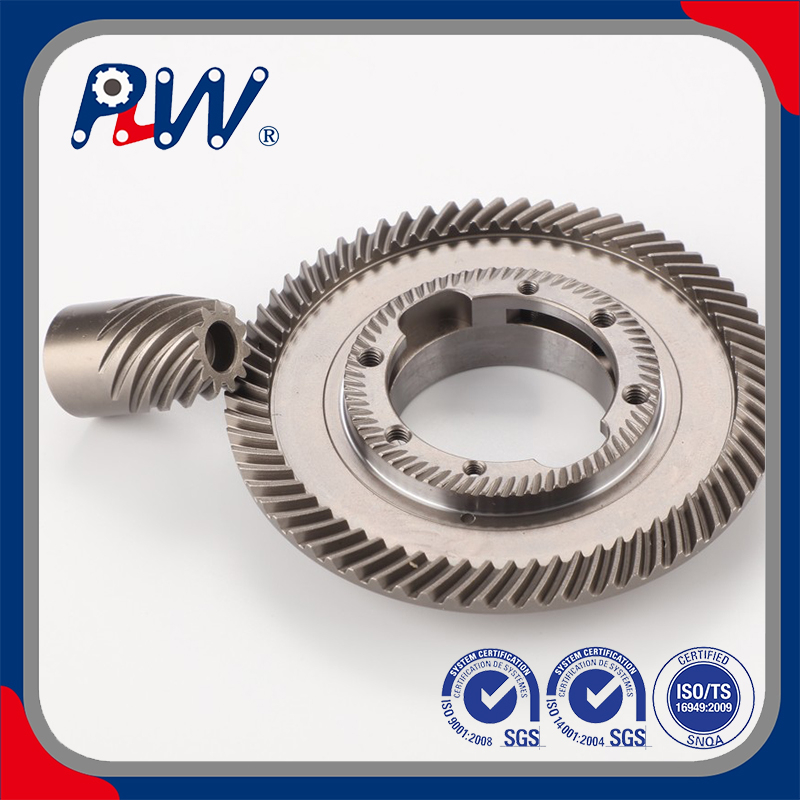
Precyzyjna przekładnia spiralna – stal stopowa do przemysłowego przenoszenia mocy przy dużych obciążeniach
Precyzyjnie zaprojektowana przekładnia spiralna do wydajnych, płynnych i niezawodnych przemysłowych systemów napędowych o dużym obciążeniu
Nasza precyzyjna przekładnia spiralna została zaprojektowana z myślą o wymagających mechanicznych układach przenoszenia mocy, w których niezbędna jest dokładna geometria zębów, stabilne przenoszenie momentu obrotowego, odporność na zużycie i długoterminowa spójność wymiarowa.
Przekładnia , wykonana ze stali stopowej o wysokiej wytrzymałości i poddana procesom kontrolowanej obróbki skrawaniem i obróbki cieplnej, została zaprojektowana tak, aby zapewnić niezawodne działanie w przemysłowych skrzyniach biegów, reduktorach prędkości, maszynach zautomatyzowanych, sprzęcie do transportu materiałów, liniach produkcyjnych i innych układach przekładniowych o dużej wytrzymałości.
Spiralna konfiguracja zębów zapewnia progresywne zazębianie zębów, pomagając w rozłożeniu przenoszonego obciążenia na obszar styku zębów i zapewniając płynną, stabilną pracę, gdy jest odpowiednio dopasowana do współpracującego koła zębatego.
Kluczowe cechy produktu
Precyzyjna geometria zębów
Kontrolowany profil zębów, podziałka, skok i koncentryczność pomagają uzyskać dokładne zazębienie kół zębatych i stałą wydajność przekładni.
Dokładność powierzchni bocznych przekładni można określić zgodnie z obowiązującymi normami ISO, DIN, AGMA lub wymaganiami klienta. ISO 1328 zapewnia znormalizowane ramy klasyfikacji odchyleń boków kół zębatych i obejmuje parametry takie jak podziałka, profil, helisa i charakterystyki związane z biciem.
Stal stopowa o wysokiej wytrzymałości
Stal stopowa stanowi solidną podstawę do zastosowań wymagających wysokiej wytrzymałości mechanicznej, odporności zmęczeniowej i stabilności wymiarowej.
Wybór materiału można dostosować w zależności od przenoszonego momentu obrotowego, prędkości roboczej, obciążenia zęba, wymagań dotyczących obróbki cieplnej i środowiska pracy.
Płynne przenoszenie mocy
Spiralna geometria zębów zapewnia stopniowe zazębianie się współpracujących zębów, wspierając płynne przenoszenie momentu obrotowego i ograniczając nagłe zazębienie zębów.
Duża ładowność
Elementy przekładni ze stali stopowej poddanej obróbce cieplnej można zaprojektować dla wymagających przemysłowych układów przekładniowych wymagających dużej nośności i odporności na zużycie zębów i zmęczenie.
Odporna na zużycie powierzchnia zęba
W zależności od zastosowania przekładnie mogą być poddane nawęglaniu, hartowaniu i odpuszczaniu, hartowaniu indukcyjnemu lub innym określonym procesom obróbki cieplnej.
Stabilna dokładność wymiarowa
Kontrolowana obróbka, procedury obróbki cieplnej i kontrola końcowa pomagają zachować krytyczne wymiary przekładni i geometrię zębów.
Produkcja OEM i niestandardowa
Moduł przekładni, liczba zębów, kąt nacisku, parametry linii śrubowej/spiralnej, otwór, wpust, szerokość powierzchni czołowej, materiał, obróbka cieplna, stopień dokładności i inne specyfikacje można dostosować zgodnie z rysunkami lub próbkami.
Dane techniczne Specyfikacja
| Typowe |
opcje/Wymagania techniczne |
| Typ produktu |
Precyzyjna przekładnia spiralna |
| Konfiguracja przekładni |
Przekładnia cylindryczna typu spiralnego / śrubowego |
| Aplikacja |
Przemysłowe przenoszenie mocy |
| Tworzywo |
Stal stopowa / stal do nawęglania / dostosowana |
| Typowe opcje materiałowe |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / dostosowane |
| Proces produkcyjny |
Obróbka CNC / kształtowanie / frezowanie / szlifowanie / dostosowane |
| Obróbka cieplna |
Nawęglanie / Hartowanie i odpuszczanie / Hartowanie indukcyjne / Węgloazotowanie |
| Twardość powierzchni |
Zgodnie ze specyfikacją materiału i obróbki cieplnej |
| Efektywna głębokość obudowy |
Zgodnie z konstrukcją przekładni i wymaganiami dotyczącymi obciążenia |
| Moduł |
Dostosowane |
| Liczba zębów |
Dostosowane |
| Kąt ciśnienia |
Zwykle 20° / Dostosowane |
| Kąt helisy |
Zgodnie z projektem przekładni |
| Kierunek helisy |
Lewa/prawa ręka |
| Średnica podziałowa |
Według modułu i numeru zęba |
| Średnica zewnętrzna |
Według geometrii przekładni |
| Średnica korzenia |
Według geometrii przekładni |
| Szerokość twarzy |
Dostosowane |
| Średnica otworu |
Dostosowane |
| Klucz |
Standardowe / dostosowane |
| Klin |
Opcjonalne / dostosowane |
| Dokładność przekładni |
ISO/DIN/AGMA/Specyfikacja klienta |
| Wykończenie powierzchni zęba |
Hobowanie / golenie / honowanie / szlifowanie |
| Wybicie |
Zgodnie z tolerancją rysunku |
| Koncentryczność |
Zgodnie z tolerancją rysunku |
| Profil zęba |
Standardowy / Zmodyfikowany / Dostosowany |
| Przewód zęba |
Standardowy / Zmodyfikowany / Dostosowany |
| Obróbka powierzchniowa |
Ochrona oleju / obróbka antykorozyjna / dostosowane |
| Kontrola |
Wymiarowe / Geometria zęba / Twardość / Bicie |
| Produkcja |
Prototyp / mała partia / produkcja masowa / OEM |
| Opakowanie |
Eksportuj karton / drewnianą skrzynkę / dostosowaną |
Uwaga techniczna: Rzeczywiste gatunki materiałów, twardość, głębokość obudowy, klasa dokładności, kąt linii śrubowej, wykończenie powierzchni i nośność należy określić zgodnie z ostatecznym rysunkiem przekładni i zastosowaniem. Powyższe wartości są opcjami konfiguracji, a nie specyfikacjami uniwersalnymi.
Geometria zęba spiralnego
Konfiguracja zębów spiralnych została zaprojektowana w celu zapewnienia stopniowego zazębiania się współpracujących zębów koła zębatego.
W porównaniu z podstawowym zazębieniem prostym, ścieżka zębów pod kątem umożliwia stopniowy rozwój obszaru styku na powierzchni zęba.
Ten projekt może przyczynić się do:
Płynniejsze zaangażowanie zębów
Bardziej stabilne przenoszenie momentu obrotowego
Zmniejszony wstrząs przekładni
Poprawiony rozkład obciążenia
Niższy potencjał wibracji
Lepsze zachowanie podczas pracy przy wyższych prędkościach
Rzeczywista wydajność zależy od geometrii zęba, dokładności przekładni, luzu, smarowania, obciążenia, prędkości, ustawienia wałów i kompletnej konstrukcji pary kół zębatych.
Stal stopowa do zastosowań przy dużych obciążeniach
Wybór materiału ma kluczowe znaczenie w przypadku przekładni stożkowych spiralnych pracujących pod wysokim momentem obrotowym, powtarzalnym obciążeniem i wymagającymi warunkami przemysłowymi.
W zależności od zastosowania dostępne opcje stali stopowej mogą obejmować:
20MnCr5
Stal do nawęglania powszechnie stosowana do zastosowań wymagających twardej, odpornej na zużycie powierzchni w połączeniu z wytrzymałym rdzeniem.
18CrNiMo7-6
Opcja wysokowydajnej stali nawęglanej do wymagających zastosowań w przekładniach, gdzie wymagana jest duża nośność i odporność na zmęczenie.
20CrMnTi
Powszechnie stosowana opcja nawęglania stali przekładniowej do przemysłowych elementów przekładni.
AISI 8620 / AISI 9310
Dostępne do zastosowań wymagających określonych standardów materiałowych i produkcji przekładni o wysokiej wydajności.
Rzeczywisty wybór materiału powinien opierać się na obciążeniu przekładni, prędkości roboczej, wymaganiach zmęczeniowych, specyfikacji obróbki cieplnej i standardach inżynieryjnych klienta.
Obróbka cieplna i inżynieria powierzchni zębów
Obróbka cieplna może znacząco wpłynąć na wydajność serwisową spiralnych przekładni stożkowych.
W zależności od materiału i zastosowania dostępne procesy obejmują:
W przypadku przekładni zębatych stożkowych nawęglanych ogólnie rzecz biorąc, celem jest uzyskanie powierzchni zęba odpornej na zużycie przy jednoczesnym zachowaniu wystarczająco wytrzymałego rdzenia.
Twardość końcową, efektywną głębokość osłony i wymagania dotyczące obróbki cieplnej należy określić zgodnie z rzeczywistą konstrukcją przekładni, a nie na podstawie ogólnej wartości twardości.
Precyzyjna produkcja przekładni zębatych spiralnych
Nasz proces produkcyjny można skonfigurować zgodnie z wymaganą geometrią przekładni, wielkością produkcji i poziomem dokładności.
1. Przygotowanie materiału
Atestowana stal stopowa jest przygotowywana zgodnie z wymaganiami klienta dotyczącymi materiału i właściwości mechanicznych.
2. Obróbka półwyrobów przekładni
Toczenie i obróbka CNC służą do ustalenia wymaganych wymiarów półfabrykatu, otworu i powierzchni odniesienia.
3. Spiralne cięcie zębów skośnych
Geometria spiralnego zęba stożkowego jest generowana przy użyciu dedykowanej technologii produkcji przekładni stożkowych.
4. Obróbka cieplna
Koła zębate poddawane są określonemu procesowi hartowania lub obróbki cieplnej.
5. Wykończenie zębów
W zależności od zastosowania, boki zębów można wykończyć poprzez docieranie, szlifowanie lub inne określone procesy.
Przemysłowa produkcja przekładni stożkowych spiralnych zwykle obejmuje takie etapy, jak cięcie, mierzenie, hartowanie, szlifowanie lub docieranie oraz testy końcowe.
6. Kontrola końcowa
Wymiary krytyczne i geometria zębów są sprawdzane przed wysyłką.
Kontrola przekładni zębatej stożkowej spiralnej
W przypadku precyzyjnych zastosowań przemysłowych kontrola może obejmować:
| Kontrola jakości elementu kontrolnego. |
Fokus |
| Profil zęba |
Odchylenie profilu i dokładność kształtu zęba |
| Przewód zęba |
Odchylenie prowadzenia/wyrównania |
| Skok zęba |
Dokładność skoku i skumulowana |
| Bicie promieniowe |
Dokładność obrotu przekładni |
| Grubość zęba |
Luz i stan łączenia |
| Średnica otworu |
Pasowanie wału i dokładność wymiarowa |
| Koncentryczność otworu |
Zależność pomiędzy średnicą i punktem odniesienia koła zębatego |
| Wyciek twarzą |
Osiowa stabilność wymiarowa |
| Kąt spiralny |
Zgodność ze specyfikacją przekładni |
| Szerokość twarzy |
Weryfikacja wymiarowa |
| Twardość powierzchni |
Weryfikacja obróbki cieplnej |
| Głębokość obudowy |
Efektywna warstwa utwardzona |
| Chropowatość powierzchni |
Jakość wykończenia boków zęba |
| Wzór kontaktu zęba |
Prawidłowe połączenie zębnika i koła zębatego |
| Tworzywo |
Certyfikat materiału/skład tam, gdzie jest to wymagane |
| Obróbka cieplna |
Weryfikacja twardości i procesu |
| Ostateczne wymiary |
Kontrola na podstawie rysunku |
W przypadku wymagających zastosowań nośność należy ocenić przy użyciu obowiązującej metodologii oceny przekładni stożkowej. W normie ISO 10300-1:2023 podano metody obliczania nośności przekładni prostych, skośnych, spiralnych, stożkowych, zerowych i hipoidalnych.
Kontrola wzoru styku zębów
W przypadku pary przekładni zębatych stożkowych spiralnych prawidłowy kontakt zębów ma kluczowe znaczenie dla niezawodnego przenoszenia mocy.
Na ostateczny wzór kontaktu mogą mieć wpływ:
Dlatego też kontrolę wzoru styku zębów należy rozpatrywać łącznie z kontrolą wymiarów i geometrii zębów , zwłaszcza w przypadku precyzyjnych par kół zębatych.
Aplikacje
Nasze spiralne przekładnie stożkowe mogą być produkowane do szerokiego zakresu zastosowań w przekładniach przemysłowych, w tym:
Przekładnie przemysłowe
Reduktory prędkości
Napędy z przekładnią kątową
Ciężka maszyna
Sprzęt do transportu materiałów
Systemy napędu przenośników
Maszyny rolnicze
Sprzęt budowlany
Maszyny górnicze
Maszyny produkcyjne
Zautomatyzowane systemy mechaniczne
Przemysłowe zespoły napędowe
Dostosowane systemy transmisji
Produkcja przekładni zębatych stożkowych OEM
Wspieramy produkcję OEM opartą na rysunkach i specyfikacjach dla niestandardowych przekładni stożkowych spiralnych.
Dostępne dostosowanie obejmuje:
Przełożenie skrzyni biegów
Liczba zębów
Moduł
Kąt nacisku
Kąt spiralny
Kierunek spirali
Kąt wału
Geometria stożka podziałowego
Szerokość twarzy
Średnica przekładni
Średnica otworu
Klucz
Połączenie wielowypustowe
Grubość zęba
Reakcja
Modyfikacja profilu zęba
Modyfikacja prowadnicy zęba
Koronny
Tworzywo
Obróbka cieplna
Twardość powierzchni
Głębokość obudowy
Docieranie lub szlifowanie
Wymagania inspekcyjne
Znakowanie i identyfikowalność
Klienci mogą dostarczyć rysunek 2D, model 3D CAD, arkusz danych przekładni lub istniejącą próbkę do oceny technicznej i wyceny.
Zaprojektowany do niezawodnego przemysłowego przenoszenia mocy
Wysokiej jakości spiralna przekładnia stożkowa nie jest definiowana jedynie przez twardość materiału lub dokładność wymiarową. Niezawodne działanie zależy od pełnej kombinacji:
Geometria przekładni + materiał + obróbka cieplna + dokładność zębów + wykończenie powierzchni + wzór styku + smarowanie + wyrównanie zespołu
Z tego powodu nasze podejście do produkcji koncentruje się na kontrolowaniu całego procesu produkcyjnego, a nie na traktowaniu przekładni jako prostego elementu obrabianego.
Zapewnienie jakości
Kontrolę jakości można wdrożyć w całym procesie produkcyjnym, w tym:
Weryfikacja przychodzącego materiału
Kontrola wymiarów półfabrykatu przekładni
Kontrola geometrii zęba
Kontrola obróbki cieplnej
Badanie twardości
Weryfikacja szczegółowości sprawy
Kontrola wykończenia powierzchni
Kontrola bicia i koncentryczności
Kontrola wzoru styku zębów
Ostateczna kontrola wymiarowa
Identyfikowalność partii
Dokumentacja inspekcyjna dostosowana do potrzeb klienta
Dlaczego warto wybrać nasze spiralne przekładnie stożkowe?
Produkcja o wysokiej precyzji
Kontrolowana geometria przekładni i procedury kontrolne pomagają utrzymać stałą wydajność przekładni.
Opcje materiałów o dużej wytrzymałości
Opcje stali stopowej i stali do nawęglania są dostępne w zależności od obciążenia i wymagań serwisowych.
Dostosowana geometria przekładni
Produkujemy według rysunków klienta, danych przekładni i wymagań specyficznych dla aplikacji.
Elastyczne opcje wykańczania
Docieranie, szlifowanie i inne procesy wykańczające można wybrać zgodnie z wymaganiami dotyczącymi dokładności i wydajności.
Możliwości produkcyjne OEM
Nadaje się do prototypów, przekładni zamiennych, produkcji małych partii i powtarzających się zamówień OEM.
Kontrola jakości zorientowana na inżynierię
Kontrola może obejmować nie tylko podstawowe wymiary, ale także geometrię zęba, twardość, głębokość obudowy i wzór styku.
Poproś o niestandardową wycenę przekładni zębatej stożkowej spiralnej
Szukasz niezawodnego producenta przekładni stożkowych spiralnych do swojego przemysłowego systemu przekładni?
Prześlij nam swój rysunek, plik CAD, parametry przekładni, specyfikację materiału lub istniejącą próbkę.
Możemy ocenić Twoje wymagania i zapewnić dostosowane do indywidualnych potrzeb rozwiązanie produkcyjne dla:
Przekładnia stożkowa spiralna + zestawy zębnika | Przekładnie ze stali stopowej | Przekładnie poddane obróbce cieplnej | Przekładnie szlifowane lub docierane | Niestandardowe przekładnie OEM

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी