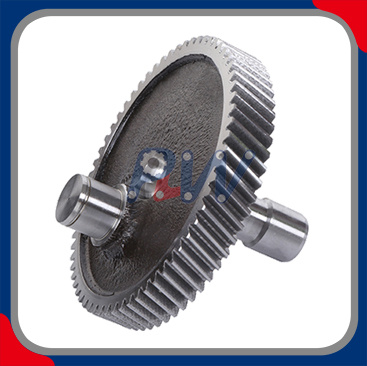
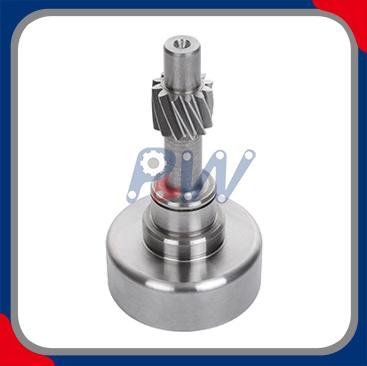
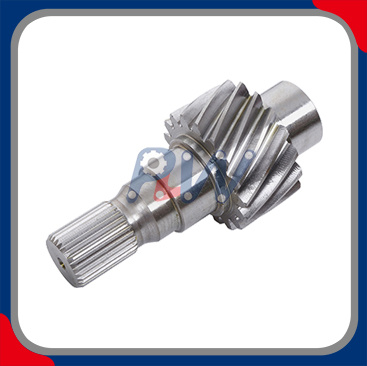
Зносостійка спіральна шестерня з легованої сталі
Прецизійно сконструйована гвинтова передача для потужних промислових передач енергії
Наші зносостійкі косозубі шестерні з легованої сталі сконструйовані для вимогливих застосувань у промислових системах передачі енергії, де важливі висока навантажувальна здатність, міцність поверхні зубів, стабільність розмірів і надійне зачеплення.
Виготовлені з відібраних легованих сталей і оброблені шляхом контрольованого нарізання зубчастих коліс, термічної обробки та точної обробки , ці гвинтові шестерні розроблені для забезпечення стабільної передачі крутного моменту та тривалої роботи в промислових коробках передач, редукторах, машинах та автоматизованих системах приводу.
Конфігурація спіральних зубів забезпечує поступове зачеплення зубів і безперервну передачу навантаження між сполученими шестернями, підтримуючи плавну роботу та зменшуючи вплив трансмісії, коли пара шестерень правильно спроектована, змащена та вирівняна.
Особливості продукту
Зносостійка конструкція з легованої сталі
Точна геометрія гвинтового зуба
Висока міцність кореня і бокової частини зуба
Відмінна стійкість до зносу поверхні
Термічно оброблений для підвищення міцності
Стабільна точність розмірів
Контрольований профіль і точність спіралі
Плавна та надійна передача потужності
Доступна спеціальна геометрія спорядження
Виробництво OEM за затвердженими кресленнями
Перевірка відповідно до чинних міжнародних стандартів
Технічні характеристики
| Специфікація параметрів |
/доступні опції |
| Тип продукту |
Промислова гвинтова передача |
| Тип передач |
Зовнішня гвинтова шестерня / Внутрішня гвинтова шестерня |
| застосування |
Промислова передача електроенергії |
| матеріал |
Легована сталь / сталь для загартування / на замовлення |
| Типові варіанти матеріалів |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / За бажанням клієнта |
| Виробничий процес |
ЧПУ Фрезерування / Формування / Фрезерування / Шліфування |
| Термічна обробка |
Цементація та загартування / Карбонітридування / Індукційне загартування / Загартування та відпустка |
| Поверхня зуба |
Загартований / відшліфований / оброблений відповідно до специфікації |
| Твердість поверхні |
Відповідно до Специфікації на матеріал і термічну обробку |
| Ефективна глибина корпусу |
Відповідно до розміру спорядження та інженерних вимог |
| Модуль |
За матеріалами Gear Design |
| Кількість зубів |
Специфікація замовника |
| Передаточне число |
Специфікація замовника |
| Кут тиску |
За матеріалами Gear Design |
| Кут спіралі |
За матеріалами Gear Design |
| Напрям спіралі |
Лівий / Правий |
| Діаметр кроку |
Відповідно до Gear Geometry |
| Зовнішній діаметр |
За кресленням |
| Діаметр кореня |
Відповідно до Gear Geometry |
| Ширина обличчя |
За матеріалами Gear Design |
| Діаметр отвору |
Специфікація замовника |
| шпонковий паз |
Додатково |
| Сплайн |
Додатково |
| Люфт |
Відповідно до вимог до пар передач |
| Точність передач |
ISO / DIN / AGMA / специфікації замовника |
| Точність профілю зуба |
Згідно із затвердженим кресленням |
| Точність Helix / Lead |
Згідно із затвердженим кресленням |
| Радіальне биття |
Відповідно до креслення / плану перевірки |
| Оздоблення поверхні |
Механічно оброблена/поголена/шліфована |
| Огляд |
Перевірка розмірів / геометрії зубів / биття / твердості / поверхні |
| виробництво |
Прототип / Дрібна партія / Масове виробництво |
| Налаштування |
OEM / ODM / Виробництво на основі креслень |
Технічна примітка: наведені вище параметри представляють доступні виробничі конфігурації, а не фіксовані специфікації для кожного продукту. Остаточні розміри, марка матеріалу, термообробка, твердість, клас точності та вимоги до обробки визначаються затвердженим кресленням і технічною специфікацією.
Конструкція з легованої сталі
Матеріал косозубої шестерні безпосередньо впливає на її стійкість до зношування зубів, контактної втоми та навантаження на корені зубів.
Залежно від застосування варіанти з легованої сталі можна вибрати відповідно до:
Типові варіанти матеріалів можуть включати 20MnCr5, 18CrNiMo7-6, 20CrMnTi, AISI 8620 і AISI 9310 , залежно від інженерних специфікацій замовника.
Для вимогливих застосувань можна вибрати цементовану сталь, щоб забезпечити тверду та зносостійку поверхню зуба, зберігаючи міцнішу опорну серцевину.
Остаточну марку матеріалу слід завжди підтверджувати відповідно до фактичної конструкції передач і вимог до застосування.
Зносостійка поверхня зуба
На знос зубчастих передач впливає комбінований вплив матеріалу, термічної обробки, обробки поверхні, змащення, навантаження та умов експлуатації.
Наші косозубі шестерні можуть бути виготовлені за допомогою таких процесів термічної обробки, як:
Цементація та загартування
Забезпечує зміцнений поверхневий шар із міцним опорним сердечником і широко використовується для вимогливих трансмісій.
Карбонітрування
Використовується для вибраних передач, де потрібна контрольована загартована поверхня та відповідні властивості серцевини.
Індукційне загартування
Забезпечує локальне зміцнення поверхні там, де матеріал і геометрія шестерні підходять для процесу.
Загартування та загартування
Забезпечує збалансоване поєднання міцності та міцності для застосувань, де не потрібне глибоке загартування.
Остаточна твердість поверхні та ефективна глибина корпусу повинні бути визначені відповідно до матеріалу, розмірів шестерні, умов навантаження та затвердженого процесу термічної обробки.
Точна геометрія косозубого колеса
Гвинтові зубчасті передачі характеризуються зубами, розташованими під певним кутом спіралі відносно осі зубчастого колеса.
Під час роботи кутові поверхні зубів зачіпаються поступово, а не входять у повний контакт одночасно. Така геометрія може забезпечити плавну передачу навантаження і стабільний обертальний рух.
Основні параметри конструкції включають:
Звичайний модуль
Кількість зубів
Кут тиску
Кут гвинтової лінії
Напрям спіралі
Діаметр кроку
Діаметр основи
Зовнішній діаметр
Діаметр кореня
Ширина обличчя
Товщина зуба
Люфт
Модифікація профілю
Модифікація свинцю
Для правильно розробленої зубчастої пари ці параметри повинні працювати разом із центруванням валу, змащенням, точністю зубчастої передачі та робочим навантаженням.
Точність передач і міжнародні стандарти
Для прецизійних косозубих передач міжнародні стандарти забезпечують загальні технічні посилання для виробництва та оцінки відповідності.
ISO 1328-1:2013 встановлює систему класифікації допуску на бічні сторони ISO для окремих циліндричних евольвентних передач. Він охоплює параметри, пов’язані з допуском, включаючи одиничне відхилення кроку, кумулятивне відхилення кроку, відхилення профілю, відхилення спіралі та оцінку, пов’язану з биттям . Стандарт визначає одинадцять класів бокового допуску, пронумерованих від 1 до 11 у порядку зростання допуску.
Таким чином, застосовні вимоги до спорядження можна визначити відповідно до:
Відповідний клас точності слід вибирати відповідно до фактичних вимог до передачі, а не використовувати загальну заяву про «високу точність».
Вантажопідйомність і продуктивність передач
Для застосування у важких умовах продуктивність зубчастого колеса повинна враховувати як міцність на вигин кореня зуба , так і міцність поверхні бокової частини зуба.
ISO 6336-1:2019 встановлює основні принципи та загальні фактори впливу для розрахунку навантажувальної здатності прямозубих і косозубих циліндричних передач. Стандарти серії ISO 6336 розглядають типи несправностей, включаючи піттинг, поломку кореня зуба, тріщину бокової частини зуба, задири та мікропітинг.
Фактична продуктивність передач залежить від таких факторів, як:
Переданий крутний момент
Швидкість обертання
Передаточне число
Геометрія зуба
матеріал
Теплова обробка
Точність передач
Оздоблення поверхні
Змащення
Вирівнювання валів
Люфт
Робоча температура
Робочий цикл
Методи розрахунку ISO 6336 є інструментами інженерної оцінки, і їх не слід тлумачити як гарантію продуктивності зібраної коробки передач.
Точний виробничий процес
1. Підготовка матеріалу
Легована сталь готується відповідно до зазначеної марки матеріалу та вимог до закупівлі.
2. Обробка зубчастих заготовок
Токарна обробка та обробка з ЧПУ встановлюють необхідні розміри заготовки, отвір, ширину лицьової поверхні та опорні поверхні.
3. Нарізання гвинтового зуба
Зуби шестерень створюються за допомогою відповідних процесів зуборізання, таких як фрезерування з ЧПУ, формування або фрезерування.
4. Термічна обробка
Зубчаста передача проходить певний процес цементації, карбонітрування, індукційного загартування або гарту та відпустки.
5. Очищення зубів
Залежно від необхідної точності та застосування, бокові частини зубів можуть бути оброблені шляхом стружки, шліфування або інших визначених процесів.
6. Підсумкова перевірка
Критичні розміри, геометрія зуба, биття, твердість та інші характеристики, визначені замовником, перевіряються перед відправкою.
Перевірка передач і контроль якості
| елемента перевірки Фокус |
Контроль якості |
| Профіль зуба |
Відхилення профілю |
| Спіраль / свинець |
Відхилення спіралі та точність випередження |
| Один крок |
Індивідуальне відхилення висоти |
| Кумулятивний крок |
Кумулятивне відхилення висоти |
| Радіальне биття |
Точність обертання шестерні |
| Товщина зуба |
Товщина зубів і люфт |
| Над кеглями/м’ячами |
Перевірка товщини зуба, якщо це можливо |
| Діаметр отвору |
Підгонка валу |
| Концентричність отвору |
Центрування шестерні до отвору |
| Face Runout |
Точність осьових розмірів |
| Зовнішній діаметр |
Перевірка розмірів |
| Ширина обличчя |
Перевірка розмірів |
| Шорсткість поверхні |
Стан бокової поверхні зуба |
| Твердість поверхні |
Перевірка термічної обробки |
| Глибина корпусу |
Перевірка зміцненого шару |
| матеріал |
Клас матеріалу / сертифікація |
| Термічна обробка |
Перевірка твердості та процесу |
| Остаточні розміри |
Перевірка за кресленнями |
Додатки
Зносостійкі косозубі шестерні з легованої сталі підходять для:
Промислові редуктори
Редуктори швидкості
Системи приводу конвеєра
Транспортно-розвантажувальне обладнання
Верстати
Пакувальні машини
Текстильне обладнання
Автоматизоване виробниче обладнання
Сільськогосподарська техніка
Будівельне обладнання
Промислові насоси
Надміцні механічні приводи
Індивідуальні системи передачі
Виробництво гвинтової шестерні OEM на замовлення
Ми виготовляємо косозубі шестерні на замовлення відповідно до:
2D інженерні креслення
3D CAD моделі
Листи параметрів передач
Існуючі зразки
Технічні умови замовника
Доступні налаштування включають:
Гарантія якості
Програма контрольованої якості може включати:
Перевірка сировини
Перевірка заготовки спорядження
Перевірка обробки з ЧПУ
Вимірювання профілю зуба
Вимірювання спіралі
Перевірка поля
Вимірювання биття
Перевірка термічної обробки
Випробування твердості поверхні
Глибинне тестування
Перевірка отворів і концентричності
Огляд поверхні зуба
Остаточна перевірка розмірів
Простежуваність партії
Спеціальні звіти про перевірку замовника
Чому варто вибрати наші косозубі шестерні з легованої сталі?
Висока зносостійкість
Легована сталь і відповідна термічна обробка забезпечують міцну основу для вимогливих додатків.
Точна геометрія зубів
Критичні вимоги до профілю зуба, спіралі, кроку та бігу можна контролювати відповідно до затвердженої специфікації.
Посилання на міжнародний стандарт
Виробництво та перевірка зубчастих коліс може здійснюватися відповідно до застосовних стандартів ISO, DIN, AGMA та вимог замовника..
Розробка на замовлення
Геометрію шестерні, матеріали, термічну обробку та процеси обробки можна налаштувати відповідно до фактичної системи трансмісії.
Виробництво OEM
Підходить для розробки прототипів, заміни передач, дрібносерійного виробництва та довгострокового постачання OEM.
Надішліть запит на спеціальну пропозицію косозубої шестерні
Надішліть нам свій 2D-креслення, 3D-модель САПР, аркуш даних шестерні або існуючий зразок.
Наша команда інженерів може оцінити ваші вимоги щодо:
Матеріал → Геометрія шестерні → Термічна обробка → Точність шестерні → Оздоблення поверхні → Перевірка
і надайте індивідуальне виробниче рішення для вашої промислової системи передачі електроенергії.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी