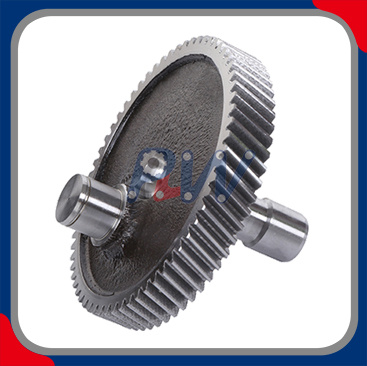
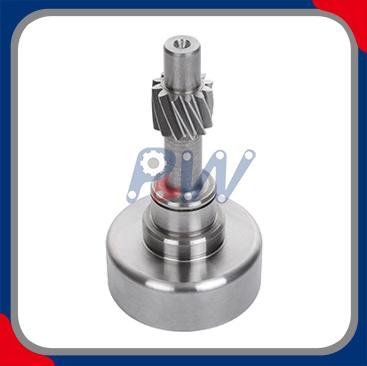
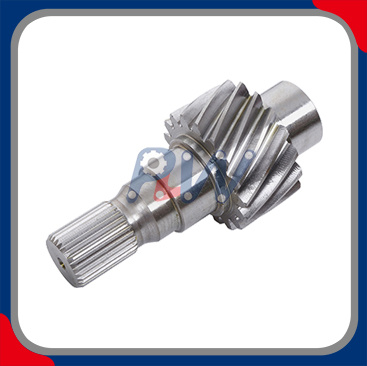
Przekładnia śrubowa ze stali stopowej odpornej na zużycie
Precyzyjnie zaprojektowana przekładnia śrubowa do przemysłowego przenoszenia mocy w ciężkich warunkach
Nasze odporne na zużycie przekładnie walcowe ze stali stopowej zostały zaprojektowane z myślą o wymagających przemysłowych zastosowaniach przenoszenia mocy, gdzie niezbędna jest wysoka nośność, trwałość powierzchni zębów, stabilność wymiarowa i niezawodne działanie zazębienia.
Te przekładnie śrubowe , wykonane z wybranych stali stopowych i poddane kontrolowanemu skrawaniu kół zębatych, obróbce cieplnej i precyzyjnemu wykończeniu , zostały zaprojektowane tak, aby zapewnić stabilne przenoszenie momentu obrotowego i długoterminową wydajność pracy w przemysłowych skrzyniach biegów, reduktorach prędkości, maszynach i zautomatyzowanych układach napędowych.
Konfiguracja zębów spiralnych zapewnia stopniowe zazębianie zębów i ciągłe przenoszenie obciążenia pomiędzy współpracującymi przekładniami, zapewniając płynną pracę i zmniejszając wpływ przekładni, gdy para kół zębatych jest prawidłowo zaprojektowana, nasmarowana i wyosiowana.
Najważniejsze cechy produktu
Odporna na zużycie konstrukcja ze stali stopowej
Precyzyjna geometria zębów śrubowych
Wysoka wytrzymałość korzenia zęba i boków zęba
Doskonała odporność na zużycie powierzchniowe
Poddane obróbce cieplnej w celu zwiększenia trwałości
Stabilna dokładność wymiarowa
Kontrolowany profil i dokładność helisy
Płynne i niezawodne przenoszenie mocy
Dostępna niestandardowa geometria przekładni
Produkcja OEM zgodnie z zatwierdzonymi rysunkami
Kontrola zgodnie z obowiązującymi normami międzynarodowymi
Dane techniczne
| Specyfikacja parametrów |
/ Dostępne opcje |
| Typ produktu |
Przemysłowa przekładnia śrubowa |
| Typ przekładni |
Zewnętrzna przekładnia śrubowa / wewnętrzna przekładnia śrubowa |
| Aplikacja |
Przemysłowe przenoszenie mocy |
| Tworzywo |
Stal stopowa / stal do nawęglania / dostosowana |
| Typowe opcje materiałowe |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / Określone przez klienta |
| Proces produkcyjny |
Obróbka CNC / kształtowanie / frezowanie / szlifowanie |
| Obróbka cieplna |
Nawęglanie i hartowanie / węgloazotowanie / hartowanie indukcyjne / hartowanie i odpuszczanie |
| Powierzchnia zęba |
Hartowane / szlifowane / wykończone zgodnie ze specyfikacją |
| Twardość powierzchni |
Zgodnie ze specyfikacją materiału i obróbki cieplnej |
| Efektywna głębokość obudowy |
Zgodnie z rozmiarem przekładni i wymaganiami technicznymi |
| Moduł |
Według Gear Design |
| Liczba zębów |
Specyfikacja klienta |
| Przełożenie |
Specyfikacja klienta |
| Kąt ciśnienia |
Według Gear Design |
| Kąt helisy |
Według Gear Design |
| Kierunek helisy |
Lewa/prawa ręka |
| Średnica podziałowa |
Według Gear Geometry |
| Średnica zewnętrzna |
Według rysunku |
| Średnica korzenia |
Według Gear Geometry |
| Szerokość twarzy |
Według Gear Design |
| Średnica otworu |
Specyfikacja klienta |
| Klucz |
Fakultatywny |
| Klin |
Fakultatywny |
| Reakcja |
Zgodnie z wymaganiami pary biegów |
| Dokładność przekładni |
ISO/DIN/AGMA/Specyfikacja klienta |
| Dokładność profilu zęba |
Zgodnie z zatwierdzonym rysunkiem |
| Dokładność helisy/ołowiu |
Zgodnie z zatwierdzonym rysunkiem |
| Bicie promieniowe |
Zgodnie z rysunkiem/planem kontroli |
| Wykończenie powierzchni |
Obrobione maszynowo / ogolone / szlifowane |
| Kontrola |
Kontrola wymiarowa / geometria zęba / bicie / twardość / kontrola powierzchni |
| Produkcja |
Prototyp / mała partia / produkcja masowa |
| Personalizacja |
Produkcja OEM / ODM / oparta na rysunkach |
Uwaga techniczna: Powyższe parametry reprezentują dostępne konfiguracje produkcyjne, a nie ustalone specyfikacje dla każdego produktu. Ostateczne wymiary, gatunek materiału, obróbka cieplna, twardość, klasa dokładności i wymagania dotyczące wykończenia określa zatwierdzony rysunek i specyfikacja techniczna.
Konstrukcja ze stali stopowej
Materiał przekładni śrubowej wpływa bezpośrednio na jej odporność na zużycie zębów, zmęczenie kontaktowe i obciążenie korzenia zęba.
W zależności od zastosowania, opcje stali stopowej można wybrać zgodnie z:
Zastosowany moment obrotowy
Prędkość robocza
Obciążenie zęba
Wymagany okres użytkowania
Trwałość powierzchni
Wytrzymałość na zginanie
Wymagania dotyczące obróbki cieplnej
Środowisko operacyjne
Typowe opcje materiałowe mogą obejmować 20MnCr5, 18CrNiMo7-6, 20CrMnTi, AISI 8620 i AISI 9310 , w zależności od specyfikacji technicznej klienta.
W przypadku wymagających zastosowań można wybrać stale do nawęglania, które zapewniają twardą i odporną na zużycie powierzchnię zęba przy jednoczesnym zachowaniu twardszego rdzenia nośnego.
Ostateczny gatunek materiału należy zawsze potwierdzić zgodnie z rzeczywistą konstrukcją przekładni i wymaganiami dotyczącymi zastosowania.
Odporna na zużycie powierzchnia zęba
Na zużycie przekładni wpływa łączny wpływ materiału, obróbki cieplnej, wykończenia powierzchni, smarowania, obciążenia i warunków pracy.
Nasze przekładnie walcowe mogą być produkowane w procesach obróbki cieplnej, takich jak:
Nawęglanie i hartowanie
Zapewnia utwardzoną warstwę powierzchniową z wytrzymałym rdzeniem nośnym i jest szeroko stosowany w wymagających przekładniach zębatych.
Węgloazotowanie
Stosowany do wybranych zastosowań w przekładniach, gdzie wymagana jest kontrolowana hartowana powierzchnia i odpowiednie właściwości rdzenia.
Hartowanie indukcyjne
Zapewnia miejscowe utwardzanie powierzchniowe tam, gdzie materiał przekładni i geometria są odpowiednie dla procesu.
Ugaś i uspokój
Zapewnia zrównoważoną kombinację wytrzymałości i wytrzymałości do zastosowań, w których nie jest wymagane głębokie utwardzanie powierzchniowe.
Ostateczną twardość powierzchni i efektywną głębokość osłony należy określić w zależności od materiału, wymiarów przekładni, warunków obciążenia i zatwierdzonego procesu obróbki cieplnej.
Precyzyjna geometria przekładni śrubowej
Przekładnie śrubowe charakteryzują się zębami ułożonymi pod określonym kątem pochylenia linii śrubowej w stosunku do osi przekładni.
Podczas pracy ustawione pod kątem powierzchnie zębów sprzęgają się stopniowo, zamiast jednocześnie wchodzić w pełny kontakt. Ta geometria może zapewnić płynne przenoszenie obciążenia i stabilny ruch obrotowy.
Kluczowe parametry projektowe obejmują:
Normalny moduł
Liczba zębów
Kąt nacisku
Kąt helisy
Kierunek helisy
Średnica podziałowa
Średnica podstawy
Średnica zewnętrzna
Średnica korzenia
Szerokość twarzy
Grubość zęba
Reakcja
Modyfikacja profilu
Modyfikacja ołowiu
W przypadku prawidłowo zaprojektowanej pary przekładni parametry te muszą współpracować z ustawieniem wałów, smarowaniem, dokładnością przekładni i obciążeniem roboczym.
Dokładność przekładni i standardy międzynarodowe
W przypadku precyzyjnych przekładni śrubowych normy międzynarodowe zapewniają wspólne odniesienie techniczne do produkcji i oceny zgodności.
W normie ISO 1328-1:2013 ustanowiono system klasyfikacji ISO tolerancji flanki dla poszczególnych walcowych przekładni ewolwentowych. Obejmuje parametry związane z tolerancją, w tym odchylenie pojedynczej podziałki, odchylenie skumulowane, odchylenie profilu, odchylenie linii śrubowej i ocenę związaną z biciem . Norma definiuje jedenaście klas tolerancji powierzchni bocznych, ponumerowanych od 1 do 11 w rosnącej kolejności tolerancji.
Mające zastosowanie wymagania dotyczące narzędzi można zatem określić zgodnie z:
Należy wybrać odpowiednią klasę dokładności zgodnie z rzeczywistymi wymaganiami dotyczącymi transmisji, a nie stosować ogólnego stwierdzenia „wysoka precyzja”.
Nośność i wydajność przekładni
W przypadku zastosowań wymagających dużych obciążeń wydajność przekładni musi uwzględniać zarówno wytrzymałość na zginanie podstawy zęba, jak i trwałość powierzchni bocznej zęba.
W normie ISO 6336-1:2019 określono podstawowe zasady i ogólne współczynniki wpływu dotyczące obliczania nośności przekładni walcowych czołowych i walcowych. Seria norm ISO 6336 dotyczy trybów awarii, w tym wżerów, pęknięć korzeni zębów, pęknięć boków zębów, zadrapań i mikrowżerów.
Rzeczywista wydajność przekładni zależy od takich czynników, jak:
Metody obliczeniowe ISO 6336 są narzędziami oceny inżynierskiej i nie należy ich interpretować jako gwarancji wydajności zmontowanej skrzyni biegów.
Precyzyjny proces produkcyjny
1. Przygotowanie materiału
Stal stopowa jest przygotowywana zgodnie z określonym gatunkiem materiału i wymaganiami zakupowymi.
2. Obróbka półwyrobów przekładni
Toczenie i obróbka CNC ustalają wymagane wymiary półfabrykatu, otwór, szerokość czoła i powierzchnie odniesienia.
3. Spiralne cięcie zębów
Zęby przekładni powstają w wyniku odpowiednich procesów skrawania kół zębatych, takich jak obróbka skrawaniem CNC, kształtowanie czy frezowanie.
4. Obróbka cieplna
Przekładnia poddawana jest określonemu procesowi nawęglania, węgloazotowania, hartowania indukcyjnego lub hartowania.
5. Wykończenie zębów
W zależności od wymaganej dokładności i zastosowania, boki zębów można wykończyć poprzez golenie, szlifowanie lub inne określone procesy.
6. Kontrola końcowa
Wymiary krytyczne, geometria zębów, bicie, twardość i inne parametry określone przez klienta są sprawdzane przed wysyłką.
Kontrola przekładni i kontrola jakości
| Kontrola jakości elementu kontrolnego. |
Fokus |
| Profil zęba |
Odchylenie profilu |
| Spirala / Ołów |
Odchylenie helisy i dokładność prowadzenia |
| Pojedynczy skok |
Indywidualne odchylenie wysokości dźwięku |
| Skumulowany skok |
Skumulowane odchylenie wysokości dźwięku |
| Bicie promieniowe |
Dokładność obrotu przekładni |
| Grubość zęba |
Grubość zęba i luz |
| Ponad szpilkami/piłkami |
Weryfikacja grubości zęba, jeśli ma to zastosowanie |
| Średnica otworu |
Pasowanie wału |
| Koncentryczność otworu |
Wyrównanie koła zębatego z otworem |
| Wyciek twarzą |
Dokładność wymiarowa osiowa |
| Średnica zewnętrzna |
Weryfikacja wymiarowa |
| Szerokość twarzy |
Weryfikacja wymiarowa |
| Chropowatość powierzchni |
Stan powierzchni bocznej zęba |
| Twardość powierzchni |
Weryfikacja obróbki cieplnej |
| Głębokość obudowy |
Weryfikacja warstwy hartowanej |
| Tworzywo |
Klasa materiału/certyfikat |
| Obróbka cieplna |
Weryfikacja twardości i procesu |
| Ostateczne wymiary |
Kontrola na podstawie rysunku |
Aplikacje
Przekładnie walcowe ze stali stopowej odpornej na zużycie nadają się do:
Przekładnie przemysłowe
Reduktory prędkości
Systemy napędu przenośników
Sprzęt do transportu materiałów
Narzędzia maszynowe
Maszyny pakujące
Maszyny włókiennicze
Zautomatyzowany sprzęt produkcyjny
Maszyny rolnicze
Sprzęt budowlany
Pompy przemysłowe
Napędy mechaniczne o dużej wytrzymałości
Dostosowane systemy transmisji
Produkcja niestandardowych przekładni śrubowych OEM
Produkujemy niestandardowe koła zębate śrubowe według:
Dostępne opcje dostosowywania obejmują:
Moduł
Liczba zębów
Przełożenie skrzyni biegów
Kąt nacisku
Kąt helisy
Kierunek helisy
Średnica podziałowa
Średnica zewnętrzna
Średnica korzenia
Szerokość twarzy
Średnica otworu
Klucz
Klin
Grubość zęba
Reakcja
Modyfikacja profilu
Modyfikacja ołowiu
Koronny
Stopień materiału
Obróbka cieplna
Twardość powierzchni
Efektywna głębokość obudowy
Dokładność przekładni
Wykańczanie powierzchni zębów
Wymagania inspekcyjne
Znakowanie i identyfikowalność produktów
Zapewnienie jakości
Program kontrolowanej jakości może obejmować:
Weryfikacja surowca
Kontrola pustej przekładni
Kontrola obróbki CNC
Pomiar profilu zęba
Pomiar helisy
Kontrola boiska
Pomiar bicia
Weryfikacja obróbki cieplnej
Badanie twardości powierzchni
Testowanie dogłębne przypadku
Kontrola otworu i koncentryczności
Kontrola powierzchni zębów
Ostateczna kontrola wymiarowa
Identyfikowalność partii
Raporty z inspekcji dostosowane do potrzeb klienta
Dlaczego warto wybrać nasze przekładnie śrubowe ze stali stopowej?
Wysoka odporność na zużycie
Stal stopowa i odpowiednia obróbka cieplna stanowią solidną podstawę dla wymagających zastosowań w przekładniach.
Precyzyjna geometria zębów
Krytyczny profil zęba, wymagania dotyczące spirali, podziałki i bicia można kontrolować zgodnie z zatwierdzoną specyfikacją.
Międzynarodowe odniesienie do normy
Produkcja i kontrola przekładni mogą być przeprowadzane w odniesieniu do obowiązujących norm ISO, DIN, AGMA i wymagań specyficznych klienta.
Inżynieria niestandardowa
Geometrię przekładni, materiały, obróbkę cieplną i procesy wykańczania można skonfigurować zgodnie z rzeczywistym systemem przekładni.
Produkcja OEM
Nadaje się do opracowywania prototypów, przekładni zamiennych, produkcji małych partii i długoterminowych dostaw OEM.
Poproś o wycenę niestandardowej przekładni śrubowej
Prześlij nam swój rysunek 2D, model 3D CAD, arkusz danych przekładni lub istniejącą próbkę.
Nasz zespół inżynierów może ocenić Twoje wymagania w zakresie:
Materiał → Geometria przekładni → Obróbka cieplna → Dokładność przekładni → Wykończenie powierzchni → Kontrola
i zapewnić dostosowane do indywidualnych potrzeb rozwiązanie produkcyjne dla zastosowań w przemysłowych przenoszeniu mocy.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी