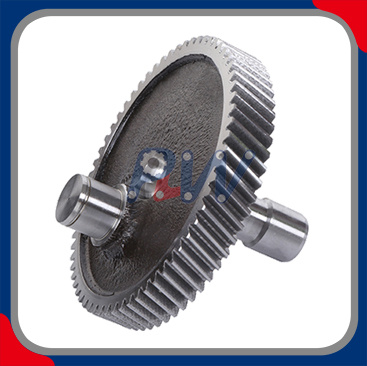
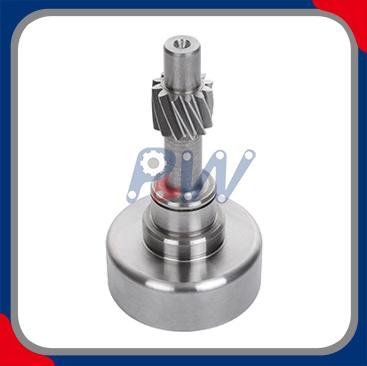
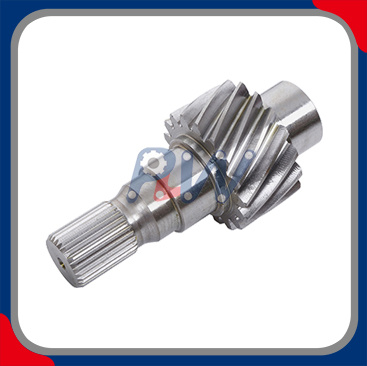
Engrenage hélicoïdal en acier allié résistant à l'usure
Engrenage hélicoïdal de précision pour transmission de puissance industrielle robuste
Nos engrenages hélicoïdaux en acier allié résistant à l'usure sont conçus pour les applications de transmission de puissance industrielle exigeantes où une capacité de charge élevée, la durabilité de la surface des dents, la stabilité dimensionnelle et des performances d'engrènement fiables sont essentielles.
Fabriqués à partir d'aciers alliés sélectionnés et traités par taillage d'engrenages contrôlé, traitement thermique et finition de précision , ces engrenages hélicoïdaux sont conçus pour fournir une transmission de couple stable et des performances de service à long terme dans les boîtes de vitesses industrielles, les réducteurs de vitesse, les machines et les systèmes d'entraînement automatisés.
La configuration des dents hélicoïdales permet un engagement progressif des dents et un transfert de charge continu entre les engrenages correspondants, favorisant un fonctionnement fluide et réduisant l'impact de la transmission lorsque la paire d'engrenages est correctement conçue, lubrifiée et alignée.
Points forts du produit
Construction en acier allié résistant à l'usure
Géométrie des dents hélicoïdales de précision
Résistance élevée des racines et des flancs des dents
Excellente résistance à l'usure des surfaces
Traité thermiquement pour une durabilité améliorée
Précision dimensionnelle stable
Profil contrôlé et précision de l'hélice
Transmission de puissance fluide et fiable
Géométrie d'engrenage personnalisée disponible
Fabrication OEM selon dessins approuvés
Inspection selon les normes internationales applicables
Spécifications techniques
| Spécification des paramètres |
/ Options disponibles |
| Type de produit |
Engrenage hélicoïdal industriel |
| Type d'engrenage |
Engrenage hélicoïdal externe / Engrenage hélicoïdal interne |
| Application |
Transmission de puissance industrielle |
| Matériel |
Acier allié / Acier de cémentation / Personnalisé |
| Options de matériaux typiques |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / Spécifié par le client |
| Processus de fabrication |
Fraisage CNC / Façonnage / Fraisage / Meulage |
| Traitement thermique |
Cémentation et trempe / Carbonitruration / Trempe par induction / Trempe et revenu |
| Surface de la dent |
Trempé/rectifié/fini selon les spécifications |
| Dureté superficielle |
Selon les spécifications du matériau et du traitement thermique |
| Profondeur effective du dossier |
Selon la taille des engrenages et les exigences techniques |
| Module |
Selon la conception des engrenages |
| Nombre de dents |
Spécification client |
| Rapport de démultiplication |
Spécification client |
| Angle de pression |
Selon la conception des engrenages |
| Angle d'hélice |
Selon la conception des engrenages |
| Direction de l'hélice |
Gauche / Droite |
| Diamètre de pas |
Selon la géométrie des engrenages |
| Diamètre extérieur |
D'après le dessin |
| Diamètre de racine |
Selon la géométrie des engrenages |
| Largeur du visage |
Selon la conception des engrenages |
| Diamètre d'alésage |
Spécification client |
| Rainure de clavette |
Facultatif |
| Spline |
Facultatif |
| Contrecoup |
Selon les exigences en matière de paire d'engrenages |
| Précision des engrenages |
ISO / DIN / AGMA / Spécification client |
| Précision du profil dentaire |
Selon le dessin approuvé |
| Précision de l'hélice/du plomb |
Selon le dessin approuvé |
| Faux-rond radial |
Selon dessin/plan d'inspection |
| Finition de surface |
Usiné / Rasé / Meulé |
| Inspection |
Dimensionnel / Géométrie des dents / Faux-rond / Dureté / Inspection de surface |
| Production |
Prototype / Petits lots / Production de masse |
| Personnalisation |
OEM / ODM / Fabrication basée sur des dessins |
Note d'ingénierie : les paramètres ci-dessus représentent les configurations de fabrication disponibles plutôt que les spécifications fixes pour chaque produit. Les dimensions finales, la qualité du matériau, le traitement thermique, la dureté, la classe de précision et les exigences de finition sont déterminés par le dessin approuvé et les spécifications techniques.
Construction en acier allié
Le matériau d’un engrenage hélicoïdal affecte directement sa résistance à l’usure des dents, à la fatigue de contact et à la charge au pied de la dent.
Selon l'application, les options d'acier allié peuvent être sélectionnées en fonction de :
Couple appliqué
Vitesse de fonctionnement
Chargement des dents
Durée de vie requise
Durabilité des surfaces
Résistance à la flexion
Exigences de traitement thermique
Environnement opérationnel
Les options de matériaux typiques peuvent inclure 20MnCr5, 18CrNiMo7-6, 20CrMnTi, AISI 8620 et AISI 9310 , sous réserve des spécifications techniques du client.
Pour les applications exigeantes, des aciers de cémentation peuvent être sélectionnés pour fournir une surface dentaire dure et résistante à l'usure tout en conservant un noyau de support plus résistant.
La qualité finale du matériau doit toujours être confirmée en fonction de la conception réelle de l'engrenage et des exigences d'application.
Surface dentaire résistante à l'usure
L'usure des engrenages est affectée par l'influence combinée du matériau, du traitement thermique, de l'état de surface, de la lubrification, de la charge et des conditions de fonctionnement.
Nos engrenages hélicoïdaux peuvent être fabriqués avec des procédés de traitement thermique tels que :
Cémentation et trempe
Fournit une couche de surface durcie avec un noyau de support robuste et est largement utilisé pour les engrenages de transmission exigeants.
Carbonitruration
Utilisé pour certaines applications d'engrenages où une surface durcie contrôlée et des propriétés de noyau appropriées sont requises.
Trempe par induction
Fournit un durcissement de surface localisé là où le matériau et la géométrie de l'engrenage sont adaptés au processus.
Trempe et revenu
Fournit une combinaison équilibrée de résistance et de ténacité pour les applications où une cémentation profonde n'est pas nécessaire.
La dureté de surface finale et la profondeur effective du carter doivent être spécifiées en fonction du matériau, des dimensions des engrenages, des conditions de chargement et du processus de traitement thermique approuvé.
Géométrie des engrenages hélicoïdaux de précision
Les engrenages hélicoïdaux sont caractérisés par des dents disposées selon un angle d'hélice défini par rapport à l'axe de l'engrenage.
Pendant le fonctionnement, les surfaces inclinées des dents s'engagent progressivement plutôt que d'entrer en contact complet simultanément. Cette géométrie peut fournir un transfert de charge en douceur et un mouvement de rotation stable.
Les paramètres de conception clés comprennent :
Module normal
Nombre de dents
Angle de pression
Angle d'hélice
Direction de l'hélice
Diamètre primitif
Diamètre du socle
Diamètre extérieur
Diamètre des racines
Largeur du visage
Épaisseur des dents
Contrecoup
Modification du profil
Modification du prospect
Pour une paire d'engrenages correctement conçue, ces paramètres doivent fonctionner en synergie avec l'alignement de l'arbre, la lubrification, la précision des engrenages et la charge de fonctionnement.
Précision des engrenages et normes internationales
Pour les engrenages hélicoïdaux de précision, les normes internationales constituent une référence technique commune pour la fabrication et l'évaluation de la conformité.
L'ISO 1328-1:2013 établit le système de classification ISO des tolérances de flanc pour les engrenages à développante cylindrique individuels. Il couvre les paramètres liés à la tolérance, notamment l'écart de pas unique, l'écart de pas cumulé, l'écart de profil, l'écart d'hélice et l'évaluation liée au faux-rond . La norme définit onze classes de tolérance de flanc, numérotées de 1 à 11 par ordre croissant de tolérance.
Les exigences applicables en matière d’engrenages peuvent donc être spécifiées en fonction :
La classe de précision appropriée doit être sélectionnée en fonction des exigences réelles de transmission plutôt que d'utiliser une affirmation générique de « haute précision ».
Capacité de charge et performances des engrenages
Pour les applications intensives, les performances des engrenages doivent prendre en compte à la fois la résistance à la flexion du pied de dent et la durabilité de la surface du flanc de dent..
L'ISO 6336-1:2019 établit les principes de base et les facteurs d'influence généraux pour le calcul de la capacité de charge des engrenages cylindriques droits et hélicoïdaux. La série ISO 6336 traite des modes de défaillance, notamment les piqûres, la rupture de la racine dentaire, la fracture du flanc de la dent, l'éraflure et les micropiqûres.
Les performances réelles des engrenages dépendent de facteurs tels que :
Les méthodes de calcul ISO 6336 sont des outils d'évaluation technique et ne doivent pas être interprétées comme une garantie des performances des boîtes de vitesses assemblées.
Processus de fabrication de précision
1. Préparation du matériel
L'acier allié est préparé selon la qualité du matériau spécifiée et les exigences d'achat.
2. Usinage d'ébauches d'engrenages
Le tournage et l'usinage CNC établissent les dimensions brutes, l'alésage, la largeur de face et les surfaces de référence requis.
3. Coupe de dents hélicoïdales
Les dents des engrenages sont générées à l'aide de processus de taille d'engrenages appropriés tels que le taillage, le façonnage ou le fraisage CNC..
4. Traitement thermique
L'engrenage est soumis au processus spécifié de cémentation, de carbonitruration, de durcissement par induction ou de trempe et revenu.
5. Finition des dents
En fonction de la précision requise et de l'application, les flancs de dents peuvent être finis par rasage, meulage ou autres processus spécifiés..
6. Inspection finale
Les dimensions critiques, la géométrie des dents, le faux-rond, la dureté et d'autres caractéristiques spécifiées par le client sont vérifiées avant expédition.
Inspection des engrenages et contrôle qualité
| des articles d'inspection |
Objectif du contrôle de la qualité |
| Profil de dent |
Déviation de profil |
| Hélice / Plomb |
Déviation d'hélice et précision du pas |
| Emplacement simple |
Déviation de pas individuelle |
| Emplacement cumulé |
Déviation de hauteur cumulée |
| Faux-rond radial |
Précision de rotation des engrenages |
| Épaisseur des dents |
Épaisseur des dents et jeu |
| Sur les quilles/balles |
Vérification de l'épaisseur des dents le cas échéant |
| Diamètre d'alésage |
Ajustement de l'arbre |
| Concentricité de l'alésage |
Alignement engrenage-alésage |
| Face à l'épuisement |
Précision dimensionnelle axiale |
| Diamètre extérieur |
Vérification dimensionnelle |
| Largeur du visage |
Vérification dimensionnelle |
| Rugosité de la surface |
État de surface du flanc de la dent |
| Dureté superficielle |
Vérification du traitement thermique |
| Profondeur du cas |
Vérification de la couche durcie |
| Matériel |
Qualité du matériau/certification |
| Traitement thermique |
Vérification de la dureté et des processus |
| Dimensions finales |
Inspection basée sur des dessins |
Applications
Les engrenages hélicoïdaux en acier allié résistant à l'usure conviennent pour :
Boîtes de vitesses industrielles
Réducteurs de vitesse
Systèmes d'entraînement de convoyeur
Équipement de manutention
Machines-outils
Machines d'emballage
Machines textiles
Équipement de production automatisé
Machines agricoles
Matériel de construction
Pompes industrielles
Entraînements mécaniques robustes
Systèmes de transmission personnalisés
Fabrication d'engrenages hélicoïdaux personnalisés OEM
Nous fabriquons des engrenages hélicoïdaux sur mesure selon :
La personnalisation disponible comprend :
Module
Nombre de dents
Rapport de démultiplication
Angle de pression
Angle d'hélice
Direction de l'hélice
Diamètre primitif
Diamètre extérieur
Diamètre des racines
Largeur du visage
Diamètre d'alésage
Rainure de clavette
Spline
Épaisseur des dents
Contrecoup
Modification du profil
Modification du prospect
Couronnement
Qualité du matériau
Traitement thermique
Dureté superficielle
Profondeur effective du boîtier
Précision des engrenages
Finition de la surface des dents
Exigences d'inspection
Marquage et traçabilité des produits
Assurance qualité
Un programme de qualité contrôlée peut inclure :
Vérification des matières premières
Inspection de l'ébauche d'engrenage
Inspection d'usinage CNC
Mesure du profil des dents
Mesure de l'hélice
Inspection du terrain
Mesure du faux-rond
Vérification du traitement thermique
Test de dureté de surface
Tests approfondis
Contrôle d'alésage et de concentricité
Inspection de la surface des dents
Contrôle dimensionnel final
Traçabilité des lots
Rapports d'inspection spécifiques au client
Pourquoi choisir nos engrenages hélicoïdaux en acier allié ?
Haute résistance à l'usure
L'acier allié et le traitement thermique approprié constituent une base solide pour les applications d'engrenages exigeantes.
Géométrie dentaire de précision
Les exigences critiques en matière de profil de dent, d'hélice, de pas et de faux-rond peuvent être contrôlées conformément aux spécifications approuvées.
Référence de norme internationale
La fabrication et l'inspection des engrenages peuvent être effectuées en référence aux exigences ISO, DIN, AGMA et spécifiques au client applicables..
Ingénierie personnalisée
La géométrie des engrenages, les matériaux, le traitement thermique et les processus de finition peuvent être configurés en fonction du système de transmission réel.
Fabrication OEM
Convient au développement de prototypes, aux engrenages de remplacement, à la production en petits lots et à l'approvisionnement OEM à long terme.
Demander un devis personnalisé pour engrenages hélicoïdaux
Envoyez-nous votre dessin 2D, modèle CAO 3D, fiche technique d'engrenage ou échantillon existant.
Notre équipe d’ingénierie peut évaluer vos besoins pour :
Matériau → Géométrie des engrenages → Traitement thermique → Précision des engrenages → Finition de surface → Inspection
et fournissons une solution de fabrication personnalisée pour votre application de transmission de puissance industrielle.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी