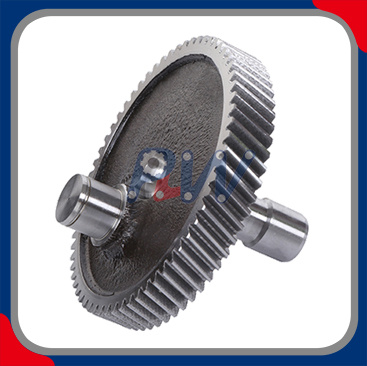
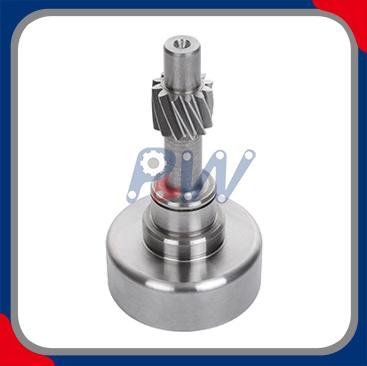
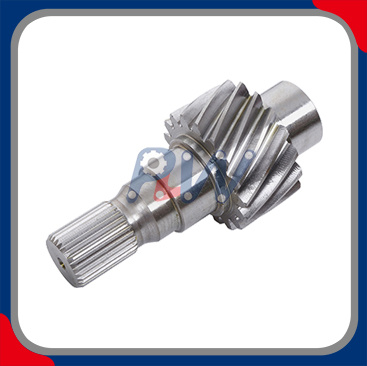
Slitasjebestandig spiralgir i legert stål
Presisjonskonstruert spiralgir for kraftig industriell kraftoverføring
Våre slitasjebestandige spiralgir i legert stål er konstruert for krevende industrielle kraftoverføringsapplikasjoner der høy belastningskapasitet, tannoverflatebestandighet, dimensjonsstabilitet og pålitelig inngrepsytelse er avgjørende.
Produsert av utvalgte legeringsstål og behandlet gjennom kontrollert girskjæring, varmebehandling og presisjonsbehandling , er disse spiralformede girene designet for å levere stabil dreiemomentoverføring og langsiktig serviceytelse i industrielle girkasser, hastighetsredusere, maskineri og automatiserte drivsystemer.
Den spiralformede tannkonfigurasjonen gir progressiv tanninngrep og kontinuerlig belastningsoverføring mellom matchende tannhjul, støtter jevn drift og reduserer overføringspåvirkningen når girparet er riktig utformet, smurt og justert.
Produkthøydepunkter
Slitasjebestandig konstruksjon av legert stål
Presisjon spiralformet tanngeometri
Høy tannrot- og tannflankestyrke
Utmerket motstand mot overflateslitasje
Varmebehandlet for forbedret holdbarhet
Stabil dimensjonsnøyaktighet
Kontrollert profil og helix-nøyaktighet
Jevn og pålitelig kraftoverføring
Tilpasset girgeometri tilgjengelig
OEM-produksjon til godkjente tegninger
Inspeksjon i henhold til gjeldende internasjonale standarder
Tekniske spesifikasjoner
| Parameterspesifikasjon |
/ tilgjengelige alternativer |
| Produkttype |
Industrielt spiralutstyr |
| Type gir |
Ekstern Helical Gear / Internal Helical Gear |
| Søknad |
Industriell kraftoverføring |
| Materiale |
Legert stål / kasseherdende stål / tilpasset |
| Typiske materialalternativer |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / Kundespesifisert |
| Produksjonsprosess |
CNC Hobbing / Forming / Fresing / Sliping |
| Varmebehandling |
Karburering og bråkjøling / Karbonitrering / Induksjonsherding / Slukking og temperering |
| Tannoverflate |
Herdet / slipt / ferdig i henhold til spesifikasjon |
| Overflatehardhet |
I henhold til material- og varmebehandlingsspesifikasjoner |
| Effektiv saksdybde |
I henhold til utstyrsstørrelse og tekniske krav |
| Modul |
I følge Gear Design |
| Antall tenner |
Kundespesifikasjon |
| Girforhold |
Kundespesifikasjon |
| Trykkvinkel |
I følge Gear Design |
| Helix vinkel |
I følge Gear Design |
| Helix-retning |
Venstrehånd / Høyrehånd |
| Pitch Diameter |
I følge Gear Geometry |
| Utvendig diameter |
I følge tegning |
| Rotdiameter |
I følge Gear Geometry |
| Ansiktsbredde |
I følge Gear Design |
| Borediameter |
Kundespesifikasjon |
| Keyway |
Valgfri |
| Spline |
Valgfri |
| Tilbakeslag |
I henhold til utstyrsparkrav |
| Girnøyaktighet |
ISO / DIN / AGMA / Kundespesifikasjon |
| Tannprofilnøyaktighet |
I følge godkjent tegning |
| Helix / Lead Nøyaktighet |
I følge godkjent tegning |
| Radial Runout |
I henhold til Tegning/Befaringsplan |
| Overflatefinish |
Maskinert / barbert / slipt |
| Undersøkelse |
Dimensjonal / Tanngeometri / Runout / Hardhet / Overflateinspeksjon |
| Produksjon |
Prototype / Small Batch / Masseproduksjon |
| Tilpasning |
OEM / ODM / Tegningsbasert produksjon |
Teknisk merknad: Parametrene ovenfor representerer tilgjengelige produksjonskonfigurasjoner i stedet for faste spesifikasjoner for hvert produkt. Sluttmål, materialkvalitet, varmebehandling, hardhet, nøyaktighetsklasse og etterbehandlingskrav bestemmes av godkjent tegning og teknisk spesifikasjon.
Konstruksjon av legert stål
Materialet til et spiralformet tannhjul påvirker direkte motstanden mot tannslitasje, kontakttretthet og tann-rotbelastning.
Avhengig av applikasjonen kan alternativer av legert stål velges i henhold til:
Påført dreiemoment
Driftshastighet
Tannbelastning
Nødvendig levetid
Overflates holdbarhet
Bøyestyrke
Krav til varmebehandling
Driftsmiljø
Typiske materialalternativer kan inkludere 20MnCr5, 18CrNiMo7-6, 20CrMnTi, AISI 8620 og AISI 9310 , underlagt kundens tekniske spesifikasjoner.
For krevende bruksområder kan kasseherdende stål velges for å gi en hard og slitesterk tannoverflate samtidig som den opprettholder en tøffere støttekjerne.
Den endelige materialkarakteren skal alltid bekreftes i henhold til det faktiske utstyrets design og brukskrav.
Slitasjebestandig tannoverflate
Girslitasje påvirkes av den kombinerte påvirkningen av materiale, varmebehandling, overflatefinish, smøring, belastning og driftsforhold.
Våre spiralformede gir kan produseres med varmebehandlingsprosesser som:
Karburering og bråkjøling
Gir et herdet overflatelag med en tøff støttekjerne og er mye brukt til krevende girgir.
Karbonitrering
Brukes til utvalgte girapplikasjoner der det kreves en kontrollert herdet overflate og passende kjerneegenskaper.
Induksjonsherding
Gir lokalisert overflateherding der girmaterialet og geometrien er egnet for prosessen.
Slukking og temperament
Gir en balansert kombinasjon av styrke og seighet for applikasjoner der dyp herding ikke er nødvendig.
Endelig overflatehardhet og effektiv kassedybde bør spesifiseres i henhold til materiale, girdimensjoner, belastningsforhold og godkjent varmebehandlingsprosess.
Presisjon helical Gear Geometri
Spiralformede tannhjul kjennetegnes av tenner anordnet i en definert spiralvinkel i forhold til giraksen.
Under drift griper de vinklede tannoverflatene inn gradvis i stedet for å få full kontakt samtidig. Denne geometrien kan gi jevn lastoverføring og stabil rotasjonsbevegelse.
Viktige designparametere inkluderer:
Vanlig modul
Antall tenner
Trykkvinkel
Helixvinkel
Helix retning
Stigningsdiameter
Base diameter
Utvendig diameter
Rotdiameter
Ansiktsbredde
Tanntykkelse
Tilbakeslag
Profilendring
Modifikasjon av bly
For et riktig utformet girpar må disse parameterne fungere sammen med akselinnretting, smøring, girnøyaktighet og driftsbelastning.
Girnøyaktighet og internasjonale standarder
For presisjonsspiralformede gir gir internasjonale standarder en felles teknisk referanse for produksjon og samsvarsvurdering.
ISO 1328-1:2013 etablerer ISO-flanketoleranseklassifiseringssystemet for individuelle sylindriske evolvente gir. Den dekker toleranserelaterte parametere inkludert enkelt tonehøydeavvik, kumulativt tonehøydeavvik, profilavvik, helixavvik og utløpsrelatert evaluering . Standarden definerer elleve flanketoleranseklasser, nummerert 1 til 11 i økende toleranserekkefølge.
Gjeldende utstyrskrav kan derfor spesifiseres i henhold til:
Den riktige nøyaktighetsklassen bør velges i henhold til de faktiske overføringskravene i stedet for å bruke en generisk 'høy presisjon'-påstand.
Lastekapasitet og girytelse
For tunge bruksområder må girytelsen ta hensyn til både tann-rot bøyestyrke og tann-flankeoverflatens holdbarhet.
ISO 6336-1:2019 etablerer grunnleggende prinsipper og generelle påvirkningsfaktorer for beregning av belastningskapasiteten til sylindriske og cylindriske tannhjul. ISO 6336-serien tar for seg feilmoduser, inkludert pitting, tannrotbrudd, tann-flankebrudd, slitasje og mikropitting.
Faktisk girytelse avhenger av faktorer, inkludert:
Overført dreiemoment
Rotasjonshastighet
Girforhold
Tanngeometri
Materiale
Varmebehandling
Girnøyaktighet
Overflatefinish
Smøring
Akselinnretting
Tilbakeslag
Driftstemperatur
Driftssyklus
ISO 6336-beregningsmetodene er tekniske evalueringsverktøy og skal ikke tolkes som en garanti for sammensatt girkasseytelse.
Presisjonsproduksjonsprosess
1. Materialforberedelse
Legert stål er forberedt i henhold til spesifisert materialkvalitet og innkjøpskrav.
2. Gear Blank Maskinering
CNC-dreiing og maskinering etablerer de nødvendige emnedimensjonene, boring, flatebredde og referanseflater.
3. Spiralformet tannskjæring
Girtennene genereres ved hjelp av passende tannskjæreprosesser som CNC hobbing, forming eller fresing.
4. Varmebehandling
Gearet gjennomgår den spesifiserte karburerings-, karbonitrerings-, induksjonsherdings- eller quench-and-temper-prosessen.
5. Etterbehandling av tann
Avhengig av nødvendig nøyaktighet og påføring, kan tannflanker etterbehandles gjennom barbering, sliping eller andre spesifiserte prosesser.
6. Sluttkontroll
Kritiske dimensjoner, tanngeometri, utløp, hardhet og andre kundespesifiserte egenskaper verifiseres før forsendelse.
Girinspeksjon og kvalitetskontroll
| Inspeksjonselement |
Kvalitetskontroll Fokus |
| Tannprofil |
Profilavvik |
| Helix / Bly |
Helix-avvik og ledningsnøyaktighet |
| Single Pitch |
Individuelt tonehøydeavvik |
| Kumulativ tonehøyde |
Kumulativt tonehøydeavvik |
| Radial Runout |
Girrotasjonsnøyaktighet |
| Tanntykkelse |
Tanntykkelse og tilbakeslag |
| Over Pins / Baller |
Verifisering av tanntykkelse der det er aktuelt |
| Borediameter |
Skafttilpasning |
| Bore konsentrisitet |
Gir-til-boring justering |
| Face Runout |
Aksial dimensjonsnøyaktighet |
| Utvendig diameter |
Dimensjonsbekreftelse |
| Ansiktsbredde |
Dimensjonsbekreftelse |
| Overflatens ruhet |
Overflatetilstand på tannflanken |
| Overflatehardhet |
Verifisering av varmebehandling |
| Saksdybde |
Verifisering av herdet lag |
| Materiale |
Materialkarakter / sertifisering |
| Varmebehandling |
Hardhet og prosessverifisering |
| Endelige dimensjoner |
Tegningsbasert inspeksjon |
Søknader
Slitasjebestandige skrueformede tannhjul i legert stål er egnet for:
Industrielle girkasser
Hastighetsredusere
Transportbånds drivsystemer
Materialhåndteringsutstyr
Maskinverktøy
Emballasje maskineri
Tekstilmaskineri
Automatisert produksjonsutstyr
Landbruksmaskiner
Anleggsutstyr
Industrielle pumper
Kraftige mekaniske drev
Tilpassede overføringssystemer
OEM-tilpasset spiralgirproduksjon
Vi produserer skreddersydde spiralgir i henhold til:
Tilgjengelig tilpasning inkluderer:
Kvalitetssikring
Et kontrollert kvalitetsprogram kan omfatte:
Råvareverifisering
Gear blank inspeksjon
CNC maskinering inspeksjon
Tannprofilmåling
Helix måling
Inspeksjon av banen
Utløpsmåling
Verifisering av varmebehandling
Testing av overflatehardhet
Saksdybdetesting
Inspeksjon av boring og konsentrisitet
Inspeksjon av tannoverflaten
Avsluttende målinspeksjon
Batch sporbarhet
Kundespesifikke inspeksjonsrapporter
Hvorfor velge våre spiralformede tannhjul i legert stål?
Høy slitestyrke
Legert stål og passende varmebehandling gir et robust grunnlag for krevende utstyrsapplikasjoner.
Presisjonstanngeometri
Krav til kritisk tannprofil, helix, pitch og runout-krav kan kontrolleres i henhold til godkjent spesifikasjon.
Internasjonal standardreferanse
Produksjon og inspeksjon av gir kan utføres med referanse til gjeldende ISO, DIN, AGMA og kundespesifikke krav.
Custom Engineering
Girgeometri, materialer, varmebehandling og etterbehandlingsprosesser kan konfigureres i henhold til det faktiske overføringssystemet.
OEM-produksjon
Egnet for prototypeutvikling, erstatningsgir, produksjon av små partier og langsiktig OEM-forsyning.
Be om et tilpasset spiralutstyrstilbud
Send oss din 2D-tegning, 3D CAD-modell, utstyrsdatablad eller eksisterende prøve.
Vårt ingeniørteam kan vurdere dine krav til:
Materiale → Girgeometri → Varmebehandling → Girnøyaktighet → Overflatefinish → Inspeksjon
og gi en tilpasset produksjonsløsning for din industrielle kraftoverføringsapplikasjon.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी