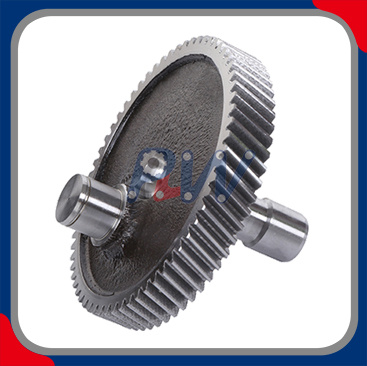
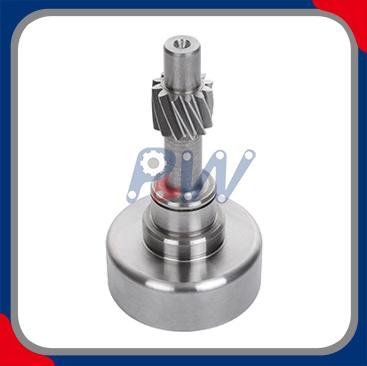
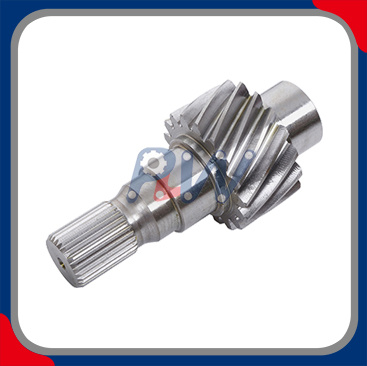
Aşınmaya Dirençli Alaşımlı Çelik Helisel Dişli
Ağır Hizmet Endüstriyel Güç Aktarımı için Hassas Tasarımlı Helisel Dişli
yüksek Aşınmaya Dirençli Alaşımlı Çelik Helisel Dişlilerimiz, yük kapasitesi, diş yüzeyi dayanıklılığı, boyutsal stabilite ve güvenilir kavrama performansının gerekli olduğu zorlu endüstriyel güç aktarım uygulamaları için tasarlanmıştır.
Seçilmiş alaşımlı çeliklerden üretilen ve kontrollü dişli kesme, ısıl işlem ve hassas yüzey işleme yoluyla işlenen bu helisel dişliler, endüstriyel dişli kutularında, hız düşürücülerde, makinelerde ve otomatik tahrik sistemlerinde istikrarlı tork iletimi ve uzun vadeli servis performansı sağlamak üzere tasarlanmıştır.
Helisel diş konfigürasyonu, dişli çifti doğru şekilde tasarlandığında, yağlandığında ve hizalandığında, düzgün çalışmayı destekleyerek ve şanzıman etkisini azaltarak, karşı dişliler arasında aşamalı diş kavraması ve sürekli yük aktarımı sağlar.
Ürünün Öne Çıkan Noktaları
Aşınmaya Dayanıklı Alaşımlı Çelik Konstrüksiyon
Hassas Helisel Diş Geometrisi
Yüksek Diş-Kök ve Diş-Yan Mukavemeti
Yüzey Aşınmasına Karşı Mükemmel Direnç
Arttırılmış Dayanıklılık için Isıl İşlem Görmüştür
Kararlı Boyutsal Doğruluk
Kontrollü Profil ve Helis Doğruluğu
Sorunsuz ve Güvenilir Güç İletimi
Özel Dişli Geometrisi Mevcuttur
Onaylanmış Çizimlere Göre OEM İmalatı
Geçerli Uluslararası Standartlara Göre Muayene
Teknik Özellikler
| Parametre |
Belirtimi / Mevcut Seçenekler |
| Ürün Tipi |
Endüstriyel Helisel Dişli |
| Dişli Tipi |
Dış Helisel Dişli / İç Helisel Dişli |
| Başvuru |
Endüstriyel Güç İletimi |
| Malzeme |
Alaşımlı Çelik / Sertleşen Çelik / Özelleştirilmiş |
| Tipik Malzeme Seçenekleri |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / Müşteri Tarafından Belirlenmiş |
| Üretim Süreci |
CNC Azdırma / Şekillendirme / Freze / Taşlama |
| Isıl İşlem |
Karbonlama ve Su Verme / Karbonitrasyon / İndüksiyonla Sertleştirme / Su Verme ve Temperleme |
| Diş Yüzeyi |
Şartnameye Göre Sertleştirilmiş / Taşlanmış / Bitmiş |
| Yüzey Sertliği |
Malzeme ve Isıl İşlem Şartnamesine Göre |
| Etkili Vaka Derinliği |
Dişli Boyutuna ve Mühendislik Gereksinimlerine Göre |
| Modül |
Dişli Tasarımına Göre |
| Diş Sayısı |
Müşteri Özellikleri |
| Dişli Oranı |
Müşteri Özellikleri |
| Basınç Açısı |
Dişli Tasarımına Göre |
| Helis Açısı |
Dişli Tasarımına Göre |
| Helis Yönü |
Sol El / Sağ El |
| Hatve Çapı |
Dişli Geometrisine Göre |
| Dış Çap |
Çizime Göre |
| Kök Çapı |
Dişli Geometrisine Göre |
| Yüz Genişliği |
Dişli Tasarımına Göre |
| Delik Çapı |
Müşteri Özellikleri |
| Kama yuvası |
İsteğe bağlı |
| Kamalı çizgi |
İsteğe bağlı |
| Boşluk |
Dişli Çifti Gereksinimlerine Göre |
| Dişli Doğruluğu |
ISO / DIN / AGMA / Müşteri Şartnamesi |
| Diş Profili Doğruluğu |
Onaylanmış Çizime Göre |
| Helis / Uç Doğruluğu |
Onaylanmış Çizime Göre |
| Radyal Salgı |
Çizim/Muayene Planına Göre |
| Yüzey İşlemi |
İşlenmiş / Tıraşlanmış / Taşlanmış |
| Denetleme |
Boyutsal / Diş Geometrisi / Salgı / Sertlik / Yüzey Kontrolü |
| Üretme |
Prototip / Küçük Parti / Seri Üretim |
| Özelleştirme |
OEM / ODM / Çizim Tabanlı İmalat |
Mühendislik Notu: Yukarıdaki parametreler, her ürün için sabit spesifikasyonlardan ziyade mevcut üretim konfigürasyonlarını temsil etmektedir. Nihai boyutlar, malzeme kalitesi, ısıl işlem, sertlik, doğruluk sınıfı ve bitirme gereksinimleri, onaylanmış çizim ve teknik şartnameye göre belirlenir.
Alaşımlı Çelik Konstrüksiyon
Helisel dişlinin malzemesi diş aşınmasına, temas yorulmasına ve diş kökü yüklemesine karşı direncini doğrudan etkiler.
Uygulamaya bağlı olarak alaşımlı çelik seçenekleri aşağıdakilere göre seçilebilir:
Tipik malzeme seçenekleri, içerebilir . 20MnCr5, 18CrNiMo7-6, 20CrMnTi, AISI 8620 ve AISI 9310'u müşterinin mühendislik spesifikasyonuna bağlı olarak
Zorlu uygulamalar için, daha sert bir destekleyici çekirdeği korurken, sert ve aşınmaya dirençli bir diş yüzeyi sağlamak üzere sementasyon çelikleri seçilebilir.
Nihai malzeme kalitesi her zaman gerçek dişli tasarımı ve uygulama gereksinimlerine göre onaylanmalıdır.
Aşınmaya Dayanıklı Diş Yüzeyi
Dişli aşınması; malzeme, ısıl işlem, yüzey kalitesi, yağlama, yük ve çalışma koşullarının birleşik etkisinden etkilenir.
Helisel dişlilerimiz aşağıdaki gibi ısıl işlem süreçleriyle üretilebilir:
Karbonlama ve Söndürme
Sert bir destek çekirdeği ile sertleştirilmiş bir yüzey katmanı sağlar ve zorlu transmisyon dişlilerinde yaygın olarak kullanılır.
Karbonitrasyon
Kontrollü sertleştirilmiş bir yüzeyin ve uygun çekirdek özelliklerinin gerekli olduğu seçilmiş dişli uygulamaları için kullanılır.
İndüksiyonla Sertleştirme
Dişli malzemesi ve geometrisinin prosese uygun olduğu yerlerde lokal yüzey sertleştirmesi sağlar.
Söndürme ve Temperleme
Derin yüzey sertleştirmenin gerekli olmadığı uygulamalar için dengeli bir güç ve tokluk kombinasyonu sağlar.
Nihai yüzey sertliği ve etkin kasa derinliği malzemeye, dişli boyutlarına, yükleme koşullarına ve onaylanmış ısıl işlem prosesine göre belirtilmelidir.
Hassas Helisel Dişli Geometrisi
Helisel dişliler, düzenlenmiş dişlerle karakterize edilir . helis açısında dişli eksenine göre tanımlanmış bir
Çalışma sırasında açılı diş yüzeyleri aynı anda tam temasa girmek yerine aşamalı olarak birbirine geçer. Bu geometri, düzgün yük aktarımı ve kararlı dönme hareketi sağlayabilir.
Anahtar tasarım parametreleri şunları içerir:
Normal modül
Diş sayısı
Basınç açısı
Helis açısı
Helis yönü
Adım çapı
Taban çapı
Dış çap
Kök çapı
Yüz genişliği
Diş kalınlığı
Boşluk
Profil değişikliği
Kurşun değişikliği
Düzgün tasarlanmış bir dişli çifti için bu parametrelerin mil hizalaması, yağlama, dişli doğruluğu ve çalışma yükü ile birlikte çalışması gerekir.
Dişli Doğruluğu ve Uluslararası Standartlar
Hassas helisel dişliler için uluslararası standartlar, üretim ve uygunluk değerlendirmesi için ortak bir teknik referans sağlar.
ISO 1328-1:2013, bireysel silindirik dişliler için ISO yan tolerans sınıflandırma sistemini oluşturur. dahil olmak üzere toleransla ilgili parametreleri kapsar Tek hatve sapması, kümülatif hatve sapması, profil sapması, helis sapması ve salgıyla ilgili değerlendirme . Standart, artan tolerans sırasına göre 1'den 11'e kadar numaralandırılmış on bir yan tolerans sınıfını tanımlar.
Bu nedenle geçerli dişli gereksinimleri aşağıdakilere göre belirlenebilir:
Uygun doğruluk sınıfı, genel bir 'yüksek hassasiyet' iddiası kullanmak yerine, gerçek iletim gereksinimlerine göre seçilmelidir.
Yük Kapasitesi ve Dişli Performansı
Ağır hizmet uygulamaları için dişli performansında hem diş kökü bükülme mukavemeti hem de diş yan yüzey dayanıklılığı dikkate alınmalıdır.
ISO 6336-1:2019, düz ve helisel silindirik dişlilerin yük kapasitesinin hesaplanmasına yönelik temel ilkeleri ve genel etki faktörlerini belirler. ISO 6336 serisi, çukurlaşma, diş kökü kırılması, diş yan tarafı kırılması, sürtünme ve mikro karıncalanma gibi arıza modlarını ele alır.
Gerçek dişli performansı aşağıdakileri içeren faktörlere bağlıdır:
İletilen tork
Dönme hızı
Dişli oranı
Diş geometrisi
Malzeme
Isıl işlem
Dişli doğruluğu
Yüzey kalitesi
Yağlama
Şaft hizalaması
Boşluk
Çalışma sıcaklığı
Görev döngüsü
ISO 6336 hesaplama yöntemleri mühendislik değerlendirme araçlarıdır ve monte edilmiş dişli kutusunun performansının garantisi olarak yorumlanmamalıdır.
Hassas Üretim Süreci
1. Malzeme Hazırlama
Alaşımlı çelik, belirtilen malzeme kalitesine ve satın alma gereksinimlerine göre hazırlanır.
2. Dişli Boş İşleme
CNC tornalama ve işleme, gerekli boş boyutları, deliği, yüz genişliğini ve referans yüzeylerini oluşturur.
3. Helisel Diş Kesimi
Dişli dişleri gibi uygun dişli kesme işlemleri kullanılarak oluşturulur. , CNC azdırma, şekillendirme veya frezeleme .
4. Isıl İşlem
Dişli, belirtilen karbürleme, karbonitrasyon, indüksiyonla sertleştirme veya söndürme ve temperleme işleminden geçer.
5. Diş Bitirme
Gerekli hassasiyete ve uygulamaya bağlı olarak diş kenarları tamamlanabilir. tıraşlama, taşlama veya diğer özel işlemlerle .
6. Son Muayene
Kritik boyutlar, diş geometrisi, salgı, sertlik ve müşteri tarafından belirlenen diğer özellikler sevkiyattan önce doğrulanır.
Dişli Denetimi ve Kalite Kontrolü
| Muayene Öğesi |
Kalite Kontrol Odağı |
| Diş Profili |
Profil sapması |
| Helis / Kurşun |
Helis sapması ve kurşun doğruluğu |
| Tek Adım |
Bireysel adım sapması |
| Kümülatif Satış Konuşması |
Kümülatif adım sapması |
| Radyal Salgı |
Dişli dönme doğruluğu |
| Diş Kalınlığı |
Diş kalınlığı ve boşluk |
| Aşırı Pimler / Toplar |
Uygun olduğu yerde diş kalınlığı doğrulaması |
| Delik Çapı |
Şaft uyumu |
| Delik Eşmerkezliliği |
Dişliden deliğe hizalama |
| Yüz Salgısı |
Eksenel boyutsal doğruluk |
| Dış Çap |
Boyut doğrulama |
| Yüz Genişliği |
Boyut doğrulama |
| Yüzey Pürüzlülüğü |
Diş yan yüzey durumu |
| Yüzey Sertliği |
Isıl işlem doğrulaması |
| Vaka Derinliği |
Sertleştirilmiş katman doğrulaması |
| Malzeme |
Malzeme sınıfı / sertifikasyonu |
| Isıl İşlem |
Sertlik ve proses doğrulaması |
| Son Boyutlar |
Çizim tabanlı inceleme |
Uygulamalar
Aşınmaya dayanıklı alaşımlı çelik helisel dişliler aşağıdakiler için uygundur:
Endüstriyel Redüktörler
Hız Düşürücüler
Konveyör Tahrik Sistemleri
Malzeme Taşıma Ekipmanları
Takım Tezgahları
Paketleme Makineleri
Tekstil Makineleri
Otomatik Üretim Ekipmanları
Tarım Makinaları
İnşaat Ekipmanları
Endüstriyel Pompalar
Ağır Hizmet Mekanik Sürücüler
Özelleştirilmiş İletim Sistemleri
OEM Özel Helisel Dişli İmalatı
Aşağıdakilere göre özel helisel dişliler üretiyoruz:
2 boyutlu mühendislik çizimleri
3D CAD modelleri
Dişli parametre sayfaları
Mevcut örnekler
Müşteri teknik özellikleri
Mevcut özelleştirme şunları içerir:
Kalite Güvencesi
Kontrollü bir kalite programı şunları içerebilir:
Neden Alaşımlı Çelik Helisel Dişlilerimizi Seçmelisiniz?
Yüksek Aşınma Direnci
Alaşımlı çelik ve uygun ısıl işlem, zorlu dişli uygulamaları için sağlam bir temel sağlar.
Hassas Diş Geometrisi
Kritik diş profili, helis, hatve ve salgı gereksinimleri onaylı spesifikasyona göre kontrol edilebilir.
Uluslararası Standart Referansı
Dişli üretimi ve muayenesi geçerli göre gerçekleştirilebilir ISO, DIN, AGMA ve müşteriye özel gereksinimlere .
Özel Mühendislik
Dişli geometrisi, malzemeleri, ısıl işlem ve son işlem işlemleri, gerçek şanzıman sistemine göre yapılandırılabilir.
OEM İmalatı
Prototip geliştirme, dişli değiştirme, küçük seri üretim ve uzun vadeli OEM tedariki için uygundur.
Özel Helisel Dişli Teklifi İsteyin
bize gönderin 2D çiziminizi, 3D CAD modelinizi, dişli veri sayfanızı veya mevcut örneğinizi .
Mühendislik ekibimiz aşağıdakiler için gereksinimlerinizi değerlendirebilir:
Malzeme → Dişli Geometrisi → Isıl İşlem → Dişli Hassasiyeti → Yüzey İşlemi → Muayene
ve endüstriyel güç aktarımı uygulamanız için özelleştirilmiş bir üretim çözümü sağlayın.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी