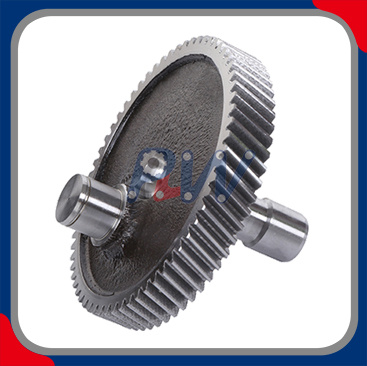
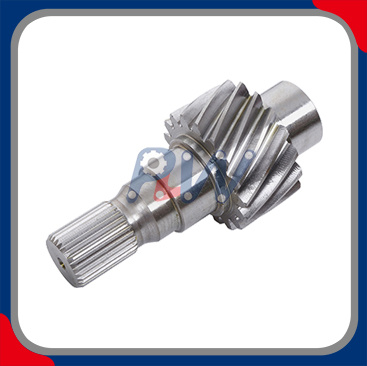
Slytvaste Allooistaal Heliese Gear
Presisie-gemanipuleerde heliese rat vir swaardiens-industriële kragoordrag
Ons slytvaste legeringstaal heliese ratte is ontwerp vir veeleisende industriële kragoordragtoepassings waar hoë laaivermoë, duursaamheid van die tandoppervlak, dimensionele stabiliteit en betroubare inmekaarwerkverrigting noodsaaklik is.
Vervaardig van geselekteerde legeringstaal en verwerk deur beheerde ratsny, hittebehandeling en presisieafwerking , is hierdie heliese ratte ontwerp om stabiele wringkragoordrag en langtermyn diensprestasie in industriële ratkaste, spoedverminderers, masjinerie en outomatiese dryfstelsels te lewer.
Die spiraalvormige tandkonfigurasie bied progressiewe tandinskakeling en deurlopende vragoordrag tussen parende ratte, wat gladde werking ondersteun en transmissieimpak verminder wanneer die ratpaar korrek ontwerp, gesmeer en in lyn is.
Produk Hoogtepunte
Slytvaste legeringstaalkonstruksie
Presisie Heliese Tand Meetkunde
Hoë Tand-wortel en Tand-Flank sterkte
Uitstekende weerstand teen oppervlakslytasie
Hittebehandel vir verbeterde duursaamheid
Stabiele afmetingsakkuraatheid
Beheerde profiel en helix akkuraatheid
Gladde en betroubare kragoordrag
Gepasmaakte ratmeetkunde beskikbaar
OEM-vervaardiging volgens goedgekeurde tekeninge
Inspeksie volgens toepaslike internasionale standaarde
Tegniese spesifikasies
| Parameter |
Spesifikasie / Beskikbare Opsies |
| Produk Tipe |
Industriële Heliese Gear |
| Tipe rat |
Eksterne Helical Gear / Interne Helical Gear |
| Toepassing |
Industriële kragoordrag |
| Materiaal |
Allooistaal / Cas-hardening Staal / Pasgemaak |
| Tipiese Materiaal Opsies |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / Kliënt-gespesifiseerde |
| Vervaardigingsproses |
CNC Hobbing / Vorm / Frees / Slyp |
| Hittebehandeling |
Verkoeling en blus / Carbonitriding / Induksie verharding / Blus en temper |
| Tandoppervlak |
Gehard / Grond / Afgewerk volgens spesifikasie |
| Oppervlakhardheid |
Volgens materiaal- en hittebehandelingspesifikasie |
| Effektiewe saakdiepte |
Volgens ratgrootte en ingenieursvereistes |
| Module |
Volgens Gear Design |
| Aantal tande |
Kliënt spesifikasie |
| Ratverhouding |
Kliënt spesifikasie |
| Drukhoek |
Volgens Gear Design |
| Helikshoek |
Volgens Gear Design |
| Helix rigting |
Linkerhand / Regterhand |
| Steekdeursnee |
Volgens Gear Geometry |
| Buite deursnee |
Volgens Tekening |
| Wortel deursnee |
Volgens Gear Geometry |
| Gesigbreedte |
Volgens Gear Design |
| Boor deursnee |
Kliënt spesifikasie |
| Sleutelpad |
Opsioneel |
| Spline |
Opsioneel |
| Terugslag |
Volgens Gear Pair Requirements |
| Rat Akkuraatheid |
ISO / DIN / AGMA / Kliëntspesifikasie |
| Tandprofiel akkuraatheid |
Volgens Goedgekeurde Tekening |
| Helix / Lood Akkuraatheid |
Volgens Goedgekeurde Tekening |
| Radiale uitloop |
Volgens Teken / Inspeksie Plan |
| Oppervlakafwerking |
Gemasjineer / geskeer / grond |
| Inspeksie |
Dimensionaal / Tand Meetkunde / Uitloop / Hardheid / Oppervlakte-inspeksie |
| Produksie |
Prototipe / Klein Batch / Massaproduksie |
| Pasmaak |
OEM / ODM / Tekening-gebaseerde vervaardiging |
Ingenieursnota: Die parameters hierbo verteenwoordig beskikbare vervaardigingskonfigurasies eerder as vaste spesifikasies vir elke produk. Finale afmetings, materiaalgraad, hittebehandeling, hardheid, akkuraatheidsklas en afwerkingsvereistes word deur die goedgekeurde tekening en tegniese spesifikasie bepaal.
Allooistaalkonstruksie
Die materiaal van 'n heliese rat beïnvloed sy weerstand teen tandslytasie, kontakmoegheid en tandwortellading direk.
Afhangende van die toepassing, kan legeringstaalopsies gekies word volgens:
Tipiese materiaalopsies kan 20MnCr5, 18CrNiMo7-6, 20CrMnTi, AISI 8620 en AISI 9310 insluit , onderhewig aan die kliënt se ingenieurspesifikasie.
Vir veeleisende toepassings kan kofferverhardende staalsoorte gekies word om 'n harde en slytvaste tandoppervlak te bied terwyl 'n taaier ondersteunende kern behou word.
Die finale materiaalgraad moet altyd bevestig word volgens die werklike ratontwerp en toepassingsvereistes.
Slytvaste tandoppervlak
Ratslytasie word beïnvloed deur die gekombineerde invloed van materiaal, hittebehandeling, oppervlakafwerking, smering, vrag en bedryfstoestande.
Ons heliese ratte kan vervaardig word met hittebehandelingsprosesse soos:
Verkoeling en blus
Voorsien 'n verharde oppervlaklaag met 'n taai ondersteunende kern en word wyd gebruik vir veeleisende transmissieratte.
Carbonitriding
Word gebruik vir geselekteerde rattoepassings waar 'n beheerde verharde oppervlak en toepaslike kerneienskappe vereis word.
Induksie verharding
Verskaf gelokaliseerde oppervlakverharding waar die ratmateriaal en geometrie geskik is vir die proses.
Blus en humeur
Bied 'n gebalanseerde kombinasie van sterkte en taaiheid vir toepassings waar diep omhulselharding nie nodig is nie.
Finale oppervlak hardheid en effektiewe kas diepte moet gespesifiseer word volgens die materiaal, rat afmetings, laai toestande en goedgekeurde hitte-behandeling proses.
Presisie Heliese Gear Geometrie
Heliese ratte word gekenmerk deur tande wat teen 'n gedefinieerde helikshoek relatief tot die rat-as gerangskik is.
Tydens werking gryp die hoekige tandoppervlakke progressief in, eerder as om gelyktydig volle kontak te betree. Hierdie geometrie kan gladde vragoordrag en stabiele rotasiebeweging verskaf.
Sleutelontwerpparameters sluit in:
Normale module
Aantal tande
Druk hoek
Heliks hoek
Heliks rigting
Steek deursnee
Basis deursnee
Buite deursnee
Wortel deursnee
Gesig breedte
Tand dikte
Terugslag
Profiel wysiging
Lood wysiging
Vir 'n behoorlik ontwerpte ratpaar moet hierdie parameters saamwerk met asbelyning, smering, ratakkuraatheid en bedryfslas.
Rat akkuraatheid en internasionale standaarde
Vir presisie heliese ratte bied internasionale standaarde 'n algemene tegniese verwysing vir vervaardiging en ooreenstemmingsbeoordeling.
ISO 1328-1:2013 stel die ISO-flanktoleransie-klassifikasiestelsel vir individuele silindriese evolvente ratte vas. Dit dek toleransie-verwante parameters, insluitend enkele toonhoogte-afwyking, kumulatiewe toonhoogte-afwyking, profielafwyking, heliksafwyking en uitloop-verwante evaluering . Die standaard definieer elf flanktoleransieklasse, genommer 1 tot 11 in toenemende volgorde van toleransie.
Toepaslike ratvereistes kan dus gespesifiseer word volgens:
Die toepaslike akkuraatheidsklas moet gekies word volgens die werklike transmissievereistes eerder as om 'n generiese 'hoë-presisie'-eis te gebruik.
Laaivermoë en ratprestasie
Vir swaardienstoepassings moet ratwerkverrigting beide tand-wortel buigsterkte en tand-flank oppervlak duursaamheid oorweeg.
ISO 6336-1:2019 stel basiese beginsels en algemene invloedsfaktore vas vir die berekening van die lasvermoë van reguit en heliese silindriese ratte. Die ISO 6336-reeks spreek mislukkingsmodusse aan, insluitend pitting, tandwortel-breek, tand-flankfraktuur, skraping en mikropit.
Werklike ratwerkverrigting hang af van faktore, insluitend:
Oorgedra wringkrag
Rotasiespoed
Ratverhouding
Tand geometrie
Materiaal
Hittebehandeling
Rat akkuraatheid
Oppervlakafwerking
Smering
Asbelyning
Terugslag
Bedryfstemperatuur
Pligsiklus
Die ISO 6336-berekeningsmetodes is ingenieursevalueringsinstrumente en moet nie geïnterpreteer word as 'n waarborg vir saamgestelde ratkaswerkverrigting nie.
Presisievervaardigingsproses
1. Materiaalvoorbereiding
Allooistaal word voorberei volgens die gespesifiseerde materiaalgraad en aankoopvereistes.
2. Gear Blank bewerking
CNC-draai en bewerking bepaal die vereiste leë afmetings, boor, gesigwydte en verwysingsoppervlaktes.
3. Heliese tandsny
Die rat tande word gegenereer deur gebruik te maak van toepaslike rat-sny prosesse soos CNC hobbing, vorming of frees.
4. Hittebehandeling
Die rat ondergaan die gespesifiseerde karbonisering, karbonitrering, induksie verharding of blus-en-temper proses.
5. Tand Afwerking
Afhangende van die vereiste akkuraatheid en toediening, kan tandflanke afgewerk word deur skeer, slyp of ander gespesifiseerde prosesse.
6. Finale inspeksie
Kritiese afmetings, tandgeometrie, uitloop, hardheid en ander kliënt-gespesifiseerde eienskappe word voor versending geverifieer.
Toerusting Inspeksie & Gehaltebeheer
| Inspeksie-item |
Gehaltebeheerfokus |
| Tand profiel |
Profielafwyking |
| Helix / Lood |
Heliksafwyking en loodakkuraatheid |
| Enkelhoogte |
Individuele toonhoogteafwyking |
| Kumulatiewe toonhoogte |
Kumulatiewe toonhoogteafwyking |
| Radiale uitloop |
Rat rotasie akkuraatheid |
| Tanddikte |
Tanddikte en terugslag |
| Oor Spelde / Balle |
Tanddikte verifikasie waar van toepassing |
| Boor deursnee |
As pas |
| Gedra konsentrisiteit |
Rat-tot-boor-belyning |
| Gesig Uitloop |
Aksiale dimensionele akkuraatheid |
| Buite deursnee |
Dimensionele verifikasie |
| Gesigbreedte |
Dimensionele verifikasie |
| Oppervlakruwheid |
Tand-flank oppervlak toestand |
| Oppervlakhardheid |
Verifikasie van hittebehandeling |
| Geval Diepte |
Verifikasie van verharde laag |
| Materiaal |
Materiaal graad / sertifisering |
| Hittebehandeling |
Hardheid en prosesverifikasie |
| Finale afmetings |
Tekeninggebaseerde inspeksie |
Aansoeke
Slytvaste legeringstaal heliese ratte is geskik vir:
Industriële ratkaste
Spoedverminderers
Vervoerbandaandrywingstelsels
Materiaalhanteringstoerusting
Masjiengereedskap
Verpakking Masjinerie
Tekstielmasjinerie
Outomatiese produksietoerusting
Landboumasjinerie
Konstruksie Toerusting
Industriële pompe
Swaardiens meganiese aandrywings
Pasgemaakte transmissiestelsels
OEM pasgemaakte heliese ratvervaardiging
Ons vervaardig pasgemaakte heliese ratte volgens:
Beskikbare aanpassing sluit in:
Gehalteversekering
'n Gekontroleerde gehalteprogram kan die volgende insluit:
Grondstofverifikasie
Rat leeg inspeksie
CNC bewerking inspeksie
Tandprofielmeting
Helix meting
Pitch inspeksie
Uitloopmeting
Verifikasie van hittebehandeling
Oppervlaktehardheidstoetsing
Geval-diepte toetsing
Boor- en konsentrisiteit-inspeksie
Tand oppervlak inspeksie
Finale dimensionele inspeksie
Batch-naspeurbaarheid
Kliëntspesifieke inspeksieverslae
Waarom ons legeringstaal heliese ratte kies?
Hoë slytasieweerstand
Allooistaal en toepaslike hittebehandeling bied 'n robuuste basis vir veeleisende rattoepassings.
Presisie Tand Meetkunde
Kritieke tandprofiel-, heliks-, steek- en uitloopvereistes kan volgens die goedgekeurde spesifikasie beheer word.
Internasionale Standaardverwysing
Ratvervaardiging en -inspeksie kan uitgevoer word met verwysing na toepaslike ISO, DIN, AGMA en kliëntspesifieke vereistes.
Pasgemaakte Ingenieurswese
Ratgeometrie, materiale, hittebehandeling en afwerkingsprosesse kan volgens die werklike transmissiestelsel gekonfigureer word.
OEM-vervaardiging
Geskik vir prototipe-ontwikkeling, vervangingsratte, kleingroepproduksie en langtermyn OEM-voorsiening.
Versoek 'n pasgemaakte heliese ratkwotasie
Stuur vir ons jou 2D-tekening, 3D CAD-model, ratdatablad of bestaande voorbeeld.
Ons ingenieurspan kan jou vereistes evalueer vir:
Materiaal → Ratgeometrie → Hittebehandeling → Ratakkuraatheid → Oppervlakafwerking → Inspeksie
en verskaf 'n pasgemaakte vervaardigingsoplossing vir u industriële kragoordragtoepassing.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी