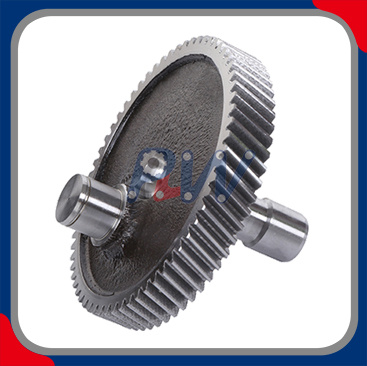
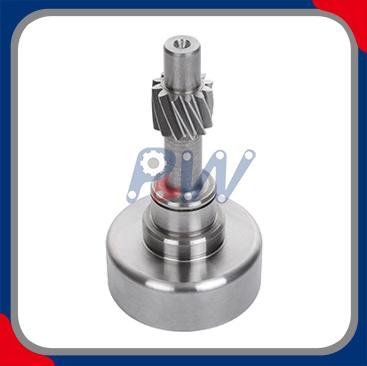
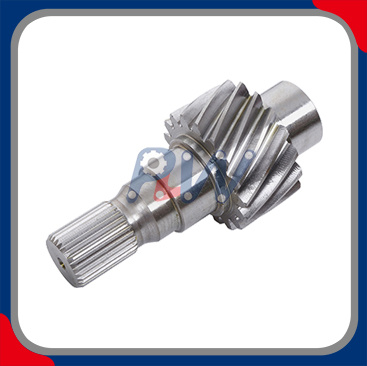
Veshje spirale çeliku rezistente ndaj konsumit
Ingranazh spirale me inxhinieri precize për transmetimin e energjisë industriale me detyrë të rëndë
Ingranazhet tona spirale nga aliazh çeliku rezistent ndaj konsumit janë projektuar për aplikime të kërkuara të transmetimit të energjisë industriale ku kapaciteti i lartë i ngarkesës, qëndrueshmëria e sipërfaqes së dhëmbëve, stabiliteti dimensionale dhe performanca e besueshme e rrjetës janë thelbësore.
Të prodhuara nga çeliqe të zgjedhura të aliazhit dhe të përpunuara përmes prerjes së kontrolluar të ingranazheve, trajtimit të nxehtësisë dhe përfundimit me saktësi , këto ingranazhe spirale janë projektuar për të ofruar transmetim të qëndrueshëm të çift rrotullues dhe performancë afatgjatë të shërbimit në kuti ingranazhesh industriale, reduktues shpejtësie, makineri dhe sisteme të automatizuara të drejtimit.
Konfigurimi i dhëmbit spirale siguron kyçje progresive të dhëmbit dhe transferim të vazhdueshëm të ngarkesës midis marsheve të çiftëzimit, duke mbështetur funksionimin e qetë dhe duke reduktuar ndikimin e transmisionit kur çifti i marsheve është projektuar, lubrifikuar dhe rreshtuar saktë.
Pikat kryesore të produktit
Konstruksion çeliku me aliazh rezistent ndaj konsumit
Gjeometria e dhëmbëve spirale precize
Fortësi e lartë e rrënjëve të dhëmbëve dhe e krahëve të dhëmbëve
Rezistencë e shkëlqyer ndaj konsumimit të sipërfaqes
I trajtuar me nxehtësi për qëndrueshmëri të shtuar
Saktësi e qëndrueshme dimensionale
Profili i kontrolluar dhe saktësia spirale
Transmetim i qetë dhe i besueshëm i energjisë
Gjeometria e personalizuar e ingranazheve në dispozicion
Prodhimi OEM deri në vizatime të miratuara
Inspektimi sipas standardeve ndërkombëtare të aplikueshme
Specifikimet Teknike
| Specifikimi i parametrit |
/ Opsionet e disponueshme |
| Lloji i produktit |
Pajisje spirale industriale |
| Lloji i ingranazheve |
Ingranazh i jashtëm spirale / Ingranazh i brendshëm spirale |
| Aplikimi |
Transmetimi i Energjisë Industriale |
| Materiali |
Çeliku i aliazhit / Çeliku i ngurtësimit të kasës / i personalizuar |
| Opsionet tipike të materialeve |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / E specifikuar nga klienti |
| Procesi i prodhimit |
CNC Hobbing / Formës / Frezim / Bluarje |
| Trajtimi me nxehtësi |
Karburizues dhe shuarës / Karbonitrizim / Forcim me induksion / Shuarje dhe kalitje |
| Sipërfaqja e dhëmbit |
I ngurtësuar / i bluar / i përfunduar sipas specifikimeve |
| Fortësia e sipërfaqes |
Sipas specifikimeve të materialit dhe trajtimit termik |
| Thellësia efektive e rastit |
Sipas madhësisë së ingranazheve dhe kërkesave inxhinierike |
| Moduli |
Sipas Gear Design |
| Numri i Dhëmbëve |
Specifikimi i klientit |
| Raporti i ingranazheve |
Specifikimi i klientit |
| Këndi i presionit |
Sipas Gear Design |
| Këndi spirale |
Sipas Gear Design |
| Drejtimi Helix |
E majta / e djathta |
| Diametri i katranit |
Sipas Gjeometrisë së Gear |
| Diametri i jashtëm |
Sipas vizatimit |
| Diametri i rrënjës |
Sipas Gjeometrisë së Gear |
| Gjerësia e fytyrës |
Sipas Gear Design |
| Diametri i shpimit |
Specifikimi i klientit |
| Rruga kryesore |
Fakultative |
| Spline |
Fakultative |
| Reagimi i kundërt |
Sipas kërkesave të çiftit të ingranazheve |
| Saktësia e ingranazheve |
ISO / DIN / AGMA / Specifikimi i klientit |
| Saktësia e profilit të dhëmbit |
Sipas vizatimit të miratuar |
| Saktësia e spirales / plumbit |
Sipas vizatimit të miratuar |
| Rrjedhja radiale |
Sipas planit të vizatimit/inspektimit |
| Përfundimi i sipërfaqes |
E përpunuar / e rruar / e bluar |
| Inspektimi |
Dimensionale / Gjeometria e dhëmbëve / Rrjedhja / Fortësia / Inspektimi i sipërfaqes |
| Prodhimi |
Prototip / Batch i vogël / Prodhim masiv |
| Përshtatje |
OEM / ODM / Prodhim i bazuar në vizatim |
Shënim inxhinierik: Parametrat e mësipërm përfaqësojnë konfigurimet e disponueshme të prodhimit dhe jo specifikimet fikse për çdo produkt. Dimensionet përfundimtare, klasa e materialit, trajtimi termik, fortësia, klasa e saktësisë dhe kërkesat e përfundimit përcaktohen nga vizatimi dhe specifikimi teknik i miratuar.
Ndërtim aliazh çeliku
Materiali i një ingranazhi spirale ndikon drejtpërdrejt në rezistencën e tij ndaj konsumimit të dhëmbëve, lodhjes së kontaktit dhe ngarkimit të rrënjëve të dhëmbëve.
Në varësi të aplikimit, opsionet e aliazhit të çelikut mund të zgjidhen sipas:
Çift rrotullues i aplikuar
Shpejtësia e funksionimit
Ngarkimi i dhëmbëve
Jeta e kërkuar e shërbimit
Qëndrueshmëria e sipërfaqes
Forca e përkuljes
Kërkesat e trajtimit termik
Mjedisi operativ
Opsionet tipike të materialeve mund të përfshijnë 20MnCr5, 18CrNiMo7-6, 20CrMnTi, AISI 8620 dhe AISI 9310 , që i nënshtrohen specifikimeve inxhinierike të klientit.
Për aplikime kërkuese, çeliqet ngurtësuese mund të zgjidhen për të siguruar një sipërfaqe dhëmbi të fortë dhe rezistente ndaj konsumit duke ruajtur një bërthamë mbështetëse më të fortë.
Nota përfundimtare e materialit duhet të konfirmohet gjithmonë sipas dizajnit aktual të ingranazheve dhe kërkesave të aplikimit.
Sipërfaqja e dhëmbëve rezistente ndaj konsumit
Veshja e ingranazheve ndikohet nga ndikimi i kombinuar i materialit, trajtimit termik, përfundimit të sipërfaqes, lubrifikimit, ngarkesës dhe kushteve të funksionimit.
Ingranazhet tona spirale mund të prodhohen me procese të trajtimit të nxehtësisë si:
Karburizues dhe shuarës
Ofron një shtresë sipërfaqësore të ngurtësuar me një bërthamë mbështetëse të fortë dhe përdoret gjerësisht për ingranazhet e kërkuara të transmisionit.
Karbonitrimi
Përdoret për aplikime të zgjedhura të ingranazheve ku kërkohet një sipërfaqe e kontrolluar e ngurtësuar dhe vetitë e duhura të bërthamës.
Forcimi me induksion
Ofron forcimin e lokalizuar të sipërfaqes ku materiali dhe gjeometria e ingranazheve janë të përshtatshme për këtë proces.
Shuaj & Kalit
Ofron një kombinim të ekuilibruar të forcës dhe qëndrueshmërisë për aplikimet ku nuk kërkohet forcimi i thellë i kasës.
Fortësia përfundimtare e sipërfaqes dhe thellësia efektive e kasës duhet të specifikohen sipas materialit, dimensioneve të ingranazheve, kushteve të ngarkimit dhe procesit të miratuar të trajtimit të nxehtësisë.
Gjeometria precize e ingranazheve spirale
Ingranazhet spirale karakterizohen nga dhëmbë të vendosur në një kënd spirale të përcaktuar në lidhje me boshtin e ingranazhit.
Gjatë funksionimit, sipërfaqet e dhëmbëve me kënd angazhohen në mënyrë progresive në vend që të hyjnë në kontakt të plotë njëkohësisht. Kjo gjeometri mund të sigurojë transferim të qetë të ngarkesës dhe lëvizje të qëndrueshme rrotulluese.
Parametrat kryesorë të projektimit përfshijnë:
Moduli normal
Numri i dhëmbëve
Këndi i presionit
Këndi i heliksit
Drejtimi i heliksit
Diametri i katranit
Diametri i bazës
Diametri i jashtëm
Diametri i rrënjës
Gjerësia e fytyrës
Trashësia e dhëmbit
Reagimi i kundërt
Modifikimi i profilit
Modifikimi i plumbit
Për një çift ingranazhesh të dizajnuara siç duhet, këto parametra duhet të punojnë së bashku me shtrirjen e boshtit, lubrifikimin, saktësinë e marsheve dhe ngarkesën e funksionimit.
Saktësia e ingranazheve dhe standardet ndërkombëtare
Për ingranazhet spirale precize, standardet ndërkombëtare ofrojnë një referencë të përbashkët teknike për prodhimin dhe vlerësimin e konformitetit.
ISO 1328-1:2013 vendos sistemin e klasifikimit të tolerancës së krahut ISO për ingranazhet individuale cilindrike të involutave. Ai mbulon parametrat e lidhur me tolerancën, duke përfshirë devijimin e një hapi të vetëm, devijimin kumulativ të lartësisë, devijimin e profilit, devijimin e spirales dhe vlerësimin e lidhur me rrjedhjen . Standardi përcakton njëmbëdhjetë klasa të tolerancës anësore, të numëruara nga 1 deri në 11 në rendin në rritje të tolerancës.
Kërkesat e zbatueshme të ingranazheve mund të specifikohen në përputhje me:
Klasa e duhur e saktësisë duhet të zgjidhet sipas kërkesave aktuale të transmetimit në vend që të përdoret një pretendim i përgjithshëm 'precizion i lartë'.
Kapaciteti i ngarkesës dhe performanca e marsheve
Për aplikime të rënda, performanca e ingranazheve duhet të marrë parasysh forcën e përkuljes së rrënjës së dhëmbit dhe qëndrueshmërinë e sipërfaqes së krahut të dhëmbit.
ISO 6336-1:2019 përcakton parimet bazë dhe faktorët e përgjithshëm të ndikimit për llogaritjen e kapacitetit të ngarkesës së ingranazheve cilindrike të shtytës dhe spirale. Seria ISO 6336 trajton mënyrat e dështimit duke përfshirë gropa, thyerjen e rrënjës së dhëmbit, thyerjen e krahut të dhëmbit, gërvishtjen dhe mikrogropën.
Performanca aktuale e marsheve varet nga faktorë duke përfshirë:
Metodat e llogaritjes ISO 6336 janë mjete vlerësimi inxhinierik dhe nuk duhet të interpretohen si garanci për performancën e montuar të kutisë së shpejtësisë.
Procesi i prodhimit preciz
1. Përgatitja e materialit
Çeliku i aliazhit përgatitet sipas shkallës së specifikuar të materialit dhe kërkesave të blerjes.
2. Përpunimi i Gear Blank
Kthyerja dhe përpunimi me CNC vendosin dimensionet e kërkuara të boshllëkut, shpimin, gjerësinë e faqes dhe sipërfaqet referuese.
3. Prerja e dhëmbëve spirale
Dhëmbët e ingranazheve krijohen duke përdorur procese të përshtatshme të prerjes së ingranazheve, si p.sh. prerja CNC, formësimi ose bluarja.
4. Trajtimi me nxehtësi
Ingranazhi i nënshtrohet procesit të specifikuar të karburizimit, karbonitizimit, forcimit me induksion ose fikjes dhe kalimit.
5. Mbarimi i dhëmbëve
Në varësi të saktësisë dhe aplikimit të kërkuar, krahët e dhëmbëve mund të mbarohen përmes rruajtjes, bluarjes ose proceseve të tjera të specifikuara.
6. Inspektimi përfundimtar
Dimensionet kritike, gjeometria e dhëmbëve, rrjedhja, fortësia dhe karakteristika të tjera të specifikuara nga klienti verifikohen përpara dërgesës.
Inspektimi i ingranazheve dhe kontrolli i cilësisë
| artikullit të inspektimit |
Fokusi i kontrollit të cilësisë së |
| Profili i dhëmbit |
Devijimi i profilit |
| Helix / Plumb |
Devijimi i heliksit dhe saktësia e plumbit |
| Single Pitch |
Devijimi individual i lartësisë |
| Katrani kumulative |
Devijimi kumulativ i lartësisë |
| Rrjedhja radiale |
Saktësia e rrotullimit të ingranazheve |
| Trashësia e dhëmbëve |
Trashësia e dhëmbëve dhe reagimi i kundërt |
| Mbi kunjat / topat |
Verifikimi i trashësisë së dhëmbit aty ku është e aplikueshme |
| Diametri i shpimit |
Përshtatja e boshtit |
| Koncentriciteti i shpimit |
Shtrirja nga ingranazhet në shpinë |
| Fytyrë Runout |
Saktësia dimensionale aksiale |
| Diametri i jashtëm |
Verifikimi i dimensioneve |
| Gjerësia e fytyrës |
Verifikimi i dimensioneve |
| Vrazhdësia e sipërfaqes |
Gjendja e sipërfaqes së krahut të dhëmbit |
| Fortësia e sipërfaqes |
Verifikimi i trajtimit termik |
| Thellësia e kasës |
Verifikimi i shtresës së ngurtësuar |
| Materiali |
Klasa / certifikimi i materialit |
| Trajtimi me nxehtësi |
Verifikimi i fortësisë dhe procesit |
| Dimensionet përfundimtare |
Inspektimi i bazuar në vizatim |
Aplikacionet
Ingranazhet spirale të aliazhit të çelikut rezistent ndaj konsumit janë të përshtatshëm për:
Kuti ingranazhesh industriale
Reduktuesit e shpejtësisë
Sistemet e lëvizjes së transportuesit
Pajisjet për trajtimin e materialeve
Vegla makine
Makineria e paketimit
Makineri Tekstile
Pajisjet e automatizuara të prodhimit
Makineria Bujqesore
Pajisjet e ndërtimit
Pompa Industriale
Disqet mekanike me detyrë të rëndë
Sistemet e Transmetimit të personalizuara
Prodhimi i ingranazheve spirale me porosi OEM
Ne prodhojmë ingranazhe spirale me porosi sipas:
Përshtatja e disponueshme përfshin:
Moduli
Numri i dhëmbëve
Raporti i ingranazheve
Këndi i presionit
Këndi i heliksit
Drejtimi i heliksit
Diametri i katranit
Diametri i jashtëm
Diametri i rrënjës
Gjerësia e fytyrës
Diametri i shpimit
Rruga kryesore
Spline
Trashësia e dhëmbit
Reagimi i kundërt
Modifikimi i profilit
Modifikimi i plumbit
Kurorëzimi
Klasa e materialit
Trajtimi termik
Fortësia e sipërfaqes
Thellësia efektive e rastit
Saktësia e ingranazheve
Mbarimi i sipërfaqes së dhëmbit
Kërkesat e inspektimit
Shënimi i produktit dhe gjurmueshmëria
Sigurimi i cilësisë
Një program me cilësi të kontrolluar mund të përfshijë:
Verifikimi i lëndës së parë
Inspektimi i boshllëkut të ingranazheve
Inspektimi i përpunimit CNC
Matja e profilit të dhëmbit
Matja e heliksit
Inspektimi i fushës
Matja e rrjedhjes
Verifikimi i trajtimit termik
Testimi i fortësisë së sipërfaqes
Testimi i thellësisë së rastit
Inspektimi i shpimit dhe koncentricitetit
Inspektimi i sipërfaqes së dhëmbit
Inspektimi i dimensioneve përfundimtare
Gjurmueshmëria e grupit
Raportet e inspektimit specifik të klientit
Pse të zgjidhni ingranazhet tona spirale prej çeliku të aliazhuar?
Rezistencë e lartë ndaj konsumit
Çeliku i aliazhuar dhe trajtimi i përshtatshëm i nxehtësisë ofrojnë një bazë të fortë për aplikime të kërkuara të ingranazheve.
Gjeometria e dhëmbëve precize
Kërkesat e profilit kritik të dhëmbit, spirales, lartësisë dhe rrjedhjes mund të kontrollohen sipas specifikimeve të miratuara.
Referenca standarde ndërkombëtare
Prodhimi dhe inspektimi i ingranazheve mund të kryhet duke iu referuar ISO, DIN, AGMA të aplikueshme dhe kërkesave specifike të klientit.
Inxhinieri me porosi
Gjeometria e ingranazheve, materialet, trajtimi termik dhe proceset e përfundimit mund të konfigurohen sipas sistemit aktual të transmetimit.
Prodhim OEM
I përshtatshëm për zhvillimin e prototipit, ingranazhet e zëvendësimit, prodhimin e grupeve të vogla dhe furnizimin afatgjatë të OEM.
Kërkoni një ofertë të personalizuar të ingranazheve spirale
Na dërgoni vizatimin tuaj 2D, modelin 3D CAD, fletën e të dhënave të ingranazheve ose mostrën ekzistuese.
Ekipi ynë inxhinierik mund të vlerësojë kërkesat tuaja për:
Materiali → Gjeometria e ingranazheve → Trajtimi i nxehtësisë → Saktësia e ingranazheve → Përfundimi i sipërfaqes → Inspektimi
dhe ofroni një zgjidhje prodhimi të personalizuar për aplikacionin tuaj të transmetimit të energjisë industriale.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी