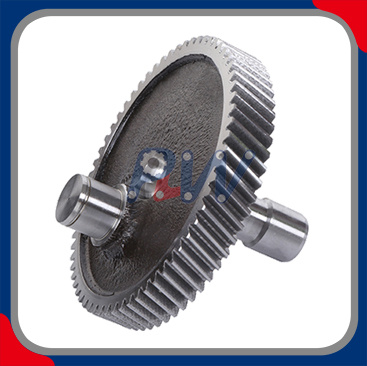
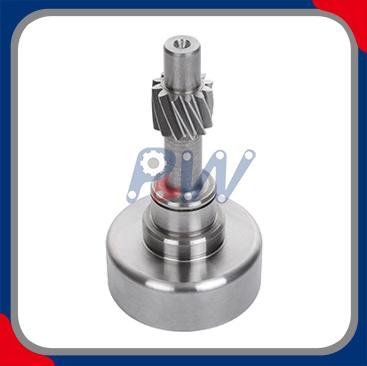
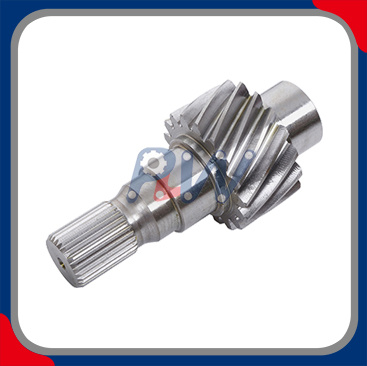
Kulumiskindel legeeritud terasest spiraalne hammasratas
Täppisprojekteeritud spiraalülekanne raskeveokite tööstusliku jõuülekande jaoks
Meie kulumiskindlast legeeritud terasest spiraalhammasrattad on loodud nõudlikeks tööstuslikeks jõuülekanderakendusteks, kus on oluline suur kandevõime, hambapinna vastupidavus, mõõtmete stabiilsus ja usaldusväärne ühendusjõud.
Valmistatud valitud legeerterasest ja töödeldud kontrollitud hammasrataste lõikamise, kuumtöötlemise ja täppisviimistlusega . Need spiraalsed hammasrattad on loodud stabiilse pöördemomendi ülekandmiseks ja pikaajaliseks tööks tööstuslikes käigukastides, kiiruse reduktorites, masinates ja automatiseeritud ajamisüsteemides.
Spiraalhammaste konfiguratsioon tagab hammaste järkjärgulise haardumise ja pideva koormuse ülekandmise paarituskäikude vahel, toetades sujuvat töötamist ja vähendades jõuülekande mõju, kui hammasrattapaar on õigesti konstrueeritud, määritud ja joondatud.
Toote esiletõstmised
Kulumiskindel legeeritud teraskonstruktsioon
Täppis spiraalne hammaste geomeetria
Kõrge hambajuure ja hambakülje tugevus
Suurepärane vastupidavus pinna kulumisele
Kuumtöödeldud, et suurendada vastupidavust
Stabiilne mõõtmete täpsus
Kontrollitud profiil ja Helixi täpsus
Sujuv ja töökindel jõuülekanne
Saadaval kohandatud hammasratta geomeetria
OEM-tootmine kinnitatud jooniste järgi
Kontrollimine vastavalt kehtivatele rahvusvahelistele standarditele
Tehnilised andmed
| Parameetri |
spetsifikatsioon / saadaolevad valikud |
| Toote tüüp |
Tööstuslik spiraalne hammasratas |
| Käigu tüüp |
Väline spiraalne hammasratas / sisemine spiraalne hammasratas |
| Rakendus |
Tööstuslik jõuülekanne |
| Materjal |
Legeerteras / ümbriskarastav teras / kohandatud |
| Tüüpilised materjalivalikud |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / Kliendi määratud |
| Tootmisprotsess |
CNC-lihvimine / vormimine / freesimine / lihvimine |
| Kuumtöötlus |
Karburiseerimine ja karastamine / Karbonitreerimine / Induktsioonkarastamine / Karastamine ja karastamine |
| Hamba pind |
Karastatud / jahvatatud / viimistletud vastavalt spetsifikatsioonile |
| Pinna kõvadus |
Vastavalt materjali ja kuumtöötluse spetsifikatsioonile |
| Juhtumi tõhus sügavus |
Vastavalt käigu suurusele ja tehnilistele nõuetele |
| Moodul |
Gear Designi järgi |
| Hammaste arv |
Kliendi spetsifikatsioon |
| Käiguarv |
Kliendi spetsifikatsioon |
| Surve nurk |
Gear Designi järgi |
| Heliksi nurk |
Gear Designi järgi |
| Heliksi suund |
Vasak-/paremkäeline |
| Sammu läbimõõt |
Gear Geometry järgi |
| Välisläbimõõt |
Joonise järgi |
| Juure läbimõõt |
Gear Geometry järgi |
| Näo laius |
Gear Designi järgi |
| Ava läbimõõt |
Kliendi spetsifikatsioon |
| Keyway |
Valikuline |
| Spline |
Valikuline |
| Tagasilöök |
Vastavalt käigupaari nõuetele |
| Käigu täpsus |
ISO / DIN / AGMA / Kliendi spetsifikatsioon |
| Hamba profiili täpsus |
Vastavalt kinnitatud joonisele |
| Helix / Plii täpsus |
Vastavalt kinnitatud joonisele |
| Radiaalne jooksmine |
Vastavalt joonisele/ülevaatusplaanile |
| Pinna viimistlus |
Töödeldud/raseeritud/jahvatatud |
| Ülevaatus |
Mõõtmed / hammaste geomeetria / läbisõit / kõvadus / pinnakontroll |
| Tootmine |
Prototüüp / väikepartii / masstootmine |
| Kohandamine |
OEM / ODM / joonisel põhinev tootmine |
Tehniline märkus: ülaltoodud parameetrid esindavad pigem saadaolevaid tootmiskonfiguratsioone kui iga toote fikseeritud spetsifikatsioone. Lõplikud mõõtmed, materjali klass, kuumtöötlus, kõvadus, täpsusklass ja viimistlusnõuded määratakse kindlaks kinnitatud joonise ja tehnilise kirjeldusega.
Legeerterasest konstruktsioon
Spiraalülekande materjal mõjutab otseselt selle vastupidavust hammaste kulumisele, kontakti väsimusele ja hambajuure koormusele.
Olenevalt rakendusest saab legeerterase valikuid valida vastavalt:
Rakendatud pöördemoment
Töökiirus
Hammaste laadimine
Nõutav kasutusiga
Pinna vastupidavus
Painde tugevus
Kuumtöötluse nõuded
Töökeskkond
Tüüpilised materjalivalikud võivad olla 20MnCr5, 18CrNiMo7-6, 20CrMnTi, AISI 8620 ja AISI 9310 , sõltuvalt kliendi tehnilistest spetsifikatsioonidest.
Nõudlike rakenduste jaoks saab valida karmiskarastavaid teraseid, mis tagavad kõva ja kulumiskindla hambapinna, säilitades samal ajal tugevama tugisüdamiku.
Materjali lõplik klass tuleks alati kinnitada vastavalt tegelikule käigukasti konstruktsioonile ja rakendusnõuetele.
Kulumiskindel hambapind
Käigukasti kulumist mõjutavad materjali, kuumtöötluse, pinnaviimistluse, määrimise, koormuse ja töötingimuste koosmõju.
Meie spiraalseid hammasrattaid saab valmistada selliste kuumtöötlusprotsessidega nagu:
Karburiseerimine ja kustutamine
Tagab kõva tugisüdamikuga karastatud pinnakihi ja seda kasutatakse laialdaselt nõudlike käigukastide jaoks.
Karbonitreerimine
Kasutatakse valitud hammasrataste jaoks, kus on vaja kontrollitud karastatud pinda ja sobivaid südamikuomadusi.
Induktsioonkarastamine
Tagab lokaalse pinnakõvenemise, kus hammasratta materjal ja geomeetria on protsessi jaoks sobivad.
Kustutamine ja karastamine
Pakub tugevuse ja sitkuse tasakaalustatud kombinatsiooni rakenduste jaoks, kus korpuse sügavkõvenemine pole vajalik.
Lõpliku pinna kõvadus ja korpuse efektiivne sügavus tuleks täpsustada vastavalt materjalile, ülekande mõõtmetele, laadimistingimustele ja heakskiidetud kuumtöötlemisprotsessile.
Täppis spiraalne hammasratta geomeetria
Spiraalülekandeid iseloomustavad hambad, mis on paigutatud hammasratta telje suhtes kindlaksmääratud spiraalinurga alla.
Töötamise ajal haarduvad nurga all olevad hambapinnad järk-järgult, mitte ei puutu kokku korraga. See geomeetria võib tagada sujuva koormuse ülekande ja stabiilse pöörlemise.
Peamised disainiparameetrid hõlmavad järgmist:
Tavaline moodul
Hammaste arv
Surve nurk
Heliksi nurk
Heliksi suund
Sammu läbimõõt
Aluse läbimõõt
Välisläbimõõt
Juure läbimõõt
Näo laius
Hammaste paksus
Tagasilöök
Profiili muutmine
Plii modifikatsioon
Õigesti kavandatud käigupaari puhul peavad need parameetrid töötama koos võlli joondamise, määrimise, käigu täpsuse ja töökoormusega.
Käikude täpsus ja rahvusvahelised standardid
Täppis-spiraalülekannete jaoks pakuvad rahvusvahelised standardid tootmise ja vastavushindamise ühtset tehnilist viidet.
ISO 1328-1:2013 kehtestab üksikute silindriliste eetoorsete hammasrataste ISO külgtolerantsi klassifikatsioonisüsteemi. See hõlmab tolerantsiga seotud parameetreid, sealhulgas ühe sammu hälvet, kumulatiivset sammu kõrvalekallet, profiili hälvet, spiraali kõrvalekallet ja läbijooksuga seotud hindamist . Standard määratleb üksteist külgmise tolerantsi klassi, mis on nummerdatud 1 kuni 11 suurenevas tolerantsi järjekorras.
Seetõttu saab kohaldatavaid püüginõudeid täpsustada järgmiselt:
Sobiv täpsusklass tuleks valida vastavalt tegelikele edastusnõuetele, mitte kasutada üldist 'kõrge täpsuse' väidet.
Kandevõime ja ülekande jõudlus
Suure koormusega rakenduste puhul tuleb käigukasti jõudlusel arvestada nii hambajuure paindetugevust kui ka hamba külje pinna vastupidavust.
ISO 6336-1:2019 kehtestab alus- ja spiraalsilindriliste hammasrataste kandevõime arvutamise aluspõhimõtted ja üldised mõjutegurid. ISO 6336 seeria käsitleb tõrkerežiime, sealhulgas täppide tekkimist, hambajuure purunemist, hamba külje murdumist, hõõrdumist ja mikropitsat.
Käigu tegelik jõudlus sõltub teguritest, sealhulgas:
Edastatud pöördemoment
Pöörlemiskiirus
Käiguarv
Hammaste geomeetria
Materjal
Kuumtöötlus
Käigu täpsus
Pinnaviimistlus
Määrimine
Võlli joondamine
Tagasilöök
Töötemperatuur
Töötsükkel
ISO 6336 arvutusmeetodid on inseneri hindamisvahendid ja neid ei tohiks tõlgendada kokkupandud käigukasti töökindluse garantiina.
Täppis tootmisprotsess
1. Materjali ettevalmistamine
Legeerteras valmistatakse vastavalt kindlaksmääratud materjaliklassile ja ostunõuetele.
2. Hammasrataste tooriku töötlemine
CNC-treimine ja mehaaniline töötlemine määravad vajalikud tooriku mõõtmed, ava, esikülje laiuse ja võrdluspinnad.
3. Spiraalne hammaste lõikamine
Hammasratta hambad genereeritakse sobivate hammasrataste lõikamisprotsesside abil, nagu CNC plaatimine, vormimine või freesimine.
4. Kuumtöötlus
Käigukast läbib kindlaksmääratud karburiseerimise, karbonitridimise, induktsioonkarastamise või karastamise ja karastamise.
5. Hammaste viimistlemine
Olenevalt nõutavast täpsusest ja rakendusest saab hammaste külgi viimistleda raseerimise, lihvimise või mõne muu kindlaksmääratud protsessiga.
6. Lõplik ülevaatus
Kriitilised mõõtmed, hamba geomeetria, läbilaskvus, kõvadus ja muud kliendi määratud omadused kontrollitakse enne saatmist.
Käikude ülevaatus ja kvaliteedikontroll
| Ülevaatuse eseme |
kvaliteedikontrolli fookus |
| Hamba profiil |
Profiili kõrvalekalle |
| Heliks / Plii |
Heliksi kõrvalekalle ja plii täpsus |
| Üksik helikõrgus |
Individuaalne helikõrguse kõrvalekalle |
| Kumulatiivne helikõrgus |
Kumulatiivne helikõrguse kõrvalekalle |
| Radiaalne jooksmine |
Hammasratta pöörlemise täpsus |
| Hamba paksus |
Hammaste paksus ja tagasilöök |
| Üle tihvtide / pallide |
Vajadusel hamba paksuse kontrollimine |
| Ava läbimõõt |
Võlli sobivus |
| Puuride kontsentrilisus |
Käigu ja ava joondamine |
| Näo Runout |
Aksiaalne mõõtmete täpsus |
| Välisläbimõõt |
Mõõtmete kontrollimine |
| Näo laius |
Mõõtmete kontrollimine |
| Pinna karedus |
Hamba külje pinna seisund |
| Pinna kõvadus |
Kuumtöötlemise kontrollimine |
| Juhtumi sügavus |
Karastatud kihi kontroll |
| Materjal |
Materjali klass / sertifikaat |
| Kuumtöötlus |
Kõvadus ja protsessi kontrollimine |
| Lõplikud mõõtmed |
Joonisepõhine kontroll |
Rakendused
Kulumiskindlast legeerterasest spiraalülekanded sobivad:
Tööstuslikud käigukastid
Kiiruse vähendajad
Konveieri ajamisüsteemid
Materjalikäitlusseadmed
Tööpingid
Pakkimismasinad
Tekstiilimasinad
Automatiseeritud tootmisseadmed
Põllumajandustehnika
Ehitustehnika
Tööstuslikud pumbad
Raskeveokite mehaanilised ajamid
Kohandatud ülekandesüsteemid
OEM-i kohandatud spiraalsete hammasrataste tootmine
Valmistame kohandatud spiraalülekandeid vastavalt:
Saadaval kohandamine sisaldab:
Kvaliteedi tagamine
Kontrollitud kvaliteediprogramm võib sisaldada:
Tooraine kontrollimine
Käigu tühi kontroll
CNC-töötluse kontroll
Hamba profiili mõõtmine
Heliksi mõõtmine
Punkti kontroll
Läbijooksu mõõtmine
Kuumtöötlemise kontrollimine
Pinna kõvaduse testimine
Juhtumi põhjalik testimine
Puurava ja kontsentrilisuse kontroll
Hamba pinna kontroll
Mõõtmete lõplik kontroll
Partii jälgitavus
Kliendipõhised kontrolliaruanded
Miks valida meie legeeritud terasest spiraalsed hammasrattad?
Kõrge kulumiskindlus
Legeerteras ja sobiv kuumtöötlus loovad tugeva aluse nõudlikele käigukastirakendustele.
Täppishammaste geomeetria
Kriitilise hambaprofiili, spiraali, sammu ja väljajooksu nõudeid saab juhtida vastavalt kinnitatud spetsifikatsioonidele.
Rahvusvaheline standardviide
Käigukasti tootmist ja kontrolli saab teostada vastavalt kehtivatele ISO, DIN, AGMA ja kliendispetsiifiliste nõuetega.
Kohandatud projekteerimine
Hammasratta geomeetriat, materjale, kuumtöötlus- ja viimistlusprotsesse saab konfigureerida vastavalt tegelikule ülekandesüsteemile.
OEM tootmine
Sobib prototüüpide arendamiseks, asendusülekannete jaoks, väikeste partiide tootmiseks ja pikaajaliseks originaalseadmete tarnimiseks.
Küsige kohandatud spiraalkäigukasti pakkumist
Saatke meile oma 2D joonis, 3D CAD mudel, hammasratta andmeleht või olemasolev näidis.
Meie insenerimeeskond saab hinnata teie nõudeid:
Materjal → hammasratta geomeetria → kuumtöötlus → hammasratta täpsus → pinnaviimistlus → ülevaatus
ja pakkuda kohandatud tootmislahendust teie tööstusliku jõuülekande rakenduse jaoks.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी